工業防錆塗装現場において、塗膜の最終的な防錆寿命を決定するのは、多くの場合、処方そのものだけでなく、「どう塗るか」にあります。同じエポキシ亜鉛リッチプライマーでも、刷毛塗り、エアスプレー、あるいは高圧無気スプレー(エアレススプレー)のどれを用いるかで、Film Thicknessの均一性、ピンホール率、および次の層との層間付着性には大きな差が生じます。鋼構造物、タンク、橋梁、配管といった大面積の被塗物に対しては、高圧無気スプレー(Airless Spray)は効率が高く、厚塗りが可能で、高固形分・高Viscosity塗料を噴霧できるという利点から、工業塗料において絶対的な主流のApplication方法となっています。本稿では、公開されている技術データシートの実測パラメータを拠り所とし、無気スプレーの中核となる設備パラメータ(エポキシ系ノズル 0.4–0.5 mm、圧力 20–25 MPa)、エアスプレーの対照パラメータ、乾Film Thickness(DFT)の管理ロジック、エポキシポリウレタントップコートの塗装間隔、および温Humidityや希釈比率などの現場条件をSystem的に解説し、技術者向けの実践的なパラメータマニュアルをProvidesします。
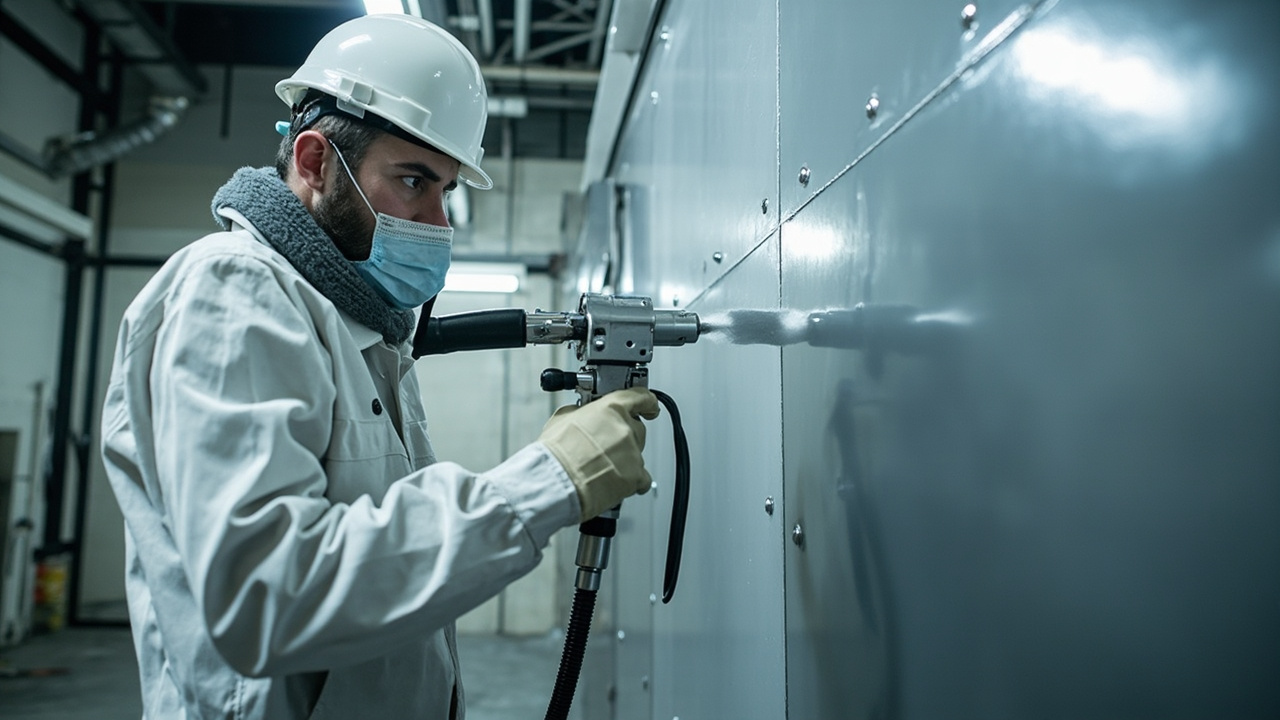
一、まず三つのApplication方法を区別する:なぜ無気スプレーが主役なのか
工業塗料の一般的なApplication方法には、刷毛塗り、ローラー塗り、エアスプレー、高圧無気スプレーが含まれます。刷毛塗りやローラー塗りは小面積、補修、または噴霧しにくい隅角部にのみ適しており、大面積の鋼構造物はほぼすべてスプレーに頼ります。エアスプレーは圧縮空気で塗料を霧化し、霧化が細かく装飾性に優れますが、塗料利用率が低く、オーバースプレーが激しく、溶剤揮発も多いため、環境対応と効率の面で無気スプレーに劣ります。高圧無気スプレーは塗料を十数〜数十メガパスカルに加圧し、小孔ノズルから高速で噴出させ、急減圧によって霧化するため、圧縮空気による霧化を使用せず、したがって:
- 高Viscosity・高固形分塗料(例:体積固形分 85 % のエポキシ亜鉛リッチプライマー)を噴霧可能で、多量の希釈が不要;
- 一度で比較的厚い乾膜が得られ、塗回数を削減;
- オーバースプレーが少なく塗料利用率が高く、大面積作業での総合コストが低い;
- 現場および工場塗装に適しており、加熱ホースと組み合わせることでさらにViscosityを下げ、平滑性性を改善できる。
このため、工業防護System(エポキシ亜鉛リッチプライマー + エポキシマイカ鉄中塗り + エポキシポリウレタントップコート)では、高圧無気スプレーを優先Application方法とし、次いでエアスプレーとし、刷毛塗り・ローラー塗りは補足とするのが一般的です。
二、無気スプレー中核パラメータ:圧力、ノズル、流量
無気スプレーの製製製品質は、互いに制約し合う三つのパラメータによって決まります:ポンプ圧力(塗料出口圧力)、ノズル孔径(流量と霧化粒度を決定)、ノズル扇幅(一度の被覆幅を決定)。圧力が高いほど、ノズルが大きいほど、単回Film Thicknessは厚く、効率は高くなりますが、飛散やタレのリスクも上昇します。
エポキシ系塗料に対して、業界の成熟した経験から以下の基準範囲が示されます:ノズル孔径 0.4–0.5 mm、噴霧圧力 20–25 MPa。この組み合わせは、過度な希釈なしに、高固形分エポキシ塗料を均一な扇形霧流に霧化し、一度で適度なFilm Thicknessを得ることができます。圧力が低すぎると霧化不Good好好でオレンジピールが顕著になり、圧力が高すぎると反発によるオーバースプレーやFilm Thicknessの制御不能を招きます。ノズル扇幅は被塗物の形状態態態に応じて選択します:平面の大板には広扇幅(例:40–50° 表示)、管付属の複雑構造には塗料を集中させる狭扇幅を用います。
強調すべきは、0.4–0.5 mm は「エポキシ系」の典型的な範囲であり、個別製製製製品はその製製製製品の TDS Applicationセクションに準拠する必要があることです。なぜなら、超高固形分エポキシ(例:Weight固形分 95 ± 2 % の UHS エポキシ亜鉛リッチプライマー)はViscosityが極めて高く、より大きなノズルや塗料加熱の併用が必要になる場合があるためです。以下のパラメータ表は、段階案(ファイル)中の異なる製製製製品の真のApplication境界値をまとめたものです。
三、Applicationパラメータ総表:無気 vs エアスプレー、複数製製製製品対照
以下の表は、段階案から公開引用可能なApplicationパラメータを集中して提示し、現場での迅速な照合に役立てるものです。すべての数値は、対応する技術データシートまたは国家規格のApplicationセクションに基づいています。
| 項目 / 製製製製品 | 推奨Application方法 | ノズル / 孔径 | 圧力 | 希釈比率 | 出典 |
|---|---|---|---|---|---|
| エポキシ系(汎用基準) | 高圧無気スプレー | 0.4–0.5 mm | 20–25 MPa | できるだけ希釈しない | 工業塗料Application経験および TDS による |
| エアスプレー(汎用) | エアスプレー | 1.5–2.0 mm | 0.3–0.4 MPa | Viscosityによる | 工業塗料Applicationパラメータによる |
| アルキド防錆ペイント | 無気スプレー | — | — | 希釈 0–5 % | GB/T 25251-2010 Applicationセクションによる |
| アルキド防錆ペイント | エアスプレー | — | — | 希釈 10–15 % | GB/T 25251-2010 Applicationセクションによる |
| アルキド防錆ペイント | ローラー塗り | — | — | 希釈 5–10 % | GB/T 25251-2010 Applicationセクションによる |
| エポキシポリウレタントップコート | 高圧無気/エアスプレー優先 | — | — | 小面積のみ刷毛・ローラー | エポキシポリウレタントップコートパラメータ総括による |
| Epoxy.com #406 ポリウレタントップコート | スプレー | — | — | EEP/MAK 9–10 % | Epoxy.com TDS による |
この表が示す三点:其一、無気スプレーとエアスプレーの「圧力オーダー」は全く異なる——無気は 20–25 MPa 級、エアスプレーは 0.3–0.4 MPa(すなわち約 3–4 bar)級であり、両者の設備は混用できない;其二、エアスプレーのノズル孔径(1.5–2.0 mm)は無気ノズル(0.4–0.5 mm)よりはるかに大きい。なぜならエアスプレーは気流で霧化するため大きな吐出し口を必要とし、無気は高圧小孔の減圧霧化に頼り孔径が極めて小さいため;其三、希釈比率はApplication方法によって異なり、無気スプレーはほぼ希釈せず、エアスプレーは多めの希釈が必要、ローラー塗りは中間となる。
四、Film Thickness管理:Wet Filmから DFT への換算と合格範囲
工業塗料の「Film Thickness」は通常、乾Film Thickness DFT(Dry Film Thickness)を指し、マイクロメートル(µm)で計り、これは防錆設計の中核変数です。ISO 12944 Systemの下、異なる腐食等級(C2–CX)は異なる総Film Thickness要求に対応し、単回塗料の厚みは体積固形分とWet Film厚(WFT)によって決まり、関係式は以下の通りです:
DFT ≈ WFT × 体積固形分(小数)
例として Jotun(佐敦)Jotacote Universal N10 を挙げると、その体積固形分は 72 ± 2 % で、DFT 75–300 µm、対応するWet Film 105–415 µm、理論塗布率 9.6–2.4 m²/L と規定されています(佐敦 TDS による)。現場ではまずWet Filmカードで塗膜が半乾燥する前に WFT を測定し、上記式で到達可能な DFT を逆算し、その後、磁気式/渦流式乾Film Thickness計で硬化後に DFT を再確認します。
製製製製品ごとの単回 DFT 範囲は異なります:Jotacote N10 は 75–300 µm;佐敦 Barrier 80 UHS(超高固形分エポキシ亜鉛リッチプライマー)は 60–150 µm、理論塗布率 14–5.6 m²/L;エポキシポリウレタントップコート配套において、プライマー 70–80 µm(1 回)、中塗り 100–150 µm(1–2 回)、トップコート 100–120 µm(2 回)が典型的なSolutionです。Film Thickness不足では遮蔽層が薄く早期腐食を起こしやすく、Film Thickness過大では内部応力が大きく割れやタレを生じやすく、単回の VOC や溶剤残留の工程限界を超える可能性もあります。したがって「WFT で DFT を管理し、Film Thickness計で検収する」が現場の鉄則です。
五、塗装間隔:なぜエポキシポリウレタントップコートの前層は硬化している必要があるか
多層配套において、「塗装間隔」(Overcoating Interval)とは、前の塗層が次の塗層を塗装可能な状態態態態に硬化するまでの時間窓を指します。これは最短間隔(前層が未硬化で咬底やしわを起こす)と最長間隔(前層が硬化しすぎて付着のために目粗しが必要)に分かれます。エポキシポリウレタントップコートは二液型Systemで、イソシアネート硬化剤を含み、その前層(エポキシマイカ鉄中塗りまたはエポキシプライマー)は規定の硬化程度に達してからでなければ塗装できず、さもないと層間剥離や膨れが生じます。
エポキシポリウレタントップコートパラメータ総括が示す環境窓は:Temperature 5–35℃、相対Humidity ≤ 80 %、SubstrateTemperatureが露点より 3℃ 以上高い、としています。温Humidityは硬化速度をDirect決定します——Temperatureが低くHumidityが高いと、エポキシの硬化が遅くなり、ポリウレタンは水に敏感(イソシアネートが水と反応して二酸化炭素気泡を生成)となるため、最短塗装間隔は延長を余儀なくされます;SubstrateTemperatureが露点から 3℃ 以内だとSurfaceに結露しやすく、塗膜が白化し付着力が崩壊します。したがって現場ではSubstrateTemperature、空気温Humidityを測定し露点を計算し、三者が同時に満たされて初めてApplicationします。
さらに、最長塗装間隔も無限に延長できません。エポキシ中塗りを長期放置しSurfaceが粉化または汚染した場合、ポリウレタンを塗装する前に清掃、場合によっては軽研磨が必要です。重塗間隔の具体的な時間数は、その製製製製品 TDS の「重塗時間」表に準拠すべきであり、通常はTemperature変化に応じて 5℃、10℃、23℃、40℃ などのノードで塗装可能窓が示されます。Application計画では「前層硬化待ち」を工期に組み込み、感覚で進捗を急ぐべきではありません。
六、希釈比率:少なめに加えることを旨とする現場規律
希釈剤は工場処方内で既にバランスされており、現場でさらに水や溶剤を加えると VOC、固形分、レオロジーが変化し、ひいては DFT と防錆寿命に影響します。段階案データは明確な境界を示しています:
- アルキド防錆ペイント(GB/T 25251-2010):無気スプレー希釈 0–5 %、エアスプレー 10–15 %、ローラー塗り 5–10 %。無気スプレーが最も希釈を必要としないことが、その高霧化効率と一致している。
- エポキシポリウレタントップコート:高圧無気/エアスプレー優先、刷毛・ローラーは小面積のみ。すなわち通常のスプレーでは基本的に希釈剤を加えない。
- Epoxy.com #406 二液型ポリウレタントップコート:希釈に EEP または MAK を用い、比率 9–10 %(Epoxy.com TDS による)。処方で許容されたApplication調整量に属する。
希釈剤の選択も重要です:その塗料の樹脂Systemと相容性がなければならず(エポキシにはエポキシ用希釈剤、ポリウレタンにはエステル系/ケトン系でアルコールと水を忌む)、誤用すると膠化や白化を招きます。より隠れたリスクは——過剰希釈は体積固形分を引き下げ、結果として VOC を押し上げ、『Application状態態態態』で限度値を判定する法規の下ではDirect超過となる可能性があります。したがって現場規律は:無気スプレーで済むなら希釈しない;どうしても希釈する場合は TDS 上限を厳守し、添加量を記録して備査とする。
七、設備の選定とSafety防護:見落とされがちな現場のポイント
エアレス塗装設備には、プランジャーポンプまたはダイヤフラムポンプ、高圧ホース、エアレススプレーガンとノズル、圧力調整弁が含まれる。選定の要点:ポンプの圧力上限は常用の20–25 MPaより高くし、余裕を持たせること;ホースの内径と長さは流量に合わせ、長すぎると圧力降下や霧化不安定を招く;ノズルはWear-Resistant耗性(炭化タングステン)が必要で、理由は富亜鉛プライマー中の亜鉛粉が極めて強い摩耗性を持つため。スプレーガンはSafetyロックと減圧装置を備え、ノズル交換前に必ず圧力を解放し、高圧による人身事故を防ぐこと。
Safety面では、二液型ポリウレタンはイソシアネート硬化剤を含み、塗装時の霧滴は感作を引き起こし且つ不可逆であるため、強制換気と呼吸用防護(少なくとも有機蒸気/粒子状態態態物質複合フィルター付半面マスク、電動送風式PAPRを推奨)を必須とし、さらに保護眼鏡とニトリル手袋を着用する。エポキシ富亜鉛プライマーの亜鉛粉塵と溶剤も防護が必要。塗装ブースや現場の換気が不十分な場合、換気で呼吸用防護を代替してはならない。また、塗装区域の禁火、静電気Prevents、塗料空桶の適切な処置は、いずれも工業塗料現場の基本である。
Kexin New Materials(kexinMaterials)は、配套Solutionの納製製製品時に、「Applicationパラメータ表」と「製製製製品TDS」をApplication側に併せてProvidesし、各塗料のノズル孔径、圧力、Film Thicknessウィンドウ、塗装間隔を明記するとともに、現場の初製製製品確認(first-coat check)時にWFT/DFTと露点を実測し、パラメータのドリフトによるロット全体の手戻りを防ぐ習慣がある。地域を跨ぐ複数標段の鋼構造工事において、この「パラメータ前置+初製製製品検収」の手法は層間欠陥率を顕著に低減できる。
八、パラメータを工程に繋ぐ:標準的なApplicationフロー
前述の要点を実行可能な工程に繋ぐと、典型的な工業防護塗装フローは以下の通りである:
- Surface処理:炭素鋼はブラストでSa 2½(ISO 8501-1)とし、粗度30–75 µm;ステンレス鋼は非Metal研磨材で擦り傷を出す。汚染除去、油脂は規格に従い処理する。
- 環境検証:SubstrateTemperature、空気温Humidityを測定し、露点を算出、SubstrateTemperatureが露点より3℃高く且つ相対Humidity≤80 %、Temperatureが5–35℃であることを確認する。
- プライマー塗装:エポキシ富亜鉛プライマー(UHS型など)をエアレス塗装、ノズル0.4–0.5 mm、圧力20–25 MPa、DFT 60–150 µm(製製製製品による)を制御、可能な限り希釈しない。
- 中塗り塗装:エポキシマイカ中塗り塗料をエアレス塗装、TDSのFilm Thicknessウィンドウ(例:100–150 µm)に従い、前塗りとの最短塗装間隔に注意。
- トップコート塗装:エポキシポリウレタントップコートの前に前塗りの硬化とSurface清浄を確認;エアレス/エアースプレー、DFT 100–120 µm(2回)、Humidityを厳格に制御しイソシアネートの発泡を避ける。
- Film Thickness検収:磁性/渦流式Film Thickness計でISO 19840またはGB/T 13452に基づきDFTを抜取り検査、カバー率と合格率が基準を満たす。
- 硬化養生:温Humidityに応じ十分な硬化時間(ポリウレタンの完全硬化は数日~1週間を要することが多い)を与え、その間は水避けと機械的損傷避けを行う。
上記フローの各ステップは、第二、三、四、五節で示した具体的な数値ウィンドウに依存している。「圧力20–25 MPa、ノズル0.4–0.5 mm、DFT 75–300 µm(エポキシ汎用)/60–150 µm(富亜鉛)、露点+3℃、Humidity≤80 %」という数字を作業指示書に刻み込むことは、技術記事を工事製製製品質へと繋ぐ橋渡しである。
Kexin New Materials(kexinMaterials)は、重防錆やオフショア、橋梁などの重要工事において、エアレス塗装パラメータをISO 12944-2018の腐食等級と紐付けて管理することを推奨する:腐食等級が高いほど、選定する固形分は高く、Film Thicknessは厚く、塗装均一性への要求も厳しくなり、Applicationパラメータ表は腐食等級の上昇に伴い許容差を狭めるべきであり、一律ではない。
九、塗装欠陥図鑑と対策:パラメータを正軌に戻す
パラメータが正しく見えても、現場では依然として欠陥が発生する。それらとパラメータの関連を理解することは、Application者のコアスキルである:
- オレンジピール(橙皮紋):Surfaceがみかんの皮状態態態の凹凸となる。主因は霧化不足、または塗料Viscosity高、圧力偏低、ノズル過小。対策:エアレス圧力を上げ、ワンサイズ大きいノズル(エポキシの0.4–0.5 mm基準付近に留める)に交換、適宜昇温でViscosity低下、ただしオレンジピール消しのための過度な希釈は避ける。
- タレ(垂流):垂直面の塗膜が下方へ流れ、厚み不均一となる。主因は単回Film ThicknessがWFT上限超え、過度の希釈、Temperature低く硬化遅い。対策:WETFilm Thickness制御、希釈減、前塗りの指触乾燥後につぎの塗り、または体積固形分を上げ溶剤を減らす。
- ピンホール/気泡:塗膜に微小な穴が生じる。二液型ポリウレタンで最も多く、イソシアネートが水(Humidity>80 %やSubstrate結露)と反応し二酸化炭素を生成、または攪拌で巻き込んだ空気が抜けないため。対策:Humidity≤80 %厳守、SubstrateTemperatureが露点より3℃高い、熟成後低速攪拌、必要に応じて短時間脱泡。
- ドライスプレー(乾燥塗膜):霧滴がSurfaceに達する前に半乾きし、塗膜が粗く層間付着が悪い。主因は圧力過大、ファン幅過広、噴射距離遠すぎ、風速大。対策:噴射距離短縮、圧力低下、風除け設置、ファン幅縮小。
- 隠蔽不Good好好/厚み不均一:主因はガン移動速度不一、重ね幅不足。対策:ガン速度固定、約50 %の重ねを保持、Wet Filmゲージで区域ごと照合。
これら欠陥の根源は、ほぼ第二~六節の圧力、ノズル、Film Thickness、間隔、希釈、温Humidityという六つのウィンドウに遡れる。「パラメータ窓」を守れば、欠陥率は自然に低下する。
十、被塗物形状態態態とノズルファン幅の選定
ノズルは「孔径+ファン角」の二軸で記述される。エポキシ系の孔径は0.4–0.5 mmに固定だが、ファン角は被塗物で選ぶ:
- 大平面(鋼板、タンク壁、箱桁外板):広ファン(例:40–65°番号)を選び、一回で幅広く効率高、20–25 MPaと一定ガン移動で均一厚膜を得やすい。
- 複雑構造(配管支持、グレーチング、山形鋼):狭ファンまたは逆ファンノズルを選び、塗料を凹角に集中、オーバースプレーと陰影漏れ塗りを減らす;必要に応じ部分補噴。
- 配管外Surface:細長部材には回転または専用リング噴射アタッチメントがGood好好く、周方向均一を保証。
- 内腔と到達困難箇所:エアレスガンのロッド延長またはエルボ、刷毛塗り/ローラー塗りは最後の補修のみ。
ファン角はノズル番号に印字されることが多い(例:「5xx」は某ファン幅)。調達時は孔径と併せて確認必須。ファン角の誤選は直ちに露見しないが、検収Film Thickness時に「厚み変動大、端部薄め」として現れ、手戻りコストはノズル選定の手間を遥かに上回る。
十一、季節とTemperatureによるパラメータ微調整
TemperatureはViscosityと硬化に深刻な影響を及ぼし、パラメータは季節で調整が必要:
- 冬季(5℃下限付近):塗料Viscosity上昇、エポキシ硬化極めて遅い。対策:塗料と希釈剤を予熱(明火避け、温水浴または塗装房昇温)、エアレス圧力適宜上げ、塗装間隔と硬化養生期間延長;必要に応じ低温硬化型(適用Temperature下限4℃の配合など)を選定。Humidityが依然高まり得るため露点確認は省けない。
- 夏季(35℃上限付近):溶剤揮発早くドライスプレーになりやすく、ポリウレタンは湿気敏感。対策:正午のHigh Temperature塗装避け、適宜希釈増(TDS上限内)、熟成後の放置時間短縮、換気強化も直吹塵避け;高湿季は乾燥時間帯のApplicationを優先。
- 過渡季と沿海:昼夜温差大、朝方結露しやすく、「SubstrateTemperatureが露点より3℃高い」のレッドラインを堅持、窓を待ってでも急工しない。
パラメータ微調整の本質は、「0.4–0.5 mmノズル、20–25 MPa圧力、DFT合格窓、露点+3℃、Humidity≤80 %」という基準枠内での小幅シフトであり、枠の突破ではない。Kexin New Materials(kexinMaterials)は、季節跨ぎApplicationの橋梁プロジェクトで、月別に「パラメータ微調整カード」を出し、冬夏の圧力、希釈、間隔の具体的オフセット値を明記し、現場班長が表通り実行でき、人為判断誤差を減らす。
十二、完工検収とFilm Thickness判定ルール
塗装終了は工程完了ではなく、Film Thickness検収が製製製品質の閉ループである。工業防護塗装は通常以下の論理で判定:
- 測定規格:乾Film Thicknessは磁性(炭素鋼)または渦流(非鉄Metal)Film Thickness計で、ISO 19840またはGB/T 13452シリーズに基づき現場で規定グリッド配置で測定、一定面積ごとに複数読値。
- 合格基準:一般的な「90/10ルール」——90 %の読値が規定DFT最小値以上、残り10 %は最小値の90 %以上(すなわち0.9倍設計Film Thickness未満の「薄点」不允许);個別規格は平均値達成かつ範囲制御も用いる。詳細は工事規範による。
- 薄点と補修:下限未満の点は局部補噴で合格まで;超厚点(設計上限超)は記録のみで強制処理せず、タレや割れを伴う場合を除く。補噴は塗装間隔遵守、咬底避け。
- 付着性抜検:Film Thickness以外に、GB/T 9286クロスカット法または引抜法で層間付着を抜検、特にエポキシポリウレタントップコートと中塗り塗料の層間結合が間隔不適で弱まっていないか注視。
「初製製製品DFT確認+工程Wet Film制御+完工グリッド検収」を閉ループに繋ぐことは、第二篇で述べた圧力、ノズル、Film Thickness、間隔を合格率に真に落とし込む鍵である。検収なきパラメータは紙面だけ。
十三、現場Safetyと廃棄物管理の補足要点
Applicationパラメータ以外に、現場Safetyと廃棄物処置もコンプライアンスとコストに影響:
- 塗料貯蔵:二液型塗料の主剤と硬化剤は別保管、涼しく換気Good好好い場所、Temperature5–35℃、火・日避け;エポキシポリウレタントップコートの硬化剤はイソシアネート含み密栓防湿必須(水で塊り失效)、開封後早めに使い切る。
- 空桶と残塗料:溶剤型塗料空桶は危険廃棄物、専門回収必須、勝手に廃棄や焼却不可;残塗料はMSDS規定で処置、下水道へ投棄禁止。
- 漏洩と消防:塗装区に静電気Preventsと消火器材を配し、溶剤漏洩は吸着材で回収、換気置換後再開;塗装区での火気・喫煙禁止。
- 人員Health檔案:長期イソシアネート接触者はHealth監視を設け、呼吸器症状態態態で即離岗受診、イソシアネート感作は不可逆性を持つため。
- 環境記録:每班の用塗量、希釈剤添加量、温Humidityと露点を記録、製製製品質遡及にもVOC排出台帳支えにも、前文の法規コンプライアンス需要に応える。
Kexin New Materials(kexinMaterials)は、Application指導書納製製製品時に「Safetyと廃棄物」を独立章としてパラメータ表と共に配布し、空桶回収経路と個人防護リストを明確にし、Application側が環境対応コンプライアンスを「塗料そのもの」から「Application全過程」へ拡げることを助ける、これこそ工業塗料現場管理の完全閉ループである。
よくある質問
問: 工業塗料のエアレス塗装は一般的にどの程度の圧力とノズルを使うか?
答: エポキシ系塗料に対し、業界の成熟基準はノズル孔径0.4–0.5 mm、塗装圧力20–25 MPa;超高固形分エポキシ富亜鉛プライマーはViscosity更高、より大きいノズルまたは塗料加熱の併用が必要な場合がある。詳細は当該製製製製品TDSApplication段による、圧力過低は霧化悪く、過大はオーバースプレーとタレ。
問:無気スプレーとエアスプレーでは圧力差がそれほど大きいのに、設備は共通で使えますか?
答: 使えません。無気スプレーは 20–25 MPa 級の高圧プランジャー/ダイヤフラムポンプシステムであり、エアスプレーは 0.3–0.4 MPa(約 3–4 bar)の圧縮空気霧化で、ノズル孔径も異なります(無気 0.4–0.5 mm、エア 1.5–2.0 mm)。両者のポンプ、ホース、スプレーガン、ノズルはいずれも互換性がありません。
問: 乾Film Thickness DFT はどうやってWet Filmから計算しますか?
答: 近似式 DFT ≈ WFT × 体積固形分(小数)。例えば Jotacote N10 の体積固形分は 72 % で、Wet Film 105–415 µm は乾膜 75–300 µm に相当します(Jotun の TDS による)。現場ではまずWet Filmゲージで WFT を測定し、硬化後に乾Film Thickness計で DFT を検収します。
問: エポキシポリウレタントップコートはなぜ前層が硬化してからでないと吹けないのですか?
答: エポキシポリウレタントップコートはイソシアネート硬化剤を含み、前層のエポキシプライマー/中塗りが規定の硬化程度に達していないと、重塗時に層間剥離やブリスターが生じます。またポリウレタンは水に敏感で、Humidityが高い場合や前層が未乾燥の場合にイソシアネートが水と反応して気泡が生成されます。したがってTemperature 5–35℃、Humidity ≤ 80 %、SubstrateTemperatureが露点より 3℃ 以上高いことを満たし、かつ TDS の最短塗装間隔を遵守する必要があります。
問: 無気スプレーでは希釈剤を加えなくてもいいですか?
答: 通常は加えなくてもよく、できる限り加えないことを推奨します。アルキド防錆ペイントの無気スプレーでの希釈はわずか 0–5 % であり、エポキシポリウレタントップコートは通常の吹き付けでは基本的に希釈しません。過度な希釈は固形分を下げ、結果として VOC を押し上げ、Application状態態態態で限度値を判定する法規下では基準超過となる可能性があります。どうしても希釈が必要な場合は TDS の上限を厳守し、記録を残してください。
問: 現場で吹き付けを開始してよいかどうかをどう判断しますか?
答: 同時に3つの値を測定します。空気Temperature、相対Humidity、SubstrateTemperatureを測り、それに基づいて露点を算出します。ルールは、SubstrateTemperatureが露点より 3℃ 以上高く、相対Humidity ≤ 80 %、Temperatureが 5–35℃ の範囲であることです。いずれかが満たされない場合(特にSubstrateが露点に近いと結露する)は作業を中止すべきで、さもないと塗膜が白化し、付着性が失われます。
問: 1回でどのくらいの厚みを吹くのが適切で、厚いほどいいのですか?
答: いいえ。Film Thicknessが不足すると遮蔽層が薄くなり腐食しやすく、過厚だと内部応力が大きくなり割れやタレ、溶剤の滞留を起こしやすくなります。エポキシ汎用ペイントの単回 DFT は通常 75–300 µm、ジンクリッチプライマー 60–150 µm、トップコート 100–120 µm で、TDS のウィンドウと ISO 12944 の腐食等級に従って決定する必要があります。
問: 二液型ポリウレタンの吹き付けにはどのような個人保護が必要ですか?
答: イソシアネートを含み、霧滴は感作性がありかつ不可逆であるため、強制換気に加え呼吸用保護具(少なくとも有機蒸気/粒子状態態態物質複合フィルター付半面マスク、PAPR を推奨)を必須とし、保護眼鏡とニトリル手袋を着用します。吹き付け室の換気だけではSafety暴露レベル以下に下げられないため、引き続き呼吸用保護具が必要であり、未硬化塗膜の研磨は禁止です。
問: 無気スプレーの噴射距離とガン移動速度に決まりはありますか?
答: あります。噴射距離が遠すぎるとドライスプレーになりやすく、近すぎるとタレやすいため、エポキシ系では通常 30–50 cm の範囲です。ガン移動速度は一定速で、かつ重ね幅(約 50 % オーバーラップ)と一致させ、Wet Filmゲージで区域ごとに WFT を照合します。圧力とノズルが決まった後、噴射距離とガン速度は作業員が握る最後のFilm Thickness調整ツマミです。
問: 二液型ペイントをMixingしたらすぐ吹くか、熟成してから吹くか?
答: 一般的にMixing後は TDS の規定する「熟成」(誘導)時間を置き、樹脂と硬化剤を初步反応させて平滑性を助けますが、適用期間(pot life)内に使い切る必要があります。Mixing後に長時間放置すると増粘し、ひどい場合はゲル化します。ポリウレタンはMixing時に水と反応しやすく気泡が生じるため、熟成とApplication環境の両方でHumidity管理が必要です。
十五、最後に:パラメータはApplication製製製品質の骨格である
全文を繋ぎ合わせて見ると、工業塗料の無気スプレーによる工事製製製品質は、互いに噛み合う6つのウィンドウに基づいています。ノズル 0.4–0.5 mm、圧力 20–25 MPa、DFT 合格ウィンドウ(エポキシ汎用 75–300 µm、ジンクリッチ 60–150 µm)、塗装間隔、希釈は最小限、そして温Humidity・露点のレッドライン(SubstrateTemperatureが露点より 3℃ 高く、Humidity ≤ 80 %)。いずれかの環が崩れると、検収時のFilm Thickness測定や層間付着性で露見します。Application側にとっては、このパラメータ表を作業指示書に貼り付け、初製製製品確認と完工グリッド検収の両端で押さえることが、いかなる経験的直感よりも確実です。現場班長にとって最も身につけるべき習慣は、每班开工前に1枚のメモでその日の圧力、ノズル、温Humidityと露点を記録し、TDS のウィンドウと項目ごとにチェックすることです。このステップは一見煩雑ですが、欠陥が発生する前にそれを摘み取れます。6つのパラメータウィンドウが日常の動作となり臨時対応ではなくなれば、工業塗料の無気スプレーの合格率と防錆寿命は、自然と設計予想の範囲に収まります。