На промышленных объектах защитной окраски решающим фактором, определяющим итоговый срок антикоррозийной службы покрытия, часто является не только сама рецептура, но и то, «как его нанести». Одна и та же эпоксидная цинконаполненная грунтовка, нанесённая кистью, пневматическим распылением или безвоздушным распылением высокого давления, даёт огромную разницу в равномерности толщины плёнки, количестве пор и межслойной адгезии с последующим слоем. Для крупногабаритных окрашиваемых поверхностей, таких как стальные конструкции, резервуары, мосты, трубопроводы, безвоздушное распыление высокого давления (Airless Spray) благодаря высокой эффективности, возможности нанесения толстым слоем и способности распылять покрытия с высоким сухим остатком и высокой вязкостью стало абсолютно преобладающим методом нанесения промышленных красок. В этой статье на основе реальных параметров из открытых технических паспортов (TDS) систематически разъясняются ключевые параметры оборудования безвоздушного распыления (сопло для эпоксидных материалов 0,4–0,5 мм, давление 20–25 МПа), сравнительные параметры пневматического распыления, логика контроля толщины сухой плёнки (DFT), межслойные интервалы нанесения эпоксидно-полиуретановой финишной краски, а также полевые ограничения по температуре, влажности и степени разбавления — практическое руководство по параметрам для инженеров.
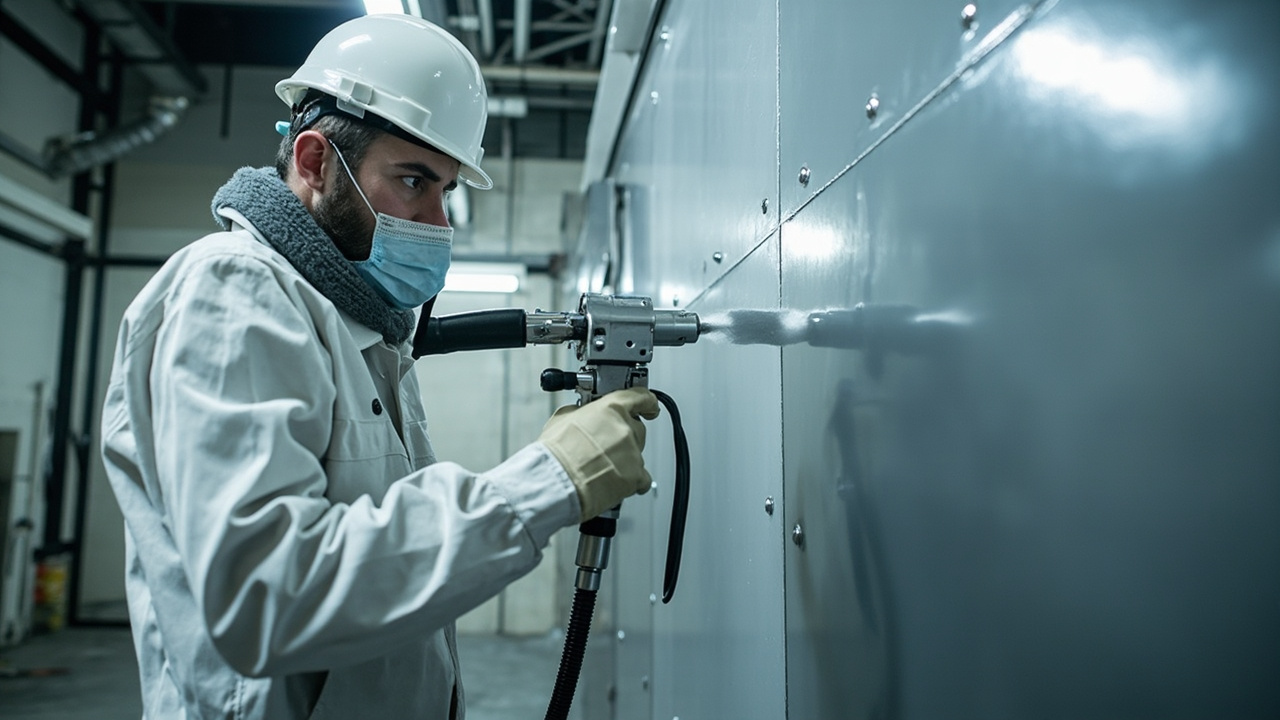
I. Сначала разберём три способа нанесения: почему безвоздушное распыление — главный герой
Распространённые способы нанесения промышленных красок включают кисть, валик, пневматическое распыление и безвоздушное распыление высокого давления. Кисть и валик подходят лишь для небольших площадей, ремонта или труднодоступных углов, а крупные стальные конструкции почти всегда окрашивают распылением. Пневматическое распыление использует сжатый воздух для распыления краски: распыление тонкое, декоративные свойства хорошие, но коэффициент использования краски низкий, много тумана (перерасход), много испарений растворителя, и по экологичности и эффективности оно уступает безвоздушному. Безвоздушное распыление высокого давления нагнетает краску до давления в десятки мегапаскалей, через малое сопло она выбрасывается с высокой скоростью и распыляется за счёт резкого падения давления, без использования сжатого воздуха для распыления, поэтому:
- можно распылять высоковязкие покрытия с высоким сухим остатком (например, эпоксидную цинконаполненную грунтовку с объёмным сухим остатком 85 %), без значительного разбавления;
- за один проход достигается довольно толстая сухая плёнка, сокращается число слоёв;
- меньше тумана, выше коэффициент использования краски, на крупных площадях общая стоимость ниже;
- подходит для полевых и заводских условий, а с подогреваемым шлангом дополнительно снижает вязкость и улучшает растекание.
Именно поэтому в промышленных защитных системах (эпоксидная цинконаполненная грунтовка + эпоксидное промежуточное покрытие с железной слюдкой + эпоксидно-полиуретановая финишная краска) безвоздушное распыление высокого давления обычно указывается как приоритетный метод, пневматическое — вторично, а кисть и валик — лишь дополнительно.
II. Ключевые параметры безвоздушного распыления: давление, сопло и расход
Качество безвоздушного распыления определяется тремя взаимосвязанными параметрами: давлением насоса (давление на выходе краски), диаметром сопла (определяет расход и крупность распыла) и углом факела сопла (определяет ширину покрытия за один проход). Чем выше давление и больше сопло, тем толще плёнка за проход и выше эффективность, но растут риски разбрызгивания и подтёков.
Для эпоксидных покрытий зрелый отраслевой опыт даёт следующее базовое окно: диаметр сопла 0,4–0,5 мм, давление распыления 20–25 МПа. Такая комбинация позволяет при умеренном разбавлении распылить эпоксидную краску с высоким сухим остатком в равномерный веерный туман и получить за проход умеренную толщину плёнки. При слишком низком давлении распыление плохое, заметна апельсиновая корка; при слишком высоком — отскок и туман, толщина неконтролируема. Угол факела выбирают по форме окрашиваемой поверхности: для плоских панелей — широкий факел (например, маркировка 40–50°), для трубных узлов и сложных конструкций — узкий факел для концентрации краски.
Нужно подчеркнуть, что 0,4–0,5 мм — это типичный диапазон для «эпоксидных» материалов; для конкретного продукта следует руководствоваться разделом по нанесению его TDS, поскольку сверхвысокосухая эпоксидная грунтовка (например, UHS эпоксидная цинконаполненная грунтовка с весовым сухим остатком 95 ± 2 %) имеет очень высокую вязкость и может потребовать большего сопла или подогрева краски. В таблице ниже сведены реальные границы нанесения различных продуктов из архива.
III. Сводная таблица параметров нанесения: безвоздушное vs пневматическое, сравнение нескольких продуктов
В таблице ниже собраны доступные для открытой ссылки параметры нанесения из архива для быстрой сверки на месте. Все значения взяты из соответствующих технических паспортов или разделов государственных стандартов по нанесению.
| Позиция / продукт | Рекомендуемый способ нанесения | Сопло / диаметр | Давление | Степень разбавления | Источник |
|---|---|---|---|---|---|
| Эпоксидные (общая база) | Безвоздушное распыление высокого давления | 0,4–0,5 мм | 20–25 МПа | По возможности без разбавления | По опыту нанесения промышленных красок и TDS |
| Пневматическое (общее) | Пневматическое распыление | 1,5–2,0 мм | 0,3–0,4 МПа | По вязкости | По параметрам нанесения промышленных красок |
| Алкидная антикоррозийная краска | Безвоздушное распыление | — | — | Разбавление 0–5 % | По разделу нанесения GB/T 25251-2010 |
| Алкидная антикоррозийная краска | Пневматическое распыление | — | — | Разбавление 10–15 % | По разделу нанесения GB/T 25251-2010 |
| Алкидная антикоррозийная краска | Валик | — | — | Разбавление 5–10 % | По разделу нанесения GB/T 25251-2010 |
| Эпоксидно-полиуретановая финишная краска | Приоритет безвоздушное/пневматическое распыление | — | — | Только кисть/валик для малых площадей | По сводке параметров эпоксидно-полиуретановой финишной краски |
| Epoxy.com #406 полиуретановая финишная краска | Распыление | — | — | EEP/MAK 9–10 % | По TDS Epoxy.com |
Эта таблица показывает три момента: во-первых, «порядок давлений» безвоздушного и пневматического распыления совершенно разный — безвоздушное — это уровень 20–25 МПа, пневматическое — уровень 0,3–0,4 МПа (то есть около 3–4 бар), оборудование нельзя смешивать; во-вторых, диаметр сопла пневматического распыления (1,5–2,0 мм) значительно больше безвоздушного (0,4–0,5 мм), поскольку пневматическое распыление использует поток воздуха для распыления и требует большего выхода краски, а безвоздушное — распыление за счёт сброса давления через малое высоконапорное отверстие с очень малым диаметром; в-третьих, степень разбавления зависит от способа нанесения: безвоздушное почти не разбавляют, пневматическое требует большего разбавления, валик — среднее.
IV. Контроль толщины: расчёт от влажной плёнки к DFT и окно допуска
«Толщина плёнки» промышленной краски обычно означает толщину сухой плёнки DFT (Dry Film Thickness), измеряемую в микрометрах (µm), и является ключевой переменной антикоррозийного проектирования. В системе ISO 12944 разным классам коррозии (C2–CX) соответствуют разные требования к общей толщине, а толщина одного слоя определяется объёмным сухим остатком и толщиной влажной плёнки (WFT) по формуле:
DFT ≈ WFT × объёмный сухой остаток (десятичная дробь)
На примере Jotacote Universal N10 компании Jotun: объёмный сухой остаток 72 ± 2 %, заявлено DFT 75–300 µm, соответствующая влажная плёнка 105–415 µm, теоретическая укрывистость 9,6–2,4 м²/л (по TDS Jotun). На месте сначала измеряют WFT влажной плёнкой до подсыхания, затем по формуле рассчитывают достижимое DFT, после отверждения проверяют DFT магнитным/вихретоковым толщиномером.
Окна однослойного DFT различаются: Jotacote N10 — 75–300 µm; Jotun Barrier 80 UHS (сверхвысокосухая эпоксидная цинконаполненная грунтовка) — 60–150 µm, теоретическая укрывистость 14–5,6 м²/л; в комплекте с эпоксидно-полиуретановой финишной краской типична схема: грунтовка 70–80 µm (1 слой), промежуточное 100–150 µm (1–2 слоя), финишная 100–120 µm (2 слоя). При недостаточной толщине экранный слой тонкий, легко ранняя коррозия; при избыточной — большие внутренние напряжения, растрескивание, подтёки, а также возможен выход за пределы VOC и застой растворителя для одного слоя. Поэтому «контроль DFT через WFT, приёмка толщиномером» — железное правило на месте.
V. Межслойные интервалы: почему предыдущий слой перед эпоксидно-полиуретановой финишной краской должен отвердеть
В многослойных системах «интервал нанесения» (Overcoating Interval) — это временное окно, в которое предыдущий слой отвердел достаточно для нанесения следующего. Он делится на минимальный интервал (предыдущий слой ещё не затвердел до съедания базы, сморщивания) и максимальный (предыдущий слой уже такой твёрдый, что нужна шлифовка для адгезии). Эпоксидно-полиуретановая финишная краска — двухкомпонентная система с изоцианатным отвердителем, её предыдущий слой (эпоксидное промежуточное с железной слюдкой или эпоксидная грунтовка) должен достичь определённой степени отверждения, иначе будет межслойное отслаивание, пузыри.
Сводка параметров эпоксидно-полиуретановой финишной краски даёт окно среды: температура 5–35℃, относительная влажность ≤ 80 %, температура основания выше точки росы более чем на 3℃. Температура и влажность напрямую определяют скорость отверждения — при низкой температуре и высокой влажности эпоксидное отверждение замедляется, полиуретан чувствителен к воде (изоцианат при встрече с водой даёт пузырьки CO₂), минимальный интервал вынужденно растягивается; если температура основания в пределах 3℃ от точки росы — на поверхности конденсат, плёнка белеет, адгезия рушится. Поэтому на месте обязательно измеряют температуру основания, температуру и влажность воздуха и рассчитывают точку росы, работы только при одновременном выполнении всех трёх условий.
Кроме того, максимальный интервал нельзя бесконечно продлевать. Если эпоксидное промежуточное долго лежало, поверхность мелилась или загрязнилась, перед полиуретаном нужна очистка или лёгкая шлифовка. Конкретные часы перекраски берут из таблицы «время перекраски» TDS продукта, обычно по узлам 5℃, 10℃, 23℃, 40℃. План работ должен включать «ожидание отверждения предыдущего слоя» в сроки, а не гнать прогресс на ощупь.
VI. Степень разбавления: дисциплина «лучше меньше добавлять»
Разбавитель в заводской рецептуре уже сбалансирован, добавление на месте воды или растворителя меняет VOC, сухой остаток и реологию, влияя на DFT и срок службы. Данные архива дают чёткие границы:
- Алкидная антикоррозийная краска (GB/T 25251-2010): безвоздушное разбавление 0–5 %, пневматическое 10–15 %, валик 5–10 %. Видно, что безвоздушное меньше всего нуждается в разбавлении, что согласуется с его высокой эффективностью распыления.
- Эпоксидно-полиуретановая финишная краска: приоритет безвоздушное/пневматическое распыление, кисть/валик только для малых площадей, значит при нормальном распылении разбавитель практически не добавляют.
- Epoxy.com #406 двухкомпонентная полиуретановая финишная краска: разбавитель EEP или MAK, доля 9–10 % (по TDS Epoxy.com), допустимая рецептурой регулировка.
Выбор разбавителя тоже критичен: должен быть совместим с смолой (для эпоксидной — эпоксидный разбавитель, для полиуретана — эфиры/кетоны, без спирта и воды), неверный приведёт к желатинизации или побелению. Скрытый риск — избыточное разбавление снижает объёмный сухой остаток, косвенно повышает VOC, и при нормах по «состоянию при нанесении» может прямо превысить лимит. Поэтому дисциплина: можешь безвоздушным — не разбавляй; если надо — строго по верхнему пределу TDS и записывай количество.
VII. Выбор оборудования и техника безопасности: игнорируемые полевые аспекты
Оборудование безвоздушного распыления включает плунжерный или мембранный насос, шланг высокого давления, безвоздушный пистолет и сопло, регулятор давления. Ключевое: верхний предел давления насоса выше рабочих 20–25 МПа с запасом; внутренний диаметр и длина шланга соответствуют расходу, слишком длинный — падение давления, нестабильное распыление; сопло износостойкое (карбид вольфрама), так как цинковый порошок в грунтовке сильно изнашивает. Пистолет с блокировкой и сбросом давления, перед сменой сопла обязательно сбросить давление во избежание травм.
По безопасности: двухкомпонентный полиуретан содержит изоцианатный отвердитель, туман при распылении вызывает сенсибилизацию необратимо, нужна принудительная вентиляция и респираторная защита (минимум полумаска с комбинированным фильтром органических паров/частиц, рекомендован PAPR с подачей воздуха), очки, нитриловые перчатки. Пыль цинкового порошка и растворитель эпоксидной грунтовки тоже требуют защиты. При недостаточной вентиляции камеры или площадки вентиляция не заменяет респиратор. Зона распыления без открытого огня, антистатика, утилизация бочек по правилам — база промышленных красок.
Компания Кэсинь Синьцайляо (kexinMaterials) при передаче комплектации привычно даёт подрядчику вместе «таблицу параметров нанесения» и «TDS продукта», чётко указывая диаметр сопла, давление, окно толщины и интервал для каждого слоя, и при первом образце (first-coat check) на месте замеряет WFT/DFT и точку росы, чтобы избежать переделки партии из-за дрейфа параметров. Для межрегиональных, многозахватных стальных объектов такой подход «параметры заранее + приёмка первого образца» заметно снижает дефектность межслоя.
VIII. Связываем параметры в процесс: стандартный поток нанесения
Связав вышесказанное в исполнимый процесс, типичный поток промышленной защитной окраски таков:
- Подготовка поверхности: углеродистая сталь пескоструй до Sa 2½ (ISO 8501-1), шероховатость 30–75 µm; нержавейка — неметаллический абразив, царапины.
- Проверка среды: замер температуры основания, воздуха и влажности, расчёт точки росы, подтверждение что температура основания выше точки росы на 3℃ и влажность ≤ 80 %, температура 5–35℃.
- Нанесение грунтовки: эпоксидная цинконаполненная грунтовка (например UHS) безвоздушным, сопло 0,4–0,5 мм, давление 20–25 МПа, контроль DFT 60–150 µm (по продукту), по возможности без разбавления.
- Нанесение промежуточного: эпоксидное с железной слюдкой безвоздушным, по окну TDS (например 100–150 µm), соблюдать минимальный интервал с предыдущим.
- Нанесение финишной: перед эпоксидно-полиуретановой убедиться в отверждении предыдущего, чистоте; безвоздушное/пневматическое, DFT 100–120 µm (2 слоя), строгая влажность во избежание пузырей изоцианата.
- Приёмка толщины: магнитный/вихретоковый по ISO 19840 или GB/T 13452 выборочно DFT, покрытие и процент годности в норме.
- Отверждение и уход: по температуре/влажности достаточное время (полиуретан полностью часто несколько дней–неделя), без воды и механики.
В этом потоке каждый шаг опирается на числовые окна из разделов II–V. Вписать «давление 20–25 МПа, сопло 0,4–0,5 мм, DFT 75–300 µm (эпоксид общее)/60–150 µm (цинконаполненное), точка росы +3℃, влажность ≤ 80 %» в инструкцию — мост от статьи к качеству объекта.
Компания Кэсинь Синьцайляо (kexinMaterials) советует на объектах тяжёлой защиты, offshore, мостах привязывать параметры безвоздушного к классу коррозии ISO 12944-2018: чем выше класс, тем выше выбранный сухой остаток, толще плёнка, строже к равномерности распыления, таблица параметров должна сужать допуск при повышении класса, а не быть единой для всех.
IX. Карта дефектов распыления и меры: возврат параметров в норму
Даже при верных параметрах на месте появляются дефекты. Знание их связи с параметрами — ключевой навык:
- Апельсиновая корка: поверхность бугристая как апельсин. Причина — слабое распыление, высокая вязкость, низкое давление, малое сопло. Мера: выше давление безвоздушного, сопло на размер больше (вблизи базы 0,4–0,5 мм для эпоксидных), подогрев для снижения вязкости, но не чрезмерное разбавление ради корки.
- Подтёки (стекание): на вертикали плёнка течёт вниз, неравномерно толще. Причина — превышен WFT за проход, много разбавителя, низкая температура медленно сохнет. Мера: контроль влажной плёнки, меньше разбавителя, ждать подсыхания слоя, или выше объёмный сухой остаток меньше растворителя.
- Поры/пузыри: микроотверстия. Часто в двухкомпонентном полиуретане из-за воды (влажность > 80 % или конденсат) дающей CO₂, или воздух при замесе не вышел. Мера: влажность ≤ 80 %, точка росы +3℃, выдержка перед нанесением, тихое перемешивание, при необходимости дегазация.
- Сухой туман (сухой слой): капли полусохли до поверхности, плёнка шершавая, плохая адгезия слоёв. Причина — высокое давление, широкий факел, далеко пистолет, ветер. Мера: ближе пистолет, ниже давление, экран от ветра, уже факел.
- Плохое укрытие/неравномерность: причина — разная скорость прохода, малый нахлёст. Мера: фиксированная скорость, нахлёст ~50 %, влажная плёнка по зонам.
Корни дефектов почти всегда в шести окнах: давление, сопло, толщина, интервал, разбавление, температура/влажность из разделов II–VI. Держишь «окно параметров» — дефектность падает.
X. Форма окрашиваемого объекта и выбор угла факела сопла
Сопло описывается «диаметр + угол факела». Диаметр эпоксидных 0,4–0,5 мм, а угол по объекту:
- Большие плоскости (сталь, стенки резервуаров, внешние панели балок): широкий факел (маркировка 40–65°), шире за проход, эффективно, с 20–25 МПа и ровным ходом — равномерная толстая плёнка.
- Сложные (трубные опоры, решётки, уголки): узкий или обратный факел, концентрация в углы, меньше тумана и пропусков в тени; при необходимости локальная добивка.
- Наружная труб: длинные — насадка вращения или кольцевого распыления для равномера по окружности.
- Внутренние и труднодоступные: удлинённый или изогнутый ствол безвоздушного, кисть/валик лишь в конце.
Угол часто в номере сопла (например «5xx» — факел), при заказе подтверждать с диаметром. Ошибка с факелом не видна сразу, но на приёмке толщины вылезет «разброс толщины, тонко по краям», переделка дороже выбора сопла.
XI. Сезонная и температурная подстройка параметров
Температура сильно влияет на вязкость и отверждение, параметры меняют по сезону:
- Зима (близко к нижнему пределу 5℃):покрытие загустевает, отверждение эпоксидной смолы крайне медленное. Меры: подогрев покрытия и разбавителя (избегать открытого огня, использовать водяную баню или подогрев окрасочной камеры), умеренное повышение давления безвоздушного распыления, увеличение интервала между слоями и периода отверждения и ухода; при необходимости выбирать состав с низкотемпературным отверждением (например, с нижним пределом рабочей температуры 4℃). Обратите внимание, что влажность всё ещё может расти, проверку точки росы нельзя пропускать.
- Лето (близко к верхнему пределу 35℃): растворитель испаряется быстро, легко возникает сухое распыление, полиуретан чувствителен к влаге. Меры: избегать распыления в полдень при высокой температуре, умеренно увеличить разбавление (в пределах верхнего предела TDS), сократить время выдержки после созревания, усилить вентиляцию, но не допускать прямого обдува пылью; в сезон высокой влажности приоритетно планировать работы в сухое время.
- Переходный сезон и прибрежные зоны: большой перепад температур день/ночь, утром легко образуется конденсат, придерживаться красной линии «температура основания выше точки росы на 3℃», лучше дождаться окна, чем торопиться с работой.
Суть тонкой настройки параметров — это небольшой сдвиг в рамках базовой структуры «сопло 0,4–0,5 мм, давление 20–25 МПа, окно допустимой DFT, точка росы +3℃, влажность ≤ 80 %», а не выход за рамки. Кэсинь Синьцайляо (kexinMaterials) в мостовых проектах со строительством в разные сезоны выдаёт «карту тонкой настройки параметров» по месяцам, где указаны конкретные смещения давления, разбавления и интервалов для зимы и лета, чтобы бригадиры на месте могли напрямую следовать таблице, снижая ошибки субъективного суждения.
Двенадцать. Правила приёмки по завершении и определения толщины плёнки
Окончание распыления не означает завершение процесса, приёмка по толщине плёнки — это замыкание качества. Промышленное защитное покрытие обычно оценивается по следующей логике:
- Стандарт измерения: толщина сухой плёнки измеряется магнитным (углеродистая сталь) или вихретоковым (цветные металлы) толщиномером, согласно ISO 19840 или серии GB/T 13452 на месте по сетке точек, снятие нескольких показаний на определённой площади.
- Критерий годности: часто используется правило «90/10» — 90 % показаний не ниже установленного минимума DFT, оставшиеся 10 % не ниже 90 % от минимума (т.е. не допускаются «тонкие точки» ниже 0,9 от проектной толщины); отдельные стандарты также используют достижение среднего значения при контроле разброса. Конкретно согласно нормам проекта.
- Тонкие точки и подкраска: точки ниже нижнего предела подкрашиваются локально до соответствия; для точек чрезмерной толщины (выше верхнего проектного предела) — запись, но не обязательная обработка, если не сопровождается подтёками, растрескиванием. Подкраска должна соблюдать интервал нанесения, избегая отслаивания.
- Выборочная проверка адгезии: помимо толщины плёнки, согласно GB/T 9286 методом решётки или отрыва проводится выборочная проверка межслойной адгезии, особое внимание — слаблению связи между полиуретановой финишной краской на эпоксидной основе и промежуточным покрытием из-за нарушения интервала.
Связать «подтверждение DFT на первом изделии + контроль влажной плёнки в процессе + приёмка по сетке по завершении» в замкнутый цикл — ключ к тому, чтобы давление, сопло, толщина, интервал из второй части действительно влияли на процент годности. Без приёмки красивые параметры — лишь на бумаге.
Тринадцать. Дополнительные моменты по технике безопасности на месте и управлению отходами
Помимо параметров строительства, безопасность на месте и утилизация отходов также влияют на соответствие и затраты:
- Хранение покрытия: основа и отвердитель двухкомпонентной краски хранятся раздельно в прохладном проветриваемом месте, температура 5–35℃, вдали от огня и солнца; отвердитель полиуретановой финишной краски на эпоксидной основе содержит изоцианат, должен быть герметичен и защищён от влаги (при контакте с водой комкуется и теряет свойства), после вскрытия использовать как можно скорее.
- Пустые бочки и остатки краски: пустые бочки от растворимой краски — опасные отходы, подлежат профессиональной утилизации, нельзя выбрасывать или сжигать; остатки краски утилизируются согласно MSDS, запрещено сливать в канализацию.
- Утечки и пожарная безопасность: в зоне распыления разместить антистатику и средства пожаротушения, утечку растворителя собрать сорбентом, после проветривания возобновить работу; запрещено проведение огневых работ и курение в зоне распыления.
- Медицинские карты персонала: лица, длительно контактирующие с изоцианатом, должны проходить медицинский мониторинг, при появлении симптомов дыхательных путей — снять с работы и обратиться к врачу, так как сенсибилизация к изоцианату необратима.
- Экологический учёт: записывать расход краски за смену, добавленный объём разбавителя, температуру/влажность и точку росы — используется как для прослеживаемости качества, так и для поддержки учёта выбросов VOC, отвечая упомянутым ранее требованиям нормативного соответствия.
Кэсинь Синьцайляо (kexinMaterials) при выдаче руководства по строительству привык выделять «безопасность и отходы» как отдельный раздел вместе с таблицей параметров, чётко указывая пути утилизации пустых бочек и перечень индивидуальной защиты, помогая подрядчику расширить экологическое соответствие от «самого покрытия» до «всего процесса строительства», что и есть полное замыкание управления на месте промышленной краски.
Часто задаваемые вопросы
Вопрос: Какое обычно давление и сопло используются для безвоздушного распыления промышленной краски?
Ответ: Для эпоксидных покрытий отраслевой освоенный базис: диаметр сопла 0,4–0,5 мм, давление распыления 20–25 МПа; высокосухая эпоксидная цинконаполненная грунтовка имеет более высокую вязкость, может потребовать большего сопла или подогрева краски. Конкретно согласно разделу применения TDS продукта, при низком давлении плохое распыление, при высоком — перерасход и подтёки.
Вопрос: Давление безвоздушного и пневматического распыления так сильно отличается, оборудование взаимозаменяемо?
Ответ: Нет. Безвоздушное распыление — это система высокого давления 20–25 МПа с плунжерным/мембранным насосом, пневматическое — распыление сжатым воздухом 0,3–0,4 МПа (около 3–4 бар), диаметр сопла также отличается (безвоздушное 0,4–0,5 мм, пневматическое 1,5–2,0 мм). Насосы, шланги, пистолеты, сопла не взаимозаменяемы.
Вопрос: Как рассчитать DFT сухой плёнки из влажной?
Ответ: Приблизительная формула DFT ≈ WFT × объёмное содержание твёрдых веществ (десятичная дробь). Например, объёмное содержание твёрдых веществ Jotacote N10 72 %, влажная плёнка 105–415 µm соответствует сухой 75–300 µm (по TDS Jotun). На месте сначала измеряют WFT картой влажной плёнки, после отверждения принимают DFT толщиномером сухой плёнки.
Вопрос: Почему полиуретановую финишную краску на эпоксидной основе нужно наносить только после отверждения предыдущего слоя?
Ответ: Полиуретановая финишная краска на эпоксидной основе содержит изоцианатный отвердитель, если предыдущая эпоксидная грунтовка/промежуточное покрытие не достигла требуемой степени отверждения, при перекрытии возникнет межслойное отслаивание, пузыри; кроме того, полиуретан чувствителен к воде, при высокой влажности или непросохшем предыдущем слое изоцианат при встрече с водой даёт пузыри. Поэтому необходимо соблюдать температуру 5–35℃, влажность ≤ 80 %, температуру основания выше точки росы на 3℃ и минимальный интервал нанесения по TDS.
Вопрос: Можно ли при безвоздушном распылении не добавлять разбавитель?
Ответ: Обычно можно и рекомендуется по возможности не добавлять. Для безвоздушного распыления алкидной противокоррозийной краски разбавление лишь 0–5 %, полиуретановая финишная краска на эпоксидной основе при нормальном распылении практически не разбавляется; чрезмерное разбавление снизит содержание твёрдых веществ, косвенно повысит VOC, при нормах, оцениваемых по состоянию применения, может превысить лимит. При необходимости разбавления строго по верхнему пределу TDS с записью.
Вопрос: Как на месте понять, можно ли начинать распыление?
Ответ: Одновременно измерить три величины: температуру воздуха, относительную влажность, температуру основания и рассчитать точку росы. Правило: температура основания должна быть выше точки росы на 3℃ и более, относительная влажность ≤ 80 %, температура в 5–35℃. При невыполнении любого из трёх (особенно при приближении основания к точке росы и конденсате) — остановить работу, иначе плёнка побелеет, адгезия нарушится.
Вопрос: Какая толщина за один проход, чем толще — тем лучше?
Ответ: Нет. Недостаточная толщина — тонкий защитный слой, легко корродирует, чрезмерная — большие внутренние напряжения, легко растрескивается и течёт, задерживает растворитель. Для универсальной эпоксидной краски однослойная DFT обычно 75–300 µm, цинконаполненная грунтовка 60–150 µm, финишное покрытие 100–120 µm, определяется по окну TDS и коррозионному классу ISO 12944.
Вопрос: Какая индивидуальная защита нужна при распылении двухкомпонентного полиуретана?
Ответ: Содержит изоцианат, капли аэрозоля вызывают сенсибилизацию и необратимы, требуются принудительная вентиляция и защита дыхания (минимум полумаска с комбинированным фильтром органических паров/частиц, рекомендуется PAPR), а также защитные очки и нитриловые перчатки; вентиляция камеры не должна опускаться ниже безопасного уровня воздействия, защита дыхания всё равно нужна, запрещено шлифовать неотверждённую плёнку.
Вопрос: Есть ли нюансы в дистанции распыления и скорости движения пистолета при безвоздушном распылении?
Ответ: Есть. Слишком далеко — сухое распыление, слишком близко — подтёки, для эпоксидных обычно 30–50 см; скорость движения должна быть равномерной и соответствовать ширине перекрытия (около 50 % перекрытия), сверка WFT по зонам картой влажной плёнки. Когда давление и сопло заданы, дистанция и скорость — последние регуляторы толщины в руках оператора.
Вопрос: Двухкомпонентную краску распылять сразу после смешивания или дать созреть?
Ответ: Обычно после смешивания требуется «созревание» (индукция) по TDS, чтобы смола и отвердитель начали реагировать, улучшилось растекание, но использовать в пределах жизнеспособности (pot life); длительное хранение после смешивания загустевает вплоть до гелеобразования. Полиуретан при смешивании с водой легко пузырится, созревание и среда нанесения должны контролировать влажность.
Пятнадцать. В заключение: параметры — каркас качества строительства
Связав текст воедино, качество безвоздушного распыления промышленной краски строится на шести взаимосцепленных окнах: сопло 0,4–0,5 мм, давление 20–25 МПа, окно годной DFT (универсальная эпоксидная 75–300 µm, цинконаполненная 60–150 µm), интервал нанесения, минимум разбавления, а также красная линия температуры/влажности/точки росы (температура основания выше точки росы на 3℃, влажность ≤ 80 %). Провал любого звена проявится при приёмке толщинометрии или межслойной адгезии. Подрядчику следует прикрепить эту таблицу параметров к руководству по работам, зажать с двух концов подтверждением на первом изделии и приёмкой по сетке — надёжнее любой интуиции. Бригадиру стоит привить привычку перед каждой сменой записывать на листке давление, сопло, влажность/температуру и точку росы и сверять по пунктам с окном TDS — шаг кажется обременительным, но гасит дефект до его появления. Когда шесть окон параметров становятся ежедневным действием, а не разовой реакцией, процент годности и срок антикоррозийной службы безвоздушного распыления промышленной краски естественно ложатся в проектные ожидания.