
منصات العمل الارتفاعية المتحركة (MEWP، منصات العمل الرافعة المتنقلة) والسلال المعلّقة للعمل على الارتفاعات هي معدات تحمل منصة مزوّدة بحواجز حماية للأشخاص وقابلة للرفع أو التحريك، ويتكوّن هيكلها الحامل عادةً من الذراع، والقرص الدوّار، والقاعدة (الشاصي)، وجهاز التعليق، وهيكل المنصة؛ ويخضع الطلاء الواقي من التآكل لهذه الهياكل الفولاذية في الوقت نفسه لثلاث فئات من قيود السطح — سطح الحماية من التآكل، وسطح التجميع، وسطح الفحص — لذلك فإن تحديد «أين تُحدّ السماكة وأين يمتنع الطلاء» يسبق في الأهمية اختيار منظومة الطلاء نفسها. يحوّل هذا المقال، استنادًا إلى المتطلبات المنشورة لسلسلة ISO 12944 وEN ISO 1461 وGB/T 13912 وISO 19840 وEN 280 وGB/T 19155، كلا من تصنيف البيئة، والسماكة الجافة الاسمية للطبقة (NDFT)، وتحضير السطح، وتحديد مناطق منع الطلاء، ومسار الطلاء المزدوج (duplex)، وسجلات القبول — إلى أحكام قابلة للتنفيذ، ليستخدمها مصنّعو المعدات الكاملة، وأقسام صيانة أساطير التأجير، ومقاولو الطلاء الخارجيون في الاتفاقيات الفنية وملفات العمليات.
لنبدأ بسيناريو إعادة عمل حقيقي. منصة عمل ارتفاعية بذراع كانت تعمل في مصنع على الساحل ودخلت السنة الرابعة من الخدمة، فظهرت على المعدة نفسها ثلاث مشكلات مختلفة الطبيعة: طبقة الطلاء انطبقت بالكامل في منطقة تلامس وسادات الانزلاق على السفة السفلية للذراع التلسكوبي وكشفت شريط صدأ؛ أما ثقب محور المفصلة بين القرص الدوّار والذراع فقد أُعيد طلاؤه في جولة الإصلاح السابقة بطبقتين سميكتين من الإيبوكسي، فلم يدخل محور المفصلة عند التجميع واضطر الفريق في الموقع إلى توسيع الثقب بأداة التوسيع (الرِّوَامِر)؛ في حين كانت طبقة الطلاء على الأسطوانة الخارجية لسلندر الرجل الداعمة سليمة، لكن الشريط الحلقي عند التقاء حلقة الإحكام وسطح الانزلاق أظهر فقاعات وتقشّرًا. والسبب المشترك للحالات الثلاث ليس «دهانًا رديئًا»، بل نقل عادة هياكل البناء «كلما زادت السماكة كان أضمن» مباشرةً إلى آلة فيها أسطح تجميع وأسطح متحركة.
أولًا: لِنُميِّز الموضوع — هياكل هذه المعدات ليست هياكل بناء عادية
هدف الطلاء في الهياكل الفولاذية للمباني والجسور أحادي إلى حدٍّ كبير: كبح الصدأ ضمن درجة بيئة وعمر خدمة محدَّدين. أما منصات العمل الارتفاعية والسلال المعلّقة فلها قيد إضافي — إنها آلية متحركة تحمل أشخاصًا، فوجود الطلاء أو سماكته يغيّر مباشرة أبعاد التجميع، وخصائص الاحتكاك، وحالة التوصيل أو العزل الكهربائي، وكذلك قدرة الفاحص على رؤية العيوب.
1. ثلاث فئات من الأسطح تتعارض على المعدة نفسها
- سطح الحماية من التآكل: الجوانب الخارجية للأذرع، وأسطح القرص الدوّار، والألواح العلوية للشاصي، وهيكل المنصة وعموديات الحاجز. هذه الأسطح تُختار لها المنظومة وفق سلسلة ISO 12944 وتُضبط سماكتها، والمنطق فيها هو نفسه في الهياكل الفولاذية العادية.
- سطح التجميع: محور المفصلة وثقبه، والجلب في نقاط المفصل، وأسطح تلامس وسادات انزلاق الذراع التلسكوبي، وأكمام التوجيه في أسطوانات الأرجل الداعمة، وأسطح احتكاك وصلات المسامير عالية المقاومة، وثقوب القلاووظ ومشاغز الحلقات. الطلاء هنا «بُعد إضافي» يلتهم نطاق التسامح، ويخفض معامل مقاومة الانزلاق، ويغيّر نمط تآكل زوج الاحتكاك.
- سطح الفحص: الحبال السلكية، والسلاسل، وخطوط اللحام، والأجزاء المكشوفة من محاور المفاصل، وأسطح تلامس قفل الأمان والعجلة الاحتكاكية، وفتحات فحص التجاويف الداخلية للمكونات. هذه الأسطح يجب أن تبقى بلون المعدن أو بتغطية منخفضة، لأن الطلاء يخفي انقطاع الأسلاك والشقوق والتشوّه، ويؤثر مباشرة على أحكام الاستبعاد الدورية.
ترتيب المعالجة في الممارسة العملية يجب أن يكون: أولًا تُعلَّم حدود منع الطلاء لأسطح التجميع وأسطح الفحص على اللوحات والاتفاقية الفنية، ثم تُحدَّد المنظومة والسماكة لبقية الأسطح. والعكس هو ما يولّد المفارقة المعروفة: «كلما رششت أكثر تحسّنت صور القبول، وصعوبة التجميع تزداد».
2. نافذة الصيانة وكلفة إعادة العمل تُضخّمان العيوب الصغيرة
تُستخدم هذه المعدات عادةً على نحو متواصل في مواقع التأجير أو في مواقع عمل كثيفة التشغيل، ونافذة الطلاء المتاحة تتزامن غالبًا مع الفحص السنوي، وتبديل مكونات الهيدروليك، وفحص عيوب المكونات الإنشائية. وإعادة العمل الموضعية تُنفَّذ في الموقع، والمساحة التي يمكن تنفيذ تنظيف رشّي بدرجة Sa 2½ فيها محدودة عادةً، ومعظم المواقع لا يبلغ سوى درجة St 3 بالتنظيف اليدوي وبأدوات آلية. أي إن: المنظومة المختارة عند التثبيت الأول تقرّر هل يمكن بعد 3–5 سنوات تنفيذ إصلاح موضعي داخل النظام نفسه؛ وإن استُخدمت عند البداية منتجات ضيقة النافذة بين الطبقات وحسّاسة للصدأ اللحظي، فغالبًا ما تتحوّل إعادة العمل إلى «إزالة كاملة وإعادة طلاء».
3. المواصفات تركت فراغًا: مواصفات المعدة تنظم السلامة الإنشائية ومتطلبات الطلاء تُكتب في الاتفاقية الفنية
على جهة السلال المعلّقة، المواصفة الوطنية الحالية هي GB/T 19155-2017 (أُصدرت في 2017-07-12 ودخلت حيّز النفاذ في 2018-08-01 لتحلّ محل GB/T 19155-2003، رقم التصنيف الصيني للمواصفات J80، ورقم التصنيف الدولي 53.020.99، والجهة المشرفة هي الاتحاد الصيني لصناعة الهندسة الميكانيكية). تغطي هذه المواصفة المصطلحات والتعاريف، والأشكال والمعاملات الرئيسية، والمتطلبات الفنية العامة، والهيكل، والثبات وحساب التصميم الميكانيكي، والمنصة المعلّقة، وآلية الرفع، وجهاز التعليق، والأنظمة الكهربائية والتحكم، وطرق الاختبار، وقواعد الفحص، والوسوم والمستندات المرفقة؛ لكن الفهرس المنشور للنص لا يحدّد سماكة جافة للطبقة ولا منظومة حماية من التآكل. وعلى جهة منصات العمل الرافعة المتنقلة، المواصفة المنسّقة الأوروبية هي سلسلة EN 280 (الإصدار الجديد EN 280-1:2022 ويغطي الحساب التصميمي، ومعايير الثبات، والهيكل، والسلامة، والفحص والاختبار)، ومن الأحكام التي تنقلها جهات اعتماد طرف ثالث في نشراتها: تحميل تجريبي ساكن للمكونات الإنشائية الرئيسية عند 1.5 من الحمل الاسمي، وتجربة ديناميكية عند 1.25، وارتفاع حاجز المنصة لا يقل عن 1 100 mm، وبعد المتعرض الأوسط لا يزيد عن 550 mm، وارتفاع لوح اصطناع القدم (المصطدمة) لا يقل عن 150 mm، وإنذار أو فصل عند سرعة ريح 12.5 m/s، واختبار ضغط الأنابيب والمواسير الهيدروليكية والوصلات عند 2 من ضغط التشغيل، والأنظمة الكهربائية وفق EN 60204-1 مع مقاومة عزل لا تقل عن 1 MΩ. وتختلف تنقلات جهات الاعتماد في علاقة المضاعف بين التحميل الساكن والديناميكي، والعبرة بنص المواصفة الحالية وملفات التصميم.
الخلاصة عملية جدًا: متطلبات الحماية من التآكل لا تسقط لأن مواصفة المعدة لم تذكرها، بل يجب أن تصل إلى اللوحات عبر اتفاقية الشراء الفنية، والمواصفة الداخلية للشركة، وملف عملية الطلاء. ومن يكتب في الاتفاقية قائمة أسطح منع الطلاء وحدود السماكة، يمسك بزمام التجميع والقبول.
ثانيًا: تصنيف البيئة — قبل تحديد درجة التآكل لا معنى للكلام عن المنظومة
تعرّف ISO 12944-2:2017 درجات التآكل الجوي بفقد الكتلة في السنة الأولى أو بفقد السماكة للفولاذ منخفض الكربون والزنك، وقد دمجت في إصدار 2017 درجتي C5-I وC5-M السابقتين في C5، وأضافت درجة CX القصوى للبيئات البحرية خارج الشاطئ. والجدول التالي مقارنة جاهزة وفق المصادر المنشورة.
| الدرجة | درجة التآكل | فقد سماكة الفولاذ منخفض الكربون μm/a | فقد سماكة طبقة الزنك μm/a | فقد الكتلة في السنة الأولى للفولاذ منخفض الكربون g/m² | أمثلة نموذجية للبيئة |
|---|---|---|---|---|---|
| C1 | منخفضة جدًا | ≤1.3 | ≤0.1 | ≤10 | أماكن مغلقة مدفأة وهواء نظيف |
| C2 | منخفضة | 1.3–25 | 0.1–0.7 | 10–200 | أماكن مغلقة غير مدفأة، أجواء ريفية |
| C3 | متوسطة | 25–50 | 0.7–2.1 | 200–400 | أجواء حضرية وصناعية عامة، سواحل منخفضة الملوحة |
| C4 | مرتفعة | 50–80 | 2.1–4.2 | 400–650 | سواحل متوسطة الملوحة، مناطق صناعية، مصانع كيماوية |
| C5 | مرتفعة جدًا | 80–200 | 4.2–8.4 | 650–1500 | مناطق صناعية عالية الرطوبة والتلوّث، سواحل عالية الملوحة (دمج C5-I وC5-M سابقًا) |
| CX | قصوى | >200 | >8.4 | 1 500–5 500 | المنصات البحرية، الأجواء فوق البحرية (المنظومة في ISO 12944-9) |
1. المعدة الواحدة قد تقع على درجتين في الوقت نفسه
لا يُصمَّم الهيكل كاملًا على درجة واحدة: السطح الخارجي للذراع العلوي يتعرض للشمس وغسل المطر، وهو أقرب إلى التعرض الجوي المعتاد؛ بينما الألواح السفلية للشاصي، وأسطح تثبيت الثقل الموازن، والجهة الداخلية لحوامل العجلات تجمع مياه الطين وأملاح إزالة الجليد، فالمناخ المحلي الدقيق فيها أشد تآكلًا من الدرجة الاسمية؛ وأذرع دعم جهاز التعليق في السلال المعلّقة وأثقال أسطح البناء تبقى بلا مظلة طوال العام، في حين يُخزَّن هيكل المنصة في مستودع دوّار داخلي. كما تنصح المنشورات التطبيقية لسلسلة ISO 12944: إن معدل التآكل في مناخ محلي دقيق مثل الجانب المظلل للجسور أو أسطح قاعات السباحة قد يكون أعلى بـ 2–3 درجات من الهيكل الرئيسي، ويحتاج تقييمًا مستقلًا. لذلك يُنصح بكتابة الاتفاقية الفنية على قائمتين «منطقة — درجة» بدل عبارة واحدة في العقد تقول «منظومة C4».
| الموقع | خصائص التعرّض | الدرجة المقترحة | قيود إضافية |
|---|---|---|---|
| الأسطح الخارجية للذراع، القرص الدوّار، الأجزاء المكشوفة من هيكل المنصة | تعرّض جوي، أشعة فوق بنفسجية، تناوب جفاف وبلل | C3–C4 | الطلاء النهائي يجب أن يقاوم التقشّر الطباشيري، والطبقة الوسيطة الإيبوكسية يجب أن تُغطّى بطبقة نهائية |
| السطح السفلي للشاصي، داخل حوامل العجلات، أسطح تثبيت الثقل الموازن | مياه طينية، أملاح إزالة الجليد، صدمات ميكانيكية | C4–C5 | طبقة مرنة سميكة سفلية أو إغلاق قُطَري (بيتوميني) مع مراعاة مقاومة ارتطام الحصى |
| الطرازات العاملة في مصانع ضمن 5 km من الساحل، والأرصفة ومواقع طاقة الرياح البحرية | ترسّب واضح لهباء الأملاح البحرية | C5 | تعزيز الطلاء القبلي للحواف والفحص بالشرارة عالية الجهد |
| جهاز التعليق في السلال المعلّقة، حوامل أسطح البناء، الأجزاء المكشوفة من الحبال السلكية | بلا مظلة، تناوب رذاذ ملح وتكثّف | C4–C5 | الحبال السلكية والعجلات الاحتكاكية تبقى بلا طلاء (انظر الفصل الخامس) |
| الطرازات المقصية المخزّنة طويلًا في مستودع داخلي دوّار | حرارة ورطوبة ثابتتان جافة، تكثّف عرضي | C2–C3 | الأهمية لإصلاح الصدمات لا لإعادة طلاء المساحة كاملة |
2. فارق الإصدار بين النسخة الصينية المعرَّبة والمواصفة الدولية
قابل سلسلة ISO 12944 في الصين سلسلة GB/T 30790 (مثل GB/T 30790.2-2014 لتصنيف البيئة، وGB/T 30790.5 لأنظمة الطلاء الواقية، وGB/T 30790.6 لطرق اختبار الأداء المخبري)، والنسخة المعرَّبة مبنية على إصدار 1998 من ISO، بينما أكملت المواصفة الدولية تنقيحها في 2017—2018: دمج C5-I وC5-M، وإضافة CX، وتعديل مستويات المتانة مع خفض السماكات الجافة الاسمية الموصى بها عمومًا. وعند الإشارة إلى GB/T 30790 في مشروع محلي، يُنصح بذكر إصدار ISO المرجعي في الاتفاقية الفنية أيضًا (مثل ISO 12944-5:2018) حتى لا يتضارب مقياسان.
ثالثًا: مستويات المتانة والسماكة الجافة الاسمية: العمر هو القيد الحاكم
وسّعت ISO 12944-1:2017 مستويات المتانة من ثلاث إلى أربع: متانة منخفضة ≤7 سنوات، ومتانة متوسطة 7–15 سنة، ومتانة عالية 15–25 سنة، ومتانة عالية جدًا >25 سنة؛ وشدّدت حكم الصيانة الأولى ليصبح «وصول نحو 10% من الساحة إلى تقييم الصدأ المحدد» بدل تآكل السطح كاملًا. مستوى العمر مع درجة البيئة يحدّدان معًا السماكة الجافة الاسمية (NDFT) للنظام الموصى به. والجدول التالي مقارنة من المصادر المنشورة؛ القيم متقاربة بين جهات متعددة، لكنها كلها نقل، وللأغراض التعاقدية يجب الرجوع إلى نص المواصفة الحالية.
| درجة البيئة | نوع البرايمر | متانة منخفضة ≤7 سنوات | متانة متوسطة 7–15 سنة | متانة عالية 15–25 سنة | متانة عالية جدًا >25 سنة |
|---|---|---|---|---|---|
| C3 | برايمر آخر | 120 | 160 | 200 | 240 |
| C3 | برايمر يحتوي زنكًا | — | — | 160 | 200 |
| C4 | برايمر آخر | 160 | 200 | 240 | 280 |
| C4 | برايمر يحتوي زنكًا | 120 | 160 | 200 | 240 |
| C5 | برايمر آخر | 200 | 240 | 280 | 320 |
| C5 | برايمر يحتوي زنكًا | 160 | 200 | 240 | 280 |
| CX | — | يُحوَّل إلى أحكام الأنظمة البحرية الخاصة في ISO 12944-9:2018 | |||
تنبيهان: الأول، تنقيحا 2017—2018 خفّضا NDFT الموصى بها بنحو 40–60 μm في البيئة والعمر نفسيهما، أي «سماكة أقل لكن منظومة وتحضير سطح أشدّ صرامة»، فلا يجوز نسخ السماكات من الإصدار القديم مع الترخيص في التحضير المسبق؛ والثاني، إن NDFT هدف لأسطح الحماية من التآكل (الأسطح المكشوفة في الجدول 1) وليست قيمة مسموحة لأسطح التجميع — فحدود السماكة على أسطح التجميع تُنظَّم بشكل مستقل، وهذا موضوع الفصل الخامس. عن منطق السماكة مقابل العمر راجع على الموقع منظومة الطلاء العامة للهياكل الفولاذية: نظام البرايمر والطبقة الوسيطة والنهائية ومنطق السماكة، وكتابة المواصفات للجسور والهياكل الثقيلة راجع في مواصفة طلاء الحماية من التآكل للهياكل الفولاذية للجسور.
رابعًا: تحضير السطح — أربع بوابات: النظافة، والملمس، والغبار، والأملاح
معظم أعطال حماية التآكل لا تحدث داخل طبقة الطلاء، بل عند السطح البيني بين الطبقة والركيزة. ومع منصات العمل والسلال المعلّقة يوجد شرط إضافي: يصعب في الموقع أو في محطة إعادة العمل بلوغ درجات التنظيف الرشّي المرتفعة على كل المساحة، فيجب كتابة «أين Sa 2½ إلزاميًا وأين St 3 مقبولًا» مسبقًا.

| البند | الحكم الشائع | الطريقة أو المواصفة | ملاحظة |
|---|---|---|---|
| درجة النظافة | أسطح الحماية Sa 2½ (مساحة البقع المتبقية ≤5%)؛ Sa 3 لدرجة CX أو أسطح الطلاء الحراري؛ St 3 للإصلاح الموضعي | ISO 8501-1 / GB/T 8923.1-2011 | اللحام والزوايا الداخلية والحُفَر التنقّرية تُدرَّج كـ«مناطق أدنى» |
| عمق الملمس (التعشير) | Rz 40–75 μm في الحماية الثقيلة الشائعة؛ 30–75 μm لأنظمة السفن والهندسة البحرية | سلسلة ISO 8503 / GB/T 13288 | العمق الزائد يُنتج طبقة رقيقة عند قمم النتوءات، والقليل يُنتج التصاقًا ناقصًا |
| درجة الغبار | الحماية الثقيلة تتطلب الدرجة 1، والجسيمات من الفئة 3 وأعلى غير مقبولة | ISO 8502-3 / GB/T 18570.3 | بالمقارنة بصمة الشريط اللاصق |
| الأملاح القابلة للذوبان | الحد الشائع ≤50 mg/m² محسوبًا على NaCl، والأنظمة عالية الأداء تأخذ ≤20–30 mg/m² | الطريقة الميدانية ISO 8502-9 / الطريقة المخبرية ISO 8502-6 | النشر العام لـ ISO/TR 15235 يقترح 30 mg/m²؛ والفحص إلزامي في أحوال الساحل وأملاح إزالة الجليد |
| أحوال الطقس | حرارة الركيزة أعلى من نقطة الندى بـ 3 ℃ فأكثر، ورطوبة نسبية ≤85% | بنود عامة في أكواد التنفيذ | تُسجَّل كل 2 h، وتُعاد القياس عند التغيّر المفاجئ |
| مهلة الطلاء | البرايمر خلال 4 h بعد Sa 2½، وتُقصر إلى 2 h على الساحل أو في رطوبة عالية | صياغة شائعة في ملفات عمليات الشركات | ظهور الصدأ اللحظي يستدعي إعادة العمل |
| معالجة الحواف | نصف قطر تدوير الحواف الحرة لا يقل عن 2 mm أو صنفرة متعددة مكافئة | متطلبات منشورة في معيار أداء طلاء صهاريج مياه الاتزان للسفن وفق IMO | السماكة عند الحافة الحادة تنقص إلى النصف أو أقل |
1. ترتيب معالجة إعادة الصدأ (الصدأ اللحظي) وإزالة الأملاح
بين التنظيف الرشّي وأول طبقة برايمر، يصّدأ الفولاذ العاري في رطوبة عالية خلال 2–3 أسابيع؛ ومدة تخزين المكونات المغسولة بالحمض لا تتجاوز شهرًا عادةً، والأوجه المصنفرة بالحجر يُنصح برشّها خلال 24 h. وعند ظهور صدأ لحظي على مساحة لا تزيد عن 5% تُستخدم صنفرة ناعمة وتنظيف بمياه عذبة ثم التجفيف السطحي والطلاء؛ وما زاد عن 5% يُعاد فيه التنظيف الرشّي. وإن استُخدم الشطف بالمياه العذبة لخفض الأملاح، فيجب أن يقترن بغسيل ضغط عالٍ وتجفيف كافٍ، وإلا حُبست المياه في الشقوق الشعرية فصار مصدرًا جديدًا للفقاعات. وعلى الموقع مقالة خاصة في معالجة الأُساسات الصدئة: تحضير سطح الفولاذ المعلّق بالصدأ وحدود الطلاءات المحوّلة.
2. وزن جودة التحضير المسبق في عمر الطبقة
الحكم التجريبي المنقول كثيرًا في المصادر المنشورة: في أداء نظام الطلاء أثناء الخدمة تساهم معالجة السطح بنحو 60%، والطلاء نفسه بنحو 30%، وعوامل التنفيذ بنحو 10%؛ وكلما هبط مستوى المعالجة درجةً ارتفعت وتيرة الصيانة طويلة الأمد بوضوح. وهذه النسب نقلٌ من مصدر ثانٍ لا يجوز استشهادها كبنود مواصفات، لكنها تكفي عادةً لإقناع المالك بأن «المال يُصرف أولًا على التحضير المسبق لا على علامة الطلاء النهائي».
خامسًا: الذراع، نقاط المفصل، وأسطح الانزلاق: أحكام منع الطلاء وتحديد السماكة
هذا الفصل هو الفاصل بين هذا المقال ومقالات الحماية من التآكل العامة للهياكل الفولاذية. وحكم ما إذا كان السطح يُطلاء وبأي سماكة يُبنى على ثلاثة معايير: معيار بُعدي (هل يلتهم الطلاء تسامح التجميع؟)، ومعيار ميكانيكي (هل يغيّر الطلاء الاحتكاك أو مسار نقل الحمل؟)، ومعيار وظيفي (هل يعيق الطلاء التوصيل أو العزل أو الحركة أو الفحص؟).
| الموقع | المعيار الحاكم | التعامل المقترح | الأساس الكمي |
|---|---|---|---|
| محور المفصلة وثقبه | بُعدي | الثقب والسطح الخارجي للمحور بلا طلاء، ويُغلق الوجه النهائي المكشوف بعد التجميع فقط | نطاق تسامح ثقب H7 بقطر Ø30–40 mm يساوي +0.025 mm فقط، بينما طبقة واحدة من نظام حماية ثقيل تبلغ عادةً 60–120 μm أي 2–5 أضعاف نطاق التسامح |
| أسطح احتكاك وصلات المسامير عالية المقاومة | ميكانيكي | يُنفَّذ وفق ملف التصميم، ويجب إعادة قياس معامل مقاومة الانزلاق قبل الطلاء | قيم منقولة علنًا من جداول JGJ 82: رشّ بالرمل (الكرات) 0.45 / 0.55، وبعد الرش طلاء زنك غني غير عضوي ينخفض إلى 0.35 / 0.40، والسطح المجلفن 0.17 |
| أسطح تلامس وسادات انزلاق الذراع التلسكوبي | ميكانيكي + تآكل | لا طبقة سميكة على سطح الانزلاق، بل وسادات مقاومة للتآكل أو طلاء مسحوق مقاوم للتآكل | بعد انطباق الطلاء بالتآكل يتشكّل اقتران موضعي مع الأساس، ويتوسّع شريط التآكل على شكل خطوط |
| فوهة الأسطوانة وأسطح تلامس الإحكام | وظيفي | الشريط الحلقي عند فوهة الأسطوانة بلا طلاء، وتُحمى بسدادات قبل الرش | حطام الطلاء إذا دخل على شفة الحلقة المطاطية يخدش طبقة المكبس |
| ثقوب القلاووظ، مشاغل الحلقات، القطع الملولبة | بُعدي | بلا طلاء، أو ترك تعويض تسامح للطبقة مسبقًا | تعويض سماكة الطلاء غالبًا في نطاق 0.2–0.4 mm (وفق المصادر المنشورة)، ويجب الاتفاق عليه مع مورّد مستلزمات التثبيت |
| الحبال السلكية، السلاسل، وعجلات قفل الأمان الاحتكاكية | وظيفي (قابلية الفحص) | ممنوع أي طلاء مُكَوِّن لغشاء، وتُستخدم شحومات مشبعة للحبال وفق شرط المصنّع | انقطاع الأسلاك والتشوّه يجب أن يُرى بالعين؛ والطلاء يخفي العيوب ويغيّر قطر الحبل |
| أسطح التوصيل الكهربائي ومسامير التأريض | وظيفي (توصيل) | سطح التوصيل بلا طلاء، أو يُكسر غشاء الطبقة بعد الطلاء | في الطرازات المعزولة، حتى الطلاء الموصّل يغيّر حالة عزل الذراع، والعبرة بملفات المصنّع التقنية |
1. ثقب المحور: طبقة واحدة تكفي لالتهام نطاق التسامح كاملًا
التحبيات المفصلية تستخدم عادةً تجميعًا بفراغ من نوع H7/g6. وعلى مثال Ø30–40 mm فإن نطاق تسامح ثقب H7 هو +0.025 mm / 0، أي هامش 25 μm فقط على الجانب الواحد. أما طبقة واحدة من نظام حماية ثقيل فتبلغ عادةً 60–120 μm جافًا (انظر نظام C4 عالي المتانة في الجدول 3، حيث NDFT الإجمالية 200–240 μm مكوّنة غالبًا من 2–3 طبقات). وإذا أُضيفت طبقتان إلى ثقب المحور «على الطريق» أثناء إعادة العمل، فقد يتراكم داخل الثقب نحو مئة ميكرومتر، فيُضغط المحور بصعوبة حتمية، ويلجأ الموقع إلى توسيع الثقب بأداة التوسيع أو تصحيح المحور بالحجر — وهذه الخطوة تكسر حدود الإغلاق في المنظومة الأصلية، وتترك نقطة بداية الصدأ على المعدن العاري المكشوف بعد التوسيع.
الكتابة الصحيحة هي رسم دائرة المنع على اللوحة مباشرة: الثقب والمحور يُطلاّ حتى الحافة فقط، وبعد التجميع يُنفَّذ إغلاق موضعي للوجه النهائي المكشوف (الأسطح القابلة للطلاء وغير القابلة تُحدَّد بالصور في الاتفاقية الفنية)، ويكتب في عملية الإصلاح أن «أي إعادة طلاء لثقب المحور تستلزم اعتماد التصميم». والمنطق نفسه يسري على مناطق منع الطلاء في مكونات القاعدة والشاصي، وقد فصّل الموقع ذلك من زاوية التجميع والتجهيز الكهربائي للمركبة في مناطق منع الطلاء في هياكل الشاحنات ومكونات الشاصي: التأريض، أسطح التلامس، وحدود سماكة الطلاء بالكاثديك.
2. أسطح الاحتكاك: الطلاء يُسقط معامل مقاومة الانزلاق
وصلات المسامير عالية المقاومة الاحتكاكية تنقل القوة عبر احتكاك الألواح، ومعامل مقاومة الانزلاق μ مرتبط مباشرة بطريقة المعالجة. وتعطي قيم جداول JGJ 82 المنقولة علنًا المقارنة التالية: سطح رشّي بالرمل (الكرات) لفولاذ الرقم 3 وفولاذ 16Mn يساوي 0.45 / 0.55؛ وبعد الرش إذا طُلّي بطلاء زنك غني غير عضوي ينخفض إلى 0.35 / 0.40؛ ومع صدأ أحمر سطحي بعد الرش يبقى 0.45 / 0.55؛ وفرشاة سلكية لإزالة الصدأ السطحي أو سطح مدرفل نظيف غير معالج يعطي 0.30 / 0.35؛ أما السطح المجلفن للمكونات الرقيقة المشكّلة على البارد فلا يتجاوز 0.17. وتعطي بعض المصادر المنشورة قيمًا أعلى «بعد الرش والطلاء بزنك غني غير عضوي يجوز أخذ 0.45–0.55» بشروط طبقة جافة 50–75 μm، ومحتوى مسحوق زنك لا يقل عن 80%، ومعالجة كاملة 24 h فأكثر؛ وهناك تعارض بين الطريقتين في النشر. والنتيجة الهندسية واحدة: قيمة μ يجب أن تُقاس فعلًا على عيّنة من الفولاذ نفسه وبالطريقة نفسها ومن الدفعة نفسها، ولا تُؤخذ من جدول. والحكم المنشور لدفعات الفحص وعدد مجموعات العيّنات: كل 2 000 t أو لكل طريقة معالجة سطح دفعة، وثلاث مجموعات لكل دفعة؛ ويُشترط أن يكون متوسط العيّنات لا أقل من القيمة التصميمية وألا تقل أي عيّنة عن 85% من القيمة التصميمية.
ومعنى ذلك لمنصات العمل: الوصلات الحاملة بين الذراع والقرص الدوّار إذا صُمِّمت بالاحتكاك، فيجب ترتيب أولويات عملية الطلاء بين حماية سطح الاحتكاك وإعادة قياس μ؛ ويُمنع أثناء التنفيذ وضع أي علامة أو تلويث بالزيوت على سطح الاحتكاك، ويجب أن يبقى جافًا أثناء التركيب ولا تُنفَّذ الأعمال تحت المطر. وأسلوب ضبط الشد المسبق والعزم: الانحراف ±10%، ومتوسط معامل عزم مجموعة الربط 0.110–0.150 والانحراف المعياري لا يزيد عن 0.010. والموقع فيه مقال خاص: هل يجوز طلاء أسطح احتكاك المسامير عالية المقاومة: قيم معامل مقاومة الانزلاق وإعادة الاختبار.
3. أسطح انزلاق الذراع التلسكوبي ومقاومات التآكل
أزواج الانزلاق في الذراع التلسكوبي تعتمد عادةً على ألواح انزلاق بوليمرية أو وسادات مقاومة للتآكل، وفراغ التجميع نفسه مُصمَّم لاستيعاب التآكل. والطبقة العضوية هنا ليست حلًا لمقاومة التآكل: الطلاء ينطبّ أولًا تحت التلامس الدوري، والمنطقة المنطبّة تكوّن فرق جهد مع الطبقة السليمة حولها، فيتمدد الصدأ الشريطي على طول حزام الانطباق، ويدخل ناتج الاحتكاك إلى سطح التجميع. وعند الحاجة إلى رفع مقاومة التآكل السطحية يُسلَك طريق الطلاء المسحوق المقاوم للتآكل أو معالجة السطح، لا زيادة سماكة الحماية. راجع الطلاء المسحوق المقاوم للتآكل: الحشوات الصلبة، وآليات التآكل، والاختيار بحسب الأحوال، ونقاش المفاضلة بين الطبقة السميكة والجفاف السريع ومقاومة الطقس في أحوال معدات الطرق: طلاءات المعدات الإنشائية — التوازن الثلاثي بين السماكة والجفاف السريع ومقاومة الطقس.
4. القلاووظ، مشاغل الحلقات، وأسطح الإحكام
الطلاء على القلاووظ الداخلية يُصغّر القطر الفعلي للتعشيق، وقد يمنع الصامولة من الوصول أو يولّد «عزمًا وهميًا»؛ وعلى القطع الملولبة خارجيًا تعوّض الصناعة علنًا بتعويض تسامحي مسبق للطبقة قبل الطلاء الكهربائي والطلاء العضوي، في حدود 0.2–0.4 mm غالبًا. وفي منصات العمل والسلال المعلّقة، بمجرد تكوّن غشاء في ثقوب القلاووظ دقيقة السن، أو قضبان الضبط، أو عمودي التل، يتأثر مباشرة حكم ضبط الاستواء وحد الأمان الوظيفي. لذلك يُنصح: القطع الملولبة تُختار أولًا جاهزة مطلية (بإثبات عملية من المورّد) لا بإعادة طلاء في الموقع؛ وأي طلاء موضعي في الموقع يُقتصَر فيه على النهايات المكشوفة، مع تسجيل الأجزاء الملولبة غير الحاملة للحمل في السجل.
سادسًا: الجلفنة بالتغطيس على الساخن والطلاء المزدوج: المسار الشائع للقاعدة والمكونات الإنشائية
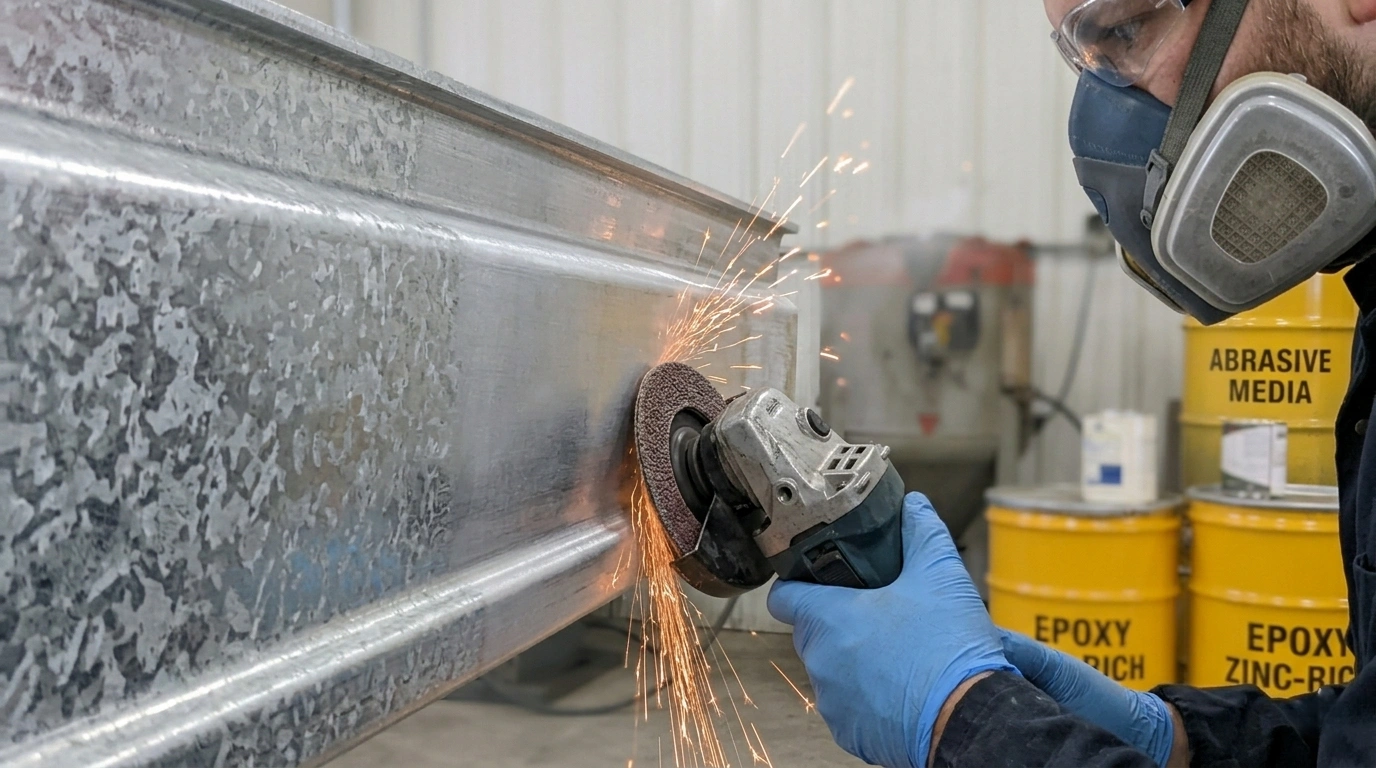
بالنسبة إلى القطع الملحومة المعقدة الشكل كبيرة الكميات مثل القاعدة، وإطار الثقل الموازن، وجهاز التعليق في السلال المعلّقة، فإن الجلفنة بالتغطيس على الساخن أضمن من الطلاء في الموقع لتغطية الحواف والتجاويف الداخلية. وEN ISO 1461 (المقابل الصيني GB/T 13912-2020) تضبط بمؤشرين معًا «السماكة الموضعية + السماكة المتوسطة»، وهذا ما يميّزها عن المواصفات التي تعطي المتوسط وحده.
| السماكة الاسمية للفولاذ | الحد الأدنى للسماكة الموضعية μm | الحد الأدنى للسماكة المتوسطة μm | الكتلة المرجعية للطبقة g/m² |
|---|---|---|---|
| >6 mm | 70 | 85 | 505 / 610 |
| >3 mm إلى 6 mm | 55 | 70 | 395 / 505 |
| 1.5 mm إلى 3 mm | 45 | 55 | 325 / 395 |
| <1.5 mm | 35 | 45 | 250 / 325 |
| المسبوكات ≥6 mm / <6 mm | 70 / 60 | 80 / 70 | 505 / 575 و 395 / 505 |
| القطع الطاردة بالطرد المركزي (القطع الملولبة وغيرها) >6 mm / 3–6 mm / <3 mm | 45 / 35 / 25 | 55 / 45 / 35 | تحويل طبقة الزنك 1 μm ≈ 7.14 g/m² |
وفق أسلوب التحويل المنشور في EN ISO 9224، يتراوح فقد سماكة الزنك السنوي في الجو من 0.1–0.7 μm/a في C1 إلى 4.2–8.4 μm/a في C5. وعلى هذا التقدير، فإن متوسط عمر الطبقة المجردة من الزنك بسمك 85 μm متوسطًا في بيئة C4 (حيث 2.1–4.2 μm/a) يقع في نطاق 20–40 سنة؛ غير أن العمر الفعلي يتأثر بشدة بالمناخ المحلي، والغبار الرطب، وكشف المعدن عند الحواف، ولذلك تكتب المصادر المنشورة زيادة عمر نظام الطلاء المزدوج (duplex) «زنك + طلاء نهائي» على النظام الأحادي بالسمك نفسه في حدود 1.5–2.5 ضعف. وهذا المضاعف نقل صناعي عام ولا يأتي من بند معياري واحد، ويجب ذكر مصدره عند الاستشهاد.
1. محتوى السيليكون والفوسفور وطبقة «رمادية سميكة جدًا»
يؤثر التركيب الكيميائي للفولاذ في سماكة الطبقة. والأحكام المنشورة: عندما يكون السيليكون بين 0.03–0.12% أو أعلى من 0.25% والفوسفور أعلى من 0.02%، يدخل الفولاذ نطاق «الفولاذ النشط» (نطاق Sandelin)، وقد تنمو الطبقة إلى 200–300 μm وتظهر رمادية باهتة، مع احتمال هشاشة عند الحواف. وتصنّف EN ISO 14713-2 بحسب Si + 2.5 P: أقل من 0.04% فئة A (طبقة لامعة معتادة)، و0.14–0.25% فئة C (سميكة لكنها صالحة)، وما بينهما فئة B غير قابلة للتنبؤ. ومعنى ذلك للطرف المشترى: سماكة طبقة الجلفنة لا يُكتفى بذكرها على اللوحة، بل يجب إظهار Si وP في شهادة المادة؛ فالطبقة الزائدة السماكة تغيّر حالة السطح البيني للطلاء التالي وأبعاد التجميع، وتحتاج نقاط مفصل الذراع إلى إصلاح أو ترك زاد تشغيلي. ويزداد وزن القطع المجلفنة عادةً بنسبة 3–6% وقد تصل في الحالات القصوى إلى 15%، وهذا يؤثر على حساب الثقل الموازن وعزم الاستقرار للمعدة كاملة.
2. شروط الالتصاق عند الطلاء المباشر على سطح مجلفن
لا يجوز وضع الإيبوكسي العادي مباشرة على سطح مجلفن جديد. والثلاث طرق المنشورة هي: رشّ تمشيطي (Sa 1 خفيف) لزيادة الخشونة، أو معالجة تحويلية بالفوسفات أو الكرومات، أو استخدام نظام البرايمر الإيبوكسي المخدّش (wash primer)؛ كما يجب تسجيل حالة الركيزة وفق ISO 8501-3 قبل الطلاء على المجلفن. وإذا لزم رشّ إضافي بعد الجلفنة، فالطبقة السبيكية عند حدّ الزنك والحديد هشّة، والضغط الزائد يخدشها. وللحصول على عمر طويل، يصلح أيضًا مسار الطلاء الحراري بالزنك (أو الألومنيوم) كطبقة معدنية ثم إغلاقها، وآليته والمنظومة في الطلاء المعدني الحراري بالزنك والألومنيوم: آلية الحماية الكاثودية في الحماية الثقيلة والمنظومات المعيارية.
سابعًا: اللحام، الحواف، المقاطع المجوّفة، ومواضع احتباس المياه
في الأنظمة السميكة تسحب قوة التوتر السطحي المادة عن الحواف الحادة، فتقاس على الحافة سماكة تبلغ نصف المستوية أو أقل؛ لذلك يُعدّ الطلاء القبلي للحواف (stripe coat) جزءًا من المنظومة لا خطوة اختيارية. والصياغة المقترحة: كل حافة حرة، وحافة مقطوعة، وخط لحام، ورأس مسمار، ونهاية مقطع مجوّف تُطلاء أولًا بالفرشاة بسمك يزيد نحو 20% على المنظومة، ثم تُرشّ الأسطح المستوية.
أما المقاطع المجوّفة (عارضة الذراع الصندوقية، وإطار منصة السلة، والمواسير المربعة لجهاز التعليق) فتحتاج معالجة ثلاث مخاطر: الأولى مياه محبسة لا يمكن تنظيفها أو فحصها من الداخل؛ والثانية بقايا مواد اللحام المساعدة وقشور الأكسدة بعد اللحام؛ والثالثة الشقوق الشعرية الناتجة عن إغلاق غير محكم عند النهايات، لأن الفعل الشعري يسحب المحلول الملحي إلى الداخل حيث لا يُرى ولا يُفحص. وتضع التوصيات المنشورة حكمين: المقاطع المغلقة يجب أن تُزوَّد بفتحات تصريف وفتحات فحص، وتُحدَّد مواضع التصريف بحسب وضعية التركيب الفعلية؛ وإغلاق أسطح التلامس والشقوق يستلزم مانع تسرّب مرنًا لا يذيب الطبقة المعدنية. والمنطق نفسه يُستعمل في أحوال التكثّف الداخلي عالي الرطوبة، انظر الحماية من التآكل للهياكل الفولاذية في قاعات السباحة المغلقة: تصميم المنظومة في أجواء الكلور الرطب والتكثّف، ومثال التآكل بالأمونيا في مباني تربية الدواجن في الحماية من التآكل للهياكل الفولاذية في مباني تربية الدواجن: أجواء الأمونيا عالية الرطوبة والمنظومات.
وفي الطرازات العاملة على الساحل والأرصفة تظهر مشكلة الحواف بحدّة أكبر. وأفكار المنظومة في الأجواء البحرية C5 وC5-M، والأثر المركّب للأشعة فوق البنفسجية والنمو البيولوجي، موجودة في مقال على الموقع: منظومات الحماية البحرية C5-M: الحماية المركّبة من رذاذ الملح والأشعة فوق البنفسجية والنمو البيولوجي؛ واختيار الطلاء النهائي المقاوم لرذاذ الملح لمعدات الأرصفة في طلاء نهائي نانوي مقاوم لرذاذ الملح للحماية الثقيلة في معدات الموانئ.
ثامنًا: القبول: أربع سجلات، ولا يجوز إسقاط واحد منها
يُنصح بصياغة قبول التسليم في أربع جداول: سجل التحضير المسبق، وسجل السماكة، وسجل كشف العيوب والالتصاق، وسجل مناطق منع الطلاء والإصلاح. والأول ثلاثة لها مواصفات عامة مرجعية، أما الرابع فيختص بهذه المعدات وهو الأكثر إسقاطًا في الممارسة.
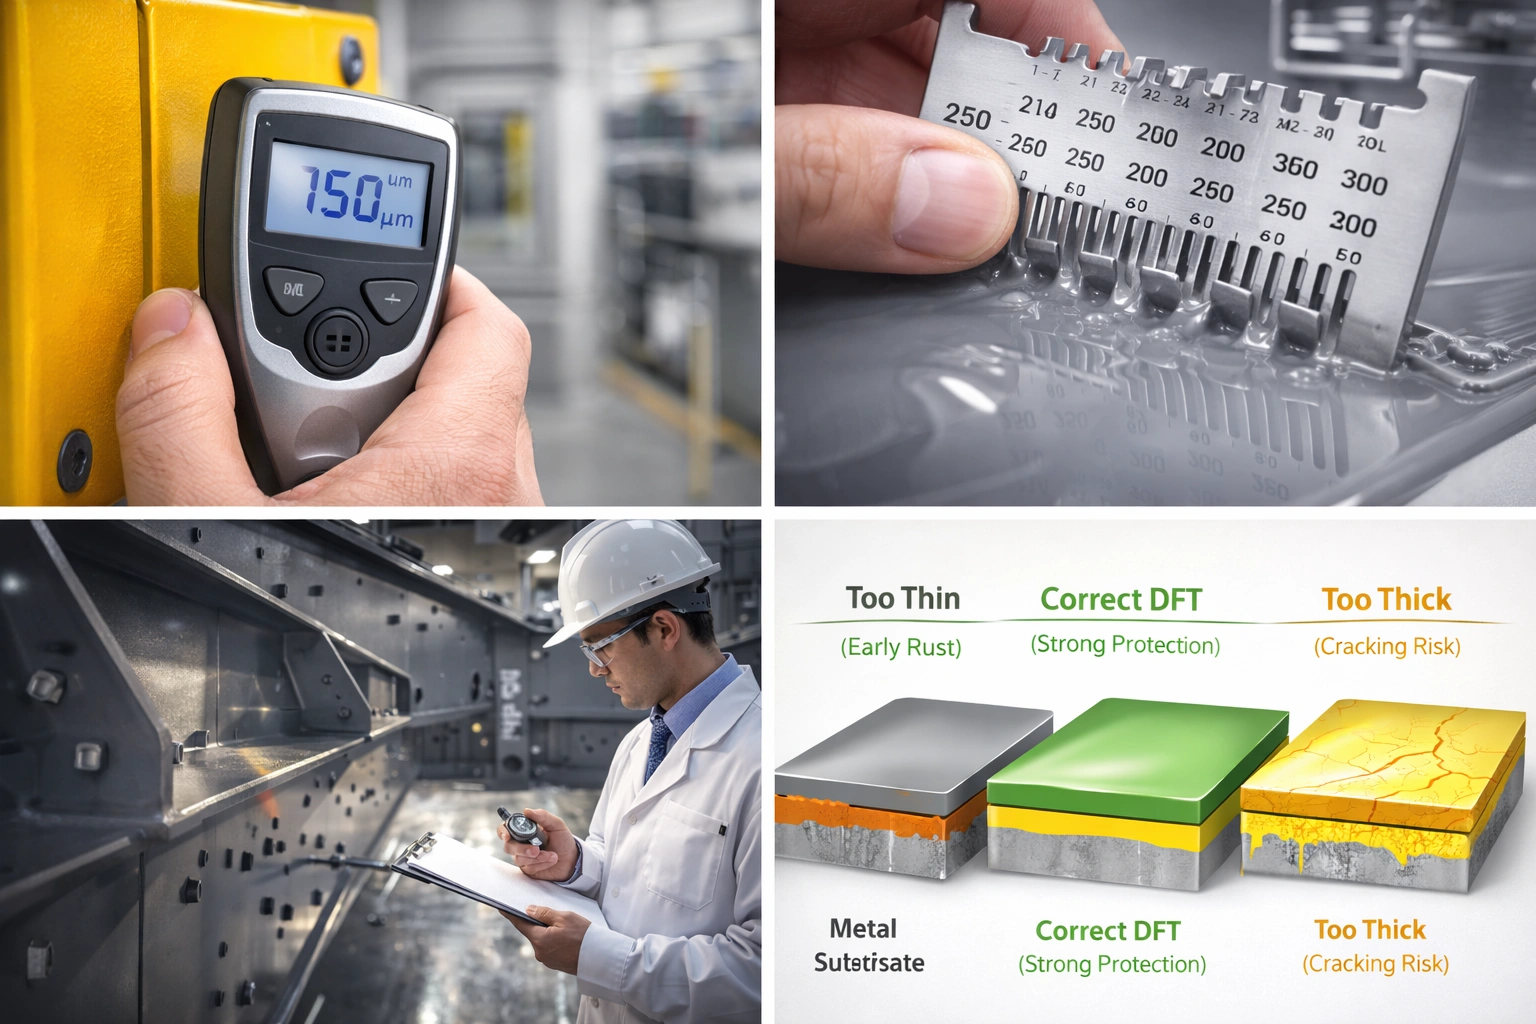
1. السماكة: قاعدة 80/20 في ISO 19840
تُطبَّق ISO 19840:2012 على الأنظمة الواقية التي لا تقل سماكتها الجافة الاسمية عن 40 μm، ويشترط القبول تحقق أربعة أحكام معًا: متوسط قراءات منطقة القياس لا يقل عن NDFT؛ وألا تقل أي قراءة مفردة عن 80% من NDFT؛ وألا تتجاوز نسبة القراءات بين 80% و100% حاجز 20%؛ وألا تتجاوز أي قراءة الحد الأعلى الوارد في المواصفة. وعدد نقاط القياس يزداد مع المساحة: ≤1 m² خمس نقاط، ومن 1–3 m² عشر نقاط، ومن 3–10 m² خمس عشرة نقطة، ومن 10–30 m² عشرون نقطة، ومن 30–100 m² ثلاثون نقطة، ثم تُضاف عشر نقاط عن كل 100 m² إضافية. والسطح المُمرَّم الخشن يجعل قراءة الجهاز أعلى، لذلك تُجرى تصحيحات وفق درجات الخشونة في ISO 8503-1: ناعم 10 μm، ومتوسط 25 μm، وخشن 40 μm، وعند الجهل وبلا لوح عارٍ يُؤخذ 25 μm. وإذا خرجت قراءة نقطة مفردة عن الحد، يجوز إعادة القياس داخل دائرة 10 mm، وتُستبدل القراءة الأصلية إذا نجحت إعادة القياس. ولاحظ أن هذا يختلف عن قاعدة 90/10 المستخدمة في معيار أداء طلاء صهاريج مياه الاتزان من IMO (حيث يجب ألا تقل 90% من النقاط عن NDFT وألا تقل الـ10% الباقية عن 0.9 من NDFT، مع NDFT مستهدفة 320 μm)، وفي مشاريع الهندسة البحرية والساحلية يجب التحقق أولًا من أي مقياس يُستعمل.
وللموقع تفصيل في أجهزة قياس السماكة وتصحيح القراءة: تحضير سطح الطلاء Sa2.5 ودرجات الرمل.
2. كشف الثقوب والالتصاق
يُختار كشف الثقوب (مواضع الغياب) بحسب السماكة: الأنظمة الرقيقة تُفحص بطريقة القماش الرطب المنخفض الجهد (في حدود 90 V وفق المصادر المنشورة)، والأنظمة السميكة تُفحص بالشرارة عالية الجهد ويُحسب الجهد بمعادلة مصنّع الجهاز بدلالة سماكة الطبقة. وأما قبول الالتصاق فيُقاس بطريقة الشدّ بالقلع وفق ISO 4624 / GB/T 5210 (أو ASTM D4541)، وتعطي مواصفات الحماية الثقيلة الشائعة حدًا لا يقل عن 5 MPa، بينما تذكر صهاريج الاتزان من IMO للإيبوكسي أكثر من 3.5 MPa وللأنظمة البديلة أكثر من 5.0 MPa مع التمييز بين نسب الكسر الواجهي والتماسكي. والقراءة يجب أن تقترن بنمط الكسر، والاكتفاء بالرقم يقود إلى استنتاج مضلل؛ التفاصيل في قبول التصاق طبقات الحماية من التآكل: الأحكام الرقمية لاختبار الشدّ بالقلع وأنماط الكسر.
3. سجل مناطق منع الطلاء والإصلاح: أكثر صفحة تُهمل
العناصر المقترح تسجيلها: صور أسطح منع الطلاء وأرقامها، نتيجة المراجعة قبل التجميع (هل يدخل محور المفصلة بحرية؟ حالة حماية سطح الاحتكاك)، وموقع كل إصلاح ودرجة التنظيف المتحققة فيه، وعرض التراكب في الإصلاح (لا يقل عن 50 mm في العادة) وعرض الحافة الريشية (لا يقل عن 30 mm)، وإعادة قياس السماكة والالتصاق بعد الإصلاح. وإذا بقيت هذه الصفحة ضمن سجلات فحص المصنع والفحص السنوي، تقلّ كثيرًا الخلافات الفنية عند تحليل الحوادث أو المطالبات الجودة.
تاسعًا: التحقق المخبري — لا تُحوِّل ساعات رذاذ الملح مباشرة إلى سنوات خدمة
اختبار رذاذ الملح وسيلة مقارنة مُسرَّعة، ولا توجد علاقة تحويل خطية ثابتة بين ساعاته وسنوات التعرّض الجوي. يُجرى رذاذ الملح المحايد وفق ISO 9227 عند 35 ℃ ومحلول 5% من NaCl؛ وتستخدم ISO 12944-6 وISO 12944-9 عرض انتشار التآكل من خط الخدش معيارًا، والحكم المنشور الشائع أن لا يتجاوز انتشار الخدش من جهة واحدة في C3 وC4 نحو 2.0 mm، وفي C5 وCX نحو 2.5 mm.

| بند التحقق | C3 | C4 | C5 | CX |
|---|---|---|---|---|
| زمن رذاذ الملح المحايد NSS h | 240 | 480 | 720 | 720–1 440 |
| زمن اختبار التكثّف المائي h | 240 | 480 | 720 | 720–1 440 |
| الشيخوخة الدورية (ISO 12944-9) | غير مطلوب | اختياري | 2 520 (35 دورة) | 4 200 (58 دورة) |
| معيار انتشار التآكل من الخدش mm | ≤2.0 | ≤2.0 | ≤2.5 | ≤2.5 |
| أبعاد العيّنة النموذجية mm | 150 × 100 × 3 أو 150 × 75 × 3 (لوحات محاكاة حجرة الاتزان من IMO تكون 200 × 400 × 3) | |||
الدورة الواحدة في الشيخوخة الدورية — وفق النقل المنشور — تبلغ 72 h وتتركّب من 24 h رذاذ ملح، و24 h تكثّف، و12 h عند درجة حرارة منخفضة -20 ℃، و12 h أشعة فوق بنفسجية. وهذا «التدوير متعدد العوامل» أقرب إلى أنماط الفشل الفعلية من رذاذ الملح وحده، ولا سيما التفلّع عند الحواف ومواضع تراكب الإصلاح. ولمنصات العمل والسلال المعلّقة يُنصح بأن يكون موضوع التحقق مزيج «النظام + التحضير المسبق + معالجة الحواف» لا لوحًا مسطّحًا وحسب: يجب أن تحوي العيّنة حافة مقطوعة بنصف قطر R 2 mm ولحامًا زاويًا، حتى ترتبط نتائج المقارنة بالفشل الحقيقي للمعدة. وأسلوب قراءة رذاذ الملح منشور في اختبار رذاذ الملح المحايد NSS: أحكام التقييم وفق GB/T 1771 وISO 9227 وASTM B117.
عاشرًا: التنفيذ الميداني والإصلاح الموضعي والامتثال البيئي للأنظمة المائية
1. نافذة التنفيذ وتسجيل الأحوال البيئية
الرشّ بلا هواء هو الأسلوب الشائع في الورشة وفي إعادة العمل الميدانية. النطاقات الشائعة للمعاملات: طبقة رطبة واحدة 60–120 μm، وقطر الفوهة والضغط بحسب بطاقة البيانات الفنية للمنتج، ومعالجة المكوّنين بعد الخلط الميكانيكي لمدة 15 min، والتخلّص من الخليط بعد تجاوز مدة الصلاحية (عادةً في حدود 45 min)، وضبط كمية المخفّف تحت 5% لتجنّب التقطير والجفاف الرشّي؛ والفصل بين الطبقات بحسب شرط المنتج، والصياغة الشائعة المنشورة أن البرايمر لا يقل عن 4 h ولا يزيد عن 24 h، والطبقة الوسيطة لا يقل عن 6 h ولا يزيد عن 7 d. وأحكام الجفاف تُقاس عند مرجع 25 ℃: عدم الالتصاق بالإصبع بعد نحو 30 min، وبلا أثر بصمة بعد نحو 24 h، والمعالجة الكاملة بعد 7 d. وفي البرد يجب رفع حرارة الطلاء والركيزة معًا والحفاظ على فرق الحرارة ضمن 2 ℃، وإلا تكثّفت الرطوبة على الوجوه المظللة. ومعاملات التنفيذ والتحكم في الصدأ اللحظي للأنظمة المائية لها مقال مستقل: معاملات الرشّ بلا هواء القياسية لطلاء البولي يوريثان المائي ثنائي المكوّن (2K WPU) للمعدات الإنشائية.
2. مسار الإصلاح الموضعي لأساطير التأجير
القيد النموذجي لإعادة عمل الأساطير هو عدم التوقف الطويل عن الإنتاج: يستحيل التصنيع الرشّي للمساحة كاملة، فيُعالَج موضعيًا فقط. والمسار الممكن هو «صنفرة إلى حافة ريشية ← رشّ حتى Sa 2½ أو على الأقل St 3 ← إعادة طلاء طبقة فوق طبقة وفق النظام الأصلي ← عمل منحدر عند التراكب ← إعادة قياس السماكة والالتصاق». وعند تجاوز مساحة الصدأ اللحظي 5% يجب العودة إلى التنظيف الرشّي؛ ومعيار الالتصاق المنشور بعد الإصلاح لا يقل عن 5 MPa أو يعادل النظام الأصلي. وإن لم يتطابق نظام التثبيت الأول مع نظام إعادة العمل (مثل وضع إيبوكسي مباشرة فوق طلاء ألكيدي قديم)، يجب أولًا إجراء تحقق مصغّر لتوافق الطبقات، تفاديًا لإعادة عمل كمّية.
3. أحكام المركّبات العضوية المتطايرة والمواد الخطرة المُحدَّدة كمّيًّا
تُدار الطلاءات الواقية الصناعية في الصين بموجب المواصفة الوطنية الإلزامية GB 30981-2020 «حدود المواد الخطرة في الطلاءات الواقية الصناعية»، وتشمل الأحكام المنقولة وفق المصادر المنشورة: خفض حدّ VOC في برايمر الحماية المذيبية للمعادن من 650 g/L في الإصدار القديم إلى 500 g/L، وخفض الطلاء النهائي لمعدات الموانئ من 700 g/L إلى 500 g/L، وحدّ VOC للطلاء المائي لمعدات الآلات عند 250 g/L، والطلاء بلا مذيب عند 100 g/L؛ ومحتوى البنزين لا يزيد عن 0.3%، ومجموع التولوين والزايلين محكوم عند مرتبة 35%، والهيدروكربونات متعددة الحلقات لا تزيد عن 500 mg/kg، ومجموع أنواع الفثالات الأربعة لا يزيد عن 0.1%، مع إضافة رقابة إلزامية على المعادن الثقيلة مثل الرصاص والكادميوم والكروم والزئبق. ويفرض تقييم المنتج الأخضر (GB/T 35602-2017) حدًّا أشدّ للطلاء الصناعي المائي لا يزيد عن 200 g/L. وكل ما سبق نقلٌ من مصدر ثانٍ، والحدود الفعلية تُنفَّذ بحسب فئة المنتج وحالة التطبيق ونص المواصفة؛ كما يجب على الطرازات المصدَّرة التحقق منفردة من أحكام VOC للطلاء في وجهة التصدير. وللخلفية راجع اختيار الطلاء المائي مقابل الطلاء الزيتي: إطار القرار بين الأداء والكلفة والامتثال.
حادي عشر: خلاصة البيانات والمعايير الرئيسية
- فقد سماكة الفولاذ منخفض الكربون: C3 عند 25–50 μm/a، وC4 عند 50–80 μm/a، وC5 عند 80–200 μm/a، وCX فوق 200 μm/a (وفق المصادر المنشورة لـ ISO 12944-2).
- فقد سماكة طبقة الزنك: C3 عند 0.7–2.1 μm/a، وC4 عند 2.1–4.2 μm/a، وC5 عند 4.2–8.4 μm/a؛ وتحويل الزنك 1 μm ≈ 7.14 g/m².
- مستويات المتانة: ≤7 سنوات / 7–15 سنة / 15–25 سنة / أكثر من 25 سنة، وحكم الصيانة الأولى وصول نحو 10% من المساحة إلى تقييم الصدأ المحدد (ISO 12944-1:2017).
- مرجع NDFT: C4 ببرايمر آخر متانة متوسطة 200 μm ومتانة عالية 240 μm؛ وC5 ببرايمر يحتوي زنكًا متانة عالية 240 μm (الجدول 3).
- قبول السماكة: المتوسط لا يقل عن NDFT، والنقطة المفردة لا تقل عن 80% NDFT، ونسبة القراءات بين 80%–100% أقل من 20%، وحّد التطبيق الأدنى NDFT هو 40 μm (ISO 19840:2012).
- تصحيح الخشونة: ناعم 10 μm / متوسط 25 μm / خشن 40 μm، وعند الجهل يُؤخذ 25 μm.
- معايير التحضير المسبق: مساحة البقع المتبقية في Sa 2½ لا تزيد عن 5%؛ الملمس Rz الشائع 40–75 μm؛ الأملاح القابلة للذوبان على أساس NaCl لا تزيد عن 50 mg/m²، والأنظمة عالية الأداء 20–30 mg/m².
- أحوال التنفيذ: حرارة الركيزة أعلى من نقطة الندى بـ 3 ℃ فأكثر، والرطوبة النسبية لا تزيد عن 85%، والبرايمر خلال 4 h بعد Sa 2½ (وخلال 2 h على الساحل).
- معيار التسامح: نطاق تسامح ثقب H7 بقطر Ø30–40 mm يساوي +0.025 mm؛ وطبقة واحدة من الحماية الثقيل 60–120 μm تبلغ 2–5 أضعافه، لذا ثقب المحور بلا طلاء.
- معيار سطح الاحتكاك: الرشّ بالرمل (الكرات) ثم الطلاء بزنك غني غير عضوي — قيمة μ المنقولة علنًا تنخفض من 0.45 / 0.55 إلى 0.35 / 0.40؛ والسطح المجلفن 0.17 فقط.
- معيار الجلفنة: عند سماكة لوح أكبر من 6 mm تكون السماكة الموضعية 70 μm والمتوسطة 85 μm (EN ISO 1461 / GB/T 13912-2020)؛ وطبقة الفولاذ النشط قد تبلغ 200–300 μm.
- زيادة الطلاء المزدوج: وفق النقل العلني تعادل 1.5–2.5 ضعف عمر النظام الأحادي بالسمك نفسه (ليست بند مواصفة واحد).
- معايير مخبرية: انتشار التآكل من الخدش C3 / C4 لا يزيد عن 2.0 mm، وC5 / CX لا يزيد عن 2.5 mm؛ والشيخوخة الدورية 72 h لكل دورة.
- معايير المعدات: الحاجز لا يقل عن 1 100 mm، ولوح اصطناع القدم لا يقل عن 150 mm، وإنذار عند سرعة ريح 12.5 m/s، واختبار ضغط الأنابيب الهيدروليكية عند 2 من ضغط التشغيل، ومقاومة العزل لا تقل عن 1 MΩ (وفق النقل المنشور لسلسلة EN 280).
ثاني عشر: الأسئلة الشائعة FAQ
س1: هل يمكن كتابة «منظومة C4» مباشرة في اتفاقية الشراء الفنية؟
لا يُنصح بذلك. عبارة «منظومة C4» تُغفل أربعة متغيرات على الأقل: مستوى عمر المتانة (ففي الدرجة نفسها يختلف سعر 200 μm عن 280 μm بوضوح)، ونوع البرايمر (وجود الزنك من عدمه يغيّر NDFT مباشرة)، وفروق المناطق (سطح القاعدة المتراكم عليه الأملاح لا يساوي سطح الذراع المكشوف في الدرجة)، وقائمة أسطح منع الطلاء. والصياغة القابلة للتنفيذ هي جدول واحد بستة أعمدة «منطقة — درجة — عمر — NDFT — تحضير مسبق — صور المنع»، مع كتابة طرق القبول (ISO 19840 وISO 4624) وعدد نقاط المعاينة في الجدول نفسه.
س2: ثقب المحور أُعيد طلاؤه فعلًا، فهل يُصلح بالتوسيع؟
يمكن، لكن وفق إجراء إعادة العمل لا بالقطع العشوائي في الموقع. التوسيع يترك حدود الطلاء داخل الثقب ويكشف معدنًا عاريًا ويشكّل بداية لتآكل الشقوق، وفي الوقت نفسه يغيّر فراغ التجميع الأصلي. وترتيب المعالجة المقترح: أولًا قياس الفراغ الفعلي وتراكم الطلاء والحكم على إمكانية الاستعادة بالتنظيف والتصحيح الخفيف؛ وإذا لزم التوسيع، تُدرَج الأبعاد بعد التوسيع في سجل الفحص، ثم يُنفَّذ طلاء قبلي للحواف وإغلاق عند فتحة الثقب، ويُدرَج هذا الموقع ضمن بنود الفحص ذات الأولوية في الصيانة التالية.
س3: رُشّ سطح الاحتكاك بطلاء مضاد للصدأ، فكم ينخفض معامل مقاومة الانزلاق؟
يعتمد مقدار الانخفاض على الطلاء والسماكة الجافة ومحتوى مسحوق الزنك وحالة المعالجة، وتختلف الأحكام المنشورة: مجموعة نقل تُعطي «بعد الرشّ طلاء زنك غني غير عضوي 0.35 / 0.40»، وأخرى تُعطي «0.45–0.55 (طبقة جافة 50–75 μm، ومسحوق زنك لا يقل عن 80%، ومعالجة 24 h فأكثر)». لذا الأسلوب القابل للتنفيذ هو القياس الفعلي على عيّنات من الفولاذ نفسه وبالطريقة نفسها ومن الدفعة نفسها، وضمان أن المتوسط لا يقل عن القيمة التصميمية وألا تقلّ أي عيّنة عن 85% منها. وترتيب عملية الطلاء بعد معالجة سطح الاحتكاك دون إعادة قياس هو سبب تكرار هذه المشكلة.
س4: هل نضيف طلاءً نهائيًا فوق القطع المجلفنة؟
بحسب عمر الخدمة والموقع. في الطرازات المخزّنة داخل C3 المغلقة أو مستودع داخلي دوّار، تكفي عادةً طبقة جلفنة بالتغطيس المفردة؛ أما فوق C4 على الساحل أو أملاح إزالة الجليد أو الأجواء الكيماوية، فيُكتب في المصادر المنشورة أن زيادة الطلاء المزدوج تبلغ 1.5–2.5 ضعف، ما يستحق الاستثمار. بشرط تسجيل حالة الركيزة على المجلفن وفق ISO 8501-3 أولًا، وتنفيذ أحد: رشّ تمشيطي أو معالجة تحويلية أو برايمر إيبوكسي مخدّش لضمان الالتصاق؛ مع مراعاة أنه عند سماكة الطبقة الزائدة (الفولاذ النشط 200–300 μm) يجب ترك زاد تشغيلي على أسطح التجميع، وصنفرة نتوءات الجلفنة عند الحواف أولًا.
س5: هل السماكة الأكثر أكثر أمانًا؟ وهل توجد مشكلة حدٍّ أعلى؟
نعم توجد مشكلة تجاوز الحد. أولًا: تجاوز سماكة الطبقة الواحدة والإجمالية الحدَّ الأعلى الذي يحدده المنتج يسبّب التقطير واحتباس المذيب وسوء المعالجة، فحبس المذيب داخل الطبقة السميكة يولّد ثقوبًا وفقاعات؛ ثانيًا: السماكة على الأسطح المتحركة وأسطح التجميع تغيّر الأبعاد مباشرة (انظر الجدول 5)؛ ثالثًا: الحد الأعلى في القبول معيار صارم، إذ تنص ISO 19840 صراحة على ألا تتجاوز أي قراءة الحدَّ الأعلى للمواصفة. والأسلوب السليم هو «ضبط» السماكة وفق NDFT وقاعدة 80/20 لا «الإسراف» فيها، وتصريف الميزانية الموفَّرة إلى التحضير المسبق والطلاء القبلي للحواف.
س6: الموقع لا يبلغ سوى St 3، فهل يُلبي متطلبات نظام الحماية الثقيل؟
بالنسبة لمنظومة مصمَّمة أصلًا على Sa 2½، لا يصلح St 3 إلا للإصلاح الموضعي، ويجب تعويضه بالآتي: إزالة كل طبقات الصدأ الرخوة والطلاء القديم وتشكيل حافة ريشية، وعرض تراكب لا يقل عن 50 mm، والأولوية لطلاء تحولي أو طلاء على الصدأ أقل حساسية لتحضير السطح كبرايمر، ثم إعادة قياس الالتصاق والسماكة بعد الإصلاح بالحكم نفسه. وإذا تجاوزت مساحة الصدأ اللحظي 5% فيُعاد إلى التنظيف الرشّي، وإلا كان عمر الإصلاح غالبًا أقصر من الطلاء المحيط فينشأ تدوير «الرقعة تسبق الطلاء الأصلي إلى التلف».
س7: هل يمكن كتابة «رذاذ ملح 720 h» على أنه «متانة 15 سنة»؟
لا يمكن التحويل مباشرة. لا توجد علاقة خطية عامة بين ساعات رذاذ الملح وسنوات التعرّض الجوي، و720 h ما هي إلا عتبة مخبرية لنظام عند درجة بيئة معينة (تقابل C5 في النقل المنشور). والصياغة الأمتن في العقد هي شرطان متوازيان: أن يبلغ النظام منظومة وNDFT وفق ISO 12944-5، وأن يجتاز التحقق المخبري المحدد في ISO 12944-6 (أو ISO 12944-9)؛ مع بيان المتانة التصميمية بأرقام مستويات ISO 12944-1 (مثل متانة متوسطة 7–15 سنة)، وشرح أن هذا العمر يفترض الحكم الصحيح على درجة البيئة وصيانة كافية. وأحكام قراءة الاختبار منشورة في مقال NSS على الموقع.
س8: متى نُحيل طلاء منصات العمل والسلال المعلّقة إلى طرف الطلاء، ومتى يجب العودة إلى مصنّع المعدة الكاملة؟
خط الفصل هو «هل نلمس سطحًا وظيفيًّا». اختيار المنظومة وضبط السماكة والتحضير المسبق والقبول لأسطح الحماية من التآكل يجوز أن ينفّذه طرف الطلاء ومقاول الطلاء الخارجي وفق الاتفاقية الفنية؛ أما قائمة أسطح منع الطلاء، وأسطح الاحتكاك وإعادة قياس μ، وأبعاد تجميع محاور المفاصل والقطع الملولبة، وطريقة تزييت الحبال السلكية والعجلات الاحتكاكية، ومتطلبات التوصيل على أسطح التأريض — فلا تُغيَّر إلا بعد اعتماد مصنّع المعدة أو التصميم الأصلي. وعند إعادة العمل إذا مسَّت أيًّا مما سبق، يُنصح بالاحتفاظ بطلب التغيير وسجلات القياس الفعلية وإغلاقها ضمن الوثائق المرفقة، تفاديًا لتعارضها مع أحكام الفحص السنوي.
ثالث عشر: المراجع وبيان الأحكام
- ISO 12944-1:2017، ISO 12944-2:2017، ISO 12944-5:2018، ISO 12944-6:2018، ISO 12944-9:2018 — سلسلة أنظمة الطلاء الواقي للهياكل الفولاذية: الأحكام العامة، وتصنيف البيئة، والأنظمة، واختبارات الأداء المخبرية، والأعمال البحرية الخاصة.
- سلسلة GB/T 30790 (مثل GB/T 30790.2-2014) — النسخة الصينية المعرَّبة من ISO 12944، المبنية على إصدار 1998، مع فارق إصدار عن ISO الحالية.
- ISO 19840:2012 — قياس السماكة الجافة وقبولها على الأسطح الخشنة (قاعدة 80/20، وعدد نقاط المعاينة، وقيم تصحيح الخشونة).
- ISO 8501-1 / GB/T 8923.1-2011، ISO 8501-3، ISO 8502-3، ISO 8502-6 و-9، سلسلة ISO 8503 — درجات النظافة، وحالة الركيزة، والغبار، والأملاح القابلة للذوبان، والخشونة.
- EN ISO 1461:2022، GB/T 13912-2020، EN ISO 14713-2، ASTM A123، EN ISO 9224 — سماكة طبقة الجلفنة بالتغطيس، وتصنيف الفولاذ النشط، وتقدير عمر الطبقة.
- EN 280-1:2022 (وسلسلة EN 280)، GB/T 19155-2017، EN 60204-1، ISO 5817، EN 1993 — متطلبات التصميم والهيكل والكهرباء لمنصات العمل الرافعة المتنقلة والسلال المعلّقة.
- JGJ 82، GB 50205-2020، JGJ/T 251-2011، GB/T 13288 — وصلات المسامير عالية المقاومة للهياكل الفولاذية، والقبول، ولوائح تقنية مقاومة التآكل.
- GB 30981-2020، GB/T 35602-2017، GBZ 2.1-2019 — حدود المواد الخطرة في الطلاءات الواقية الصناعية، وتقييم المنتج الأخضر، وحدود التعرّض المهني.
- IMO «معيار أداء الطلاء الواقي لصهاريج مياه الاتزان بمياه البحر وحويز الجنب المزدوج لسفن البضائع السائبة لجميع أنواع السفن» (PSPC) — العمر المستهدف 15 سنة، وNDFT 320 μm وقاعدة 90/10، وتدوير الحافة R 2 mm ونحوها.
بيان الأحكام: يجب التمييز بين ثلاثة أصناف من البيانات في هذا المقال. الأول: البنود الكمية المأخوذة مباشرة من إطار بنود المواصفات (نطاقات معدلات التآكل، ومستويات NDFT، وقاعدة 80/20، وسماكات الجلفنة، وجداول μ، وحدود VOC) مُعَدَّة من القنوات المنشورة ومتبادلة التحقق بين مصادر عدة، غير أن الأغراض التعاقدية والاعتمادية تستلزم الرجوع إلى النص الرسمي للمواصفة الحالية. والثاني: أزمنة الاختبار ومضاعفات التحميل وأبعاد الحواجز التي تنقلها جهات فحص واعتماد طرف ثالث، عليها فروق إصدار وأحكام (وقد أُشير إليها موضعيًا في النص)، فلا تصلح وحدها مُدخلًا للتصميم. والثالث: عبارات مثل «عمر الطلاء المزدوج 1.5–2.5 ضعف» و«مساهمة معالجة السطح نحو 60%» هي نقل خبرات صناعي، تصلح للتواصل وترتيب القرارات، ولا تصلح للدعاية الخارجية. لا يقدّم هذا المقال أي تعهّد أداء لأي علامة أو دفعة منتج، وكل الأحكام الرقمية يجب إعادة تأكيدها وفق شروط التحضير المسبق وبيئة الخدمة ودورات الصيانة لكل مشروع بعينه.
Last updated: 2026-11-07
أعدّ هذا المقال الفريق التقني لدى Kexin New Materials (Guangdong) Co., Ltd.، ويُوجَّه إلى قرّاء الهندسة في الطلاءات الصناعية الواقية من التآكل وحماية الهياكل الفولاذية. يشمل نشاط الشركة الطلاءات الصناعية المضادة للتآكل، والطلاءات الصناعية المائية، والخدمات الفنية المكمّلة للطلاء، وعملاؤها من مصنّعي المعدات الكاملة ومقاولي الأعمال ومقاولي الطلاء الخارجيين، وتُبرَم شروط التجارة والتوريد وفق EXW أو FOB، والخدمة موجَّهة إلى مشترين من الشركات. أسماء المواصفات والأنواع المذكورة تُؤخذ بحسب إصداراتها النافذة حاليًا؛ وأي تغيير في التعامل مع أسطح التجميع أو أسطح الاحتكاك أو الأسطح الوظيفية الأمنية يجب أن يُنفَّذ بعد اعتماد مصنّع المعدات أو الطرف المصمّم الأصلي.