
Nền công tác nâng di động (MEWP, phương tiện nâng di động để làm việc trên cao) và giỏ treo công tác trên cao (gondola / sàn công tác treo) là các phương tiện có sàn công tác kèm lan can bảo vệ cho người, có thể nâng hoặc di chuyển; kết cấu chịu lực thường gồm cần tay (boom), bàn xoay (turntable), khung đáy (chassis), bộ treo và bộ khung sàn. Việc sơn chống ăn mòn cho loại kết cấu thép này đồng thời chịu ba nhóm ràng buộc bề mặt — bề mặt chống ăn mòn, bề mặt lắp ghép (phối hợp) và bề mặt kiểm tra được — vì vậy "vị trí nào giới hạn chiều dày, vị trí nào miễn sơn" thường mang tính quyết định còn trước cả bản thân hệ sơn. Bài viết này, theo tài liệu công khai của bộ ISO 12944, EN ISO 1461 và GB/T 13912, ISO 19840, EN 280 cùng GB/T 19155, trình bày các ngưỡng phân cấp môi trường, chiều dày màng khô, xử lý bề mặt, xác định vùng miễn sơn, lộ trình sơn kép và hồ sơ nghiệm thu thành các tiêu chí có thể thực thi, phục vụ nhà máy chế tạo máy hoàn chỉnh, đơn vị bảo dưỡng đội máy cho thuê và xưởng sơn gia công ngoài trong việc cụ thể hóa bằng thỏa thuận kỹ thuật và tài liệu quy trình.
Hãy xem một tình huống sửa chữa thực tế. Một chiếc boom lift (nền công tác nâng di động kiểu cần) sau 4 năm phục vụ tại nhà máy ven biển bộc lộ cùng lúc ba vấn đề có bản chất khác nhau trên cùng một máy: lớp sơn tại vùng tiếp xúc của miếng trượt trên cánh dưới của cần telescopic bị mài thủng, để lộ các vệt gỉ dạng dải; tại lỗ chốt bản lề giữa bàn xoay và cần tay, trong lần sửa trước đã phết thêm hai lớp epoxy đặc dày, khi lắp ráp chốt không nén vào được, hiện trường buộc phải doa rộng lỗ bằng dao doa; ống ngoài của xy-lanh chân chống (outrigger) còn nguyên lớp sơn, nhưng dải vành đai nơi ranh giới giữa phớt làm kín và mặt trượt ở miệng xy-lanh xuất hiện phồng rộp và bong tróc. Nguyên nhân chung của ba hỏng hóc không phải "sơn kém", mà là đem thói quen "màng càng dày càng an toàn" của kết cấu thép xây dựng áp thẳng lên một cỗ máy có bề mặt lắp ghép và bề mặt chuyển động.
I. Phân định đúng đối tượng: kết cấu thép của loại thiết bị này không phải kết cấu thép xây dựng thông thường
Mục tiêu sơn của kết cấu thép xây dựng và cầu khá đơn nhất: kiềm chế ăn mòn trong một cấp môi trường và thời hạn bền quy định. MEWP và gondola có thêm một lớp ràng buộc — chúng là cơ cấu chuyển động chở người; sự hiện diện hoặc chiều dày của lớp sơn sẽ trực tiếp thay đổi kích thước lắp ghép, đặc tính ma sát, trạng thái dẫn điện và cách điện, cũng như việc người kiểm tra có nhìn thấy khuyết tật hay không.
1. Ba loại bề mặt xung đột lẫn nhau ngay trên cùng một thiết bị
- Bề mặt chống ăn mòn: mặt ngoài cần tay, mặt bàn xoay, tấm phủ trên khung đáy, bộ khung sàn và cột lan can. Các bề mặt này chọn hệ sơn và kiểm soát chiều dày màng theo bộ ISO 12944, logic giống kết cấu thép thông thường.
- Bề mặt lắp ghép (phối hợp): chốt và lỗ chốt, bạc tại điểm quay, mặt tiếp xúc của miếng trượt trên cần telescopic, bạc dẫn hướng của xy-lanh chân chống, mặt ma sát của liên kết bu-lông cường độ cao, lỗ ren và rãnh hãm (circlip). Ở đây lớp sơn là "kích thước cộng thêm", sẽ ăn mất dải dung sai, hạ hệ số chống trượt μ của mối nối cường độ cao làm việc bằng ma sát, và thay đổi chế độ mài mòn của cặp ma sát.
- Bề mặt kiểm tra được: cáp thép, xích, mối hàn, đoạn chốt bản lề lộ ra ngoài, mặt tiếp xúc của khóa an toàn và bánh ma sát, lỗ quan sát bên trong khoang kết cấu. Các bề mặt này cần giữ màu kim loại nguyên bản hoặc trạng thái phủ ít, vì lớp sơn sẽ che đi sợi đứt, vết nứt và biến dạng, ảnh hưởng trực tiếp đến quyết định loại bỏ theo chu kỳ.
Trình tự xử lý trên thực tế nên là: trước hết ghi rõ ranh giới miễn sơn của bề mặt lắp ghép và bề mặt kiểm tra trên bản vẽ và thỏa thuận kỹ thuật, rồi mới quy định hệ sơn và chiều dày màng cho các bề mặt còn lại. Làm ngược lại sẽ rơi vào vòng luẩn quẩn "càng phun dày thì nghiệm thu càng đẹp, càng lắp thì càng mệt".
2. Cửa sổ bảo dưỡng và chi phí làm lại phóng đại các khuyết tật nhỏ
Loại thiết bị này thường được dùng liên tục trên các công trường cho thuê hoặc cường độ cao, cửa sổ sơn thu xếp được thường trùng với đợt kiểm định niên hạn, thay cụm thủy lực và thăm dò khuyết tật kết cấu. Sửa chữa cục bộ phải làm tại hiện trường, diện tích có thể phun cát làm sạch đến Sa 2½ tại hiện trường thường hạn chế, phần lớn chỉ đạt St 3 bằng dụng cụ thủ công và dụng cụ chạy điện. Nói cách khác: hệ sơn chọn lúc lắp mới quyết định 3–5 năm sau có sửa cục bộ trong cùng hệ thống được hay không; nếu khi lắp mới dùng sản phẩm có cửa sổ chịu lớp giữa hẹp, nhạy với gỉ flash, lúc sửa chữa rất dễ bị biến thành "cạo bỏ toàn bộ rồi làm lại".
3. Phía tiêu chuẩn để ngỏ: tiêu chuẩn thiết bị lo an toàn kết cấu, còn yêu cầu sơn phải ghi vào thỏa thuận kỹ thuật
Về phía sàn công tác treo (gondola), tiêu chuẩn quốc gia hiện hành là GB/T 19155-2017 (ban hành ngày 2017-07-12, hiệu lực ngày 2018-08-01, thay thế GB/T 19155-2003; mã phân loại tiêu chuẩn Trung Quốc J80, mã phân loại quốc tế ISO 53.020.99; cơ quan chủ quản là Liên đoàn Công nghiệp Cơ khí Trung Quốc). Tiêu chuẩn này bao phủ thuật ngữ và định nghĩa, kiểu và thông số chủ yếu, yêu cầu kỹ thuật chung, kết cấu, ổn định và tính toán thiết kế cơ khí, sàn treo, cơ cấu nâng, bộ treo, hệ thống điện và điều khiển, phương pháp thử, quy tắc kiểm tra, dấu mác và tài liệu kèm theo; nhưng trong mục lục văn bản công khai không quy định chiều dày màng khô của lớp sơn hay hệ chống ăn mòn. Về phía nền công tác nâng di động, tiêu chuẩn hài hòa của EU là bộ EN 280 (bản mới là EN 280-1:2022, bao phủ tính toán thiết kế, tiêu chí ổn định, kết cấu, an toàn, kiểm tra và thử nghiệm); các tiêu chí phổ biến được các tổ chức chứng nhận bên thứ ba trích từ nguồn công bố bao gồm: thử tĩnh kết cấu chịu lực chính đặt tải 1,5 lần tải định mức, thử động 1,25 lần; chiều cao lan can sàn công tác không thấp hơn 1.100 mm; khoảng cách thanh ngang trung gian không lớn hơn 550 mm; chiều cao tấm chắn chân (toe board) không thấp hơn 150 mm; khi tốc độ gió đạt 12,5 m/s phải báo động hoặc cắt chuyển động; đường ống và khớp thủy lực chịu áp gấp 2 lần áp suất làm việc; hệ thống điện theo EN 60204-1 và điện trở cách điện không thấp hơn 1 MΩ. Các nguồn công khai giữa những tổ chức chứng nhận khác nhau có chênh lệch về tương quan bội số tải tĩnh và tải động; bản hiện hành của tiêu chuẩn gốc và hồ sơ thiết kế là căn cứ.
Kết luận rất thực tế: yêu cầu chống ăn mòn không vì tiêu chuẩn thiết bị không ghi mà biến mất; nó phải được cụ thể hóa lên bản vẽ thông qua thỏa thuận kỹ thuật mua hàng, tiêu chuẩn doanh nghiệp và tài liệu quy trình sơn. Ai ghi rõ danh mục bề mặt miễn sơn và ngưỡng trên của chiều dày màng trong thỏa thuận, người đó nắm quyền chủ động trong lắp ráp và nghiệm thu.
II. Phân cấp môi trường: đừng bàn hệ sơn trước khi xác định cấp ăn mòn
ISO 12944-2:2017 định nghĩa cấp ăn mòn khí quyển theo mức mất khối lượng năm đầu hoặc mất chiều dày của thép các-bon thấp và kẽm, và ở bản 2017 đã gộp C5-I và C5-M thành C5, đồng thời bổ sung cấp ngoài khơi cực đoan CX. Bảng dưới là đối chiếu phổ biến trích từ tài liệu công khai.
| Cấp | Mức ăn mòn | Mất chiều dày thép các-bon thấp μm/năm | Mất chiều dày lớp kẽm μm/năm | Mất khối lượng năm đầu thép các-bon thấp g/m² | Ví dụ môi trường điển hình |
|---|---|---|---|---|---|
| C1 | rất thấp | ≤1,3 | ≤0,1 | ≤10 | trong nhà có sưởi, không khí sạch |
| C2 | thấp | 1,3–25 | 0,1–0,7 | 10–200 | trong nhà không sưởi, khí quyển nông thôn |
| C3 | trung bình | 25–50 | 0,7–2,1 | 200–400 | khí quyển đô thị và công nghiệp thường, ven biển độ mặn thấp |
| C4 | cao | 50–80 | 2,1–4,2 | 400–650 | ven biển độ mặn trung bình, khu công nghiệp, nhà máy hóa chất |
| C5 | rất cao | 80–200 | 4,2–8,4 | 650–1500 | khu công nghiệp ẩm cao ô nhiễm cao, ven biển độ mặn cao (gộp C5-I và C5-M cũ) |
| CX | cực đoan | >200 | >8,4 | 1.500–5.500 | nền ngoài khơi, vùng khí quyển của kết cấu trên biển (hệ sơn xem ISO 12944-9) |
1. Cùng một thiết bị thường đồng thời rơi vào hai cấp
Toàn máy không được thiết kế theo một cấp duy nhất: mặt ngoài cần trên hướng vào nắng và mưa xối rửa, gần với trường hợp phơi khí quyển thông thường; tấm phủ dưới khung đáy, mặt lắp đối trọng và phía trong giá bánh xe tích tụ bùn nước và muối tan chống đóng băng lâu dài, nên vi khí hậu ở đó có tính ăn mòn cao hơn cấp danh nghĩa; bộ đỡ của hệ treo gondola và giá đối trọng trên mái quanh năm không che chắn, còn bộ khung sàn lại đậu trong kho xoay vòng trong nhà. Khuyến nghị thực thi công khai của ISO 12944 cũng nêu: tốc độ ăn mòn tại vi khí hậu cục bộ như mặt khuất của cầu, mái nhà bể bơi có thể cao hơn kết cấu chính 2–3 cấp, cần đánh giá riêng. Vì vậy nên viết thỏa thuận kỹ thuật theo hai danh mục "khu vực—cấp", thay vì chỉ ghi một câu "hệ C4" trong hợp đồng.
| Bộ phận | Đặc trưng phơi nhiễm | Cấp khuyến nghị | Ràng buộc bổ sung |
|---|---|---|---|
| Mặt ngoài cần tay, bàn xoay, chi tiết lộ của bộ khung sàn | Phơi khí quyển, tia UV, khô–ướt luân phiên | C3–C4 | Sơn phủ phải chống phấn hóa, lớp trung gian epoxy bắt buộc phải có sơn phủ che chắn |
| Cánh dưới khung đáy, phía trong giá bánh xe, mặt lắp đối trọng | Bùn nước, muối tan chống băng, va đập cơ học | C4–C5 | Phía dưới phủ màng đàn hồi dày hoặc bịt gốc nhựa đường, kiêm chống đá văng |
| Các máy dùng tại nhà máy trong bán kính 5 km tính từ bờ biển, tại cầu tàu và trang điện gió trên biển | Aerosol muối biển lắng đọng rõ | C5 | Tăng cường sơn lót trước ở cạnh và dò lỗ kim bằng tia lửa |
| Bộ treo gondola, giá đỡ trên mái, đoạn cáp lộ | Không che chắn, sương muối và ngưng tụ luân phiên | C4–C5 | Cáp thép và bánh ma sát giữ miễn sơn (xem Chương V) |
| Máy kéo (scissor) đậu lâu trong nhà kho xoay vòng trong nhà | Ổn định nhiệt khô, thỉnh thoảng ngưng tụ | C2–C3 | Trọng tâm là sửa va đập chứ không sơn lại toàn phần |
2. Cần lưu ý độ lệch niên đại giữa bản Trung Quốc hài hòa và bản ISO
Bộ ISO 12944 ở Trung Quốc tương ứng bộ GB/T 30790 (chẳng hạn GB/T 30790.2-2014 phân loại môi trường, GB/T 30790.5 hệ sơn bảo vệ, GB/T 30790.6 phương pháp thử tính năng trong phòng thí nghiệm); bản hài hòa dựa trên ISO bản 1998, trong khi tiêu chuẩn quốc tế đã sửa đổi xong vào 2017–2018: gộp C5-I và C5-M, bổ sung CX, điều chỉnh bậc bền và nhìn chung hạ thấp chiều dày màng khô danh định khuyến nghị. Khi dự án trong nước viện dẫn GB/T 30790, khuyến nghị trong thỏa thuận kỹ thuật ghi rõ phiên bản ISO được dẫn (chẳng hạn ISO 12944-5:2018) để tránh xung đột giữa "hai thước đo".
III. Bậc bền và chiều dày màng khô danh định: thời hạn mới là ràng buộc then chốt
ISO 12944-1:2017 mở rộng độ bền từ 3 bậc thành 4 bậc: bền thấp ≤7 năm, bền trung bình 7–15 năm, bền cao 15–25 năm, bền rất cao >25 năm; và siết tiêu chí sửa chữa lần đầu thành "khoảng 10% diện tích đạt cấp ăn mòn quy định", chứ không phải toàn bộ bề mặt bị gỉ. Bậc thời hạn và cấp môi trường cùng quyết định chiều dày màng khô danh định (NDFT) của hệ khuyến nghị. Bảng dưới là đối chiếu trích từ tài liệu công khai; nhiều nguồn cho các con số khá nhất quán, nhưng đều thuộc cách diễn giải công bố, nên tra bản hiện hành của tiêu chuẩn cho mục đích hợp đồng.
| Cấp môi trường | Loại sơn lót | Bền thấp ≤7 năm | Bền trung bình 7–15 năm | Bền cao 15–25 năm | Bền rất cao >25 năm |
|---|---|---|---|---|---|
| C3 | sơn lót khác | 120 | 160 | 200 | 240 |
| C3 | sơn lót chứa kẽm | — | — | 160 | 200 |
| C4 | sơn lót khác | 160 | 200 | 240 | 280 |
| C4 | sơn lót chứa kẽm | 120 | 160 | 200 | 240 |
| C5 | sơn lót khác | 200 | 240 | 280 | 320 |
| C5 | sơn lót chứa kẽm | 160 | 200 | 240 | 280 |
| CX | — | chuyển sang quy định chuyên biệt cho hệ ngoài khơi trong ISO 12944-9:2018 | |||
Cần nhắc hai điểm: thứ nhất, sửa đổi 2017–2018 đã hạ phổ biến NDFT khuyến nghị khoảng 40–60 μm ở cùng cấp môi trường và thời hạn, nghĩa là "mỏng hơn nhưng hệ sơn và xử lý bề mặt chặt hơn", không được chép chiều dày bản cũ mà nới lỏng xử lý nền; thứ hai, NDFT là mục tiêu cho bề mặt chống ăn mòn (mặt phơi trong Bảng 1), không phải giá trị cho phép cho bề mặt lắp ghép — ngưỡng trên chiều dày màng của bề mặt lắp ghép phải quy định riêng, và đây chính là chủ đề Chương V. Về logic phối hợp giữa chiều dày màng và thời hạn, có thể tham khảoHệ sơn chống ăn mòn chung cho kết cấu thép: logic ba lớp lót–trung–phủ và chiều dày màng; cách viết cho cầu và kết cấu thép cường độ cao xem Quy phạm sơn chống ăn mòn kết cấu thép cầu.
IV. Xử lý bề mặt: bốn cửa ải về độ sạch, nhám nền, bụi và muối tan
Phần lớn sự cố của bề mặt chống ăn mòn không xảy ra trong bản thân lớp sơn mà ở tầng tiếp giáp giữa lớp sơn và vật liệu nền. Với MEWP và gondola còn có thêm một yêu cầu nữa: tại hiện trường hoặc chỗ sửa chữa khó đạt đồng loạt cấp phun cát cao, vì vậy phải ghi rõ từ trước "vị trí nào bắt buộc Sa 2½, vị trí nào cho phép St 3".

| Hạng mục | Tiêu chí phổ biến | Phương pháp hoặc tiêu chuẩn | Ghi chú |
|---|---|---|---|
| Cấp độ sạch | Bề mặt chống ăn mòn Sa 2½ (diện tích vết màu còn lại ≤5%); bề mặt CX hoặc phun nhiệt Sa 3; sửa cục bộ St 3 | ISO 8501-1 / GB/T 8923.1-2011 | Mối hàn, góc trong, hố pitting định cấp theo vùng kém |
| Độ sâu nhám nền (profile) | Chống ăn mòn nặng thường Rz 40–75 μm; hệ tàu biển và hải công 30–75 μm | ISO 8503 / GB/T 13288 | Quá sâu làm màng mỏng ở đỉnh nhám, quá nông thì bám không đủ |
| Cấp bụi | Chống ăn mòn nặng yêu cầu cấp 1, hạt loại 3 trở lên không được sót | ISO 8502-3 / GB/T 18570.3 | So bằng phương pháp in áp băng keo |
| Muối tan | Tính theo NaCl ≤50 mg/m² là ngưỡng trên phổ biến, hệ hiệu năng cao lấy ≤20–30 mg/m² | ISO 8502-9 đo tại hiện trường / ISO 8502-6 đo trong phòng | ISO/TR 15235 theo tài liệu công khai khuyến nghị 30 mg/m²; ven biển và muối chống băng bắt buộc đo |
| Điều kiện môi trường | Nhiệt độ nền cao hơn điểm sương trên 3 ℃, độ ẩm tương đối ≤85% | Điều khoản thông dụng của quy phạm thi công | Ghi mỗi 2 h một lần, biến động thì đo lại |
| Giới hạn thời gian sơn | Hoàn thành sơn lót trong 4 h sau Sa 2½, ven biển hoặc ẩm cao rút còn 2 h | Cách viết phổ biến của tài liệu quy trình doanh nghiệp | Xuất hiện gỉ flash phải xử lý làm lại |
| Xử lý cạnh | Bo tròn cạnh tự do bán kính không nhỏ hơn 2 mm hoặc mài nhiều lần tương đương | Yêu cầu công khai của tiêu chuẩn tính năng lớp két ballast IMO | Ở cạnh nhọn chiều dày màng thiếu đi bội số |
1. Thứ tự xử lý gỉ flash và khử muối
Trong khoảng giữa lúc phun cát xong và lớp sơn lót đầu tiên, thép trần trong môi trường ẩm cao chỉ 2–3 tuần đã gỉ trở lại; cấu kiện rửa acid thường để không quá 1 tháng, mặt mài bằng đá nhám khuyến nghị sơn xong trong 24 h. Khi bị gỉ trở lại, diện tích không quá 5% có thể dùng giấy nhám mịn cào xước, rửa bằng nước ngọt để khô bề mặt rồi sơn lại; quá 5% phải phun cát lại. Nếu dùng nước ngọt rửa để giảm muối, phải kèm rửa nước cao áp và sấy khô đầy đủ, nếu không để nước sót trong khe mao dẫn lại tạo nguồn phồng rộp mới. Còn một bài chuyên biệt khác bàn về xử lý nền thép còn gỉ: Xử lý bề mặt và ranh giới của sơn chuyển hóa trên thép còn gỉ.
2. Trọng số của chất lượng xử lý nền đối với tuổi thọ lớp sơn
Cách đánh giá kinh nghiệm được tài liệu công khai hay trích dẫn: trong biểu hiện vận hành của hệ sơn, xử lý bề mặt đóng góp khoảng 60%, bản thân sơn khoảng 30%, yếu tố thi công khoảng 10%; mỗi hạ một bậc cấp xử lý thì tần suất bảo dưỡng dài hạn tăng rõ. Tỷ lệ này theocách nói diễn giải cấp hai, không được viện dẫn như điều khoản tiêu chuẩn, nhưng dùng để thuyết phục chủ đầu tư "tiền nên tiêu vào xử lý nền trước chứ không phải thương hiệu sơn phủ" thì thường là đủ.
V. Cần tay, điểm quay và bề mặt trượt: tiêu chí miễn sơn và giới hạn chiều dày
Chương này là điểm phân giới của bài viết so với các bài chống ăn mòn kết cấu thép thông thường. Để quyết định một bề mặt nên sơn hay không, sơn bao dày, dùng ba tiêu chí: tiêu chí kích thước (lớp sơn có ăn mất dung sai lắp ghép hay không), tiêu chí cơ học (lớp sơn có thay đổi ma sát hoặc đường truyền lực hay không), tiêu chí chức năng (lớp sơn có cản trở dẫn điện, cách điện, chuyển động hay kiểm tra hay không).
| Bộ phận | Tiêu chí chủ đạo | Khuyến nghị xử lý | Căn cứ định lượng |
|---|---|---|---|
| Chốt và lỗ bản lề | Kích thước | Miễn sơn trong lỗ và trên mặt ngoài chốt, sau khi lắp chỉ bịt đầu mặt lộ ra | Lỗ Ø30–40 mm dung sai H7 chỉ +0,025 mm, một lớp màng khô chống ăn mòn nặng thường 60–120 μm, đã gấp 2–5 lần dải dung sai |
| Mặt ma sát liên kết bu-lông cường độ cao | Cơ học | Xử lý theo hồ sơ thiết kế quy định, trước khi sơn phải đo lại hệ số chống trượt | Giá trị bảng JGJ 82 trích từ nguồn công bố: phun cát (bi) 0,45 / 0,55, sau phun cát sơn kẽm vô cơ giáng xuống 0,35 / 0,40, mặt mạ kẽm 0,17 |
| Mặt tiếp xúc miếng trượt cần telescopic | Cơ học + mài mòn | Mặt trượt không sơn màng dày, thay bằng miếng chống mòn hoặc lớp bột chống mòn | Lớp sơn bị mài thủng tạo cặp điện ghép cục bộ với nền, dải mài mòn lan thành vệt |
| Miệng dẫn hướng xy-lanh và mặt tiếp xúc làm kín | Chức năng | Dải vành miệng xy-lanh miễn sơn, dùng nút chặn bảo vệ trước khi sơn | Mảnh vụn lớp sơn kẹt vào môi phớt làm kín sẽ cào hỏng lớp mạ cần piston |
| Lỗ ren, rãnh hãm, chi tiết ren | Kích thước | Miễn sơn hoặc dự trù bù dung sai bằng lớp sơn | Lượng bù lớp sơn thường cỡ 0,2–0,4 mm (theo tài liệu công khai), phải thỏa thuận với nhà cung cấp bulong-đai ốc |
| Cáp thép, xích, bánh ma sát khóa an toàn | Chức năng (kiểm tra được) | Cấm sơn tạo màng, dùng mỡ ngấm cáp theo quy định của nhà chế tạo | Sợi đứt và biến dạng phải nhìn thấy được; sơn sẽ che khuyết tật và đổi đường kính cáp |
| Mặt tiếp xúc điện và bulong nối đất | Chức năng (dẫn điện) | Mặt tiếp mát miễn sơn hoặc phá màng sau khi sơn | Với máy kiểu cách điện, lớp sơn dẫn điện còn đổi trạng thái cách điện của thân cần, lấy tài liệu kỹ thuật của nhà máy lắp ráp máy hoàn chỉnh làm căn cứ |
1. Lỗ chốt: một lớp chiều dày màng là ăn hết cả dải dung sai
Kết cấu bản lề thường dùng kiểu lắp có khe hở như H7/g6. Lấy Ø30–40 mm làm ví dụ, dải dung sai lỗ H7 là +0,025 mm / 0, tức mỗi bên chỉ còn dư 25 μm. Trong khi một lớp màng khô của hệ chống ăn mòn nặng thường ở 60–120 μm (xem hệ bền trung bình–cao C4 của Bảng 3, tổng NDFT 200–240 μm thường do 2–3 lớp tạo thành). Nếu lúc sửa chữa "tiện tay" phết thêm hai lớp vào lỗ chốt, tích lũy trong lỗ có thể dày tới cỡ trăm μm, chốt tất yếu bị ép quá chặt, hiện trường thường doa rộng lỗ bằng dao doa hoặc mài trục bằng đá — bước này thực chất phá vỡ biên giới bịt kín của hệ sơn nguyên bản, và cũng để lại điểm khởi đầu ăn gỉ trên kim loại trần lộ ra sau khi doa.
Cách viết đúng là khoanh tròn vùng miễn sơn ngay trên bản vẽ: lỗ và trục sơn đến sát mép là dừng, sau khi lắp ráp mới bịt cục bộ các đầu mặt lộ ra (mặt sơn được và mặt không sơn được lấy theo hình vẽ trong thỏa thuận kỹ thuật làm căn cứ), và ghi vào quy trình sửa chữa rằng "sơn bù lỗ chốt phải có xác nhận của thiết kế". Cùng logic này cũng áp cho vùng miễn sơn của chi tiết khung đáy và giá xe; một bài khác Vùng miễn sơn của giá xe và chi tiết khung đáy: thông tiếp mát, mặt tiếp giáp và ranh giới chiều dày màng sơn điện di đã khai triển chi tiết hơn từ góc độ lắp ráp và điện toàn xe.
2. Bề mặt ma sát: sơn vào sẽ làm rơi hệ số chống trượt
Liên kết bu-lông cường độ cao kiểu ma sát truyền lực nhờ lực ma sát giữa mặt tấm, hệ số chống trượt μ của mối nối cường độ cao làm việc bằng ma sát gắn trực tiếp với công nghệ xử lý. Giá trị bảng JGJ 82 trích từ nguồn công bố cho đối chiếu như sau: mặt phun cát (bi) của thép số 3 và thép 16Mn là 0,45 / 0,55; sau phun cát sơn kẽm vô cơ giảm còn 0,35 / 0,40; sau phun cát để gỉ đỏ tự nhiên vẫn 0,45 / 0,55; dùng bàn chải thép chải gỉ nổi hoặc mặt cán sạch không xử lý là 0,30 / 0,35; mặt mạ kẽm của cấu kiện thành mỏng uốn nguội chỉ 0,17. Một số tài liệu công khai còn cho giá trị cao "sau phun cát sơn kẽm vô cơ có thể lấy 0,45–0,55" (điều kiện kèm là màng khô 50–75 μm, hàm lượng bột kẽm không thấp hơn 80%, đóng rắn đầy đủ trên 24 h); haicách nói có chênh lệch. Kết luận kỹ thuật chỉ có một: giá trị μ phải do mẫu thử cùng vật liệu, cùng công nghệ, cùng lô chế tạo đo thực mà định, không thể tin vào tra bảng.cách nói công khai về lô kiểm tra và số tổ mẫu thử là mỗi 2.000 t hoặc mỗi công nghệ xử lý bề mặt một lô, mỗi lô 3 tổ; yêu cầu phán định là giá trị trung bình mẫu không thấp hơn giá trị thiết kế và bất kỳ mẫu đơn nào không thấp hơn 85% giá trị thiết kế.
Ý nghĩa đối với MEWP: nếu liên kết chịu lực giữa cần tay và bàn xoay được thiết kế kiểu ma sát, công đoạn sơn phải sắp thứ tự giữa bảo vệ bề mặt ma sát và kiểm định lại giá trị μ; khi thi công tuyệt đối không được đánh dấu hay dây dầu mỡ lên bề mặt ma sát, khi lắp ráp bề mặt ma sát phải khô, không làm việc trong mưa.cách nói kiểm soát lực căng sơ bộ và momen xoắn là sai số ±10%, hệ số momen xoắn liên kết trung bình 0,110–0,150 và độ lệch chuẩn không lớn hơn 0,010. Đã có bài chuyên đề: Có được sơn lên bề mặt ma sát bu-lông cường độ cao không: lấy giá trị và kiểm định lại hệ số chống trượt của lớp sơn.
3. Mặt trượt của cần telescopic và chi tiết chống mòn
Cặp trượt của cần telescopic thường dùng tấm trượt polymer hoặc miếng chống mòn, khe hở lắp ghép bản thân dùng để dung nạp mài mòn. Sơn hữu cơ ở đây không phải giải pháp chống mòn: lớp sơn bị mài thủng trước dưới tiếp xúc lặp lại, dải mài thủng tạo chênh lệch điện thế với lớp sơn nguyên vẹn xung quanh, gỉ dạng vệt lan dọc dải đó, đồng thời mạt mài kẹt vào bề mặt lắp ghép. Khi cần nâng tính chống mòn của bề mặt, nên đi hướng lớp bột chống mòn hoặc xử lý bề mặt, chứ không phải tăng chiều dày màng chống ăn mòn. Có thể tham khảo Lớp bột chống mòn: chất độn cứng, cơ chế mài mòn và chọn theo điều kiện làm việc, cùng bài bàn về cân bằng tam giác màng dày/khô nhanh/bền thời tiết trong điều kiện làm việc của máy công trình: Sơn máy công trình — cân bằng tam giác màng dày/khô nhanh/bền thời tiết.
4. Ren, rãnh hãm và mặt làm kín
Lớp sơn trên ren trong sẽ giảm đường kính ăn khớp ren hiệu dụng, nặng thì đai ốc vặn không đến vị trí hoặc sinh "momen xoắn giả"; với chi tiết ren ngoài, cách làm công khai trong ngành là trừ trước dung sai bù lớp sơn trước khi mạ điện và sơn, cỡ thường 0,2–0,4 mm. Đối với MEWP và gondola, một khi các vị trí lỗ ren bước nhỏ, trục điều chỉnh và trục vitme tạo màng thì sẽ ảnh hưởng trực tiếp đến phán định chức năng cân bằng và giới hạn an toàn. Vì vậy khuyến nghị: chi tiết ren nên ưu tiên chọn thành phẩm đã có lớp sơn (theo chứng minh quy trình của nhà cung cấp) chứ không sơn bù tại chỗ; sơn bù tại chỗ chỉ giới hạn ở đầu lộ ra, và phải ghi rõ trong hồ sơ đoạn ren không tham gia chịu lực.
VI. Mạ kẽm nhúng nóng và sơn kép: lộ trình chủ lưu cho khung đáy và kết cấu
Đối với khung đáy, giá đối trọng, bộ treo gondola — những kết cấu hàn hình dạng phức tạp, số lượng lớn — mạ kẽm nhúng nóng (EN ISO 1461 / GB/T 13912) dễ bảo đảm phủ kín cạnh và khoang hơn là sơn tại hiện trường. EN ISO 1461 (tương ứng GB/T 13912-2020) dùng chỉ tiêu kép "chiều dày cục bộ + chiều dày trung bình" để kiểm soát, đó là điểm khác biệt so với các tiêu chuẩn chỉ cho giá trị trung bình.
| Chiều dày danh nghĩa của thép | Hạn dưới chiều dày cục bộ μm | Hạn dưới chiều dày trung bình μm | Khối lượng lớp mạ tham chiếu g/m² |
|---|---|---|---|
| >6 mm | 70 | 85 | 505 / 610 |
| >3 mm đến 6 mm | 55 | 70 | 395 / 505 |
| 1,5 mm đến 3 mm | 45 | 55 | 325 / 395 |
| <1,5 mm | 35 | 45 | 250 / 325 |
| Sản phẩm đúc ≥6 mm / <6 mm | 70 / 60 | 80 / 70 | 505 / 575 và 395 / 505 |
| Chi tiết ly tâm (chi tiết ren v.v.) >6 mm / 3–6 mm / <3 mm | 45 / 35 / 25 | 55 / 45 / 35 | Quy đổi lớp kẽm 1 μm ≈ 7,14 g/m² |
Theo cách quy đổi công khai của EN ISO 9224, mức mất chiều dày năm của kẽm trong khí quyển từ 0,1–0,7 μm/năm ở C1 đến 4,2–8,4 μm/năm ở C5. Suy ra, ở môi trường C4 (2,1–4,2 μm/năm), giới hạn tiêu hao hằng năm của lớp mạ trần dày trung bình 85 μm cỡ khoảng 20–40 năm; nhưng tuổi thọ thực tế bị ảnh hưởng lớn bởi vi khí hậu, bụi tích chứa nước và lộ sắt ở cạnh, tài liệu công khai phổ biến viết mức tăng thọ của hệ sơn kép (duplex) "mạ kẽm + sơn phủ" gấp 1,5–2,5 lần hệ đơn cùng chiều dày. Bội số này thuộc diễn giải công khai trong ngành, không xuất phát từ một điều khoản tiêu chuẩn duy nhất, khi viện dẫn phải ghi rõ cách nói.
1. Hàm lượng silic, phốt pho và "lớp mạ xám trắng quá dày"
Thành phần hóa học của thép sẽ ảnh hưởng đến chiều dày lớp mạ. Tiêu chí tài liệu công khai đưa ra: khi silic ở 0,03–0,12% hoặc cao hơn 0,25%, phốt pho cao hơn 0,02% thì rơi vào vùng "thép hoạt tính" (vùng Sandelin), lớp mạ có thể phát triển tới 200–300 μm và xám trắng không bóng, ở cạnh có thể giòn. EN ISO 14713-2 dùng Si + 2,5 P để phân loại: dưới 0,04% là loại A (mạ bình thường, sáng bóng), 0,14–0,25% là loại C (hơi dày nhưng dùng được), khoảng giữa là loại B khó dự đoán. Ý nghĩa với bên mua hàng: chiều dày lớp mạ của chi tiết mạ kẽm nhúng nóng không thể chỉ ghi trên bản vẽ mà còn phải thể hiện Si và P trong chứng chỉ vật liệu; lớp mạ quá dày sẽ đổi trạng thái tầng tiếp giáp và kích thước lắp ghép của công đoạn sơn sau đó, các vị trí như điểm quay cần tay phải sửa lại hoặc dự trù dư lượng gia công. Mức tăng khối lượng của chi tiết mạ nhúng nóng thường 3–6%, trường hợp cực đoan có thể tới 15%, ảnh hưởng đến đối trọng toàn máy và mômen ổn định.
2. Tiền đề bám dính khi sơn trực tiếp lên mặt mạ kẽm
Mặt mạ kẽm mới không thể lên thẳng epoxy thường. Cách làm công khai có ba loại: phun cát quét nhẹ (Sa 1 kiểu quét) tăng độ nhám, xử lý chuyển hóa gốc photphat hoặc cromat, hoặc dùng hệ sơn lót ăn mòn epoxy (wash primer); trước khi sơn mặt mạ kẽm cũng phải phân cấp trạng thái nền theo ISO 8501-3 để ghi hồ sơ. Nếu sau mạ còn phải phun cát bổ sung, lưu ý tầng hợp kim ranh giới giữa kẽm và sắt khá giòn, áp lực quá lớn dễ làm hỏng. Với kết cấu theo đuổi tuổi thọ dài, lộ trình phun nhiệt kẽm (nhôm) làm lớp kim loại rồi bịt kín cũng dùng được, cơ chế và hệ sơn xem Lớp kim loại phun nhiệt kẽm–nhôm: cơ chế bảo vệ catốt cho chống ăn mòn nặng và hệ sơn ISO.
VII. Mối hàn, cạnh, tiết diện rỗng và vị trí đọng nước
Hệ sơn đặc ở cạnh nhọn do sức căng bề mặt "kéo" sơn đi, chiều dày màng đo thực ở cạnh thường chỉ bằng một nửa mặt phẳng hoặc thấp hơn, vì vậy sơn lót trước ở cạnh và mối hàn (stripe coat) là thành phần của hệ sơn, chứ không phải công đoạn tùy chọn. Cách viết khuyến nghị: mọi cạnh tự do, cạnh cắt, mối hàn, đầu bulong và đầu tiết diện rỗng, trước hết sơn lót một lớp bằng chổi, tăng khoảng 20% so với hệ gốc, rồi mới phun lên mặt phẳng.
Tiết diện rỗng (dầm hộp cần tay, khung sàn gondola, ống vuông bộ treo) phải xử lý trọng điểm ba loại rủi ro: một là nước đọng bên trong không thể làm sạch và kiểm tra; hai là thuốc hàn (flux) sót sau hàn và vảy oxide; ba là khe mao dẫn do đầu bịt kín không nghiêm — tác dụng mao dẫn hút dung dịch chứa muối vào trong, bên trong phát sinh ăn mòn không nhìn thấy và không kiểm tra được. Tài liệu thực thi công khai đưa hai tiêu chí: tiết diện bịt kín phải bố trí lỗ thoát nước và lỗ quan sát, vị trí lỗ thoát nước xác định theo tư thế lắp thực tế; bịt kín mặt chồng mí và khe hở nên chọn keo bịt kín đàn hồi không hòa tan lớp kim loại. Cùng logic xử lý với điều kiện làm việc ẩm cao ngưng tụ trong nhà, tham khảo Chống ăn mòn kết cấu thép nhà bể bơi trong nhà: thiết kế hệ sơn cho môi trường clo ẩm cao và ngưng tụ; thí dụ về ăn mòn amoniac và hệ ẩm cao chuồng trại xem Chống ăn mòn kết cấu thép chuồng trại: khí amoniac ẩm cao và hệ sơn.
Vấn đề cạnh ở các máy dùng ven biển và cầu tàu còn nổi bật hơn. Ý tưởng phối hợp cho khí quyển biển C5 và C5-M, hiệu ứng phức hợp của tia UV và bám bẩn sinh học, đã có bài chuyên đề: Chống ăn mòn hải công C5-M: bảo vệ phức hợp sương muối, tia UV và bám bẩn sinh học; chọn sơn phủ chịu sương muối cho thiết bị cầu tàu xem Sơn phủ nano chống sương muối chịu nặng cho máy cảng.
VIII. Nghiệm thu: bốn hồ sơ, không được bỏ bất kỳ hồ sơ nào
Khuyến nghị viết nghiệm thu giao hàng thành bốn biểu: hồ sơ xử lý nền, hồ sơ chiều dày màng, hồ sơ dò lỗ kim và bám dính, hồ sơ vùng miễn sơn và sửa chữa. Ba biểu đầu có tiêu chuẩn thông dụng để theo, biểu thứ tư là đặc thù của loại thiết bị này, trong thực tế thường bị bỏ sót.
1. Chiều dày màng: quy tắc 80/20 của ISO 19840
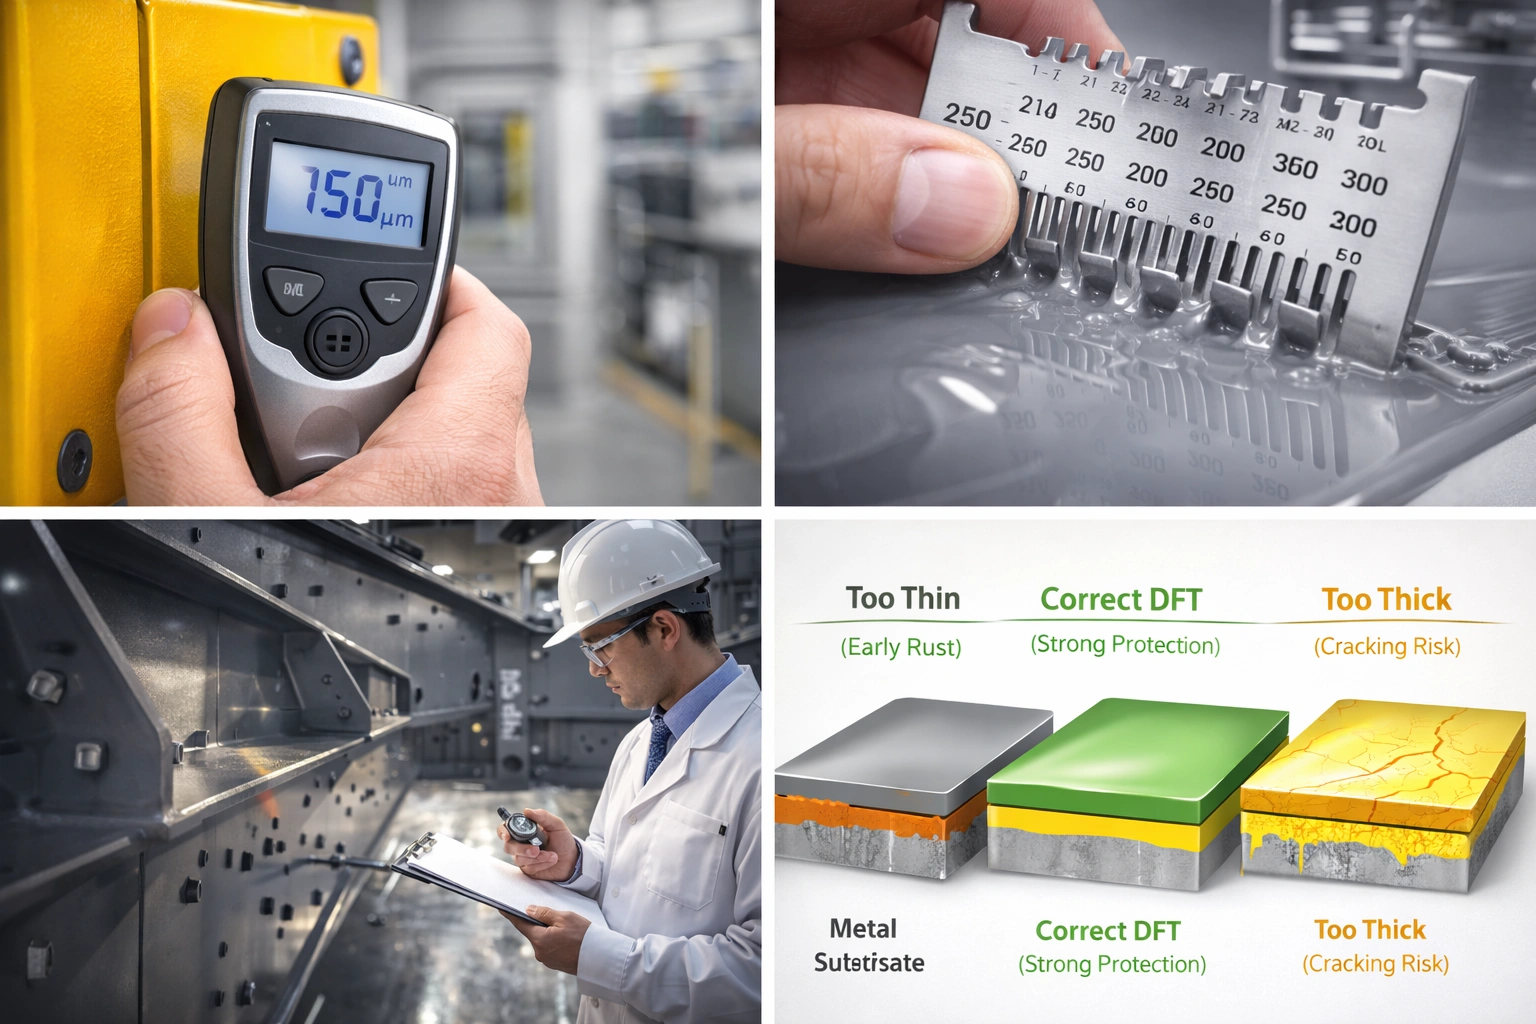
ISO 19840:2012 áp dụng cho hệ bảo vệ có chiều dày màng khô danh định không nhỏ hơn 40 μm, yêu cầu nghiệm thu đồng thời thỏa bốn điều kiện: trị trung bình số đọc của một khu vực đo không thấp hơn NDFT; bất kỳ số đọc đơn điểm nào không thấp hơn 80% NDFT; tỷ lệ số đọc nằm giữa 80% và 100% nhỏ hơn 20%; bất kỳ số đọc nào không vượt ngưỡng trên do quy phạm cho. Số điểm đo tăng theo diện tích khu vực: ≤1 m² lấy 5 điểm, 1–3 m² lấy 10 điểm, 3–10 m² lấy 15 điểm, 10–30 m² lấy 20 điểm, 30–100 m² lấy 30 điểm, sau đó cứ thêm 100 m² thì thêm 10 điểm. Mặt nhám sau phun cát làm số đọc thiết bị cao thiên, vì vậy phải hiệu chỉnh theo phân cấp độ nhám ISO 8503-1: mịn 10 μm, trung bình 25 μm, thô 40 μm, không rõ và không có mẫu trần thì lấy 25 μm. Khi số đọc đơn điểm vượt sai số, có thể đo lại trong phạm vi 10 mm, đo lại đạt thì thay giá trị gốc. Lưu ý điều này khác với quy tắc 90/10 dùng trong tiêu chuẩn tính năng lớp két ballast IMO (quy tắc sau yêu cầu 90% điểm đo không thấp hơn NDFT, 10% còn lại không thấp hơn 0,9 lần NDFT, NDFT mục tiêu 320 μm), khi nhận dự án theocách nói hàng hải hoặc hải công phải nhìn rõ đang dùng thước nào.
Bài khác về thiết bị đo chiều dày màng và hiệu chỉnh số đọc: Xử lý bề mặt trước khi sơn Sa2.5 và cấp phun cát.
2. Dò lỗ kim và bám dính
Kiểm tra lỗ kim (bỏ sót sơn) chọn phương pháp theo chiều dày lớp sơn: màng mỏng có thể dùng pháp bọt ẩm điện áp thấp (cỡ 90 V phổ biến trong tài liệu công khai), hệ màng dày đổi sang kiểm tra cao áp, điện áp đặt theo công thức nhà sản xuất thiết bị cho và chiều dày lớp sơn. Nghiệm thu bám dính dùng phép kéo dứt, phương pháp ISO 4624 / GB/T 5210 (hoặc ASTM D4541), quy phạm chống ăn mòn nặng phổ biến cho tiêu chí không thấp hơn 5 MPa, hệ két ballast IMOcách nói công khai là hệ epoxy lớn hơn 3,5 MPa, hệ thay thế lớn hơn 5,0 MPa, và phân biệt tỷ lệ phá hủy liên mặt với phá hủy nội tại. Đọc kết luận phải kèm dạng phá hủy, chỉ nhìn số sẽ ra kết luận gây nhầm lẫn, chi tiết xem Nghiệm thu bám dính lớp sơn chống ăn mòn: phán định số đo phép kéo dứt và dạng phá hủy.
3. Hồ sơ vùng miễn sơn và sửa chữa: hồ sơ hay bị bỏ nhất
Yếu tố hồ sơ khuyến nghị gồm: hình vẽ và mã số bề mặt miễn sơn, kết quả kiểm lại trước lắp ráp (chốt có xuyên tự do được không, trạng thái bảo vệ bề mặt ma sát), vị trí từng chỗ sửa và cấp làm sạch đạt được, chiều rộng chồng mí chỗ sửa (yêu cầu phổ biến không nhỏ hơn 50 mm) và chiều rộng viền loe (không nhỏ hơn 30 mm), chiều dày màng và giá trị bám dính đo lại sau sửa. Nếu hồ sơ kiểm tra lúc xuất xưởng và kiểm định niên hạn của thiết bị giữ được hồ sơ này, thì các tranh chấp kỹ thuật khi quy nguyên nhân sự cố và khiếu nại chất lượng về sau sẽ ít đi nhiều.
IX. Kiểm chứng trong phòng thí nghiệm: đừng lấy số giờ sương muối quy thẳng thành số năm vận hành
Thử nghiệm sương muối là biện pháp so sánh gia tốc, giữa nó và số năm phơi khí quyển không có quan hệ quy đổi tuyến tính ổn định. Thử nghiệm sương muối trung tính ISO 9227 tiến hành ở 35 ℃, NaCl 5%; ISO 12944-6 và -9 lấy bề rộng lan ăn mòn của vết rạch làm tiêu chí, yêu cầu phổ biến trích từ nguồn công bố là lan một bên vết rạch ở C3 và C4 không lớn hơn 2,0 mm, ở C5 và CX không lớn hơn 2,5 mm.

| Hạng mục kiểm chứng | C3 | C4 | C5 | CX |
|---|---|---|---|---|
| Thời lượng sương muối trung tính NSS h | 240 | 480 | 720 | 720–1.440 |
| Thời lượng thử ngưng tụ nước h | 240 | 480 | 720 | 720–1.440 |
| Lão hóa tuần hoàn (ISO 12944-9) | không yêu cầu | tùy chọn | 2.520 (35 chu kỳ) | 4.200 (58 chu kỳ) |
| Tiêu chí lan ăn mòn vết rạch mm | ≤2,0 | ≤2,0 | ≤2,5 | ≤2,5 |
| Kích thước tấm thử điển hình mm | 150 × 100 × 3 hoặc 150 × 75 × 3 (tấm két mô phỏng IMO là 200 × 400 × 3) | |||
Lão hóa tuần hoàn mỗi chu kỳ 72 h theocách nói công khai, thành phần gồm sương muối 24 h, ngưng tụ 24 h, nhiệt độ thấp -20 ℃ 12 h, tia UV 12 h. Loại "tuần hoàn đa yếu tố" này gần với chế độ hỏng hóc thực tế hơn sương muối đơn nhất, đặc biệt là chỗ phồng rộp tại cạnh và mối chồng mí chỗ sửa. Với MEWP và gondola, khuyến nghị đặt đối tượng kiểm chứng là tổ hợp "hệ sơn + xử lý nền + xử lý cạnh", chứ không chỉ đo tấm phẳng: tấm thử phải gồm một cạnh cắt bo tròn R 2 mm và một mối hàn góc, như vậy kết quả so sánh mới liên quan đến hỏng hóc thực của thiết bị. Cách đọc hình sương muối xem Phán định thử nghiệm sương muối trung tính NSS: cách đọc hình của GB/T 1771, ISO 9227 và ASTM B117.
X. Thi công tại hiện trường, sửa chữa cục bộ và tuân thủ hệ gốc nước
1. Cửa sổ thi công và hồ sơ môi trường
Phun sơn không khí (airless) là phương thức chủ lưu cho hiện trường và xưởng sửa chữa. Khoảng thông số phổ biến: màng ướt mỗi lớp 60–120 μm, cỡ béc và áp lực đặt theo bảng số liệu kỹ thuật sản phẩm, sơn hai thành phần sau khi khuấy cơ học để chín 15 min, quá thời gian sử dụng hỗn hợp (pot life, cỡ phổ biến 45 min) thì bỏ, lượng dung môi pha kiểm soát trong vòng 5% để tránh chảy xệ và phun khô; khoảng cách sơn lớp kế tiếp theo quy định sản phẩm, cách nói công khai phổ biến viết là sơn lót không nhỏ hơn 4 h và không quá 24 h, lớp trung gian không nhỏ hơn 6 h và không quá 7 d. Tiêu chí khô lấy 25 ℃ làm tham chiếu: sờ tay không dính khoảng 30 min, ấn không hồi dính khoảng 24 h, đóng rắn hoàn toàn 7 d. Môi trường nhiệt thấp phải đun nóng đồng thời sơn và nền, giữ chênh lệch trong 2 ℃, nếu không mặt khuất sẽ ngưng tụ. Thông số thi công và kiểm soát gỉ flash của hệ gốc nước có thêm một bài: Thông số phun không khí chuẩn của sơn polyurethane hai thành phần gốc nước (2K WPU) cho máy công trình.
2. Lộ trình sửa cục bộ cho đội máy cho thuê
Ràng buộc điển hình của sửa chữa đội máy là không được ngừng sản xuất quá lâu: không thể phun cát toàn phần, chỉ xử lý cục bộ. Lộ trình khả thi là "mài thành viền loe → phun lại tới Sa 2½ hoặc ít nhất St 3 → sơn bù từng lớp theo hệ gốc → làm dốc ở chỗ chồng mí → đo lại chiều dày màng và bám dính". Khi diện tích gỉ trở lại quá 5% phải phun cát lại; bám dính sau sửa tiêu chí công khai lấy không thấp hơn 5 MPa hoặc cùng giá trị hệ gốc. Nếu hệ lắp mới và hệ sửa chữa không khớp (chẳng hạn phủ thẳng epoxy lên sơn alkyd cũ), phải làm mẫu nhỏ thử tương thích giữa lớp trước, tránh làm lại hàng loạt.
3. Tiêu chí tuân thủ về VOC và giới hạn chất có hại
Sơn bảo vệ công nghiệp ở Trung Quốc chịu kiểm soát theo tiêu chuẩn quốc gia bắt buộc GB 30981-2020 "Giới hạn chất có hại trong sơn bảo vệ công nghiệp"; cách diễn giải do tài liệu công khai tổng hợp gồm: ngưỡng VOC sơn lót bảo vệ nền kim loại gốc dung môi từ bản cũ 650 g/L siết còn 500 g/L, sơn phủ dùng cho máy cảng từ 700 g/L siết còn 500 g/L, ngưỡng VOC sơn thiết bị cơ khí gốc nước 250 g/L, sơn không dung môi 100 g/L; hàm lượng benzen không lớn hơn 0,3%, tổng tỷ lệ toluen và xylen bị giới hạn cỡ 35%, hydrocarbon thơm đa vòng (PAH) không lớn hơn 500 mg/kg, tổng bốn loại ester phthalic không lớn hơn 0,1%, đồng thời bổ sung kiểm soát bắt buộc các kim loại nặng chì, cadmi, crom, thủy ngân. Đánh giá sản phẩm xanh (GB/T 35602-2017) đưa ngưỡng nghiêm hơn không lớn hơn 200 g/L cho sơn công nghiệp gốc nước. Toàn bộ trên là diễn giải cấp hai, ngưỡng cụ thể thực hiện theo loại sản phẩm, trạng thái thi công và văn bản gốc của tiêu chuẩn; máy xuất khẩu còn phải đối chiếu riêng theo quy định pháp luật về VOC sơn của nước đến. Bối cảnh liên quan tham khảo Chọn giữa sơn gốc nước và sơn gốc dầu: khung quyết định về tính năng, chi phí và tuân thủ.
XI. Tổng hợp dữ liệu và tiêu chí then chốt
- Mất chiều dày thép các-bon thấp: C3 25–50 μm/năm, C4 50–80 μm/năm, C5 80–200 μm/năm, CX lớn hơn 200 μm/năm (theo tài liệu công khai của ISO 12944-2).
- Mất chiều dày lớp kẽm: C3 0,7–2,1 μm/năm, C4 2,1–4,2 μm/năm, C5 4,2–8,4 μm/năm; quy đổi lớp kẽm 1 μm ≈ 7,14 g/m².
- Bậc bền: ≤7 năm / 7–15 năm / 15–25 năm / lớn hơn 25 năm, tiêu chí sửa lần đầu khoảng 10% diện tích đạt cấp ăn mòn quy định (ISO 12944-1:2017).
- Tham chiếu NDFT: C4 sơn lót khác bền trung bình 200 μm, bền cao 240 μm; C5 sơn lót chứa kẽm bền cao 240 μm (Bảng 3).
- Nghiệm thu chiều dày màng: trung bình không thấp hơn NDFT, đơn điểm không thấp hơn 80% NDFT, tỷ lệ số đọc trong khoảng 80%–100% nhỏ hơn 20%, ngưỡng áp dụng dưới của NDFT là 40 μm (ISO 19840:2012).
- Hiệu chỉnh độ nhám: mịn 10 μm / trung bình 25 μm / thô 40 μm, không rõ lấy 25 μm.
- Tiêu chí xử lý nền: Sa 2½ diện tích vết màu còn lại không quá 5%; nhám nền Rz phổ biến 40–75 μm; muối tan tính theo NaCl không quá 50 mg/m², hệ hiệu năng cao 20–30 mg/m².
- Điều kiện thi công: nhiệt độ nền cao hơn điểm sương trên 3 ℃, độ ẩm tương đối không quá 85%, hoàn thành sơn lót trong 4 h sau Sa 2½ (ven biển trong 2 h).
- Tiêu chí dung sai: lỗ Ø30–40 mm dung sai H7 +0,025 mm; một lớp màng chống ăn mòn nặng 60–120 μm đã đạt 2–5 lần, nên lỗ chốt miễn sơn.
- Tiêu chí bề mặt ma sát: sau phun cát (bi) sơn kẽm vô cơ, giá trị μ trích từ nguồn công bố giáng từ 0,45 / 0,55 xuống 0,35 / 0,40; mặt mạ kẽm chỉ 0,17.
- Tiêu chí mạ kẽm: khi chiều dày tấm lớn hơn 6 mm, cục bộ 70 μm, trung bình 85 μm (EN ISO 1461 / GB/T 13912-2020); mạ thép hoạt tính có thể đạt 200–300 μm.
- Mức tăng hệ duplex (sơn kép): trích từ nguồn công bố là 1,5–2,5 lần tuổi thọ hệ đơn cùng chiều dày (không phải một điều khoản tiêu chuẩn duy nhất).
- Tiêu chí phòng thí nghiệm: lan ăn mòn vết rạch C3 / C4 không lớn hơn 2,0 mm, C5 / CX không lớn hơn 2,5 mm; lão hóa tuần hoàn mỗi chu kỳ 72 h.
- Tiêu chí phía thiết bị: lan can không thấp hơn 1.100 mm, tấm chắn chân không thấp hơn 150 mm, báo động ở tốc độ gió 12,5 m/s, đường ống thủy lực chịu áp gấp 2 lần áp làm việc, điện trở cách điện không thấp hơn 1 MΩ (theo tài liệu công khai của bộ EN 280).
XII. Câu hỏi thường gặp FAQ
Q1: Có thể viết thỏa thuận kỹ thuật mua hàng chỉ bằng mấy chữ "hệ C4" được không?
Không khuyến nghị. Một câu "hệ C4" bỏ sót ít nhất bốn biến số: bậc thời hạn bền (cùng một cấp mà 200 μm và 280 μm chênh giá rõ), loại sơn lót (chứa kẽm hay không đổi thẳng NDFT), chênh lệch khu vực (mặt tích muối ở khung đáy và mặt phơi ở cần tay không cùng cấp), cùng danh mục bề mặt miễn sơn. Cách viết thực thi được là một biểu sáu cột "khu vực—cấp—thời hạn—NDFT—xử lý nền—hình vẽ miễn sơn", và ghi cả phương pháp nghiệm thu (ISO 19840 và ISO 4624) cùng số điểm lấy mẫu vào cùng biểu đó.
Q2: Lỗ chốt đã lỡ sơn bù rồi, có doa lại để cứu được không?
Làm được, nhưng phải theo quy trình sửa chữa chứ không tiện cắt tại hiện trường. Doa rộng sẽ để biên lớp sơn nằm trong lỗ, lộ kim loại trần và tạo điểm khởi đầu ăn mòn kẽ hở, đồng thời đổi khe hở lắp ghép nguyên bản. Trình tự xử lý khuyến nghị: đo thực tế khe hở và lượng tích lớp sơn trước, xét có thể phục hồi bằng vệ sinh và mài nhẹ hay không; buộc phải doa thì ghi kích thước sau doa vào hồ sơ kiểm tra, sau đó sơn lót cạnh và bịt kín miệng lỗ, và trong đợt bảo dưỡng kế tiếp đặt vị trí này làm hạng mục kiểm tra trọng điểm.
Q3: Phun sơn chống gỉ lên bề mặt ma sát thì hệ số chống trượt rơi bao nhiêu?
Rơi bao nhiêu phụ thuộc sơn, chiều dày màng khô, hàm lượng bột kẽm và trạng thái đóng rắn, và các nguồn công khai có chênh lệch: một nhóm giá trị diễn giải cho "sau phun cát sơn kẽm vô cơ 0,35 / 0,40", nhóm khác cho "0,45–0,55 (màng khô 50–75 μm, bột kẽm không thấp hơn 80%, đóng rắn trên 24 h)". Vì vậy cách làm thực thi được là đo bằng mẫu thử cùng vật liệu, cùng công nghệ, cùng lô, và bảo đảm trung bình không thấp hơn giá trị thiết kế, bất kỳ mẫu đơn nào không thấp hơn 85% giá trị thiết kế. Xếp công đoạn sơn sau xử lý bề mặt ma sát mà không kiểm định lại chính là lý do loại vấn đề này lặp lại.
Q4: Chi tiết mạ kẽm có cần sơn phủ nữa không?
Tùy số năm vận hành và vị trí. Loại máy đậu trong nhà C3 hoặc kho xoay vòng trong nhà, một lớp mạ kẽm nhúng nóng thường là đủ; từ C4 trở lên ở ven biển, muối chống băng hoặc khí hóa chất, mức tăng của sơn kép được tài liệu công khai viết là 1,5–2,5 lần, đáng đầu tư. Tiền đề là mặt mạ phải ghi trạng thái nền theo ISO 8501-3 trước, và làm một trong ba cách: phun cát quét, xử lý chuyển hóa hoặc sơn lót ăn mòn epoxy để bảo đảm bám dính; đồng thời lưu ý khi lớp mạ quá dày (thép hoạt tính 200–300 μm) bề mặt lắp ghép phải dự trù dư lượng gia công, u mạ ở cạnh phải mài trước.
Q5: Màng càng dày càng an toàn sao? Có vấn đề ngưỡng trên không?
Có vấn đề quá ngưỡng. Thứ nhất, khoảng lớp và tổng chiều dày vượt ngưỡng trên của sản phẩm sẽ mang lại chảy xệ, dung môi tồn lưu và đóng rắn kém, dung môi trong màng dày không thoát ra được sẽ tạo lỗ kim và phồng rộp; thứ hai, chiều dày màng của bề mặt chuyển động và bề mặt lắp ghép đổi trực tiếp kích thước (xem Bảng 5); thứ ba, ngưỡng trên nghiệm thu cũng là chỉ tiêu cứng, ISO 19840 nêu rõ bất kỳ số đọc nào không được vượt ngưỡng trên quy phạm. Cách hợp lý là "làm đúng" chiều dày theo NDFT và quy tắc 80/20, chứ không phải "làm đủ dày", và đem phần ngân sách tiết kiệm đầu tư vào xử lý nền và sơn lót trước ở cạnh.
Q6: Hiện trường chỉ làm được St 3, có đáp ứng yêu cầu hệ chống ăn mòn nặng không?
Với hệ vốn thiết kế cho Sa 2½, St 3 chỉ dùng cho sửa cục bộ, và phải bù bằng các cách: cạo sạch toàn bộ lớp gỉ bở và sơn cũ rồi làm viền loe, chiều rộng chồng mí không nhỏ hơn 50 mm, ưu tiên chọn sơn chuyển hóa hoặc sơn phủ trực tiếp lên gỉ ít nhạy với xử lý bề mặt làm sơn lót, sau sửa đo lại bám dính và chiều dày màng theo cùng tiêu chí. Nếu diện tích gỉ trở lại quá 5% phải đổi về phun cát, nếu không tuổi thọ chỗ sửa thường ngắn hơn lớp sơn gốc xung quanh, tạo vòng lặp "miếng vá hỏng trước cả sơn nguyên bản".
Q7: Sương muối 720 h có viết thành "bền thời tiết 15 năm" được không?
Không quy đổi trực tiếp được. Giữa số giờ sương muối và số năm phơi khí quyển không có quan hệ tuyến tính phổ quát, 720 h chỉ là một ngưỡng phòng thí nghiệm của hệ ở một cấp môi trường nhất định (trong diễn giải công khai tương ứng C5). Cách ổn thỏa hơn trên hợp đồng là ghi hai vế song song: hệ đạt một hệ sơn và NDFT theo ISO 12944-5 nào đó, và thông qua kiểm chứng trong phòng thí nghiệm quy định tại ISO 12944-6 (hay -9); đồng thời tuyên bố độ bền thiết kế diễn đạt theo bậc ISO 12944-1 (chẳng hạn bền trung bình 7–15 năm), và nói rõ số năm ấy dựa trên việc phán định đúng cấp môi trường và bảo dưỡng đúng mức.
Q8: Việc sơn MEWP và gondola, khi nào giao cho bên sơn, khi nào phải quay về nhà máy lắp máy hoàn chỉnh?
Đường phân chia là "có chạm mặt chức năng hay không". Chọn hệ sơn, kiểm soát chiều dày màng, xử lý nền và nghiệm thu cho bề mặt chống ăn mòn, có thể do bên sơn và xưởng sơn gia công ngoài hoàn tất theo thỏa thuận kỹ thuật; còn danh mục bề mặt miễn sơn, bề mặt ma sát và kiểm định lại giá trị μ, kích thước lắp ghép của chốt và chi tiết ren, cách bôi trơn cáp thép và bánh ma sát, yêu cầu dẫn điện của mặt tiếp xúc điện, phải do nhà máy lắp máy hoàn chỉnh hoặc bên thiết kế gốc xác nhận rồi mới được đổi. Lúc sửa chữa nếu liên quan bất kỳ hạng mục trên, khuyến nghị giữ lại đơn xin thay đổi và hồ sơ đo thực, tạo vòng khép kín trong tài liệu kèm máy, tránh xung đột với kết luận kiểm định niên hạn.
XIII. Tài liệu tham khảo và ghi chú về cách nói
- ISO 12944-1:2017, ISO 12944-2:2017, ISO 12944-5:2018, ISO 12944-6:2018, ISO 12944-9:2018 — bộ tiêu chuẩn hệ sơn bảo vệ kết cấu thép gồm tổng quát, phân loại môi trường, hệ sơn, thử tính năng trong phòng và chuyên đề ngoài khơi.
- GB/T 30790 (chẳng hạn GB/T 30790.2-2014) — bản Trung Quốc hài hòa của ISO 12944, dựa trên ISO bản 1998, có độ lệch niên đại so với bản ISO hiện hành.
- ISO 19840:2012 — đo và nghiệm thu chiều dày màng khô trên bề mặt nhám (quy tắc 80/20, số điểm lấy mẫu, giá trị hiệu chỉnh độ nhám).
- ISO 8501-1 / GB/T 8923.1-2011, ISO 8501-3, ISO 8502-3, ISO 8502-6 và -9, bộ ISO 8503 — cấp độ sạch, trạng thái nền, bụi, muối tan và độ nhám.
- EN ISO 1461:2022, GB/T 13912-2020, EN ISO 14713-2, ASTM A123, EN ISO 9224 — chiều dày lớp mạ kẽm nhúng nóng, phân loại thép hoạt tính và ước lượng tuổi thọ lớp mạ.
- EN 280-1:2022 (và bộ EN 280), GB/T 19155-2017, EN 60204-1, ISO 5817, EN 1993 — yêu cầu thiết kế, kết cấu và điện cho nền công tác nâng di động và sàn công tác treo làm việc trên cao.
- JGJ 82, GB 50205-2020, JGJ/T 251-2011, GB/T 13288 — quy trình liên kết bu-lông cường độ cao, nghiệm thu và chống ăn mòn kết cấu thép.
- GB 30981-2020, GB/T 35602-2017, GBZ 2.1-2019 — giới hạn chất có hại trong sơn bảo vệ công nghiệp, đánh giá sản phẩm xanh và giới hạn tiếp xúc nghề nghiệp.
- IMO "Tiêu chuẩn hiệu năng lớp sơn bảo vệ két nước dằn bằng nước biển và khu vực hai mạn kép của tàu chở hàng rời thuộc mọi loại tàu" (PSPC) — mục tiêu tuổi thọ 15 năm, NDFT 320 μm và quy tắc 90/10, yêu cầu bo cạnh R 2 mm v.v.
Ghi chú về cách nói: Ba nhóm số liệu trong bài này cần đối xử khác nhau. Thứ nhất, các hạng mục định lượng lấy thẳng từ khung điều khoản tiêu chuẩn (khoảng tốc độ ăn mòn, bậc NDFT, quy tắc 80/20, chiều dày mạ kẽm, bảng giá trị μ, ngưỡng VOC) được tổng hợp thành chuẩn từ nguồn công khai, nhiều nguồn kiểm chứng chéo, nhưng cho mục đích hợp đồng và chứng nhận bắt buộc phải đối chiếu văn bản chính thức của tiêu chuẩn hiện hành; thứ hai, thời lượng thử nghiệm, bội số gia tải và kích thước lan can do bên kiểm định và chứng nhận bên thứ ba diễn giải, có chênh lệch về phiên bản và cách nói (đã ghi chú tại chỗ trong bài), không nên dùng một mình làm đầu vào thiết kế; thứ ba, "sơn kép tăng thọ 1,5–2,5 lần", "xử lý bề mặt đóng góp khoảng 60%" thuộc diễn giải kinh nghiệm trong ngành, dùng để trao đổi và xếp hạng quyết định thì được, dùng để tuyên bố ra bên ngoài thì không. Bài viết không đưa ra cam kết tính năng cho bất kỳ nhãn hiệu hay lô sản phẩm nào, mọi tiêu chí số đều phải xác nhận lại trong điều kiện xử lý nền, môi trường vận hành và chu kỳ bảo dưỡng cụ thể của từng dự án.
Last updated: 2026-11-07
Bài viết do đội ngũ kỹ thuật của Kexin New Materials (Guangdong) Co., Ltd. tổng hợp, hướng tới người đọc kỹ thuật về sơn công nghiệp và chống ăn mòn kết cấu thép. Công ty kinh doanh chủ lực sơn chống ăn mòn công nghiệp, sơn công nghiệp gốc nước và dịch vụ kỹ thuật sơn phối hợp kèm, phục vụ khách hàng doanh nghiệp gồm nhà máy lắp ráp máy hoàn chỉnh, nhà thầu kỹ thuật và xưởng sơn gia công ngoài; điều khoản thương mại cung ứng ký theo điều khoản EXW hoặc FOB, đối tượng phục vụ đều là bên mua doanh nghiệp. Tên tiêu chuẩn và quy phạm trong bài lấy bản hiện hành có hiệu lực làm căn cứ; mọi thay đổi xử lý liên quan bề mặt lắp ghép, bề mặt ma sát và mặt chức năng an toàn phải được nhà chế tạo thiết bị hoặc bên thiết kế gốc xác nhận rồi mới thực hiện.