
Le piattaforme mobili di lavoro elevabile (PLE, in inglese MEWP) e le piattaforme di lavoro sospesa utilizzate per i lavori in quota (gondole) sono attrezzature dotate di piattaforma con guard-corpo, elevabili o movimentabili; le strutture portanti sono in genere composte da braccio, ralla, telaio, meccanismo di sospensione e ossatura della piattaforma. Per questo tipo di carpenteria metallica la verniciatura anticorrosione è simultaneamente vincolata da tre categorie di superfici – superfici anticorrosione, superfici di accoppiamento e superfici ispezionabili – per cui «dove limitare lo spessore e dove non verniciare» è spesso una decisione più preliminare della scelta del ciclo di verniciatura stesso. Questo articolo, sulla base dei documenti pubblicati di ISO 12944 (serie), EN ISO 1461 e GB/T 13912, ISO 19840, EN 280 e GB/T 19155, traduce le classificazioni ambientali, gli spessori del film secco, la preparazione del substrato, la perimetrazione delle zone esenti, le vie duplex e i registri di accettazione in criteri eseguibili, destinati ai costruttori di macchine complete, ai manutentori delle flotte a noleggio e ai verniciatori in conto terzi, per l'applicazione in capitolati tecnici e documenti di processo.
Partiamo da un reale scenario di ripristino. Una piattaforma elevabile a braccio in servizio da 4 anni in un'area industriale costiera presenta, sulla stessa macchina, tre problemi di natura diversa: nella zona di contatto delle slitte dell'ala inferiore del braccio telescopico il rivestimento è stato completamente asportato dall'usura, con strisce di ruggine a vista; nei fori dei perni della cerniera tra ralla e braccio, durante il precedente ripristino, erano state applicate due mani di epossidico ad alto spessore e al montaggio i perni non entravano più in prensa: in cantiere si è dovuto allargare i fori con un alesatore; sui corpi esterni dei cilindri degli stabilizzatori il rivestimento era integro, ma sulla fascia anulare tra labbro di tenuta e superficie di strisciamento erano comparse esfoliazione e distacco. La causa comune di questi tre guasti non è «la vernice è scadente», ma l'aver trasferito direttamente a una macchina con superfici di accoppiamento e superfici in movimento l'abitudine tipica delle carpenterie edili, secondo cui «più spessore = più sicurezza».
1. Prima di tutto distinguere l'oggetto: l'acciaio di queste macchine non è acciaio da costruzioni
Nelle carpenterie per edifici e ponti l'obiettivo della verniciatura è relativamente univoco: controllare la corrosione entro la classe ambientale e la durata d'esercizio prescritte. Per PLE e gondole si aggiunge un vincolo: sono meccanismi che portano persone, e la presenza o lo spessore del rivestimento modificano direttamente le dimensioni di accoppiamento, il comportamento d'attrito, lo stato di conduzione e di isolamento elettrico e la possibilità per l'isuttore di vedere i difetti.
1. Tre categorie di superfici in conflitto sulla stessa macchina
- Superfici anticorrosione: fianchi esterni del braccio, piani della ralla, copriscocca superiore del telaio, ossatura della piattaforma e montanti del guard-corpo. Per queste superfici il ciclo e lo spessore si scelgono secondo la serie ISO 12944, con la stessa logica della carpenteria ordinaria.
- Superfici di accoppiamento: perni e sedi dei perni, boccole dei punti di cerniera, superfici di contatto delle slitte del braccio telescopico, guide dei cilindri degli stabilizzatori, friction surface dei giunti con bulloni ad alta resistenza, fori filettati e sedi per anelli di ritenzione. Qui il rivestimento è «dimensione aggiunta»: eroga il campo di tolleranza, riduce il coefficiente di slittamento μ e cambia la modalità di usura della coppia d'attrito.
- Superfici ispezionabili: funi metalliche, catene, cordoni di saldatura, tratti scoperti dei perni di cerniera, superfici di contatto dei dispositivi di blocco di sicurezza e delle ruote di frizione, fori di osservazione delle cavità interne dei componenti strutturali. Queste superfici devono restare a metallo nudo o a bassa copertura: il rivestimento nasconderebbe rotture dei fili, cricche e deformazioni, condizionando direttamente i giudizi di scarto emessi a intervalli periodici.
L'ordine operativo corretto è questo: prima si tracciano su disegno e nel capitolato i confini delle zone esenti per superfici di accoppiamento e superfici ispezionabili, poi si definiscono cicli e spessori per tutte le restanti superfici. Facendo il contrario si finisce nel circolo vizioso in cui «più si spruzza spesso e più l'accettazione appare bella, più il montaggio diventa faticoso».
2. Le finestre di manutenzione e i costi di rilavorazione amplificano i piccoli difetti
Queste attrezzature lavorano di norma in continuità, a noleggio o su cantieri ad alta intensità d'uso, e le finestre disponibili per la verniciatura cadono spesso nello stesso periodo della revisione annuale, della sostituzione dei componenti idraulici e del controllo non distruttivo delle strutture. I ripristini locali vanno fatti in cantiere, dove le superfici portabili al grado di pulizia con granulometria Sa 2½ sono normalmente limitate e nella maggior parte dei casi si raggiunge solo il grado St 3 di pulizia manuale e con utensili meccanici. In altre parole: il ciclo scelto all'impianto originale decide se, 3–5 anni dopo, sarà possibile una riparazione locale nel medesimo sistema; se all'impianto originale si è usato un prodotto con una finestra di ricopertura stretta tra le mani e sensibile alla ruggine immediata, al ripristino si scivola facilmente verso «rimuovere e rifare intere campate».
3. Lo spazio lasciato dalle norme di prodotto: la sicurezza strutturale la governa la norma, i requisiti di verniciatura vanno nel capitolato
Sul lato delle gondole per lavori in quota, la norma nazionale vigente è la GB/T 19155-2017 (pubblicata il 2017-07-12, entrata in vigore il 2018-08-01, in sostituzione della GB/T 19155-2003; classificazione nazionale cinese J80, classificazione internazionale ISO dei temi 53.020.99, autorità di tutela: la Federazione cinese dell'industria meccanica). La norma copre termini e definizioni, tipi e parametri principali, requisiti generali, struttura, stabilità e calcolo meccanico, piattaforma sospesa, meccanismo di sollevamento, dispositivo di sospensione, apparato elettrico e di comando, metodi di prova, regole di ispezione, marcatura e documentazione di corredo; ma nel testo pubblicato non risulta alcun requisito su spessore nominale del film secco o ciclo anticorrosione. Sul lato delle piattaforme mobili di lavoro elevabile, la norma armonizzata europea è la serie EN 280 (la nuova edizione EN 280-1:2022 copre calcolo di progettazione, criteri di stabilità, struttura, sicurezza, controlli e prove); i criteri di accettazione riportati da organismi terzi di certificazione nelle loro fonti pubbliche includono: prova statica dei componenti strutturali principali a 1,5 volte il carico nominale, prova dinamica a 1,25 volte, altezza del guard-corpo della piattaforma non inferiore a 1.100 mm, interasse della traversa intermedia non superiore a 550 mm, altezza del fermapiede non inferiore a 150 mm, allarme o interruzione al raggiungimento di 12,5 m/s di velocità del vento, tubazioni e raccordi idraulici provati a 2 volte la pressione di esercizio, apparato elettrico secondo la EN 60204-1 con resistenza di isolamento non inferiore a 1 MΩ. Le traduzioni pubbliche di organismi di certificazione diversi divergono sulla correlazione tra i multipli di carico statico e dinamico: fa fede il testo vigente della norma e il fascicolo di calcolo di progetto.
La conclusione è molto pratica: i requisiti anticorrosione non cessano di esistere perché la norma di prodotto non li scrive; devono essere portati su disegno attraverso il capitolato d'acquisto, la norma d'impresa e il documento di processo di verniciatura. Chi scrive nell'accordo l'elenco delle superfici esenti e i limiti massimi di film secco, tiene in mano le leve del montaggio e dell'accettazione.
2. Classificazione ambientale: non parlare di cicli prima di aver stabilito il grado di corrosione
La ISO 12944-2:2017 definisce le classi di corrosività atmosferica mediante la perdita di massa o di spessore del primo anno per acciaio a basso tenore di carbonio e zinco; nell'edizione 2017 ha unificato le precedenti C5-I e C5-M nella sola C5 e ha aggiunto la classe estrema offshore CX. La tabella che segue è una sintesi preparata da fonti pubbliche.
| Classe | Grado di corrosione | Perdita di spessore acciaio al C, μm/anno | Perdita di spessore zinco, μm/anno | Perdita di massa al primo anno, g/m² | Esempi tipici di ambiente |
|---|---|---|---|---|---|
| C1 | molto basso | ≤1,3 | ≤0,1 | ≤10 | Interni riscaldati con aria pulita |
| C2 | basso | 1,3–25 | 0,1–0,7 | 10–200 | Interni non riscaldati, atmosfera rurale |
| C3 | medio | 25–50 | 0,7–2,1 | 200–400 | Atmosfera urbana e industriale generale, coste a bassa salinità |
| C4 | alto | 50–80 | 2,1–4,2 | 400–650 | Coste a salinità media, zone industriali, chimici |
| C5 | molto alto | 80–200 | 4,2–8,4 | 650–1500 | Zone industriali ad alta umidità e alta inquinanza, coste ad alta salinità (ex C5-I e C5-M unificate) |
| CX | estremo | >200 | >8,4 | 1.500–5.500 | Piattaforme offshore, zona atmosferica di strutture marine (per i cicli vedi ISO 12944-9) |
1. La stessa macchina ricade spesso in due classi contemporaneamente
La macchina non si progetta su una classe unica: la faccia esterna del braccio superiore è esposta a sole e pioggia, prossimo alla normale esposizione atmosferica; la copriscocca inferiore del telaio, le sedi della zavorra e gli interni dei supporti delle ruote trattengono fango e sali antigelo, con un microambiente più aggressivo della classe nominale; i sostegni del meccanismo di sospensione della gondola e i portali di zavorra in copertura restano scoperti tutto l'anno, mentre l'ossatura della piattaforma staziona nei magazzini di rotazione al coperto. Anche le raccomandazioni di attuazione pubblicate della ISO 12944 avvertono che in microambienti locali – faccia in ombra dei ponti, coperture delle piscine – la velocità di corrosione può superare di 2–3 livelli quella della struttura principale e va valutata a parte. Si raccomanda quindi di redigere il capitolato su due elenchi «zona–classe», invece di scrivere in contratto una sola riga «ciclo C4».
| Zona | Caratteristiche di esposizione | Classe proposta | Vincoli aggiuntivi |
|---|---|---|---|
| Faccia esterna del braccio, ralla, parti scoperte dell'ossatura | Esposizione atmosferica, UV, alternarsi umido/secco | C3–C4 | Finitura antipolverizzazione; l'intermedio epossidico va sempre ricoperto |
| Ala inferiore del telaio, interni dei supporti ruota, sedi della zavorra | Fango, sali antigelo, urti meccanici | C4–C5 | Rivestimento elastomerico ad alto spessore sul fondo o sigillatura bituminosa, con resistenza all'impatto dei sassi |
| Modelli usati in stabilimenti entro 5 km dalla costa, banchine e siti eolici offshore | Deposizione marcata di aerosol marino | C5 | Rafforzare la pre-verniciatura dei bordi e il controllo di continuità del rivestimento |
| Meccanismo di sospensione della gondola, portali in copertura, tratti scoperti della fune | Scoperti, alternanza nebbia salina/condensa | C4–C5 | Fune metallica e ruote di frizione restano esenti da verniciatura (cap. 5) |
| Piattaforme a pantografo in sosta lunga in magazzini coperti di rotazione | Temperata asciutta, condensa occasionale | C2–C3 | Priorità alla riparazione dei punti d'urto, non alla riverniciatura completa |
2. Attenzione al divario di edizione delle versioni nazionali cinesi recepite
Alla serie ISO 12944 corrisponde in Cina la serie GB/T 30790 (per esempio GB/T 30790.2-2014 sulla classificazione ambientale, GB/T 30790.5 sui sistemi di pittura di protezione, GB/T 30790.6 sui metodi di prova delle prestazioni in laboratorio); la versione recepita si basa sull'edizione ISO del 1998, mentre lo standard internazionale è stato rivisto tra il 2017 e il 2018: unificazione di C5-I e C5-M, introduzione della CX, rimodulazione delle fasce di durabilità e riduzione generalizzata degli spessori nominali del film secco raccomandati. Quando un progetto nazionale cita la GB/T 30790, conviene indicare nel capitolato anche l'edizione ISO di riferimento (per esempio ISO 12944-5:2018), per non confrontare misure prese con due righelli diversi.
3. Fasce di durabilità e spessore nominale del film secco: sono gli anni il vincolo primario
La ISO 12944-1:2017 ha esteso la durabilità da 3 a 4 fasce: durabilità bassa ≤7 anni, media 7–15 anni, alta 15–25 anni, molto alta >25 anni; e ha irrigidito il criterio di prima manutenzione in «circa il 10% della superficie che raggiunge il grado di corrosione prescritto», non la ruggine estesa su tutta la superficie. La fascia di durata e la classe ambientale determinano insieme lo spessore nominale del film secco (NDFT) del sistema raccomandato. La tabella seguente è una sintesi da fonti pubbliche: I valori riportati da più fonti convergono abbastanza, ma sono tutte riprodotto da materiale pubblicato e per uso contrattuale va consultato il testo vigente della norma.
| Classe ambientale | Tipo di fondo | Durabilità bassa ≤7 anni | Durabilità media 7–15 anni | Durabilità alta 15–25 anni | Durabilità molto alta >25 anni |
|---|---|---|---|---|---|
| C3 | altro fondo | 120 | 160 | 200 | 240 |
| C3 | fondo zincante | — | — | 160 | 200 |
| C4 | altro fondo | 160 | 200 | 240 | 280 |
| C4 | fondo zincante | 120 | 160 | 200 | 240 |
| C5 | altro fondo | 200 | 240 | 280 | 320 |
| C5 | fondo zincante | 160 | 200 | 240 | 280 |
| CX | — | Si rimanda alle prescrizioni dedicate ai sistemi offshore della ISO 12944-9:2018 | |||
Due avvertenze. Primo: le revisioni 2017–2018 hanno abbassato in generale l'NDFT raccomandato di circa 40–60 μm a parità di ambiente e di durata; significa «film più sottile, ma ciclo e preparazione del substrato più severi», e non si può copiare lo spessore delle vecchie edizioni rilassando il pretrattamento. Secondo: l'NDFT è il valore obiettivo delle superfici anticorrosione (le superfici esposte della Tabella 1), non il valore ammesso per le superfici di accoppiamento – per queste il limite massimo di film secco va fissato a parte, che è poi l'oggetto del capitolo 5. Per la logica che lega spessori e durabilità si veda l'articolo correlato sul sito: Cicli anticorrosione generali per strutture in acciaio: sistema a tre strati fondo–intermedio–finitura e logica degli spessori; per le carpenterie di ponti e heavy-duty si veda Norma di verniciatura anticorrosione per strutture in acciaio di ponti.
4. Preparazione del substrato: pulizia, profilo di superficie, polvere e sali – quattro soglie
Le inefficienze delle superfici anticorrosione nascono per lo più non nel corpo del rivestimento, ma nell'interfaccia tra rivestimento e substrato. Per PLE e gondole si aggiunge un vincolo: in cantiere o in postazione di ripristino è difficile raggiungere ovunque i gradi elevati di sabbiatura, quindi va scritto in anticipo «dove è obbligatorio il Sa 2½ e dove è ammesso lo St 3».

| Voce | Criteri correnti | Metodo o norma | Note |
|---|---|---|---|
| Grado di pulizia | Superfici anticorrosione: Sa 2½ (area residua di macchie ≤5%); CX o metallizzazione a spruzzo: Sa 3; ripristini locali: St 3 | ISO 8501-1 / GB/T 8923.1-2011 | Cordoni di saldatura, angoli interni e crateri di vaiolatura classificati come zona peggiore |
| Profondità del profilo di superficie (ISO 8503) | Anti-corrosione pesante: Rz 40–75 μm; sistemi navali e offshore: 30–75 μm | Serie ISO 8503 / GB/T 13288 | Un profilo troppo profondo assottiglia il film sulle creste; troppo poco aderente se troppo basso |
| Grado di polvere | Anti-corrosione pesante: classe 1, nessuna particella di tipo 3 e superiore ammessa | ISO 8502-3 / GB/T 18570.3 | Comparazione con stampa su nastro adesivo |
| Sali solubili | Limite superiore comune ≤50 mg/m² come NaCl; sistemi ad alte prestazioni ≤20–30 mg/m² | Metodo in sito ISO 8502-9 / metodo di laboratorio ISO 8502-6 | Secondo le fonti pubbliche l'ISO/TR 15235 raccomanda 30 mg/m²; controllo obbligoso in ambienti costieri e con sali antigelo |
| Condizioni ambientali | Temperatura del substrato almeno 3 ℃ sopra il punto di rugiada, umidità relativa ≤85% | Clausola comune dei capitolati di applicazione | Registrazione ogni 2 h; nuova misura in caso di variazione brusca |
| Tempistica di verniciatura | Fondo entro 4 h dalla sabbiatura Sa 2½; in costa o alta umidità, ridotto a 2 h | Formula frequente nei documenti di processo d'impresa | Se compare ruggine immediata, il pezzo va rilavorato |
| Trattamento dei bordi | Raggio di arrotondamento dei bordi vivi non inferiore a 2 mm o equivalente con più passate di levigatura | Requisiti pubblici dello standard IMO sulle prestazioni dei rivestimenti delle casse di zavorra | Sugli spigoli vivi lo spessore può risultare metà o meno del nominale |
1. Ruggine immediata (flash rust) e dissalazione: l'ordine delle operazioni
Tra sabbiatura e prima mano di fondo, l'acciaio nudo in ambiente ad alta umidità può tornare arrugginito in 2–3 settimane; i particolari decapati chimicamente non andrebbero tenuti più di 1 mese in magazzino e per le superfici levigate con mole si raccomanda di verniciare entro 24 h. Se compare ruggine immediata su un'area entro il 5%, si può irruvidire con abrasivo fine, lavare con acqua dolce, lasciar asciugare in superficie e riverniciare; oltre il 5% si ritorna alla sabbiatura. Se si usa acqua dolce per abbassare i sali, vanno abbinati lavaggio ad alta pressione e essiccazione completa, altrimenti l'acqua residua nei micro-interstizi diventa una nuova causa di esfoliazione. Sul sito esiste un articolo dedicato al trattamento dei supporti con ruggine residua: Preparazione del supporto su acciaio arrugginito e limiti delle pitture di conversione.
2. Il peso della qualità del pretrattamento sulla vita del rivestimento
Il giudizio empirico citato nelle fonti pubbliche: nella prestazione in servizio di un sistema di verniciatura la preparazione del substrato contribuisce per circa 60%, la pittura in sé per circa 30%, i fattori applicativi per circa 10%; ogni classe in meno nel grado di preparazione fa crescere in modo sensibile la frequenza di manutenzione di lungo periodo. Queste percentuali vengono da riproduzioni di seconda mano e non sono citabili come testo di norma, ma per convincere un committente che «i soldi vanno spesi prima nel pretrattamento che nel marchio della finitura» di solito bastano.
5. Bracci, perni di cerniera e superfici di scorrimento: criteri per esentare o limitare lo spessore
Questo capitolo segna la differenza tra questo articolo e una trattazione generica di anticorrosione dell'acciaio. Per decidere se una superficie va verniciata e fino a quale spessore si usano tre criteri: dimensionale (il film eroga una tolleranza di accoppiamento?), meccanico (il film cambia il percorso d'attrito o di carico?), funzionale (il film ostacola conduzione, isolamento, movimento o ispezione?).
| Zona | Criterio dominante | Trattamento consigliato | Base quantitativa |
|---|---|---|---|
| Perni e fori di cerniera | Dimensionale | Interno del foro e superficie esterna del perno esenti; dopo il montaggio sigillare solo le testate scoperte | Per un foro Ø30–40 mm il campo di tolleranza H7 è solo +0,025 mm, mentre una sola mano di heavy-duty secco misura spesso 60–120 μm, cioè 2–5 volte il campo |
| Superfici di frizione dei giunti bullonati ad alta resistenza | Meccanico | Trattare secondo le disposizioni di progetto; prima di verniciare è obbligatorio rimisurare il coefficiente di slittamento | Valori di tabella JGJ 82 riprodotto da materiale pubblicato: sabbiatura (graniglia) 0,45 / 0,55; con fondo inorganico zincante su superficie sabbiata scende a 0,35 / 0,40; superficie zincata 0,17 |
| Superfici di contatto delle slitte del braccio telescopico | Meccanico + usura | Nessun film spesso sulle superfici di scorrimento; impiegare piastre antiusura o rivestimento in polvere antiabrasione | Una volta asportato, il rivestimento forma coppie galvaniche locali con il substrato e la banda di usura si estende a strisce |
| Bocca di guida del cilindro e superfici di contatto delle tenute | Funzionale | Fascia anulare della bocca esente; mascherare con tasselli prima di spruzzare | I detriti di rivestimento intrappolati nel labbro di tenuta rigano la cromatura dello stelo |
| Fori filettati, sedi di anelli di ritenzione, elementi filettati | Dimensionale | Esenti da verniciatura, oppure compensazione del campo di tolleranza riservata al film | La compensazione da rivestimento è di solito dell'ordine di 0,2–0,4 mm (fonte pubblica), va concordata con il fornitore degli elementi di fissaggio |
| Funi metalliche, catene, ruote di frizione dei blocchi di sicurezza | Funzionale (ispezionabilità) | Vietati i rivestimenti filmogeni; usare solo lubrificanti impregnanti per funi come prescritto dal costruttore | Rotture dei fili e deformazioni devono restare visibili; la pittura nasconde i difetti e cambia il diametro della fune |
| Superfici di equipaggiamento elettrico e bulloni di terra | Funzionale (conducibilità) | Superfici di massa esenti, oppure rottura del film dopo la verniciatura | Nei modelli a rivestimento conduttivo il film modifica anche lo stato di isolamento del braccio; fa fede il documento tecnico del costruttore |
1. Fori dei perni: una sola mano può erodersi l'intero campo di tolleranza
Le strutture articolate usano di solito accoppiamenti con gioco tipo H7/g6. Per Ø30–40 mm il campo di tolleranza H7 del foro è +0,025 mm / 0, cioè 25 μm di margine per lato. Le mani singole dei cicli heavy-duty misurano spesso 60–120 μm (si veda in Tabella 3 il sistema C4 medio/alta durabilità, la cui NDFT totale di 200–240 μm è normalmente composta da 2–3 mani). Se al ripristino, «per abitudine», si danno due mani anche nel foro del perno, l'accumulo interno può raggiungere le centinaia di micron e il perno non entra più a prensa: in cantiere si allarga il foro con l'alesatore o si rettificano il perno – in realtà si rompe il confine sigillato del ciclo originario e si lascia l'innesco della corrosione proprio sul metallo nudo scoperto dalla lavorazione.
La scrittura corretta traccia direttamente su disegno il cerchio di esenzione: foro e perno si verniciano fino al bordo, e solo dopo il montaggio le testate scoperte vengono sigillate localmente (le superfici verniciabili e non verniciabili fanno fede dalle figure dell'accordo tecnico); inoltre nella procedura di ripristino va inserita la clausola «il ritocco dei fori dei perni richiede conferma progettuale». La stessa logica vale per le zone esenti dei componenti del telaio e del longherone: l'articolo Zone esenti da verniciatura su telai e componenti di autocarri: continuità di massa, superfici di combaciamento e limiti del film di cataforesi lo sviluppa dal punto di vista dell'impianto elettrico del veicolo e del montaggio.
2. Superfici di frizione: verniciare fa cadere il coefficiente di slittamento
I giunti bullonati ad alta resistenza di tipo a frizione trasmettono lo sforzo per attrito tra le piastre, e il coefficiente di slittamento μ è legato direttamente alla tecnologia di trattamento. I valori di tabella JGJ 82 riprodotto da materiale pubblico danno questo confronto: per acciaio 3 e acciaio 16Mn, superficie sabbiata (granigliata) 0,45 / 0,55; sabbiatura più fondo inorganico zincante scende a 0,35 / 0,40; sabbiatura con pre-ossido (ruggine rossa) resta 0,45 / 0,55; spazzola metallica con sola rimozione dei prodotti di corrosione sciolti, o laminato pulito non trattato, 0,30 / 0,35; per le pareti sottili formate a freddo la superficie zincata è solo 0,17. Alcune fonti pubbliche riportano anche il valore alto «0,45–0,55 con fondo inorganico zincante su superficie sabbiata» (a condizioni: film secco 50–75 μm, contenuto di polvere di zinco non inferiore all'80%, maturazione non inferiore a 24 h): le due formulazioni divergono. La conclusione tecnica è una sola: il valore μ va determinato per misura su provini stessi materiali, stessa tecnologia, stesso lotto, non per deduzione da tabella. Le fonti pubbliche fissano il lotto di controllo e il numero di provini in un lotto ogni 2.000 t o ogni tecnologia di trattamento, 3 gruppi per lotto; il criterio prescrive media dei provini non inferiore al valore di progetto e nessun provino sotto l'85% del valore di progetto.
Per le PLE questo significa: se i collegamenti portanti di braccio e ralla sono progettati di tipo a frizione, la sequenza delle lavorazioni deve alternare in modo controllato protezione della superficie di frizione e ri-verifica di μ; in cantiere è vietato tracciare segni o sporcare d'olio le superfici di frizione, che al montaggio devono essere asciutte e mai lavorate sotto pioggia. I criteri di controllo di precarico e coppia sono: scostamento ±10%; coefficiente medio di coppia della connessione bullonata 0,110–0,150 con deviazione standard non superiore a 0,010. Sul sito è disponibile una trattazione specifica: Si può verniciare la superficie di frizione dei bulloni ad alta resistenza? Valori del coefficiente di slittamento e ri-verifiche.
3. Superfici di scorrimento del braccio telescopico e parti antiusura
Le coppie di scorrimento dei bracci telescopici usano quasi sempre guide in polimeri o piastre antiusura, e il gioco di accoppiamento è destinato sin dall'inizio ad accogliere l'usura. Le pitture organiche qui non sono una soluzione antiusura: sotto il contatto ripetuto il film si assottiglia per primo, e la banda asportata, a potenziale diverso dal rivestimento integro circostante, innesca una corrosione a strisce che si estende lungo la banda, mentre i detriti di usura si incuneano nell'accoppiamento. Quando serve più resistenza all'abrasione, si passa a un rivestimento in polvere antiabrasione o a una strada di trattamento superficiale dedicato, non si aumenta lo spessore anticorrosione. Si vedano Rivestimenti in polvere antiusura: carichi durissimi, meccanismi di usura e selezione per condizione d'uso, e la discussione sul compromesso tra film spesso, essiccazione rapida e resistenza agli agenti atmosferici per le macchine mobili da cantiere: Vernici per macchine mobili da cantiere: l'equilibrio a tre tra film spesso, essiccazione rapida e resistenza atmosferica.
4. Filettature, sedi di anelli di ritenzione e tenute
Il film su una filettatura interna riduce il diametro efficace di avvitamento e nei casi gravi porta il dado a fondocorsa falso o a una «falsa coppia»; per gli elementi con filettatura esterna la pratica di settore pubblicata prevede di riservare una compensazione di campo prima di zincatura e verniciatura, di solito dell'ordine di 0,2–0,4 mm. Su piattaforme elevabili e gondole, i fori a filettatura fine, le aste di regolazione e le viti di traslazione, una volta filmati, compromettono direttamente il livellamento e il giudizio funzionale sui finecorsa di sicurezza. Raccomandazioni: per gli elementi filettati preferire prodotti finiti con rivestimento (convalidato dal processo del fornitore) al ritocco in sito; quest'ultimo va limitato alle estremità scoperte e va registrata indicando i tratti di filettatura non collaboranti.
6. Zincatura a caldo e duplex: la via principale per telai e componenti strutturali
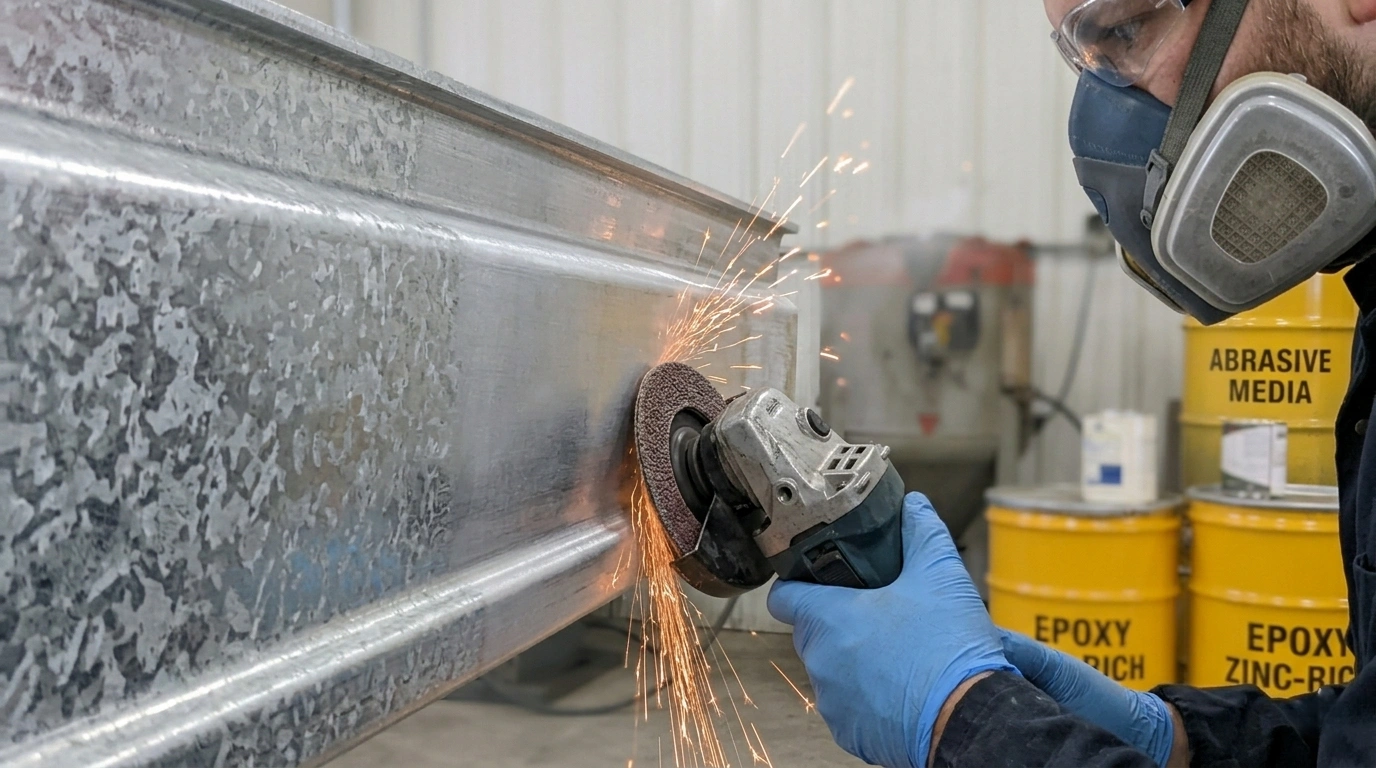
Per saldatati complessi e di grande serie quali telaio, portali di zavorra e meccanismi di sospensione delle gondole, la zincatura a caldo garantisce la copertura di bordi e cavità interne meglio della verniciatura in sito. La EN ISO 1461 (equivalente alla GB/T 13912-2020) controlla il rivestimento con il doppio indice «spessore locale minimo + spessore medio», che la distingue dagli standard che prescrivono solo la media.
| Spessore nominale dell'acciaio | Soglia locale minima, μm | Soglia media minima, μm | Massa di riferimento del rivestimento, g/m² |
|---|---|---|---|
| >6 mm | 70 | 85 | 505 / 610 |
| >3 mm fino a 6 mm | 55 | 70 | 395 / 505 |
| 1,5 mm fino a 3 mm | 45 | 55 | 325 / 395 |
| <1,5 mm | 35 | 45 | 250 / 325 |
| Fusioni ≥6 mm / <6 mm | 70 / 60 | 80 / 70 | 505 / 575 e 395 / 505 |
| Centrifugati (elementi filettati ecc.) >6 mm / 3–6 mm / <3 mm | 45 / 35 / 25 | 55 / 45 / 35 | Conversione dello strato di zinco: 1 μm ≈ 7,14 g/m² |
Secondo i fattori di conversione pubblici della EN ISO 9224, la perdita annua di spessore dello zinco in atmosfera va da 0,1–0,7 μm/anno in C1 a 4,2–8,4 μm/anno in C5. Su questa base, in ambiente C4 (2,1–4,2 μm/anno) uno strato medio di 85 μm dà un ordine di grandezza di consumo del solo zinco di circa 20–40 anni; ma la vita reale dipende fortemente da microambiente, depositi polverosi umidi e bordi con ferro esposto: le fonti pubbliche riportano in genere il guadagno di vita del sistema duplex (zincato + finitura) come 1,5–2,5 volte quello di un sistema semplice a pari spessore. Il moltiplicatore è una riproduzione di settore, non deriva da un singolo testo di norma: se citato in documento, va dichiarata la fonte.
1. Contenuto di silicio e fosforo e lo «spessore eccessivo grigio»
La chimica dell'acciaio condiziona lo spessore del rivestimento zincato. I criteri pubblicati: con silicio tra 0,03–0,12% o oltre 0,25%, e fosforo oltre 0,02%, si entra nell'intervallo «reativo» (intervallo di Sandelin), dove lo strato può crescere fino a 200–300 μm risultando grigio e opaco, con fragilità possibile sui bordi. La EN ISO 14713-2 classifica con Si + 2,5 P: sotto 0,04% classe A (rivestimento regolare e lucido); 0,14–0,25% classe C (spesso ma utilizzabile); nel mezzo la classe B, imprevedibile. Per gli acquisti questo vuol dire: lo spessore dello zinco non basta scriverlo a disegno, i valori di Si e P devono comparire sulla certificazione dei materiali; uno strato troppo spesso cambia lo stato dell'interfaccia delle successive mani e le quote di accoppiamento, e su cerniere del braccio ecc. vanno previste riprese di lavorazione o un sovrametallo. L'incremento di massa della zincatura a caldo è in genere 3–6%, con picchi fino al 15% nelle condizioni più sfavorevoli: dato che incide sul calcolo della zavorra e del momento di stabilità della macchina intera.
2. Condizioni di adesione per verniciare direttamente su zinco
Una superficie zincata fresca non si copre con una epossidica qualunque. Le tre pratiche pubbliche: sabbiatura leggera di irruvidimento (sweep blasting, grado Sa 1) per irruvidire la superficie; trattamento di conversione fosfatico o cromatico; oppure fondo di attacco epossidico (wash primer). Anche la verniciatura su zincato va registrada classificando lo stato del substrato secondo ISO 8501-3. Se dopo la zincatura serve ritoccare con sabbiatura, attenzione: gli strati di lega ferro-zinco all'interfaccia sono fragili e un'eccessiva pressione li danneggia. Per strutture a lunga durata è igualmente percorribile la via della zincatura (o alluminatura) a spruzzo termico come strato metallico poi sigillato; meccanismi e cicli sono descritti in Metallizzazione a spruzzo termico di zinco e alluminio: il meccanismo di protezione catodica per l'anticorrosione e i cicli ISO.
7. Saldature, bordi, sezioni cave e ristagni d'acqua
Sui sistemi ad alto spessore la tensione superficiale «tira via» la pittura dagli spigoli: sulle misurazioni reali il film sui bordi vale spesso la metà del piano o meno, e per questo la pre-verniciatura di bordi e cordoni di saldatura (stripe coat) è parte del ciclo, non un'opzione facoltativa. Formula consigliata: su tutti i bordi vivi, i tagli, le saldature, le teste dei bulloni e le estremità delle sezioni cave applicare prima una mano a pennello con circa 20% di spessore in più rispetto al ciclo, poi spruzzare i piani.
Le sezioni cave (longheroni scatolati del braccio, il telaio della piattaforma della gondola, i profili quadri del meccanismo di sospensione) hanno tre rischi da trattare esplicitamente: uno, l'acqua che ristagna in zone dove non si può pulire né ispezionare; due, i residui di flusso di saldatura e le scaglie di ossido lasciati dopo la saldatura; tre, le fessure capillari nate da estremità sigillate male – l'azione capillare aspira soluzioni saline e dentro la sezione non si vede né si controlla nulla. Le raccomandazioni di attuazione pubblicate fissano due criteri: le sezioni chiuse devono avere fori di drenaggio e di ispezione, e i fori di drenaggio vanno posizionati secondo l'assetto reale di installazione; la sigillatura di superfici di combaciamento e fessure deve usare elastomeri che non attacchino gli strati metallici. La logica è la stessa degli ambienti interni umidi con condensa: si vedano Anticorrosione delle strutture in acciaio di piscine coperte: cicli per cloruri, alta umidità e condensa e, per ammoniaca e alta umidità, Anticorrosione delle strutture in acciaio dei capannoni zootecnici: ambienti ammoniacali ad alta umidità e cicli di verniciatura.
Sui modelli in costa e in banchina il problema dei bordi è ancora più acuto. L'impostazione dei cicli per atmosfera marina C5 e C5-M, l'effetto combinato di UV e biofouling sono trattati nell'articolo Protezione offshore C5-M: difesa combinata da nebbia salina, UV e biofouling; la scelta delle finiture anti-nebbia salina per le attrezzature portuali in Finitura nanoceramica anti-nebbia salina per la protezione pesante delle macchine portuali.
8. Accettazione: quattro registri, nessuno dei quali si può saltare
Si raccomanda di strutturare l'accettazione di consegna in quattro registri: verbale di preparazione del substrato, verbale degli spessori, verbale di continuità e adesione, verbale delle zone esenti e delle riparazioni. I primi tre hanno standard generali di riferimento; il quarto è specifico di queste macchine e nella pratica è il più spesso omesso.
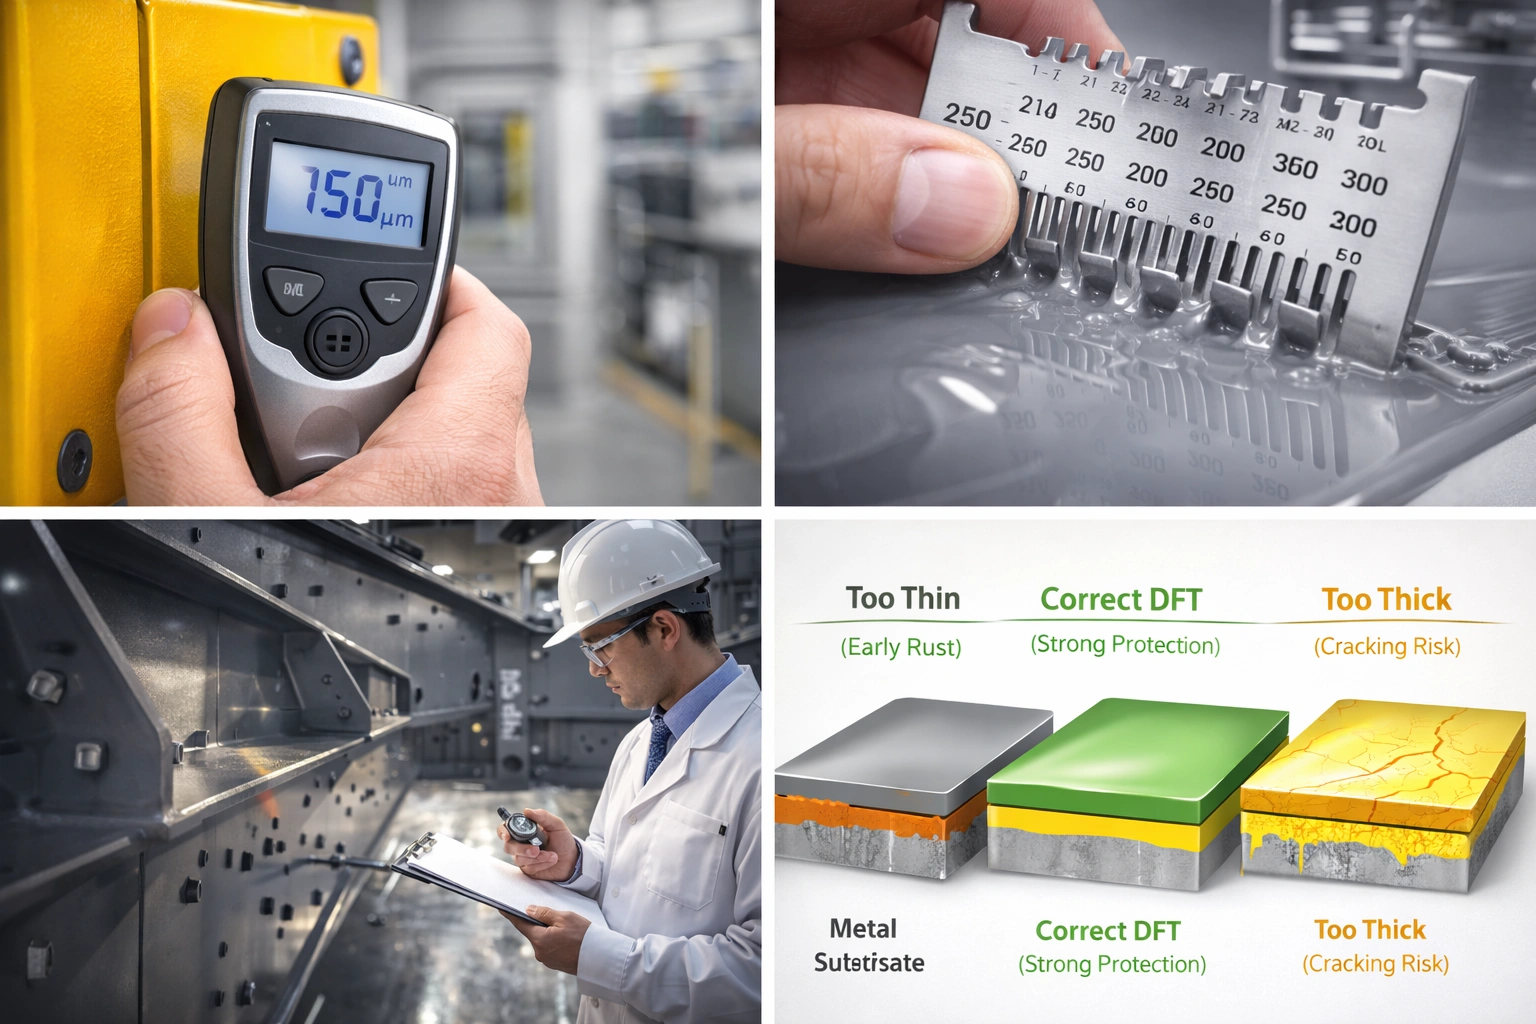
1. Spessori: la regola 80/20 della ISO 19840
La ISO 19840:2012 vale per sistemi con spessore nominale del film secco non inferiore a 40 μm. L'accettazione richiede il rispetto simultaneo di quattro condizioni: la media delle letture di una zona di misura non sotto l'NDFT; nessuna lettura puntuale sotto l'80% dell'NDFT; le letture comprese tra 80% e 100% in percentuale inferiore al 20%; nessuna lettura oltre il limite massimo fissato nella specifica. Il numero di punti cresce con l'area: ≤1 m² sono 5 punti, 1–3 m² 10 punti, 3–10 m² 15 punti, 10–30 m² 20 punti, 30–100 m² 30 punti, poi 10 punti ogni ulteriori 100 m². Le superfici sabiliate tendono a far leggere di più, quindi la misura va corretta per classi di ruvidità secondo ISO 8503-1: fine 10 μm, media 25 μm, grossa 40 μm; se ignota e senza pannello nudo di confronto, assumere 25 μm. Se una singola lettura è fuori tolleranza, si può rimisurare entro un'area di 10 mm: se la misura ripetuta è conforme, sostituisce il valore originario. Notare che è una regola diversa dalla 90/10 dello standard IMO sulle casse di zavorra (che richiede il 90% dei punti non sotto l'NDFT e il residuo 10% non sotto 0,9 volte l'NDFT, con NDFT obiettivo 320 μm): su commesse in regime marittimo o offshore, verificare sempre con quale righello si misura.
Sul sito gli strumenti di misura e le correzioni di lettura degli spessori sono trattati in un articolo a parte: Preparazione del substrato: Sa 2.5 e gradi di sabbiatura.
2. Prova di continuità e prova di adesione
La ricerca di holidays (porosità e mancata copertura) si sceglie in funzione dello spessore: per i film sottili è usato il metodo a bassa tensione con panno umido (le fonti pubbliche citano tensioni comuni dell'ordine di 90 V); per i sistemi a film spesso si passa al detector ad alta tensione, con valore di prova impostato secondo la formula del costruttore dello strumento e lo spessore del rivestimento. L'accettazione dell'adesione si fa per estrazione, con metodo ISO 4624 / GB/T 5210 (o ASTM D4541); le specifiche heavy-duty più comuni prescrivono valori non inferiori a 5 MPa; per i sistemi IMO delle casse di zavorra le fonti pubbliche indicano: epossidici >3,5 MPa, sistemi alternativi >5,0 MPa, distinguendo la percentuale di rottura interfacciale da quella coesiva. La lettura del risultato va sempre abbinata alla modalità di rottura: guardare solo il numero porta a conclusioni fuorvianti (dettagli in Accettazione dell'adesione dei rivestimenti anticorrosione: criteri numerici e modalità di rottura nella prova per estrazione).
3. Registro delle zone esenti e delle riparazioni: quello che di solito si dimentica
Voci consigliate del registro: schema numerato delle superfici esenti, esito del ricontrollo pre-montaggio (se il perno entra liberamente, se le protezioni delle superfici di frizione sono integre), per ogni riparazione la posizione e il grado di pulizia raggiunto, la larghezza di ricoprimento della pezza (comunemente non minore di 50 mm) e del bordo piumato (non minore di 30 mm), gli spessori e l'adesione rimisurati dopo la riparazione. Se questo foglio sopravvive tra i registri di fabbrica e le revisioni periodiche, le contestazioni tecniche su attribuzione dei guasti e richieste di rivalsi qualità si riducono di molto.
9. Verifica di laboratorio: non convertire le ore di nebbia salina in anni di servizio
La prova in nebbia salina è uno strumento di confronto accelerato; non esiste una relazione lineare stabile con gli anni di esposizione atmosferica. La nebbia salina neutra della ISO 9227 si conduce a 35 ℃ con NaCl al 5%; le parti 6 e 9 della ISO 12944 usano come criterio la larghezza di propagazione della corrosione dall'incisione: secondo le riproduzioni pubbliche, per C3 e C4 non più di 2,0 mm per lato, per C5 e CX non più di 2,5 mm.

| Voce di verifica | C3 | C4 | C5 | CX |
|---|---|---|---|---|
| Nebbia salina neutra (NSS), durata h | 240 | 480 | 720 | 720–1.440 |
| Prova di condensa, durata h | 240 | 480 | 720 | 720–1.440 |
| Invecchiamento ciclico (ISO 12944-9) | non richiesto | facoltativo | 2.520 (35 cicli) | 4.200 (58 cicli) |
| Propagazione dall'incisione, mm | ≤2,0 | ≤2,0 | ≤2,5 | ≤2,5 |
| Dimensioni tipiche del pannello di prova, mm | 150 × 100 × 3 oppure 150 × 75 × 3 (per le casse simulate IMO 200 × 400 × 3) | |||
Secondo le riproduzioni pubbliche, ogni ciclo di invecchiamento dura 72 h: nebbia salina 24 h, condensa 24 h, bassa temperatura a -20 ℃ per 12 h, UV 12 h. Questa prova multifattore è più vicina ai meccanismi reali di inefficienza della sola nebbia salina, soprattutto per esfoliazione su bordi e giunzioni di riparazione. Su PLE e gondole si raccomanda di verificare la combinazione «sistema + pretrattamento + trattamento dei bordi», non il solo pannello piatto: il provino dovrebbe includere un bordo da taglio con raccordo R 2 mm e una saldatura d'angolo, così i risultati di confronto saranno davvero correlati alle inefficienze reali della macchina. Per la lettura dei risultati NSS si veda Prova in nebbia salina neutra NSS: lettura dei risultati secondo GB/T 1771, ISO 9227 e ASTM B117.
10. Applicazione in cantiere, ripristino locale e conformità delle formulazioni all'acqua
1. Finestra di applicazione e registro ambientale
Lo spruzzo airless è il metodo corrente nei cantieri e nelle postazioni di ripristino. Intervalli di parametri tipici: film bagnato per mano 60–120 μm; ugello e pressione secondo la scheda tecnica del prodotto; bicomponenti con maturazione di 15 min dopo mescolamento meccanico e scarto oltre il pot life (comunemente dell'ordine di 45 min); diluente entro il 5% per evitare colature e spruzzata a secco; intervalli di ricopertura secondo le prescrizioni del prodotto, con formulazione pubblica tipica: fondo non prima di 4 h e non oltre 24 h, intermedio non prima di 6 h e non oltre 7 d. I riferimenti di essiccazione a 25 ℃: asciutto al tatto circa 30 min, impronta senza appiccicamento circa 24 h, reticolazione completa 7 d. A bassa temperatura vanno portati in parallelo pittura e substrato, mantenendo il differenziale entro 2 ℃, altrimenti sulle facce in ombra si forma condensa. Parametri applicativi e controllo della ruggine immediata per i sistemi all'acqua: Vernici poliuretaniche bicomponenti all'acqua (2K WPU) per macchine mobili da cantiere: parametri standard di applicazione airless.
2. La via del ripristino locale per le flotte a noleggio
Il vincolo tipico dei ripristini di flotta è non fermare la macchina a lungo: niente sabbiatura integrale, solo lavorazione locale. La via praticabile è «spianare a bordo piumato → portare localmente a Sa 2½ o almeno a St 3 → ricoprire strato per strato secondo il ciclo originale → smussare la giunzione → rimisurare spessore e adesione». Se l'area con ruggine immediata supera il 5%, tornare alla sabbiatura; per le riparazioni il criterio pubblico di adesione è non inferiore a 5 MPa o pari al valore del ciclo originale. Se il sistema di ripristino non è compatibile con quello originario (per esempio epossidica stesa sopra una vecchia alchidica), prima fare una verifica di compatibilità tra strati su provino, per evitare di dover rifare in blocco.
3. VOC e limiti di sostanze pericolose: formulazioni di conformità
In Cina le pitture protettive industriali sono regolate dal requisito nazionale cogente GB 30981-2020 (Limiti delle sostanze pericolose nelle pitture protettive industriali). Le riproduzioni preparate da fonti pubbliche includono: per i fondi protettivi solventi su supporto metallico il limite VOC passa dai 650 g/L della vecchia edizione a 500 g/L; per le finiture delle macchine portuali da 700 g/L a 500 g/L; per le pitture per macchine all'acqua il limite VOC è 250 g/L; senza solventi 100 g/L; benzene non oltre 0,3%, somma toluene + xilene limitata all'ordine del 35%, idrocarburi policiclici aromatici non oltre 500 mg/kg, totale dei quattro ftalati non oltre 0,1%, con nuovi obblighi sui metalli pesanti come piombo, cadmio, cromo e mercurio. Il criterio di prodotto verde (GB/T 35602-2017) impone alle industriali all'acqua il limite più severo di 200 g/L. Tutte cifre riprodotto da fonti di seconda mano: i valori cogenti dipendono dalla categoria di prodotto, dallo stato di applicazione e dal testo vigente della norma; i modelli per l'estero vanno riverificati contro la normativa VOC del paese di destinazione. Contesto in Pitture all'acqua e a solvente: criteri di scelta tra prestazioni, costi e conformità.
11. Riepilogo dei dati e dei criteri chiave
- Perdita di spessore dell'acciaio al carbonio: C3 25–50 μm/anno, C4 50–80 μm/anno, C5 80–200 μm/anno, CX oltre 200 μm/anno (ISO 12944-2, secondo fonti pubbliche).
- Perdita di spessore dello zinco: C3 0,7–2,1 μm/anno, C4 2,1–4,2 μm/anno, C5 4,2–8,4 μm/anno; conversione dello strato di zinco: 1 μm ≈ 7,14 g/m².
- Fasce di durabilità: ≤7 anni / 7–15 anni / 15–25 anni / oltre 25 anni; criterio di prima manutenzione: circa il 10% dell'area al grado di corrosione prescritto (ISO 12944-1:2017).
- Riferimenti NDFT: C4 con altro fondo, durabilità media 200 μm, alta 240 μm; C5 con fondo zincante, alta durabilità 240 μm (Tabella 3).
- Accettazione degli spessori: media non sotto NDFT, singolo punto non sotto 80% NDFT, letture tra 80%–100% in quota inferiore al 20%, campo di applicazione dal NDFT di 40 μm (ISO 19840:2012).
- Correzione di ruvidità: fine 10 μm / media 25 μm / grossa 40 μm; se ignota assumere 25 μm.
- Criteri di pretrattamento: Sa 2½ con area di macchie residue non oltre il 5%; profilo di superficie Rz comune 40–75 μm; sali solubili come NaCl non oltre 50 mg/m², 20–30 mg/m² per i sistemi ad alte prestazioni.
- Ambiente di applicazione: substrato almeno 3 ℃ sopra il punto di rugiada, umidità relativa non oltre l'85%; fondo entro 4 h dalla sabbiatura Sa 2½ (2 h in costa).
- Criterio dimensionale: foro H7 Ø30–40 mm con campo +0,025 mm; una sola mano heavy-duty secca di 60–120 μm vale già 2–5 volte il campo, quindi i fori dei perni sono esenti.
- Criterio delle superfici di frizione: sabbiatura più fondo inorganico zincante abbassa i μ pubblicati da 0,45 / 0,55 a 0,35 / 0,40; la superficie zincata è solo 0,17.
- Criterio di zincatura: con lamiera oltre 6 mm, locale 70 μm e medio 85 μm (EN ISO 1461 / GB/T 13912-2020); su acciaio reattivo lo strato può raggiungere 200–300 μm.
- Guadagno duplex: le fonti pubbliche lo riportano come 1,5–2,5 volte la vita di un sistema semplice a pari spessore (non è un requisito normativo).
- Criteri di laboratorio: propagazione dall'incisione C3 / C4 non oltre 2,0 mm, C5 / CX non oltre 2,5 mm; invecchiamento ciclico 72 h per ciclo.
- Criteri lato macchina: guard-corpo non sotto 1.100 mm, fermapiede non sotto 150 mm, allarme a 12,5 m/s di velocità del vento, tubazioni idrauliche provate a 2 volte la pressione di esercizio, resistenza di isolamento non sotto 1 MΩ (serie EN 280, riprodotto da materiale pubblicato).
12. Domande frequenti (FAQ)
D1: Si può scrivere un capitolato d'acquisto dicendo semplicemente «ciclo C4»?
Sconsigliato. Una riga «ciclo C4» tralascia almeno quattro variabili: la fascia di durabilità (a pari classe, 200 μm e 280 μm costano in modo molto diverso), il tipo di fondo (zincante o meno, che cambia l'NDFT), la diversità di zona (le superfici di accumulo sali del telaio non sono alla stessa classe delle facce esposte del braccio) e l'elenco delle superfici esenti. La formulazione eseguibile è una tabella a sei colonne «zona–classe–durabilità–NDFT–pretrattamento–schema delle esenzioni», includendo nella stessa tabella i metodi di accettazione (ISO 19840 e ISO 4624) e il numero di punti di riscontro.
D2: Il foro del perno è già stato ritocchinato: si può recuperare alesando?
Si può fare, ma come procedura di ripristino, non come lavorazione estemporanea in cantiere. L'allargamento lascia il confine del rivestimento dentro il foro, espone metallo nudo e crea inneschi di corrosione interstiziale, oltre a modificare il gioco di accoppiamento originario. Sequenza consigliata: misurare prima gioco reale e accumulo di film, e verificare se bastino pulizia e leggera rettifica; se l'alesatura è inevitabile, registrare a verbale la nuova quota, poi sigillare la bocca del foro con pre-verniciatura dei bordi e sigillante, e nella manutenzione successiva mettere quella posizione tra i punti di controllo prioritari.
D3: Se ho spruzzato antiruggine sulla superficie di frizione, quanto perde il coefficiente di slittamento?
Dipende da pittura, spessore del film secco, contenuto di polvere di zinco e maturazione, e le fonti pubbliche divergono: una riproduzione dà «fondo inorganico zincante su sabbiato: 0,35 / 0,40», un'altra «0,45–0,55 (film secco 50–75 μm, zinco non sotto l'80%, maturazione non sotto 24 h)». La pratica eseguibile è quindi misurare su provini di stessi materiali, stessa tecnologia e stesso lotto, pretendendo media non sotto il valore di progetto e nessun provino sotto l'85% di esso. Verniciare dopo il trattamento della superficie di frizione senza ri-verifica è la ragione ricorrente di questi problemi.
D4: Su un pezzo zincato conviene ancora dare la finitura?
Dipende da durata attesa e zona. Per macchine in C3 o in sosta in magazzini coperti, il solo zinco a caldo di solito basta; oltre C4, in costa, con sali antigelo o atmosfere chimiche, il guadagno duplex è riportato dalle fonti pubbliche in 1,5–2,5 volte e l'investimento è giustificato. A condizione che lo stato del substrato zincato sia prima registrato secondo ISO 8501-3 e che si faccia almeno una delle tre: sabbiatura leggera di irruvidimento (sweep blasting), trattamento di conversione o fondo di attacco epossidico per garantire l'adesione; e attenzione che su spessori eccessivi (acciaio reattivo, 200–300 μm) le superfici di accoppiamento vanno progettate con sovrametallo di lavorazione, e gli agglomerati di zinco sui bordi rimossi prima con mole.
D5: Più spessore è più sicurezza? Esiste un limite massimo?
Il problema del troppo c'è. Primo: oltre i limiti massimi per mano o totali prescritti dal prodotto si rischiano colature, solvente intrappolato, reticolazione incompleta, e all'interno del film spesso il solvente che non esce forma porosità e bolle. Secondo: sulle superfici in movimento e di accoppiamento lo spessore cambia le dimensioni direttamente (vedi Tabella 5). Terzo: anche il massimo di accettazione è un indice rigido: la ISO 19840 prescrive che nessuna lettura superi il limite della specifica. L'impostazione sana è «fare esatto» lo spessore con NDFT e regola 80/20, non «fare abbondante», e reinvestire il risparmio in pretrattamento e pre-verniciatura dei bordi.
D6: In cantiere arrivo solo a St 3: è accettabile per un ciclo heavy-duty?
Su un ciclo originariamente progettato per Sa 2½, lo St 3 è ammissibile solo per riparazioni locali e va compensato così: rimozione completa dei prodotti di corrosione sciolti e delle vecchie mani, con bordo piumato; ricoprimento non minore di 50 mm; preferenza per pitture di conversione o applicabili su ruggine, meno sensibili alla preparazione; dopo la riparazione, ri-misurare adesione e spessore con gli stessi criteri. Se l'area con ritorni di ruggine supera il 5%, tornare alla sabbiatura, altrimenti la pezza dura spesso meno del rivestimento circostante e si entra nel ciclo «la toppa fallisce prima della vernice originale».
D7: Posso scrivere «720 h di nebbia salina» come «resistenza 15 anni»?
La conversione non è legittima. Tra le ore di nebbia salina e gli anni di esposizione atmosferica non esiste una relazione lineare universalmente valida: 720 h è solo una soglia di laboratorio del sistema a una data classe (nelle riproduzioni pubbliche corrisponde a C5). In contratto è più solido scrivere due cose accanto: il sistema raggiunge un ciclo e un NDFT secondo una data ISO 12944-5 e supera la verifica di laboratorio prescritta dalla ISO 12944-6 (o -9); e la durabilità di progetto è espressa secondo le fasce della ISO 12944-1 (per esempio durabilità media 7–15 anni), dichiarando che essa presuppone una corretta classificazione dell'ambiente e una manutenzione eseguita. Per la lettura dei risultati delle prove si rimanda all'articolo NSS dedicato sul sito.
D8: Per la verniciatura di PLE e gondole, quando decide il produttore di vernici e quando serve tornare dal costruttore della macchina?
Il confine è «si tocca o meno una superficie funzionale». La scelta del ciclo per le superfici anticorrosione, il controllo degli spessori, il pretrattamento e l'accettazione possono essere gestiti dal fornitore di vernici e dal verniciatore in conto terzi secondo il capitolato; l'elenco delle superfici esenti, le superfici di frizione e la ri-verifica di μ, le quote di accoppiamento di perni ed elementi filettati, il metodo di lubrificazione di funi e ruote di frizione, i requisiti di conducibilità delle superfici di equipaggiamento elettrico possono variare solo con conferma del costruttore della macchina o della progettazione originaria. Nei ripristini, se una di queste voci è coinvolta, conservare richiesta di variante e verbale di misura, e chiudere il circuito nella documentazione di corredo, per non entrare in conflitto con i giudizi delle revisioni periodiche.
13. Riferimenti e dichiarazione sulle formulazioni
- ISO 12944-1:2017, ISO 12944-2:2017, ISO 12944-5:2018, ISO 12944-6:2018, ISO 12944-9:2018 – serie sui sistemi di pittura di protezione delle strutture in acciaio: quadro generale, classificazione ambientale, sistemi, prove di prestazione in laboratorio e parte offshore.
- Serie GB/T 30790 (per esempio GB/T 30790.2-2014) – versione nazionale cinese recepita della ISO 12944, basata sull'edizione ISO 1998, con divario di edizione rispetto alla ISO vigente.
- ISO 19840:2012 – misura e criteri di accettazione dello spessore del film secco su superfici ruvide (regola 80/20, numero di punti di campionamento, correzioni di ruvidità).
- ISO 8501-1 / GB/T 8923.1-2011, ISO 8501-3, ISO 8502-3, ISO 8502-6 e -9, serie ISO 8503 – gradi di pulizia, stato del substrato, polvere, sali solubili e profilo di superficie.
- EN ISO 1461:2022, GB/T 13912-2020, EN ISO 14713-2, ASTM A123, EN ISO 9224 – spessori della zincatura a caldo, classificazione degli acciai reattivi, stima della vita dei rivestimenti zincati.
- EN 280-1:2022 (e serie EN 280), GB/T 19155-2017, EN 60204-1, ISO 5817, EN 1993 – requisiti di progettazione, struttura e parte elettrica per piattaforme mobili di lavoro elevabile e gondole per lavori in quota.
- JGJ 82, GB 50205-2020, JGJ/T 251-2011, GB/T 13288 – giunti bullonati ad alta resistenza delle strutture in acciaio, collaudo e regole tecniche di anticorrosione.
- GB 30981-2020, GB/T 35602-2017, GBZ 2.1-2019 – limiti delle sostanze pericolose nelle pitture protettive industriali, valutazione di prodotto verde e limiti di esposizione professionale.
- Standard IMO sulle prestazioni dei rivestimenti di protezione delle casse di zavorra in acqua di mare per tutti i tipi di navi e delle casse laterali doppie dei portarinfuse (PSPC) – vita utile obiettivo 15 anni, NDFT 320 μm e regola 90/10, arrotondamento dei bordi R 2 mm e simili.
Dichiarazione sulle formulazioni: i dati di questo articolo vanno distinti in tre categorie. Prima: i valori quantitativi derivati direttamente dall'impianto delle norme (intervalli di velocità di corrosione, fasce NDFT, regola 80/20, spessori della zincatura, tabelle dei μ, limiti VOC) sono qui presentati come sintesi di canali pubblici, con reciproca conferma tra più fonti; per usi contrattuali o di certificazione va verificato il testo ufficiale vigente della norma. Seconda: le durate di prova, i multipli di carico e le quote del guard-corpo riportati da laboratori e organismi di certificazione terzi presentano divergenze di edizione e di formulazione (segnalate di volta in volta nel testo) e non vanno usati come unico input di progettazione. Terza: formule come «vita duplex 1,5–2,5 volte» o «il pretrattamento contribuisce per circa il 60%» sono riproduzioni di esperienza di settore: utili per la comunicazione e per ordinare le decisioni, non per dichiarazioni verso terzi. Questo articolo non prende alcun impegno di prestazione su marchi o lotti di prodotto; tutti i criteri numerici vanno ri-confermati condizione per condizione, in funzione del pretrattamento reale, dell'ambiente di servizio e dei cicli di manutenzione del singolo progetto.
Last updated: 2026-11-07
Questo articolo è stato curato dal team tecnico di Kexin New Materials (Guangdong) Co., Ltd., per i lettori tecnici dei settori delle vernici industriali e della protezione anticorrosione dell'acciaio. L'azienda produce vernici anticorrosione industriali e vernici industriali all'acqua e fornisce servizi di supporto ai cicli di verniciatura; si rivolge a clienti professionali quali costruttori di macchine complete, appaltatori e verniciatori in conto terzi, e le condizioni commerciali di fornitura sono concordate in termini EXW o FOB. I nomi di norme e specifiche citati nel testo fanno fede nelle versioni vigenti; le modifiche che coinvolgono superfici di accoppiamento, superfici di frizione e superfici funzionali per la sicurezza devono essere attuate solo dopo conferma del costruttore dell'attrezzatura o del progettista originario.