
Les plateformes élévatrices mobiles (PEMP, MEWP) et les nacelles suspendues (gondoles) pour travaux en hauteur sont des équipements dotés d'une plate-forme avec garde-corps, élévables ou déplaçables ; la structure portante se compose généralement de la flèche télescopique, de la tourelle, du châssis, du dispositif de suspension et de l'ossature de la plate-forme. La protection anticorrosion de ces charpentes acier obéit simultanément à trois types de contraintes de surface — surface de protection, surface d'ajustement et surface d'inspection —, si bien que « où limiter l'épaisseur, où peindre à blanc » prime souvent le choix du système de revêtement lui-même. En s'appuyant sur des données issues de sources publiques — séries ISO 12944, EN ISO 1461 et GB/T 13912, ISO 19840, EN 280 et GB/T 19155 —, le présent article transforme le classement des environnements, l'épaisseur sèche, la préparation de surface, le tracé des zones exemptes de revêtement, la voie duplex et les registres de réception en critères directement applicables, destinés aux constructeurs, aux responsables de maintenance de flottes louées et aux ateliers de peinture sous-traitants, pour l'intégration dans les accords techniques et les dossiers de procédé.
Voyons un cas réel de reprise. Une plate-forme à bras télescopique en service depuis 4 ans dans une zone industrielle littorale présente, sur la même machine, trois problèmes de nature différente : au droit des patins de glissement sur l'aile inférieure du bras télescopique, le revêtement est traversé par l'usure et laisse apparaître des bandes de rouille ; les alésages de broche de l'articulation tourelle-bras, retouchés lors d'une précédente réparation avec deux passes d'époxy épais, ne laissent plus rentrer la broche et il a fallu élargir à l'aléseuse sur site ; le revêtement du corps de vérin d'outrage est intact, mais une couronne annulaire, à la jonction du joint de tête de cylindre et de la surface de glissement, présente cloques et décollements. La cause commune de ces trois défaillances n'est pas « la peinture est mauvaise », mais le transfert direct, sur une machine dotée de surfaces d'ajustement et de surfaces mobiles, du réflexe de la charpenterie de bâtiment selon lequel « plus le film est épais, plus on est tranquille ».
I. D'abord distinguer l'objet : l'acier de ces équipements n'est pas une charpente de bâtiment ordinaire
L'objectif du revêtement des charpentes acier de bâtiment et de pont est assez simple : inhiber la corrosion pendant la durée de vie spécifiée pour un niveau d'environnement donné. Avec les PEMP et les gondoles s'ajoute une contrainte — ce sont des mécanismes mobiles qui portent des personnes ; la présence ou l'épaisseur du revêtement modifie directement les dimensions d'ajustement, les caractéristiques de frottement, l'état de conduction et d'isolation électriques, ainsi que la capacité de l'inspecteur à voir les défauts.
1. Trois types de surfaces entrent en conflit sur un même équipement
- Surface de protection anticorrosion : flancs extérieurs des bras, plans de tourelle, tabliers supérieurs de châssis, ossatures de plate-forme et montants de garde-corps. Pour ces surfaces, on choisit le système et on pilote l'épaisseur selon la série ISO 12944, comme pour une charpente ordinaire.
- Surface d'ajustement : broches et alésages, bagues des articulations, surfaces de contact des patins de glissement du bras télescopique, bagues de guidage des vérins d'outrage, surfaces de friction des assemblages boulonnés à haute résistance, trous taraudés et gorges d'anneaux élastiques. Le revêtement y est une « dimension rapportée » : il mange le champ de tolérance, abaisse le coefficient de glissement et change le mode d'usure du couple de frottement.
- Surface d'inspection : câbles, chaînes, soudures, portions nues des broches d'articulation, roues à friction des verrous de sécurité, orifices d'observation des cavités de profilés. Ces surfaces doivent rester métalliques nues ou peu couvertes ; le revêtement masquerait ruptures de fils, fissures et déformations, et fausserait directement les jugements de rebut rendus à échéance fixe.
L'ordre pratique doit être le suivant : tracer d'abord, sur les plans et dans l'accord technique, les limites des zones sans peinture sur les surfaces d'ajustement et d'inspection, puis définir système et épaisseur pour le reste. Procéder à l'envers produit le cercle vicieux où « plus on projette épais, plus la réception est belle… et plus le montage devient difficile ».
2. Les fenêtres de maintenance et le coût des reprises amplifient les petits défauts
Ces machines travaillent en continu sur des chantiers à fortes cadences ou en location ; les fenêtres de peinture coïncident souvent avec la visite annuelle, le remplacement d'organes hydrauliques et le contrôle non destructif des pièces structurelles. Les reprises locales se font sur site, où la surface atteignable en décapage abrasif au degré Sa 2½ est généralement limitée et où l'on se contente le plus souvent d'un nettoyage manuel et mécanisé St 3. Autrement dit : le système retenu à la première application décide si, 3 à 5 ans plus tard, une retouche locale pourra rester dans le même système ; si le produit d'origine avait un intervalle de recouvrement entre couches étroit ou une sensibilité à la rouille flash, la reprise finit en « arrachage et refonte de la zone entière ».
3. Le vide laissé côté normes : les normes d'équipement traitent la sécurité structurelle, les exigences de peinture relèvent de l'accord technique
Du côté des nacelles suspendues pour travaux en hauteur, la norme nationale chinoise en vigueur est la GB/T 19155-2017 pour les plates-formes suspendues (gondoles) utilisées pour les travaux en hauteur (publiée le 2017-07-12, entrée en vigueur le 2018-08-01, en remplacement de la GB/T 19155-2003 ; classification chinoise J80, classification internationale ICS 53.020.99, placée sous l'autorité de la Fédération chinoise de l'industrie des machines). Elle couvre termes et définitions, types et paramètres principaux, exigences techniques générales, structure, stabilité et calculs de conception mécanique, plate-forme suspendue, mécanisme de levage, dispositif de suspension, systèmes électriques et de commande, méthodes d'essai, règles d'inspection, marquage et documentation de livraison — mais, d'après le sommaire public du texte, elle ne fixe aucune épaisseur sèche ni aucun système de protection anticorrosion. Du côté des plateformes élévatrices mobiles, la norme harmonisée européenne est la série EN 280 (nouvelle version EN 280-1:2022, couvrant calculs de conception, critères de stabilité, structure, sécurité, contrôles et essais) ; les critères communément rapportés par les organismes de certification tiers incluent : épreuve statique des organes structurels principaux à 1,5 fois la charge nominale, épreuve dynamique à 1,25 fois, hauteur de garde-corps au moins 1 100 mm, écart entre barres intermédiaires au plus 550 mm, hauteur de plinthe au moins 150 mm, alarme ou coupure dès que le vent atteint 12,5 m/s, tuyauteries et raccords hydrauliques éprouvés à 2 fois la pression de service, système électrique conforme à EN 60204-1 avec résistance d'isolement d'au moins 1 MΩ. Les reproductions publiées des textes divergent selon les organismes quant à la correspondance exacte des facteurs de charge statique et dynamique ; seul le texte normatif en vigueur fait foi, ainsi que les dossiers de conception.
Conclusion très concrète : les exigences anticorrosion ne disparaissent pas parce que la norme d'équipement se tait ; elles doivent passer par l'accord technique d'achat, la norme d'entreprise et le dossier de procédé de peinture pour atteindre le plan. Celui qui écrit dans l'accord la liste des surfaces sans peinture et les plafonds d'épaisseur garde la main sur le montage et sur la réception.
II. Classement des environnements : ne parlons pas de système avant d'avoir établi le niveau de corrosivité
L'ISO 12944-2:2017 définit les classes de corrosivité atmosphérique à partir de la perte de masse en première année ou de la perte d'épaisseur de l'acier doux et du zinc ; la version 2017 fusionne les anciennes C5-I et C5-M en une seule classe C5 et crée la classe extrême offshore CX. Le tableau ci-dessous reprend la correspondance usuelle, compilée à partir de données issues de sources publiques.
| Classe | Degré de corrosivité | Perte d'épaisseur acier doux μm/a | Perte d'épaisseur zinc μm/a | Perte de masse 1re année acier doux g/m² | Environnements types |
|---|---|---|---|---|---|
| C1 | très faible | ≤1,3 | ≤0,1 | ≤10 | Intérieurs chauffés à air propre |
| C2 | faible | 1,3–25 | 0,1–0,7 | 10–200 | Intérieurs non chauffés, atmosphère rurale |
| C3 | moyenne | 25–50 | 0,7–2,1 | 200–400 | Atmosphères urbaines et industrielles ordinaires, littoral peu salé |
| C4 | élevée | 50–80 | 2,1–4,2 | 400–650 | Littoral moyennement salé, zones industrielles, sites chimiques |
| C5 | très élevée | 80–200 | 4,2–8,4 | 650–1500 | Zones industrielles très humides et polluées, littoral très salé (fusion des ex-C5-I et C5-M) |
| CX | extrême | >200 | >8,4 | 1 500–5 500 | Plateformes offshore, zone atmosphérique des ouvrages marins (systèmes régis par l'ISO 12944-9) |
1. Une même machine relève souvent de deux classes à la fois
Un engin ne se conçoit pas pour une classe isolée : le flanc extérieur du bras supérieur, exposé au soleil et à la pluie, relève du cas classique d'exposition atmosphérique ; les tabliers inférieurs de châssis, les portées de contrepoids et l'intérieur des berceaux de roues accumulent bourbier et sels de déverglaçage, et ce micro-environnement corrode plus que la classe nominale ; les appuis du dispositif de suspension d'une gondole et les châssis de contrepoids de toiture restent toute l'année sans abri, tandis que l'ossature de plate-forme stationne en entrepôt intérieur. Les recommandations pratiques publiées de l'ISO 12944 signalent aussi que le rythme de corrosion de micro-environnements localisés — face à l'ombre d'un pont, toiture de piscine — peut dépasser de 2 à 3 classes celui de la structure principale et mérite une évaluation séparée. D'où la recommandation de rédiger l'accord technique avec deux listes « zone — classe », plutôt qu'une seule ligne « système C4 » au contrat.
| Emplacement | Caractère d'exposition | Classe recommandée | Contraintes additionnelles |
|---|---|---|---|
| Flancs extérieurs de la flèche, tourelle, pièces nues de l'ossature de plate-forme | Exposition atmosphérique, UV, alternance sec/humide | C3–C4 | Finition anti-faïençage ; la couche intermédiaire époxy doit être surcouverte |
| Ailes inférieures de châssis, intérieurs de berceaux de roues, portées de contrepoids | Bourbier, sels de déverglaçage, chocs mécaniques | C4–C5 | Film épais élastique ou scellement bitumineux en sous-face, résistance au jet de pierres |
| Machines travaillant à moins de 5 km du littoral, sur quais portuaires et sites éoliens en mer | Dépôts marqués d'aérosols marins | C5 | Renforcer le pré-enduit des arêtes et le contrôle des pores à la haute tension |
| Dispositif de suspension de gondole, châssis de toiture, portions nues des câbles | Sans abri, alternance brouillard salin/condensation | C4–C5 | Câbles et roues à friction restent sans peinture (voir chapitre V) |
| Chariots à ciseaux stationnés durablement en entrepôt intérieur | Température et humidité stables, condensation occasionnelle | C2–C3 | L'essentiel est la reprise des chocs, pas la réfection de nappes entières |
2. Attention au décalage d'époque des versions chinoises adoptées
La série ISO 12944 correspond en Chine à la série GB/T 30790 (GB/T 30790.2-2014 pour la classification des environnements, GB/T 30790.5 pour les systèmes de peinture de protection, GB/T 30790.6 pour les méthodes d'essai de performance en laboratoire). La version adoptée repose sur l'ISO de 1998, alors que l'international a révisé la série en 2017–2018 : fusion de C5-I et C5-M, création de CX, ajustement des paliers de durabilité et baisse générale des épaisseurs sèches nominales recommandées. Quand un projet cite la GB/T 30790, mieux vaut indiquer dans l'accord la version ISO de référence (par exemple ISO 12944-5:2018) pour éviter que deux règles ne se contredisent.
III. Paliers de durabilité et épaisseur sèche nominale : la durée est la première contrainte
L'ISO 12944-1:2017 porte la durabilité de 3 à 4 paliers : durabilité faible ≤7 ans, moyenne 7–15 ans, haute 15–25 ans, très haute >25 ans ; et resserre le critère de première maintenance à « environ 10 % de la surface atteignant le degré d'oxydation spécifié », et non la surface entière corrodée. Le palier de durabilité et la classe d'environnement déterminent conjointement l'épaisseur sèche nominale (NDFT, épaisseur sèche nominale) du système recommandé. Le tableau ci-dessous est compilé à partir de données issues de sources publiques : les valeurs rapportées par plusieurs sources concordent bien, mais il ne s'agit que de reproduction publiée des textes ; pour un usage contractuel, seul le texte normatif en vigueur fait foi.
| Classe d'environnement | Type de primaire | Faible ≤7 ans | Moyenne 7–15 ans | Haute 15–25 ans | Très haute >25 ans |
|---|---|---|---|---|---|
| C3 | autre primaire | 120 | 160 | 200 | 240 |
| C3 | primaire riche en zinc | — | — | 160 | 200 |
| C4 | autre primaire | 160 | 200 | 240 | 280 |
| C4 | primaire riche en zinc | 120 | 160 | 200 | 240 |
| C5 | autre primaire | 200 | 240 | 280 | 320 |
| C5 | primaire riche en zinc | 160 | 200 | 240 | 280 |
| CX | — | renvoie aux dispositions spécifiques offshore de l'ISO 12944-9:2018 | |||
Deux rappels. D'une part, la révision 2017–2018 a baissé les NDFT recommandées d'environ 40–60 μm à environnement et durée égals : des films plus minces mais des systèmes et des préparations plus stricts — on ne peut recopier les épaisseurs de l'ancienne version en relâchant le traitement préalable. D'autre part, la NDFT est une cible pour les surfaces de protection (les surfaces exposées du tableau 1), pas une valeur admissible pour les surfaces d'ajustement : leur plafond d'épaisseur doit être fixé séparément, c'est l'objet du chapitre V. Pour la logique liant épaisseur et durée, voir sur ce site Protection anticorrosion générale des charpentes acier : logique du système trois couches primaire-intermédiaire-finition ; la rédaction pour ponts et fortes sollicitations est détaillée dans Cahier des charges de peinture anticorrosion des charpentes de pont.
IV. Préparation de surface : propreté, profil, poussières et sels, les quatre passages obligés
Les défaillances des surfaces de protection ne naissent pas dans le film lui-même, mais à l'interface film-substrat. Pour les PEMP et les gondoles s'ajoute une contrainte : sur site ou en poste de reprise, les hauts degrés de décapage abrasif sont difficilement atteignables partout ; il faut écrire d'avance « ici Sa 2½ obligatoire, ici St 3 admis ».

| Poste | Critère usuel | Méthode ou norme | Commentaire |
|---|---|---|---|
| Degré de propreté | Sa 2½ sur les surfaces de protection (taches résiduelles ≤5 %) ; Sa 3 pour CX ou métallisation ; St 3 pour les reprises locales | ISO 8501-1 / GB/T 8923.1-2011 | Soudures, angles rentrants et piqûres notés comme zones dégradées |
| Profondeur de profil de surface (ISO 8503) | Anticorrosion lourde : Rz 40–75 μm usuel ; systèmes navals et offshore 30–75 μm | série ISO 8503 / GB/T 13288 | Trop profond : le film s'amincit sur les pics ; trop faible : adhérence insuffisante |
| Classe de poussière | Anticorrosion lourde : classe 1, aucune particule de catégorie 3 et plus tolérée | ISO 8502-3 / GB/T 18570.3 | Comparaison par empreinte de ruban adhésif |
| Sels solubles | ≤50 mg/m² exprimé en NaCl comme plafond courant ; systèmes haute performance ≤20–30 mg/m² | méthode champ ISO 8502-9 / méthode laboratoire ISO 8502-6 | L'ISO/TR 15235, d'après les données issues de sources publiques, recommande 30 mg/m² ; contrôle obligatoire en littoral et avec sels de déverglaçage |
| Conditions ambiantes | Substrat au moins 3 °C au-dessus du point de rosée, humidité relative ≤85 % | Clauses générales des règles d'application | Relevé toutes les 2 h, nouvelle mesure après tout changement brusque |
| Délai d'application | Primaire dans les 4 h après Sa 2½, ramené à 2 h en littoral ou par forte humidité | Rédaction courante des dossiers de procédé d'entreprise | Toute rouille flash impose une reprise |
| Traitement des arêtes | Rayon d'arrondi des bords vifs ≥2 mm ou meulages multiples équivalents | Exigences publiées du standard IMO pour les revêtements de citernes de ballast | Sur les arêtes vives, l'épaisseur chute de façon multiple |
1. Rouille flash et déssalage : l'ordre des opérations
Entre le décapage abrasif et la première couche de primaire, l'acier nu rouille en 2 à 3 semaines en ambiance très humide ; les pièces décapées chimiquement se stockent en général moins d'un mois ; les surfaces meulées doivent être peintes sous 24 h. Si la rouille flash couvre moins de 5 % de la surface, un dépolissage au grain fin, un lavage à l'eau douce et un séchage en surface avant recouvrement suffisent ; au-delà de 5 %, on redécape à l'abrasif. Le rinçage à l'eau douce pour déssaler doit s'accompagner d'un rinçage haute pression et d'un séchage complet ; sinon on laisse l'eau dans les interstices capillaires et l'on crée de nouvelles origines de cloquage. Sur ce site, un article traite spécifiquement des supports rouillés : Préparation des surfaces acier rouillées et limites des peintures de conversion.
2. Le poids de la préparation dans la durée de vie du revêtement
Le jugement d'expérience souvent cité dans les données issues de sources publiques : sur la tenue en service d'un système, la préparation de surface pèse pour environ 60 %, le produit lui-même pour 30 % et la mise en œuvre pour 10 % ; chaque degré en moins fait monter sensiblement la fréquence des maintenances lourdes. Ces proportions relèvent d'une reproduction publiée de seconde main, hors exigence normative — on ne peut pas les citer comme clause de norme ; elles suffisent toutefois pour convaincre un maître d'ouvrage que « l'argent doit d'abord aller à la préparation, pas à la marque de la finition ».
V. Flèche, articulations et surfaces de glissement : critères de peinture à blanc et d'épaisseur limitée
Voici ce qui distingue cet article d'un manuel ordinaire de protection anticorrosion des charpentes. Pour décider si une surface doit être peinte et à quelle épaisseur, trois critères : dimensionnel (le film mange-t-il le jeu axe-alésage ?), mécanique (modifie-t-il le frottement ou la transmission des efforts ?), fonctionnel (gêne-t-il la conduction, l'isolation, la mobilité ou l'inspection ?).
| Emplacement | Critère dominant | Traitement recommandé | Base chiffrée |
|---|---|---|---|
| Broches et alésages d'articulation | Dimensionnel | Peinture à blanc dans l'alésage et sur l'extérieur de l'axe ; après montage, seule la face d'extrémité nue est obturée | Un alésage H7 de Ø30–40 mm n'a qu'un champ de tolérance H7 de +0,025 mm : 25 μm de marge unilatérale, alors qu'une seule couche sèche anticorrosion lourde fait couramment 60–120 μm, soit 2 à 5 fois le champ |
| Surfaces de friction des boulons à haute résistance | Mécanique | Traiter selon le dossier de conception ; le coefficient de glissement μ doit être re-mesuré avant toute peinture | Valeurs de la JGJ 82 (règlement chinois des assemblages boulonnés à haute résistance) reproduites en sources publiques : grenaillage (billes) 0,45 / 0,55 ; chute à 0,35 / 0,40 après grenaillage et zinc enrichi inorganique ; 0,17 sur surfaces galvanisées |
| Surfaces de contact des patins de glissement du bras télescopique | Mécanique + usure | Pas de film épais sur la surface de glissement ; préférer coussinets d'usure ou revêtement poudre anti-usure | Une fois le film traversé, une pile galvanique locale s'établit avec le métal nu et la bande usée s'étire en cordons de rouille |
| Gorges de guidage et lèvres d'étanchéité des vérins | Fonctionnel | Couronne annulaire de tête de cylindre sans peinture ; protection par bouchons avant application | Les éclats de revêtement logés dans la lèvre du joint rayent le revêtement de la tige |
| Trous taraudés, gorges d'anneaux, pièces filetées | Dimensionnel | Sans peinture, ou compensation d'épaisseur intégrée aux tolérances dès l'usinage | La compensation liée au film est de l'ordre de 0,2–0,4 mm (donnée issue de sources publiques) ; à convenir avec le fournisseur de fixations |
| Câbles, chaînes, roues à friction des verrous de sécurité | Fonctionnel (inspectabilité) | Peintures filmogènes interdites ; uniquement des graisses imprégnantes de câble conformes aux prescriptions du fabricant | Ruptures de fils et déformations doivent rester visibles à l'œil ; le revêtement masque les défauts et modifie le diamètre du câble |
| Surfaces de raccord électrique et boulons de terre | Fonctionnel (conduction) | Surfaces de masse sans peinture, ou percée du film après peinture | Sur les versions isolantes, un revêtement conducteur modifie aussi l'état d'isolation de la flèche ; se référer au dossier technique du constructeur |
1. Alésage de broche : une seule couche peut manger tout le champ de tolérance
Les structures articulaires utilisent des ajustements avec jeu du type H7/g6. Pour Ø30–40 mm, le champ de tolérance H7 de l'alésage est +0,025 mm / 0, soit 25 μm de marge unilatérale. Or une seule couche sèche d'un système anticorrosion lourd fait couramment 60–120 μm (voir la ligne C4 haute durabilité du tableau 3 : la NDFT totale de 200–240 μm est en général constituée de 2 à 3 couches). En retouchant « par réflexe » l'alésage avec deux passes lors d'une reprise, on cumule dans le trou plusieurs centaines de micromètres : la broche ne rentre plus à la presse, et l'on agrandit à l'aléseuse ou l'on meule l'axe sur place — ce pas détruit précisément la frontière d'étanchéité du système initial et laisse le départ de corrosion sur le métal nu mis à jour par l'alésage.
La bonne rédaction : tracer directement sur le plan le cercle de peinture à blanc — alésage et axe peints jusqu'au bord, avec obturation locale des seules faces d'extrémité nues après montage (les zones peignables et non peignables étant définies par schéma dans l'accord technique) — et inscrire que « toute retouche d'un alésage de broche doit être confirmée par la conception » dans le dossier de reprise. La même logique vaut pour les zones sans peinture des organes de châssis ; l'article Zones sans peinture sur châssis et organes de véhicules poids lourds : continuité de masse, surfaces d'appui et limites de l'épaisseur de cataphorèse le développe sous l'angle du montage électrique et mécanique du véhicule complet.
2. Surfaces de friction : peindre fait chuter le coefficient de glissement
Les assemblages boulonnés à haute résistance par friction transmettent les efforts par l'adhérence des tôles ; le coefficient de glissement μ des assemblages boulonnés à haute résistance par friction dépend directement du procédé de traitement de surface. Les valeurs de table JGJ 82 reproduites en sources publiques donnent ce contraste : surfaces grenaillées (billes) des aciers nuance 3 et 16Mn : 0,45 / 0,55 ; avec zinc enrichi inorganique après grenaillage : 0,35 / 0,40 ; grenaillage puis rouille rouge naturelle : 0,45 / 0,55 encore ; brossage métallique des rouilles adhérentes ou tôles laminées propres non traitées : 0,30 / 0,35 ; surfaces galvanisées des profilés minces formés à froid : 0,17 seulement. Certaines sources publiques avancent aussi un niveau haut « 0,45–0,55 pour le zinc inorganique après grenaillage » (sous conditions : film sec 50–75 μm, teneur en poudre de zinc au moins 80 %, polymérisation complète au moins 24 h) ; les sources divergent entre ces deux lectures. La conclusion d'ingénieur tient en un seul point : le μ doit être déterminé par essai réel sur éprouvettes de même nuance, même procédé et même lot ; on ne se fie pas aux tableaux. Les règles de lotification publiées : un lot par 2 000 t ou par procédé de traitement de surface, trois groupes d'éprouvettes par lot ; le jugement exige une moyenne des éprouvettes au moins égale à la valeur de conception et aucune éprouvette sous 85 % de cette valeur.
Pour les PEMP : si les liaisons porteuses de la flèche et de la tourelle sont conçues par friction, la séquence peinture doit s'organiser entre protection des surfaces de friction et re-contrôle du μ ; il est interdit de marquer ou d'huiler ces surfaces pendant l'exécution, et elles doivent rester sèches au montage, jamais par temps de pluie. Le contrôle de la pré-tension et du couple admet un écart de ±10 % ; le coefficient de couple moyen des assemblages doit être de 0,110–0,150 avec un écart-type au plus 0,010. Sujet déjà traité sur ce site : Peut-on peindre les surfaces de friction des boulons à haute résistance ? Valeurs du coefficient de glissement et re-contrôles.
3. Surfaces de glissement des bras télescopiques et organes d'usure
Les couples de glissement des bras télescopiques utilisent des patins de glissement polymères ou coussinets d'usure ; le jeu d'ajustement est précisément prévu pour absorber l'usure. Les revêtements organiques ne sont pas une solution d'anti-usure ici : sous contact répété, le film se perce en premier ; la bande percée et le film intact créent une différence de potentiel, la rouille se propage en cordons le long de la bande, et les débris d'usure se logent dans les surfaces d'ajustement. Pour relever la résistance à l'usure, on passe par la poudre anti-usure ou par des traitements de surface de nature adaptée, pas par une épaisseur anticorrosion accrue. Voir l'article Revêtements poudre anti-usure : charges dures, mécanismes d'usure et choix selon les conditions de service, ainsi que la discussion sur l'équilibre entre film épais, séchage rapide et tenue aux intempéries pour les machines de travaux publics : Peintures pour engins de chantier — l'équilibre film épais / séchage rapide / durabilité.
4. Filetages, gorges d'anneaux et surfaces d'étanchéité
Dans un filetage intérieur, le revêtement réduit le diamètre effectif d'engagement ; au pire l'écrou ne se visse pas à fond ou le couple lu est un « faux couple ». Pour les pièces filetées extérieures, la pratique publique du secteur consiste à réserver une compensation d'épaisseur avant zingage et peinture, de l'ordre de 0,2–0,4 mm. Sur les plateformes élévatrices et les gondoles, les trous au pas fin, vis de réglage et tiges filetées engagés par le film faussent directement le réglage de niveau et la fonction de fin de course de sécurité. D'où la recommandation : préférer des éléments filetés revêtus d'usine (prouvés par le procédé du fournisseur) aux retouches sur site ; limiter ces dernières aux extrémités nues et consigner au registre que les portées filetées non participantes n'ont pas été concernées.
VI. Zincage par immersion à chaud et systèmes duplex : la voie dominante des châssis et structures
Pour les pièces soudées de forme complexe et de grande série — châssis, portiques de contrepoids, dispositifs de suspension de gondoles —, la galvanisation à chaud selon EN ISO 1461 (correspondant à la GB/T 13912-2020) garantit mieux la couverture des arêtes et des cavités qu'une peinture sur site. La norme pilote par deux indicateurs, épaisseur locale minimale et épaisseur moyenne, ce qui la distingue des normes ne donnant que la moyenne.
| Épaisseur nominale de l'acier | Plancher d'épaisseur locale μm | Plancher d'épaisseur moyenne μm | Masses de référence du revêtement g/m² |
|---|---|---|---|
| >6 mm | 70 | 85 | 505 / 610 |
| >3 mm à 6 mm | 55 | 70 | 395 / 505 |
| 1,5 mm à 3 mm | 45 | 55 | 325 / 395 |
| <1,5 mm | 35 | 45 | 250 / 325 |
| Pièces moulées ≥6 mm / <6 mm | 70 / 60 | 80 / 70 | 505 / 575 et 395 / 505 |
| Pièces centrifugées (éléments filetés, etc.) >6 mm / 3–6 mm / <3 mm | 45 / 35 / 25 | 55 / 45 / 35 | conversion du zinc : 1 μm ≈ 7,14 g/m² |
Selon la conversion publiée de l'EN ISO 9224, la perte annuelle d'épaisseur du zinc en atmosphère va de 0,1–0,7 μm/a en C1 à 4,2–8,4 μm/a en C5. Ainsi, en environnement C4 (2,1–4,2 μm/a), une enveloppe nue de 85 μm moyens a un ordre de grandeur de consommation d'environ 20–40 ans ; mais la durée réelle dépend fortement du micro-environnement, des dépôts humides et des mises à nu aux arêtes. Les données issues de sources publiques donnent au système duplex « zinc plus finition » un gain de durée de 1,5–2,5 fois celle d'un système simple à épaisseur égale. Ce facteur est une reproduction publiée du secteur, sans appui sur un article de norme identifié ; la portée du chiffre doit être signalée lors de sa citation.
1. Teneurs silicium-phosphore et « couches gris épaisses »
La chimie de l'acier gouverne l'épaisseur de zinc. Les critères publiés : lorsque le silicium se situe entre 0,03–0,12 % ou au-dessus de 0,25 % et le phosphore au-dessus de 0,02 %, on entre dans la zone « acier actif » (zone de Sandelin) ; la couche peut atteindre 200–300 μm, grise et terne, parfois fragile sur les arêtes. L'EN ISO 14713-2 classe par Si + 2,5 P : au-dessous de 0,04 %, classe A (zinc normal brillant) ; 0,14–0,25 %, classe C (épais mais utilisable) ; entre les deux, classe B imprévisible. Pour l'acheteur : l'épaisseur du zinc ne s'écrit pas seulement au plan — les teneurs Si et P doivent figurer au certificat matière ; un excès d'épaisseur modifie l'état d'interface pour la peinture ultérieure et les dimensions d'ajustement ; aux articulations de flèche, prévoir une reprise ou une surépaisseur d'usinage. La prise de masse d'une pièce galvanisée est typiquement de 3 à 6 %, jusqu'à 15 % dans les cas extrêmes : cela pèse sur le calcul des contrepoids et des moments de stabilité de la machine.
2. Conditions d'adhérence pour peindre directement sur zinc
Un zinc neuf ne reçoit pas une époxy ordinaire sans préparation. Trois pratiques publiées : grenaillage balayage (léger, Sa 1) pour augmenter le profil, conversion phosphatée ou chromatique, ou système de primer accroche époxy (wash primer) ; l'état du substrat avant peinture sur zinc se consigne aussi par degrés selon l'ISO 8501-3. Si un re-grenaillage est nécessaire après zingage, attention : la couche alliée à la frontière zinc-fer est fragile et une pression excessive l'endommage. Pour les ouvrages visés longue durée, la voie métallisation zinc (ou aluminium) puis scellage reste également valable ; mécanismes et systèmes détaillés dans Métallisation zinc-aluminium : mécanisme de protection cathodique en anticorrosion lourde et systèmes ISO.
VII. Soudures, arêtes, profilés creux et points de stagnation d'eau
Sur une arête vive, un système épais « retire » la peinture par tension superficielle : les mesures montrent souvent à peine la moitié de l'épaisseur des zones planes, parfois moins. Le pré-enduit des arêtes et soudures (stripe coat) fait donc partie intégrante du système, pas une option. Rédaction conseillée : sur tous bords vifs, arêtes de coupe, soudures, têtes de boulons et abouts de profilés creux, appliquer d'abord une couche à la brosse environ 20 % plus épaisse que le système prévu, puis projeter les zones planes.
Les profilés creux (caissons de flèche, cadres de plate-forme de gondole, tubes du dispositif de suspension) concentrent trois risques : l'eau intérieure impossible à nettoyer comme à inspecter ; les résidus de flux et calamines laissés après soudage ; les interstices capillaires aux abouts mal obturés — la capillarité aspire les solutions salines et dessine en interne des corrosions invisibles aux contrôles. Deux critères publiés dans les retours d'expérience : les sections fermées doivent comporter orifices de drainage et d'inspection, le drainage positionné selon l'attitude réelle de montage ; les faces de recouvrement et les joints doivent être calfeutrés avec un mastic élastomère n'attaquant pas les couches métalliques. La logique est la même que pour les ambiances intérieures très humides avec condensation : voir Anticorrosion des charpentes de halles de natation couvertes : chlore, forte humidité et condensation ; l'exemple ammoniac-forte humidité des bâtiments d'élevage est traité dans Anticorrosion des charpentes de bâtiments d'élevage : ammoniac, forte humidité et systèmes de peinture.
Sur les machines de littoral et de port, le problème des arêtes est plus marqué encore. La philosophie des systèmes pour atmosphères marines C5 et C5-M, les effets combinés des UV et de l'encrassement biologique sont traités dans Protection offshore C5-M : combinaison brouillard salin, UV et bio-salissures ; le choix des finitions anti-brouillard salin pour équipements portuaires dans Finitions nano anticorrosion lourde anti-sel pour machines portuaires.
VIII. Réception : quatre registres, aucun à économiser
La réception de livraison s'écrit en quatre registres : préparation, épaisseurs, contrôle des pores et adhérence, zones sans peinture et reprises. Les trois premiers s'appuient sur des normes générales ; le quatrième, propre à ce type de machines, est le plus souvent oublié.
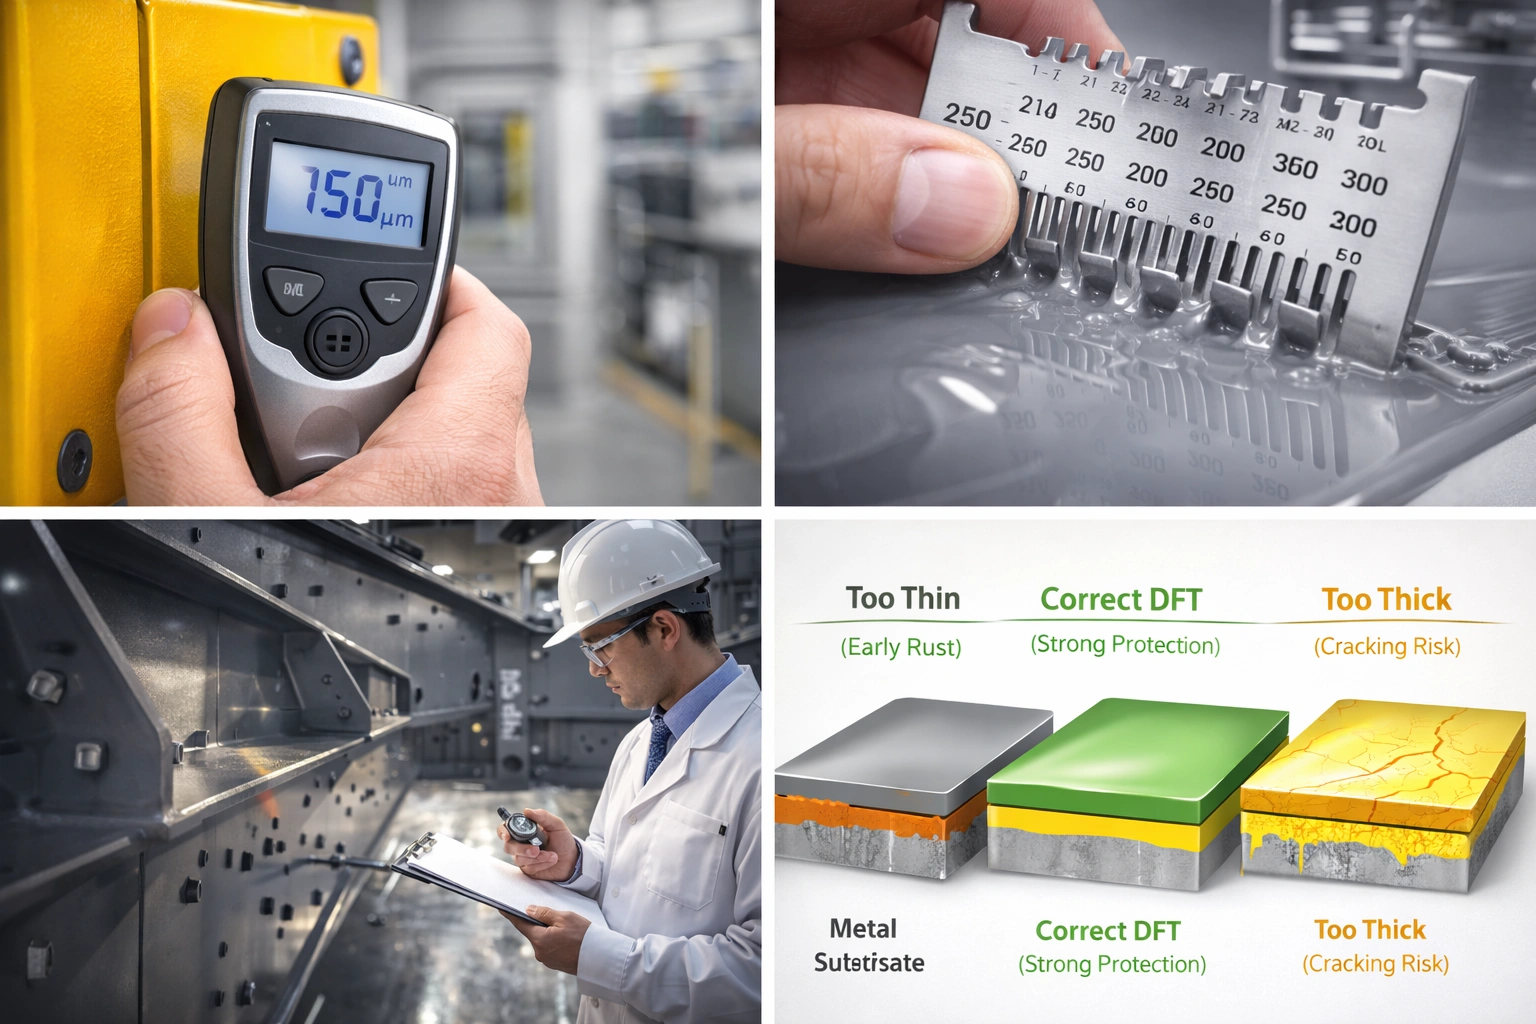
1. Épaisseurs : la règle des 80/20 de l'ISO 19840
L'ISO 19840:2012 s'applique aux systèmes de protection d'une épaisseur sèche nominale d'au moins 40 μm. La réception exige quatre conditions simultanées : la moyenne des lectures d'une zone de contrôle est au moins égale à la NDFT ; aucune lecture isolée ne descend sous 80 % de la NDFT ; moins de 20 % des lectures se situent entre 80 % et 100 % de la NDFT ; aucune lecture ne dépasse le plafond fixé par le cahier des charges. Le nombre de points croît avec la surface : 5 points pour ≤1 m², 10 points pour 1–3 m², 15 points pour 3–10 m², 20 points pour 10–30 m², 30 points pour 30–100 m², puis 10 points par tranche de 100 m² supplémentaire. Une surface grenée fausse les lectures vers le haut ; on corrige donc selon les classes de profil de surface (ISO 8503) de l'ISO 8503-1 : fin 10 μm, moyen 25 μm, grossier 40 μm ; en cas de profil inconnu sans témoin nu, retenir 25 μm. Si une lecture isolée sort du cadre, on peut re-mesurer dans un rayon de 10 mm et remplacer la valeur si le re-contrôle passe. Attention : ce n'est pas la règle des 90/10 employée par le standard IMO pour les citernes de ballast (celle-ci exige 90 % des points au-dessus de la NDFT et les 10 % restants au-dessus de 0,9 fois la NDFT, NDFT visée 320 μm) ; sur un dossier maritime ou offshore, vérifier quelle règle s'applique.
Les instruments et les corrections de lecture des épaisseurs sont détaillés sur ce site : Préparation des surfaces en peinture : Sa2.5 et degrés de grenaillage.
2. Contrôle des pores et adhérence
Le contrôle des pores (détection de filatures) se choisit selon l'épaisseur du film : les films minces se contrôlent en basse tension (méthode de la cale humide, couramment de l'ordre de 90 V d'après les données issues de sources publiques) ; les systèmes épais passent au contrôle en haute tension, tension réglée par la formule du fabricant d'instruments en fonction de l'épaisseur du film. L'adhérence se reçoit par adhérence par arrachement (ISO 4624), méthode pull-off selon ISO 4624 / GB/T 5210 (ou ASTM D4541) ; les cahiers anticorrosion lourdes exigent couramment au moins 5 MPa ; la portée publiée des critères IMO pour les citernes de ballast donne au-delà de 3,5 MPa pour les systèmes époxy et au-delà de 5,0 MPa pour les systèmes alternatifs, en distinguant les proportions de ruptures interfaciales et de ruptures cohésives. Le jugement doit tenir compte de la forme de rupture : ne regarder que le chiffre égare ; détails dans Réception de l'adhérence des revêtements anticorrosion : seuils chiffrés et types de rupture du test d'arrachement.
3. Zones sans peinture et registres de reprise : le registre qu'on saute
Éléments à consigner : schéma coté et numéroté des surfaces sans peinture, contrôle avant montage (la broche s'insère-t-elle librement, protection des surfaces de friction en place), pour chaque reprise la position et le degré de préparation atteint, l'intervalle de recouvrement (exigence courante : au moins 50 mm) et la largeur du bord en plume (au moins 30 mm), les épaisseurs et adhérences re-mesurées après reprise. Conserver ce registre à la sortie d'usine et aux visites annuelles réduit nettement les contestations techniques lors des analyses d'accident et des réclamations qualité.
IX. Validation en laboratoire : ne pas convertir les heures de brouillard salin en années de service
Le brouillard salin est un moyen de comparaison accélérée ; aucune relation linéaire stable n'existe entre ses heures et la durée d'exposition atmosphérique. Le brouillard salin neutre de l'ISO 9227 s'effectue à 35 °C avec une solution de NaCl à 5 % ; l'ISO 12944-6 et -9 jugent sur la largeur d'extension de la corrosion de part et d'autre de l'entaille ; les exigences couramment reproduites en sources publiques donnent une extension unilatérale de l'entaille au plus 2,0 mm en C3 et C4, au plus 2,5 mm en C5 et CX.

| Programme de validation | C3 | C4 | C5 | CX |
|---|---|---|---|---|
| Durée brouillard salin neutre NSS h | 240 | 480 | 720 | 720–1 440 |
| Durée essai de condensation d'eau h | 240 | 480 | 720 | 720–1 440 |
| Vieillissement cyclique (ISO 12944-9) | non requis | facultatif | 2 520 (35 cycles) | 4 200 (58 cycles) |
| Critère d'extension de corrosion de l'entaille mm | ≤2,0 | ≤2,0 | ≤2,5 | ≤2,5 |
| Dimensions types des éprouvettes mm | 150 × 100 × 3 ou 150 × 75 × 3 (éprouvettes de compartiment simulé IMO : 200 × 400 × 3) | |||
D'après les reproductions publiées, chaque cycle de vieillissement cyclique dure 72 h : 24 h de brouillard salin, 24 h de condensation, 12 h de froid à -20 °C, 12 h d'UV. Ces « cycles multi-facteurs » collent mieux aux modes de défaillance réels que le brouillard salin seul, notamment pour les cloquages aux arêtes et aux recouvrements de reprise. Pour les PEMP et les gondoles, il est recommandé de viser le trio « système plus préparation plus traitement des arêtes » sur éprouvettes combinées plutôt que des plaques planes : l'éprouvette doit porter un bord de coupe arrondi au rayon R 2 mm et un cordon de soudure d'angle ; à ce prix seulement la comparaison reste pertinente pour les défaillances réelles des machines. La lecture des résultats de brouillard salin est détaillée dans Brouillard salin neutre NSS : lecture des résultats selon GB/T 1771, ISO 9227 et ASTM B117.
X. Travaux sur site, reprises locales et mise en conformité des peintures aqueuses
1. Fenêtre d'application et relevés ambiants
La projection sans air (airless) domine l'atelier comme la reprise sur site. Ordres de grandeur courants : film humide 60–120 μm par passe ; calibre de buse et pression réglés selon la fiche technique du produit ; maturation de 15 min après mélange mécanique des bi-composants, élimination au-delà du pot-life (couramment de l'ordre de 45 min) ; diluant limité à 5 % pour éviter coulures et sèche-brume ; intervalle de recouvrement entre passes selon le produit — rédaction publique courante : primaire au moins 4 h et au plus 24 h, intermédiaire au moins 6 h et au plus 7 j. Les repères de séchage sont référencés à 25 °C : non-collant au doigt vers 30 min, absence de reprise collante à l'empreinte vers 24 h, polymérisation complète à 7 j. Par temps froid, réchauffer produit et support ensemble en maintenant l'écart sous 2 °C, sinon condensation sur les faces à l'ombre. Les paramètres des systèmes aqueux et la maîtrise de la rouille flash font l'objet d'un article distinct : Peinture polyuréthane bi-composant aqueuse (2K WPU) pour machines de travaux publics : paramètres de projection sans air standard.
2. Voie de reprise locale pour les flottes de location
La contrainte typique d'une flotte : ne pas trop immobiliser les machines. Impossible de grenailler des nappes entières ; on traite localement. La voie praticable est « meulage en bord noyé, puis re-grenaillage local à Sa 2½ ou à minima St 3, reprise couche par couche dans le système initial, rampe sur les recouvrements, re-mesure des épaisseurs et de l'adhérence ». Revenir au décapage à l'abrasif si la rouille flash dépasse 5 % ; pour l'adhérence après reprise, les critères publiés retiennent au moins 5 MPa ou la valeur du système initial. Si les systèmes initial et de reprise ne sont pas compatibles (par exemple une époxy surcouverte directe sur ancienne alcyde), vérifier d'abord la compatibilité intercouche sur petits échantillons afin d'éviter des arrachages massifs.
3. Conformité aux limites de COV et de substances dangereuses
En Chine, les peintures de protection industrielles relèvent de la norme obligatoire GB 30981-2020 sur les limites de substances dangereuses dans les peintures de protection industrielles. Les reproductions publiées compilées de sources publiques indiquent notamment : plafond de COV des primaires solvantés pour supports métalliques abaissé de l'ancienne version 650 g/L à 500 g/L ; finitions pour engins portuaires abaissées de 700 g/L à 500 g/L ; 250 g/L pour les peintures aqueuses pour machines ; 100 g/L pour les systèmes sans solvant ; benzène au plus 0,3 % ; somme toluène plus xylène limitée de l'ordre de 35 % ; hydrocarbures aromatiques polycycliques au plus 500 mg/kg ; quatre phtalates cumulés au plus 0,1 % ; et ajout du contrôle obligatoire des métaux lourds plomb, cadmium, chrome et mercure. L'évaluation « produit vert » (GB/T 35602-2017) descend à au plus 200 g/L pour les peintures industrielles aqueuses. Tout ce qui précède relève de reproductions de seconde main : les limites s'appliquent selon la catégorie de produit, l'état d'application et le texte de la norme ; seul le texte normatif en vigueur fait foi ; pour les machines exportées, recroiser les réglementations COV du pays de destination. Pour le contexte : Peintures aqueuses contre solvantées : cadre de décision performance, coût et conformité.
XI. Synthèse des données et critères clés
- Perte d'épaisseur de l'acier doux : C3 25–50 μm/a, C4 50–80 μm/a, C5 80–200 μm/a, CX au-delà de 200 μm/a (données issues de l'ISO 12944-2 en sources publiques).
- Perte d'épaisseur du zinc : C3 0,7–2,1 μm/a, C4 2,1–4,2 μm/a, C5 4,2–8,4 μm/a ; conversion du zinc 1 μm ≈ 7,14 g/m².
- Paliers de durabilité : ≤7 ans / 7–15 ans / 15–25 ans / au-delà de 25 ans ; critère de première maintenance : environ 10 % de la surface atteignant le degré d'oxydation spécifié (ISO 12944-1:2017).
- Repères NDFT : C4 autre primaire, durabilité moyenne 200 μm, haute durabilité 240 μm ; C5 primaire riche en zinc, haute durabilité 240 μm (tableau 3).
- Réception d'épaisseur : moyenne au moins égale à la NDFT, point isolé à au moins 80 % de la NDFT, moins de 20 % des lectures entre 80 % et 100 % de la NDFT, seuil d'applicabilité NDFT 40 μm (ISO 19840:2012).
- Correction de rugosité : fin 10 μm / moyen 25 μm / grossier 40 μm ; profil inconnu, retenir 25 μm.
- Critères de préparation : Sa 2½ tolère au plus 5 % de taches résiduelles ; profil Rz couramment 40–75 μm ; sels solubles au plus 50 mg/m² en NaCl, 20–30 mg/m² pour les systèmes haute performance.
- Conditions de chantier : substrat au moins 3 °C au-dessus du point de rosée, humidité relative au plus 85 %, primaire dans les 4 h après Sa 2½ (2 h en littoral).
- Critère dimensionnel : Ø30–40 mm, champ de tolérance H7 de +0,025 mm ; une seule couche sèche anticorrosion lourde de 60–120 μm atteint 2 à 5 fois le champ, d'où la peinture à blanc des alésages de broche.
- Critère surfaces de friction : grenaillage (billes) puis zinc inorganique, μ ramené de 0,45 / 0,55 à 0,35 / 0,40 d'après les reproductions publiées ; surfaces galvanisées : 0,17 seulement.
- Critère zingage : au-delà de 6 mm d'épaisseur de tôle, local 70 μm, moyenne 85 μm (EN ISO 1461 / GB/T 13912-2020) ; aciers actifs : jusqu'à 200–300 μm.
- Gain duplex : reproduction publiée du secteur — durée 1,5–2,5 fois celle d'un système simple à épaisseur égale (sans appui sur un article de norme identifié).
- Critères laboratoire : extension de corrosion de l'entaille C3 / C4 au plus 2,0 mm, C5 / CX au plus 2,5 mm ; vieillissement cyclique 72 h par cycle.
- Critères côté machine : garde-corps au moins 1 100 mm, plinthe au moins 150 mm, alarme à 12,5 m/s de vent, tuyauteries hydrauliques éprouvées à 2 fois la pression de service, résistance d'isolement au moins 1 MΩ (reproduction publiée des textes de la série EN 280).
XII. Questions fréquentes (FAQ)
Q1 : peut-on écrire « système C4 » tel quel dans un accord technique d'achat ?
Déconseillé. Un « système C4 » isolé occulte au moins quatre variables : le palier de durabilité (à classe égale, 200 μm et 280 μm n'ont pas le même coût), le type de primaire (la présence de zinc change la NDFT), la zonation (le soubassement de châssis accumulant les sels n'est pas de la même classe que la flèche exposée) et la liste des surfaces sans peinture. Une rédaction applicable tient en six colonnes sur une seule table : zone — classe — durée — NDFT — préparation — schéma des zones sans peinture, avec les méthodes de réception (ISO 19840 et ISO 4624) et le nombre de points de prélèvement dans la même table.
Q2 : l'alésage de broche a déjà été retouché à la peinture, peut-on rattraper à l'aléseuse ?
C'est possible, mais selon une procédure de reprise, pas une coupe improvisée sur site. L'élargissement laisse la frontière du revêtement dans l'alésage, met du métal nu à jour et crée un départ de corrosion caverneuse ; il modifie aussi le jeu d'ajustement d'origine. Ordre recommandé : mesurer d'abord le jeu réel et l'accumulation de film pour juger si un nettoyage et un léger frottage suffisent ; s'il faut aléser, consigner la cote résultante au registre de contrôle, pré-enduire et boucher la lèvre de l'alésage côté arête, puis inscrire cette position comme point de surveillance prioritaire à la maintenance suivante.
Q3 : une surface de friction a reçu un antirouille, combien perd le coefficient de glissement ?
La perte dépend du produit, de l'épaisseur sèche, de la teneur en poudre de zinc et de l'état de polymérisation, et les sources divergent : d'un côté « grenaillage puis zinc inorganique : 0,35 / 0,40 », de l'autre « 0,45–0,55 (film sec 50–75 μm, au moins 80 % de zinc, polymérisation au moins 24 h) ». La voie applicable : essais réels sur éprouvettes de même nuance, même procédé et même lot, avec moyenne au moins égale à la valeur de conception et aucune éprouvette sous 85 % de cette valeur. Si la séquence peinture passe après le traitement des surfaces de friction sans re-contrôle, le problème revient.
Q4 : faut-il une finition sur une pièce galvanisée ?
Selon la durée visée et l'emplacement. En C3 intérieur, ou pour des machines stationnées en entrepôt couvert, le zinc par immersion simple suffit souvent. Au-delà de C4 en littoral, avec sels de déverglaçage ou atmosphère chimique, le gain duplex écrit dans les sources publiques — 1,5–2,5 fois — justifie l'investissement. À condition de consigner l'état du substrat selon l'ISO 8501-3 avant peinture et d'assurer l'adhérence par grenaillage balayage, traitement de conversion ou primer accroche époxy ; si le zinc est trop épais (aciers actifs, 200–300 μm), prévoir des surépaisseurs d'usinage sur les surfaces d'ajustement et meuler d'abord les bourrelets d'arêtes.
Q5 : plus épais est plus sûr ? Y a-t-il un problème de plafond ?
Oui, il y a des excès. D'abord, dépasser les plafonds de passe ou d'épaisseur totale du produit provoque coulures, solvant retenu et polymérisation incomplète : le solvant qui ne peut s'échapper d'un film épais crée pores et cloques. Ensuite, sur surfaces mobiles et d'ajustement, l'épaisseur change directement les cotes (voir tableau 5). Enfin, le plafond de réception est aussi un critère dur : l'ISO 19840 interdit toute lecture au-dessus du plafond du cahier des charges. La bonne pratique est de « faire juste » selon la NDFT et la règle des 80/20, et de réinvestir le budget en préparation et pré-enduit des arêtes.
Q6 : sur site on ne dépasse pas St 3 ; cela peut-il servir un système anticorrosion lourd ?
Pour un système conçu en Sa 2½, le St 3 ne vaut que pour des reprises locales, et avec des compensations : supprimer toute rouille meuble et toute ancienne peinture en bord noyé, intervalle de recouvrement d'au moins 50 mm, préférer en primaire des produits de conversion ou acceptant la rouille, peu sensibles au degré de préparation, puis re-contrôler adhérence et épaisseur après reprise aux mêmes critères. Si la rouille flash dépasse 5 %, revenir au décapage à l'abrasif ; sinon la reprise meurt avant la peinture voisine, dans un cycle où « la rustine tombe avant le neuf ».
Q7 : peut-on écrire « tenue 15 ans » parce que le brouillard salin tient 720 h ?
Non, pas de conversion directe. Entre heures de brouillard salin et années d'exposition atmosphérique, aucune relation linéaire universelle n'existe : 720 h n'est qu'un seuil de laboratoire pour une classe d'environnement donnée (C5 dans les reproductions publiées). Au contrat, la rédaction prudente met deux clauses de front : le système atteint un référentiel ISO 12944-5 avec sa NDFT et réussit les validations laboratoire prescrites par l'ISO 12944-6 (ou -9) ; la durabilité de conception s'exprime en paliers ISO 12944-1 (par exemple moyenne, 7–15 ans), en déclarant que ce palier suppose un classement d'environnement correctement établi et une maintenance appliquée. La lecture des jugements d'essai est détaillée dans l'article NSS du site.
Q8 : peinture des PEMP et des gondoles — quand renvoyer au fournisseur de peinture, quand revenir au constructeur ?
La frontière est la suivante : touche-t-on une surface fonctionnelle ? Le choix du système des surfaces de protection, le pilotage d'épaisseur, la préparation et la réception relèvent de l'accord technique entre fournisseur de peinture et atelier sous-traitant. La liste des zones sans peinture, les surfaces de friction et le re-contrôle du μ, les dimensions d'ajustement des broches et des pièces filetées, la lubrification des câbles et roues à friction, l'exigence de conduction des surfaces de raccord électrique ne changent qu'après confirmation du constructeur ou de la conception d'origine. En reprise, toucher l'un de ces points exige une demande de modification et des relevés d'essais conservés, bouclés dans la documentation de la machine pour ne pas contredire le procès-verbal de visite annuelle.
XIII. Références et portée des données
- ISO 12944-1:2017, ISO 12944-2:2017, ISO 12944-5:2018, ISO 12944-6:2018, ISO 12944-9:2018 — série sur les systèmes de peinture de protection des ouvrages d'acier : généralités, classification des environnements, systèmes, essais de performance en laboratoire et spécificités offshore.
- Série GB/T 30790 (par exemple GB/T 30790.2-2014) — adoption chinoise de l'ISO 12944, assise sur l'ISO de 1998, avec le décalage d'époque que cela implique face aux versions ISO en vigueur.
- ISO 19840:2012 — mesurage et réception des épaisseurs sèches sur surfaces rugueuses : règle des 80/20, nombre de points d'essai et corrections de rugosité.
- ISO 8501-1 / GB/T 8923.1-2011, ISO 8501-3, ISO 8502-3, ISO 8502-6 et -9, série ISO 8503 — degrés de propreté, état des substrats, poussières, sels solubles et profils de surface.
- EN ISO 1461:2022, GB/T 13912-2020, EN ISO 14713-2, ASTM A123, EN ISO 9224 — épaisseurs du zinc par immersion, classement des aciers actifs et estimation de la durée des revêtements zinc.
- EN 280-1:2022 (et série EN 280), GB/T 19155-2017, EN 60204-1, ISO 5817, EN 1993 — conception, structure et exigences électriques des plateformes élévatrices mobiles et des plates-formes suspendues pour travaux en hauteur.
- JGJ 82, GB 50205-2020, JGJ/T 251-2011, GB/T 13288 — assemblages boulonnés à haute résistance des charpentes acier, réception des ouvrages et règles techniques de protection contre la corrosion.
- GB 30981-2020, GB/T 35602-2017, GBZ 2.1-2019 — limites de substances dangereuses des peintures de protection industrielles, évaluation des produits verts et limites d'exposition professionnelle.
- Standard de performance des revêtements de protection des citernes de ballast à l'eau de mer et des espaces doubles-coques des porte-vraquiers de tous types (PSPC, IMO) — durée de vie cible de 15 ans, NDFT 320 μm avec règle des 90/10, arrondi des arêtes R 2 mm, etc.
Portée des données : trois familles de chiffres de cet article se traitent différemment. Les grandeurs directement issues du cadre des normes (intervalles de vitesses de corrosion, paliers de NDFT, règle des 80/20, épaisseurs de zingage, tables de μ, limites de COV) sont compilées ici à partir de canaux publics et recoupées entre plusieurs sources ; pour un usage contractuel ou une certification, vérifier le texte officiel de la norme en vigueur : seul le texte normatif en vigueur fait foi. Les durées d'essai, facteurs de charge et dimensions de garde-corps relayés par des laboratoires tiers ou des organismes de certification présentent des divergences de versions et de sources (signalées en leur place dans le texte) et ne sauraient servir seuls d'entrée de conception. Les énoncés « gain duplex de 1,5–2,5 fois » ou « la préparation compte pour environ 60 % » sont des reproductions publiées d'expérience professionnelle : propres à éclairer un arbitrage ou prioriser un budget, jamais à une déclaration publique. Cet article ne prend aucun engagement de performance sur une marque ou un lot de produit ; tous les critères chiffrés doivent être re-confirmés dans les conditions de préparation, l'environnement de service et le cycle de maintenance du projet concerné.
Last updated: 2026-11-07
Article rédigé par l'équipe technique de Kexin New Materials (Guangdong) Co., Ltd., destiné aux ingénieurs des peintures industrielles et de la protection anticorrosion des charpentes acier. La société fabrique des peintures anticorrosion industrielles et des peintures industrielles aqueuses et fournit des services d'accompagnement de mise en peinture ; elle s'adresse à des clients professionnels — constructeurs, entreprises d'installation et ateliers de peinture sous-traitants. Les termes commerciaux des fournitures se traitent en EXW ou en FOB et s'adressent exclusivement à des acheteurs professionnels. Les noms de normes et règlements cités s'entendent dans leurs versions en vigueur ; toute modification du traitement des surfaces d'ajustement, des surfaces de friction ou des surfaces à fonction de sécurité doit être confirmée par le fabricant de l'équipement ou la conception d'origine.