
موبائل ایلیویٹنگ ورک پلیٹ فارم (MEWP) اور اونچائی پر جھولنے والے پلیٹ فارم (بسکٹ) وہ مشینیں ہیں جن میں مسافروں کے لیے ریلنگ والا پلیٹ فارم ہوتا ہے اور وہ اوپر نیچے یا منتقل ہو سکتی ہیں؛ ان کا بوجھ اٹھانے والا ڈھانچہ عام طور پر بوم (جھولا بازو)، ٹرن ٹیبل، شاسی، سسپینڈنگ مشینری اور پلیٹ فارم کے فریم پر مشتمل ہوتا ہے۔ اس قسم کے سٹیل ڈھانچے کی اینٹی کروزن کوٹنگ تین طرح کی سطحوں کی قید میں ہوتی ہے — تحفظی سطح، ملاپ کی سطح اور معائنہ کے قابل سطح — اس لیے "کہاں موٹائی محدود کرنی ہے اور کہاں کوٹنگ سے استثنیٰ دینا ہے" اکثر کوٹنگ سسٹم کے انتخاب سے پہلے کا فیصلہ ہوتا ہے۔یہ مضمون ISO 12944 سلسلہ، EN ISO 1461 و GB/T 13912، ISO 19840، EN 280 اور GB/T 19155 جیسی شائع شدہ روایات کی بنیاد پر ماحولی درجہ بندی، خشک تہہ کی نامی موٹائی (NDFT)، سطح کی تیاری، کوٹنگ سے پاک علاقوں کی نشان دہی، duplex (ڈپلکس) راستے اور وصولی کے ریکارڈ کو عملی ضوابط کی شکل میں پیش کرتا ہے تاکہ مشین بنانے والے (OEM)، کرایے کے بیڑے کی دیکھ بھال کرنے والے اور بیرونی کوٹنگ کنٹریکٹرز انہیں تکنیکی معاہدوں اور پروسیس دستاویزات میں لاگو کر سکیں۔
پہلے ایک حقیقی ری ورک منظر نامہ دیکھیے۔ ساحلی پلانٹ میں چوتھے سال ایک بوم والی MEWP پر تین نوعیت کی مختلف خرابیاں سامنے آئیں: ٹیلیسکوپک بوم کے نچلے فلینج پر سلائیڈنگ پیڈ کے رابطہ علاقے سے کوٹنگ رگڑ کر ختم ہو گئی اور پٹی نما زنگ نمودار ہوا؛ ٹرن ٹیبل اور بوم کے ہنج پن والے سوراخ میں پچھلی مرمت کے دوران دو تہیں موٹی ایپوکسی لگا دی گئیں، جس سے اسمبلنگ کے وقت پن زور سے اندر نہیں بیٹھا اور میدان میں reamer سے سوراخ چوڑا کرنا پڑا؛ آؤٹ رگر سلنڈر کی بیرونی جیکٹ کی کوٹنگ سلامت تھی، مگر سلنڈر کے منہ پر سیل اور سلائیڈنگ سطح کے سنگم والے حلقہ وار پٹے میں بلینگ (blistering) اور پرت الگ ہونا نظر آیا۔ تینوں ناکامیوں کی مشترک وجہ "پینٹ خراب" ہونا نہیں تھا، بلکہ عمارتی سٹیل کی "موٹائی جتنی زیادہ، اتنی ہی محفوظ" عادت کو ایسی مشین پر لاگو کر دینا تھا جس میں ملاپ کی سطحیں اور متحرک سطحیں موجود ہیں۔
یک، پہلے مشین کی نوعیت سمجھیں: اس سامان کا سٹیل ڈھانچہ عام عمارتی سٹیل نہیں
عمارتوں اور پلوں کے سٹیل ڈھانچوں کی کوٹنگ کا ہدف نسبتاً سادہ ہے: مقررہ ماحولی درجے اور دیرپائی کی مدت میں زنگ کو دبایا جائے۔ MEWP اور بسکٹ میں ایک قید اور ہے — یہ انسان کو اٹھانے والی متحرک مشینری ہے، جہاں کوٹنگ کا موجود ہونا یا اس کی موٹائی براہ راست ملاپ کے اندازه، رگڑ کی خصوصیات،conductive اور insulating حالت، اور معائنہ کار کی عیب دیکھنے کی صلاحیت کو بدل دیتی ہے۔
1. تین طرح کی سطحیں ایک ہی مشین پر ایک دوسرے سے ٹکراتی ہیں
- تحفظی سطح (زنگ سے بچاؤ): بیرونی بوم کے پہلو، ٹرن ٹیبل کے مسطح حصے، شاسی کا اپر ڈیک، پلیٹ فارم کا فریم اور ریلنگ کے ستون۔ ان سطحوں کے لیے ISO 12944 سلسلے کے مطابق سسٹم منتخب کیا جاتا ہے اور NDFT کنٹرول کی جاتی ہے؛ منطق عام سٹیل ڈھانچے جیسی ہی ہے۔
- ملاپ کی سطحیں (mating surfaces): پن اور پن کے سوراخ، ہنج بوش، ٹیلیسکوپک بوم کے سلائیڈنگ پیڈ کے رابطہ علاقے، آؤٹ رگر سلنڈر کے گائیڈ بوش، ہائی اسٹرینتھ بولٹ کے جوڑ کی رگڑ والی سطحیں، تھریڈ شدہ سوراخ اور سرکلِپ گروو۔ کوٹنگ یہاں "اضافی اندازه" ہے جو ٹولرنس زون کھا جاتی ہے، slip resistance coefficient کم کرتی ہے اور رگڑ کے جوڑے کے wear طریقے بدل دیتی ہے۔
- معائنہ کے قابل سطحیں: وائر رسیاں، زنجیریں، ویلڈز، ہنج پن کے ظاہری حصے، سیفٹی لاک اور فریکشن وہیل کے رابطہ علاقے، اور سٹرکچرل ممبرز کے اندرونی خانوں کے معائنہ پورٹ۔ ان سطحوں پر دھات کا اصل رنگ یا کم پوشیدہ حالت برقرار رکھنی چاہیے؛ کوٹنگ ٹوٹی ہوئی تاروں، دراروں اور بگاڑ کو ڈھانپ دیتی ہے، جو مقررہ معائنہ کے ادوار پر scrap کے فیصلوں کو براہ متاثر کرتی ہے۔
عملی ترتیب یہ ہونی چاہیے: پہلے ڈرائنگ اور تکنیکی معاہدے پر ملاپ اور معائنہ کے قابل سطحوں کی کوٹنگ سے پاک سرحدیں نشان دہی کی جائیں، پھر باقی سطحوں کے لیے سسٹم اور NDFT طے کیے جائیں۔ الٹا کیا جائے تو عجیب چکر بنتا ہے: "جتنی موٹی کوٹنگ اتنی خوبصورت وصولی، اور جتنی اسمبلنگ اتنی تکلیف دہ"۔
2. مرمت کے دروازے اور ری ورک لاگت چھوٹے عیب کو بڑا کر دیتے ہیں
یہ مشینیں عام طور پر کرایے یا بھری ہوئی سائٹس پر مسلسل استعمال ہوتی ہیں، اور کوٹنگ کے لیے نکلنے والا وقت اکثر سالانہ انسپکشن، ہائیڈرالک اجزاء کی تبدیلی اور سٹرکچرل غیر تباہ کن معائنے (NDT) کے ساتھ ایک ہی کھڑکی میں پڑتا ہے۔ مقامی مرمت سائٹ پر ہوتی ہے، جہاں Sa 2½ معیار کی blast cleaning عموماً محدود رقبے تک ہی ممکن ہوتی ہے اور زیادہ تر صورتوں میں St 3 تک ہاتھ اور پاؤر ٹول کلیننگ ہی ملتی ہے۔ مطلب یہ کہ پہلی بار منتخب کیا گیا سسٹم طے کرتا ہے کہ تین سے پانچ سال بعد اسی سسٹم کے اندر مقامی patch repair ہو سکے گا یا نہیں؛ اگر ابتدائی کوٹنگ ایسے پروڈکٹ سے لگی ہو جس کی intercoat برداشت کی کھڑکی تنگ ہو اور flash rust (فوری زنگ) کے لیے حساس ہو تو مرمت کے وقت "پوری سطح اتار کر دوبارہ کرنا" لازمی ہو سکتا ہے۔
3. معیار کی طرف سے خالی جگہ: مشینری کے معیار ڈھانچہ حفاظت دیکھتے ہیں، کوٹنگ کی شرائط تکنیکی معاہدے میں لکھی جاتی ہیں
بسکٹ (سسپینڈڈ پلیٹ فارم) کی طرف، موجودہ چینی قومی معیار GB/T 19155-2017 ہے (اجراء 2017-07-12، نفاذ 2018-08-01، جس نے GB/T 19155-2003 کی جگہ لی؛ چینی معیار درجہ بندی J80، بین الاقوامی درجہ بندی 53.020.99، زیرِ نگرانی ادارہ China Machinery Industry Federation)۔ یہ معیار اصطلاحات و تعریفات، اقسام اور مرکزی پیرامیٹرز، عمومی تکنیکی شرائط، ڈھانچہ، stability اور مشینری ڈیزائن کیلکولیشن، سسپینڈڈ پلیٹ فارم، ہوسٹنگ مشینری، سسپینڈنگ ڈیوائس، برقی اور کنٹرول سسٹم،test کے طریقے، معائنے کے قواعد، نشاندہی اور منسلک دستاویزات کا احاطہ کرتا ہے — مگر شائع شدہ contents میں کوٹنگ کی NDFT یا اینٹی کروزن سسٹم کی کوئی شرط درج نہیں ہے۔ MEWP کی طرف، EU کا harmonized معیار EN 280 سلسلہ ہے (نئی اشاعت EN 280-1:2022، جو design calculation، stability کے اصول، ڈھانچہ، safety، inspection اور tests پر محیط ہے)؛ third-party تصدیقی اداروں کی شائع نقل میں عام ضوابط یہ ہیں: بڑے سٹرکچرل اجزاء پر static test میں ریٹنگ لوڈ کے 1.5 گنا، dynamic test میں 1.25 گنا، پلیٹ فارم ریلنگ کی کم از کم اونچائی 1 100 mm، درمیانی cross rail کا زیادہ سے زیادہ فاصلہ 550 mm، ٹو بورڈ کی کم از کم اونچائی 150 mm، ہوا کی رفتار 12.5 m/s پر پہنچنے پر الارم یا شٹ ڈاؤن، ہائیڈرالک لائنوں اور fittings کو کام کے دباؤ کے 2 گنا پر prove کرنے کا تقاضا، اور برقی نظام EN 60204-1 کے مطابق جس میں insulation resistance کم از کم 1 MΩ۔ مختلف اداروں کی شائع نقل میں static اور dynamic لوڈ کے تضاعف کے باہمی تعلق میں اختلاف پایا جاتا ہے؛ حتمی حوالہ موجودہ معیار کا اصل متن اور ڈیزائن دستاویزات ہیں۔
نتیجہ انتہائی عملی ہے: مشینری کے معیار میں نہ لکھا ہونا اینٹی کروزن کی ضرورت ختم نہیں کرتا۔ یہ ضرورت خریداری کے تکنیکی معاہدے، ادارہ جاتی معیار اور کوٹنگ کے پروسیس دستاویزات کے ذریعے ڈرائنگ پر اتاری جانی چاہیے۔ جو فریق معاہدے میں کوٹنگ سے پاک سطحوں کی فہرست اور NDFT کی بالائی حد لکھ دیتا ہے، اسمبلنگ اور وصولی پر کنٹرول اسی کے ہاتھ میں رہتا ہے۔
دو، ماحولی درجہ بندی: corrosion category طے کیے بغیر سسٹم کی بات نہ کریں
ISO 12944-2:2017 کاربن سٹیل اور زنک کے پہلے سال کے کمیت کے نقصان یا موٹائی کے نقصان سے فضائی corrosion کی درجہ بندی کرتا ہے، اور 2017 کی اشاعت میں سابقہ C5-I اور C5-M کو ملا کر C5 کر دیا، ساتھ ہی انتہائی آف شور درجہ CX شامل کیا۔ نیچے دیا گیا جدول شائع شدہ مواد سے مرتب کردہ عام تقابل ہے۔
| درجہ | corrosion کی شدت | کاربن سٹیل موٹائی کا نقصان μm/a | زنک کوٹنگ موٹائی کا نقصان μm/a | کاربن سٹیل پہلے سال کمیت کا نقصان g/m² | ماحول کی عام مثالیں |
|---|---|---|---|---|---|
| C1 | نہایت کم | ≤1.3 | ≤0.1 | ≤10 | گرم اور صاف ہوا والا اندرونی ماحول |
| C2 | کم | 1.3–25 | 0.1–0.7 | 10–200 | غیر گرم اندرونی مقامات، دیہی فضا |
| C3 | درمیانہ | 25–50 | 0.7–2.1 | 200–400 | شہری اور عام صناعی فضا، کم نمک والا ساحل |
| C4 | زیادہ | 50–80 | 2.1–4.2 | 400–650 | درمیانے درجے کا ساحل، صناعی علاقے، کیمیکل پلانٹ |
| C5 | بہت زیادہ | 80–200 | 4.2–8.4 | 650–1500 | نم اور آلودہ صناعی علاقے، زیادہ نمک والا ساحل (سابقہ C5-I اور C5-M کا انضمام) |
| CX | انتہائی | >200 | >8.4 | 1 500–5 500 | آف شور پلیٹ فارمز، سمندری ڈھانچوں کا فضائی زون (سسٹم کے لیے ISO 12944-9 دیکھیں) |
1. ایک ہی مشین اکثر ایک ساتھ دو درجوں میں پائی جاتی ہے
پوری مشین ایک ہی درجے کے مطابق ڈیزائن نہیں ہوتی: بیرونی بوم کا پہلو دھوپ اور بارش کا شکار رہتا ہے جو عام فضائی نمائش کے قریب ہے؛ شاسی کے نچلے ڈیک، ballast کے ماؤنٹنگ اور وہیل آرچ کے اندرونی حصوں میں مٹی پانی اور de-icing salt جمع رہتے ہیں، جہاں micro-environment کی corrosivity نامی درجے سے زیادہ ہو جاتی ہے؛ بسکٹ کی سسپینڈنگ مشینری کے ٹکے اور چھت کا ballast فریم سال بھر کھلے رہتے ہیں، جبکہ پلیٹ فارم فریم اندرونِ گودام رکا رہتا ہے۔ ISO 12944 کی شائع تطبیقی ہدایات میں بھی تنبیہ ہے: پلوں کے سائے دار رخ، تیراکی کے تالابوں کی چھتوں جیسے مقامی micro-environment میں corrosion کی rate مرکزی ڈھانچے سے 2–3 درجے زیادہ ہو سکتی ہے اور الگ جائزہ چاہیے۔ لہٰذا مشورہ یہ ہے کہ تکنیکی معاہدے میں "علاقہ—درجہ" کی دو فہرستیں لکھی جائیں، نہ یہ کہ معاہدے میں صرف "C4 سسٹم" کا ایک جملہ درج کر دیا جائے۔
| حصہ | نمائش کی خصوصیت | تجویز کردہ درجہ | اضافی پابندیاں |
|---|---|---|---|
| بیرونی بوم کے پہلو، ٹرن ٹیبل، پلیٹ فارم فریم کے ظاہری اجزاء | فضائی نمائش، UV، خشک و گیلے کی باری باری | C3–C4 | ٹاپ کوٹ chalking مزاحم ہو؛ epoxy مڈ کوٹ پر face coat لازماً |
| شاسی کا نچلا فلینج، وہیل آرچ کے اندر، ballast کے ماؤنٹنگ | مٹی پانی، de-icing salt، مکینیکل ٹکراؤ | C4–C5 | نیچے لچکدار موٹی کوٹنگ یا bituminous sealant، stone impact بھی ملحوظ |
| ساحل سے 5 km کے اندر پلانٹ، بندرگاہ اور آف شور ونڈ فارم سائٹس پر استعمال مشینیں | سمندری نمک کے aerosol کی نمایاں نشست | C5 | کناروں کی pre-coating اور spark holiday detection سخت کی جائے |
| بسکٹ کی سسپینڈنگ مشینری، چھت کا سپورٹ فریم، وائر رسیوں کے ظاہری حصے | بلا سائے نمائش، salt spray اور condensation کی باری باری | C4–C5 | وائر رسیاں اور فریکشن وہیل کوٹنگ سے پاک رکھیں (باب پانچ دیکھیں) |
| اندرونِ گودام دیر تک کھڑی اسکیس لفٹ مشینیں | معتدل خشک درجہ حرارت، کبھی کبھار condensation | C2–C3 | زور مقامی ٹکراؤ کی مرمت پر، پوری دوبارہ کوٹنگ پر نہیں |
2. چینی اپنائی گئی اشاعتوں کا زمانی فرق دھیان رکھیں
ISO 12944 سلسلے کا چینی متقابل GB/T 30790 سلسلہ ہے (مثلاً GB/T 30790.2-2014 ماحولی تقسیم، GB/T 30790.5 حفاظتی کوٹنگ سسٹمز، GB/T 30790.6 لیبارٹری پرفارمنس test کے طریقے)۔ اپنائی گئی یہ اشاعت 1998 کی ISO پر مبنی ہے، جبکہ بین الاقوامی معیار 2017–2018 میں نظرثانی پا چکا ہے: C5-I اور C5-M کا انضمام، CX کا اضافہ، دیرپائی کے درجوں کی ترتیب اور سفارش شدہ نامی NDFT میں عموماً کمی۔ چینی منصوبوں میں GB/T 30790 حوالہ دیتے وقت تکنیکی معاہدے میں حوالہ کردہ ISO ورژن بھی لکھ دیں (مثلاً ISO 12944-5:2018) تاکہ دو پیمانے آپس میں نہ ٹکرائیں۔
تین، دیرپائی کے درجے اور نامی خشک موٹائی NDFT: پہلی قید خدمت کی عمر ہے
ISO 12944-1:2017 نے durability تین سے بڑھا کر چار درجے کر دی: کم دیرپائی ≤7 سال، درمیانی 7–15 سال، زیادہ 15–25 سال، انتہائی زیادہ >25 سال؛ نیز پہلی مرمت کا ضابطہ سخت کر کے "تقریباً 10% رقبہ مقررہ corrosion rating تک پہنچ جائے" مقرر کیا، پوری سطح کا زنگ آلود ہونا نہیں۔ دیرپائی کا درجہ اور ماحولی level مل کر سفارش کردہ سسٹم کی نامی خشک تہہ موٹائی (NDFT) طے کرتے ہیں۔ نیچے دیا گیا جدول شائع مواد سے مرتب تقابل ہے؛ متعدد ذرائع کے اعداد میں ہم آہنگی اچھی ہے، مگر یہ سب نقل شدہ روایات ہیں — معاہدے کے لیے موجودہ معیار کا اصل متن دیکھنا لازمی۔
| ماحولی درجہ | پرائمر کی قسم | کم دیرپائی ≤7 سال | درمیانی 7–15 سال | زیادہ 15–25 سال | انتہائی زیادہ >25 سال |
|---|---|---|---|---|---|
| C3 | دیگر پرائمر | 120 | 160 | 200 | 240 |
| C3 | زنک والٹ پرائمر | — | — | 160 | 200 |
| C4 | دیگر پرائمر | 160 | 200 | 240 | 280 |
| C4 | زنک والٹ پرائمر | 120 | 160 | 200 | 240 |
| C5 | دیگر پرائمر | 200 | 240 | 280 | 320 |
| C5 | زنک والٹ پرائمر | 160 | 200 | 240 | 280 |
| CX | — | ISO 12944-9:2018 کے آف شور سسٹم کے خصوصی ضوابط کی طرف منتقل | |||
دو باتوں کی یاد دہانی ضروری ہے۔ پہلی، 2017–2018 کی نظرثانی نے ایک جیسے ماحول اور عمر پر سفارش کردہ NDFT عموماً 40–60 μm کم کر دی — اس کا مطلب "کوٹنگ پتلی مگر سسٹم اور سطح کی تیاری سخت تر"؛ صرف پرانی اشاعت کی موٹائیں نقل کر کے pre-treatment سست کرنا درست نہیں۔ دوسری، NDFT تحفظی سطحوں (جدول 1 کی نمائش والی سطحیں) کا ہدف ہے، ملاپ کی سطحوں کی اجازت شدہ حد نہیں — وہاں کی بالائی حد الگ سے طے کرنی ہوتی ہے، اور یہی باب پانچ کا موضوع ہے۔ موٹائی اور عمر کے سسٹمِ منطق کے لیے ساٹ کا مضمون دیکھیں: سٹیل سٹرکچر کے عام اینٹی کروزن سسٹم: پرائمر—مڈ کوٹ—ٹاپ کوٹ کی تین تہہ بندی اور موٹائی کا منطق؛ پل اور بھاری خدمت والے سٹیل ڈھانچوں کے ضوابط الگ تحریر کیے گئے ہیں: پل کے سٹیل سٹرکچر کی اینٹی کروزن کوٹنگ کے ضوابط۔
چار، سطح کی تیاری: صفائی، اینکر پروفائل، دھول اور نمکیات کی چار جانچ
تحفظی سطحوں کی ناکامی اکثر خود کوٹنگ میں نہیں، بلکہ کوٹنگ اور substrate کے درمیان interface پر ہوتی ہے۔ MEWP اور بسکٹ کے لیے ایک اور شرط ہے: سائٹ یا مرمت کے اسٹیشن پر ہر جگہ اعلیٰ درجے کی blast cleaning ممکن نہیں، اس لیے پہلے سے لکھ دیں کہ "کہاں Sa 2½ لازم ہے اور کہاں St 3 جائز ہے"۔

| عنوان | عام ضابطہ | طریقہ یا معیار | وضاحت |
|---|---|---|---|
| cleanliness کا درجہ | تحفظی سطح Sa 2½ (باقی dappled spot رقبہ ≤5%)؛ CX یا thermal spray سطح Sa 3؛ مقامی مرمت St 3 | ISO 8501-1 / GB/T 8923.1-2011 | ویلڈز، اندرونی کونے اور pitting گڑھ کم تر علاقے کے درجے سے پرکھے جائیں |
| پروفائل کی گہرائی | Heavy duty میں Rz 40–75 μm عام؛ جہاز اور آف شور سسٹمز 30–75 μm | ISO 8503 سلسلہ / GB/T 13288 | بہت گہرا ہو تو peak پر کوٹنگ پتلی، بہت کم ہو تو adhesion ناکافی |
| دھول کا درجہ | Heavy duty میں درجہ 1؛ type 3 اور اس سے بڑے ذرات باقی نہیں چھوڑنے | ISO 8502-3 / GB/T 18570.3 | adhesive tape imprint طریقے سے موازنہ |
| soluble نمکیات | NaCl کے طور پر ≤50 mg/m² عام بالائی حد؛ high-performance سسٹمز ≤20–30 mg/m² | ISO 8502-9 فیلڈ طریقہ / ISO 8502-6 لیبارٹری طریقہ | ISO/TR 15235 کی شائع سفارش 30 mg/m²؛ ساحلی اور de-icing salt حالات میں لازم |
| ماحولی حالات | substrate کی temperature dew point سے 3 ℃ زیادہ؛ relative humidity ≤85% | application کے عمومی ضوابط | ہر 2 h اندراج؛ اچانک تبدیلی پر دوبارہ پیمائش |
| کوٹنگ کا وقتی حد | Sa 2½ کے بعد 4 h کے اندر پرائمر؛ ساحل یا زیادہ نمی میں 2 h تک | ادارتی پروسیس دستاویزات میں عام تحریر | flash rust نظر آئے تو rework لازمی |
| کناروں کی تیاری | free edges پر rounding radius کم از کم 2 mm یا اس کے برابر multi-pass grinding | IMO ballast tank پرفارمنس اسٹینڈرڈ کی شائع شرط | نوکدار کناروں پر موٹائی کئی گنا کم رہ جاتی ہے |
1. Flash rust (فوری زنگ) اور نمکیات کے ازالے کی ترتیب
Blast cleaning اور پہلے پرائمر کے درمیان، ننگی سٹیل زیادہ نمی والے ماحول میں 2–3 ہفتے میں دوبارہ زنگ لے لیتی ہے؛ acid wash شدہ اجزاء کو عموماً ایک ماہ سے زیادہ نہیں رکھا جاتا، اور grinding شدہ سطحوں پر 24 h کے اندر کوٹنگ تجویز دی جاتی ہے۔ اگر rust لوٹ آئے تو 5% سے کم رقبے پر fine abrasive سے keying، میٹھے پانی کی دھلائی اور surface dry کے بعد کوٹنگ جائز ہے؛ 5% سے تجاوز پر blast cleaning دہرائی جائے۔ نمکیات کم کرنے کے لیے اگر میٹھا پانی دھویا جائے تو high-pressure washing اور مکمل خشکی لازمی ہے، ورنہ پانی capillary دراروں میں رہ کر نئے blisters کی وجہ بن جاتا ہے۔ ساٹ پر زنگ آلود substrate کے سلوک پر الگ مضمون موجود ہے: زنگ آلود سٹیل کی سطح کی تیاری اور conversion type paints کی حدود۔
2. کوٹنگ کی عمر پر pre-treatment کے معیار کا وزن
شائع مواد میں باربار حوالہ دیا جانے والا تجربی اندازہ: سسٹم کی خدمت کی کارکردگی میں surface preparation کا حصہ تقریباً 60%، خود paint تقریباً 30% اور application کے عوامل تقریباً 10%؛ ہر ایک درجہ کم ہونے پر طویل مدتی مرمت کی تعدد نمایاں طور پر بڑھ جاتی ہے۔ یہ تناسب second-hand نقل ہے، معیار کی شق سمجھ کر حوالہ نہیں دیا جا سکتا، مگر مالک کو یہ قائل کرنے کے لیے کہ "پہلا پیسہ pre-treatment پر لگنا چاہیے، ٹاپ کوٹ کے برانڈ پر نہیں" عموماً کافی ہے۔
پانچ، بوم، ہنج پوائنٹس اور سلائیڈنگ سطحیں: کوٹنگ سے استثنیٰ اور موٹائی کی حد کے ضوابط
یہ باب اس مضمون اور عام سٹیل اینٹی کروزن تحریروں کے درمیان خطِ تمیز ہے۔ اس فیصلے کے لیے کہ کون سی سطح پر کوٹنگ ہو اور کتنی موٹی، تین ضوابط ہیں: اندازه کا ضابطہ (کیا کوٹنگ fit tolerance کھا رہی ہے؟)، میکانیکی ضابطہ (کیا کوٹنگ friction یا load path بدل رہی ہے؟)، اور فعلی ضابطہ (کیا کوٹنگ conductance، insulation، motion یا inspection میں رکاوٹ ڈال رہی ہے؟)۔
| حصہ | مرکزی ضابطہ | تجویز کردہ تدبیر | کمیتی بنیاد |
|---|---|---|---|
| پن اور ہنج کے سوراخ | اندازے | سوراخ کے اندر اور پن کی بیرونی سطح کوٹنگ سے پاک؛ اسمبلنگ کے بعد صرف ظاہری سروں کو seal کیا جائے | Ø30–40 mm کے H7 سوراخ کا tolerance zone صرف +0.025 mm، جبکہ heavy-duty سسٹم کی ایک تہہ خشک کوٹنگ عموماً 60–120 μm — یعنی ٹولرنس کے 2–5 گنا |
| ہائی اسٹرینتھ بولٹ جوڑ کی رگڑ والی سطح | میکانیکی | ڈیزائن دستاویز کے مطابق؛ کوٹنگ سے پہلے slip resistance coefficient کی دوبارہ جانچ لازمی | شائع JGJ 82 جدول کی نقل: blast (shot) 0.45 / 0.55، blast کے بعد inorganic zinc-rich paint سے 0.35 / 0.40 تک کمی، galvanized سطح 0.17 |
| ٹیلیسکوپک بوم کے سلائیڈنگ پیڈ کا رابطہ علاقہ | میکانیکی + wear | سلائیڈنگ سطح پر موٹی کوٹنگ نہ لگائیں؛ wear-resistant pads یا wear-resistant powder coating اختیار کریں | کوٹنگ رگڑ کر ختم ہونے کے بعد substrate کے ساتھ مقامی galvanic couple بنتا ہے اور worn پٹیاں بڑھتی چلی جاتی ہیں |
| سلنڈر کے گائیڈ اور seal کے رابطہ علاقے | فعلی | سلنڈر کے منہ کا حلقہ وار پٹہ کوٹنگ سے پاک؛ کوٹنگ سے پہلے plugs سے mask کریں | کوٹنگ کے ٹکڑے seal lip میں دبنے سے piston rod کی plating خراب ہوتی ہے |
| تھریڈ شدہ سوراخ، سرکلِپ گروو اور تھریڈ شدہ اجزاء | اندازے | کوٹنگ سے استثنیٰ، یا coating thickness کے لیے tolerance compensation پہلے سے رکھیں | compensation عموماً 0.2–0.4 mm کے درجے میں (شائع روایت)؛ fastener سپلائر سے طے کرنا ہو |
| وائر رسیاں، زنجیریں، سیفٹی لاک کی فریکشن وہیل | فعلی (معائنہ کے قابل ہونا) | film بنانے والی paints ممنوع؛ بنانے والے کی ہدایت کے مطابق penetrating rope grease استعمال ہو | ٹوٹی تاریں اور بگاڑ آنکھ سے دیکھے جانے چاہئیں؛ کوٹنگ عیب چھپاتی ہے اور رسی کا قطر بدل دیتی ہے |
| برقی bonding کی سطحیں اور earthing بولٹ | فعلی (current کی روانی) | bonding سطح کوٹنگ سے پاک، یا کوٹنگ کے بعد film break کریں | insulated اقسام کی مشینوں پر conductive کوٹنگ boom کی insulation حالت بھی بدل دیتی ہے؛ OEM کی تکنیکی دستاویز معیار |
1. پن کا سوراخ: ایک تہہ موٹائی پورا tolerance zone کھا سکتی ہے
ہنج شدہ ڈھانچوں میں clearance fit عموماً H7/g6 جیسی رکھی جاتی ہے۔ Ø30–40 mm مثال کے طور پر، H7 سوراخ کا tolerance zone +0.025 mm / 0 ہے، یعنی ایک طرف صرف 25 μm گنجائش۔ جبکہ heavy-duty سسٹم کی ایک تہہ خشک موٹائی عموماً 60–120 μm ہوتی ہے (جدول 3 کا C4 درمیانی و زیادہ دیرپا سسٹم دیکھیں، NDFT کے 200–240 μm عموماً 2–3 تہوں سے مل کر بنتے ہیں)۔ اگر مرمت کے وقت "بلا قصد" پن کے سوراخ پر دو تہیں چڑھا دی جائیں تو اندر مجموعی طور پر سو μm کے درجے تک موٹائی جمع ہو جاتی ہے، پن زور سے بیٹھتا ہے، اور میدان میں reamer سے bore چوڑا کرنا یا grinding سے shaft تراشنا پڑتا ہے — اس عمل سے اصل سسٹم کی sealed سرحد ٹوٹ جاتی ہے، اور زنگ کا آغاز اسی ننگی دھات سے ہوتا ہے جو boring کے بعد سامنے آئی۔
درست طریقہ یہ ہے کہ ڈرائنگ پر استثنیٰ کا دائرہ براہ راست نشان دہی کیا جائے: سوراخ اور پن کنارے تک کوٹنگ پائیں، اسمبلنگ کے بعد ظاہری سروں پر مقامی sealing ہو (کوٹنگ کے قابل اور غیر قابل سطحوں کی حد تکنیکی معاہدے کی نقشہ بندی کے مطابق)، اور "پن کے سوراخ پر کوئی touch-up صرف ڈیزائن کی تصدیق کے بعد" مرمت کے پروسیس میں لکھ دیا جائے۔ یہی منطق شاسی کے اجزاء اور frame کے paint-free zones پر بھی لاگو ہوتی ہے؛ ساٹ کا مضمون فریم اور شاسی کے اجزاء کے paint-free zones: grounding continuity، mating surfaces اور electrophoretic کوٹنگ کی NDFT کی حدود پوری مشین کی electrical assembly اور اسمبلنگ کے زاویے سے زیادہ تفصیل سے بات کرتا ہے۔
2. رگڑ والی سطحیں: کوٹنگ لگانے سے slip resistance coefficient گر جاتا ہے
Friction-type ہائی اسٹرینتھ بولٹ کے جوڑ plate کی سطحوں کی رگڑ سے قوت منتقل کرتے ہیں؛ slip resistance coefficient μ براہ راست surface treatment کے procedure سے بندھا ہوتا ہے۔ شائع JGJ 82 جدول کی نقل ایسا تقابل دیتی ہے: Grade 3 سٹیل اور 16Mn سٹیل میں blast (shot) شدہ سطح 0.45 / 0.55؛ blast کے بعد inorganic zinc-rich paint لگانے سے 0.35 / 0.40؛ blast کے بعد قدرتی rust کے باوجود 0.45 / 0.55؛ wire brush سے loose rust ہٹانے یا بغیر تیاری والی صاف rolled سطح 0.30 / 0.35؛ cold-formed پتले اجزاء کی galvanized سطح صرف 0.17۔ بعض شائع مواد "blast کے بعد inorganic zinc-rich paint پر 0.45–0.55" کی اعلیٰ قدر بھی دیتا ہے (شرائط: NDFT 50–75 μm، zinc dust کم از کم 80%، مکمل curing 24 h سے زیادہ) — دونوں روایات میں تضاد پایا جاتا ہے۔ انجینئرری نتیجہ ایک ہی: μ کی قدر ہمیشہ ایک جیسے material، ایک جیسے procedure اور اسی batch کے specimens پر پیمائش سے طے ہو؛ جدول کی نقل پر اعتماد کافی نہیں۔ شائع تقسیم میں inspection lots اور specimens کی شرط: ہر 2 000 t یا ہر surface treatment procedure پر ایک lot، ہر lot میں 3 گروپ؛ قبولیت کے لیے چاہیے کہ specimens کا اوسط design قدر سے کم نہ ہو اور کوئی بھی specimen design قدر کے 85% سے کم نہ ہو۔
MEWP کے لیے مطلب: اگر boom اور ٹرن ٹیبل کے load-carrying joins friction-type ڈیزائن کیے گئے ہوں تو کوٹنگ کے operations کو friction surfaces کی حفاظت اور μ کی دوبارہ جانچ کے درمیان ترتیب سے گزرنا ہو؛ کام کے دوران friction surfaces پر نشان لگانا یا تیل و چکنائی لگنا سختیاً ممنوع، نصب کے وقت سطحیں خشک رکھیں اور بارش میں کام نہ کریں۔ pretension اور torque کی کنٹرول شرط: deviation ±10%، connection set کے torque coefficient کا اوسط 0.110–0.150 اور standard deviation 0.010 سے زیادہ نہ ہو۔ ساٹ پر اس موضوع کا خصوصی مضمون موجود ہے: کیا ہائی اسٹرینتھ بولٹ کی faying surfaces پر paint جائز ہے؟ کوٹنگ کے slip coefficient کی قدریں اور دوبارہ جانچ۔
3. ٹیلیسکوپک بوم کی سلائیڈنگ سطح اور wear-resistant اجزاء
ٹیلیسکوپک بوم کے sliding pairs میں عموماً polymer pads یا wear-resistant inserts لگتے ہیں، اور fit کا clearance خود wear کو سمیٹنے کے لیے رکھا جاتا ہے۔ نامیاتی کوٹنگ یہاں wear کا حل نہیں: cyclic contact میں کوٹنگ پہلے رگڑ کر جاتی ہے، کھلا حصہ اور اطراف کی سلامت کوٹنگ میں potential difference بن کر پٹی نما زنگ کو کھولتا ہے، اور wear کے ذرے fit میں اٹکاؤ ڈالتے ہیں۔ surface wear resistance بڑھانی ہو تو wear-resistant powder coating یا surface treatment کے راستے اپنائیں، NDFT بڑھا کر نہیں۔ دیکھیں: Wear-resistant powder coating: سخت fillers، wear کے mechanisms اور خدمت کے حالات کے مطابق انتخاب، نیز construction machinery کی خدمت کے حالات میں thick film، fast dry اور weatherability کے باہمی توازن پر: Construction machinery paints — thick film / fast dry / weatherability کے مثلث کا توازن۔
4. Threads، سرکلِپ گروو اور seal والی سطحیں
اندرونی thread پر کوٹنگ effective engagement diameter کم کر دیتی ہے، جس سے nut مکمل طور پر نہیں بیٹھتی یا "fake torque" دکھائی جاتی ہے؛ بیرونی thread والے اجزاء کے لیے صنعت کا شائع طریقہ electroplating اور painting سے پہلے coating thickness کے برابر tolerance رکھنا ہے، جو عموماً 0.2–0.4 mm کے درجے میں ہوتا ہے۔ MEWP اور بسکٹ میں fine-thread سوراخ، ایڈجسٹمنٹ screws اور lead screws پر film بن جانے سے level adjustment اور safety limit functions کے فیصلے متاثر ہوتے ہیں۔ لہٰذا مشورہ: thread والے اجزاء میں factory-coated finished اجزاء ترجیح دیں (سپلائر کے procedure کے ثبوت کے ساتھ) سائٹ پر touch-up کے بجائے؛ سائٹ کی touch-up صرف ظاہری سروں تک محدود رکھیں، اور ریکارڈ میں ان thread حصوں کی نشاندہی کریں جو load-bearing میں شریک نہیں۔
چھ، hot-dip galvanizing اور duplex نظام: شاسی اور سٹرکچرل اجزاء کا مرکزی راستہ
شاسی، ballast فریم اور بسکٹ کی سسپینڈنگ مشینری جیسے پیچیدہ شکلوں والے بڑے batch کے welded اجزاء پر hot-dip galvanizing سائٹ کی painting کے مقابلے میں کناروں اور اندرونی خالی حصوں کی coverage زیادہ یقینی دلاتا ہے۔ EN ISO 1461 (متقابل GB/T 13912-2020) دوہری اصول رکھتا ہے: "local thickness + average thickness"؛ یہی اسے صرف اوسط بتانے والے معیارات سے ممتاز کرتا ہے۔
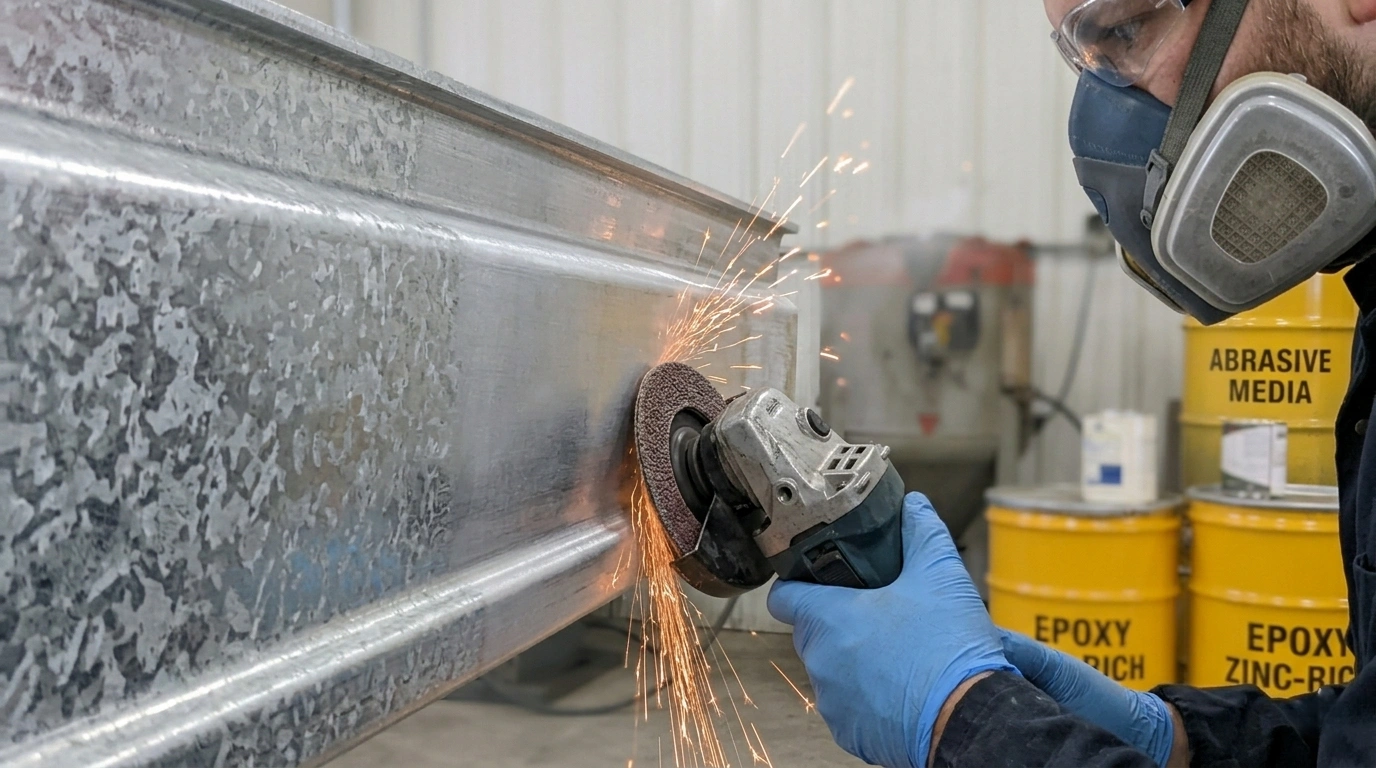
| سٹیل کی نامی موٹائی | Local thickness کی کم از کم حد μm | اوسط thickness کی کم از کم حد μm | کوٹنگ کا حوالہ وار وزن g/m² |
|---|---|---|---|
| >6 mm | 70 | 85 | 505 / 610 |
| >3 mm سے 6 mm تک | 55 | 70 | 395 / 505 |
| 1.5 mm سے 3 mm | 45 | 55 | 325 / 395 |
| <1.5 mm | 35 | 45 | 250 / 325 |
| castings ≥6 mm / <6 mm | 70 / 60 | 80 / 70 | 505 / 575 اور 395 / 505 |
| centrifuged اجزاء (thread والے وغیرہ) >6 mm / 3–6 mm / <3 mm | 45 / 35 / 25 | 55 / 45 / 35 | زنک کی تبدیلی: 1 μm ≈ 7.14 g/m² |
EN ISO 9224 کی شائع تبدیلی کے مطابق فضا میں زنک کا سالانہ موٹائی نقصان C1 کے 0.1–0.7 μm/a سے لے کر C5 کے 4.2–8.4 μm/a تک ہے۔ اسی پر حساب لگائیں تو C4 ماحول (2.1–4.2 μm/a) میں اوسط 85 μm زنک والی naked galvanized کوٹنگ کی consumption-based عمر کی حد تقریباً 20–40 سال کے درجے میں بنتی ہے؛ مگر حقیقی عمر micro-environment، گرد و غبار میں نمی اور کناروں پر ننگے لوہے کی وجہ سے کثیر متاثر ہوتی ہے، اس لیے شائع مواد "galvanizing + topcoat" والے duplex نظام کی عمر کوٹنگ کے ہم موٹائی single نظام سے 1.5–2.5 گنا زیادہ لکھتا ہے۔ یہ ضرب کسی ایک معیار کی شق نہیں بلکہ industry کی شائع نقل ہے، حوالہ دیتے وقت اس کی حیثیت لکھیں۔
1. Silicon اور phosphorus کا content اور "موٹی دھوتھلی خاکستری coating"
سٹیل کی کیمیائی ترکیب coating کی موٹائی کو متاثر کرتی ہے۔ شائع مواد کا ضابطہ: جب silicon 0.03–0.12% کے درمیان یا 0.25% سے زیادہ ہو، اور phosphorus 0.02% سے زیادہ، تو steel "reactive steel" زون (Sandelin زون) میں داخل ہو جاتا ہے؛ coating 200–300 μm تک بڑھ سکتی ہے اور رنگ دھوتھلا بے چمک ہوتا ہے، کنارے brittle ہو سکتے ہیں۔ EN ISO 14713-2 Si + 2.5 P کی قدر سے تقسیم کرتا ہے: 0.04% سے کم category A (normal چمکدار coating)؛ 0.14–0.25% category C (موٹی مگر استعمال کے قابل)؛ درمیان والا range غیر متوقع category B۔ خریدار کے لیے اس کا مطلب: hot-dip galvanized اجزاء کی coating موٹائی صرف ڈرائنگ پر نہیں لکھی جاتی، بلکہ material certificate میں Si اور P بھی درج ہوں۔ coating زیادہ موٹی نکلی تو بعد کی painting کی interface حالت اور fit کے اندازه بدلتے ہیں؛ boom کے ہنج جیسے مقامات پر rework یا machining allowance رکھنا پڑتا ہے۔ galvanizing کے بعد حصے کا وزن عموماً 3–6% بڑھتا ہے، انتہائی حالات میں 15% تک — اور یہ مشین کے کل ballast اور stability moment کے حساب کو متاثر کرتا ہے۔
2. galvanized سطح پر براہ راست painting کے لیے adhesion کی شرائط
نئی galvanized سطح پر سادہ epoxy براہ راست نہیں چڑھی جاتی۔ شائع تین راہیں ہیں: sweep blasting (Sa 1 کی ہلکی blast) سے roughness بڑھانا، phosphate یا chromate کی conversion treatment، یا epoxy wash primer نظام؛ galvanized سطح پر painting سے پہلے ISO 8501-3 کے مطابق substrate کی حالت کا درجہ بندی ریکارڈ بھی بنائیں۔ اگر galvanizing کے بعد دوبارہ blasting کروائی جائے تو یاد رکھیں کہ zinc اور iron کی سرحد والی alloy layer brittle ہوتی ہے، زیادہ pressure سے اسے نقصان پہنچ سکتا ہے۔ لمبی عمر والے ڈھانچوں کے لیے thermal sprayed zinc (یا aluminium) کی metallic layer کو seal کرنے والا راستہ بھی یکساں طور پر کام آتا ہے؛mechanism اور سسٹم کی تفصیل کے لیے دیکھیں: thermal sprayed zinc-aluminium metallic coatings: heavy-duty corrosion میں cathodic protection کے mechanisms اور ISO سسٹمز۔
سات، welds، کنارے، hollow cross-sections اور پانی جم والے مقام
Thick-film نظام نوکدار کناروں پر surface tension کے ساتھ paint کو "کھینچ" لیتے ہیں؛ ناپ میں کنارے کی موٹائی عموماً مسطح سطح کی آدھی یا اس سے کم آتی ہے، اس لیے edge pre-coating (stripe coat) سسٹم کا لازمی حصہ ہے، اختیاری مرحلہ نہیں۔ تجویز کردہطریقہ تحریر: تمام free edges، cutting edges، welds، bolt heads اور hollow sections کے سروں پر پہلے brush سے ایک stripe coat لگائیں، جس میں اصل سسٹم سے تقریباً 20% اضافہ ہو، پھر مسطحات پر spray کیا جائے۔
Hollow sections (boom کی box girders، بسکٹ کے platform فریم، سسپینڈنگ مشینری کے square tubes) میں تین اقسام کے خطرات خصوصی توجہ مانگتے ہیں: اول، اندر صفائی و معائنہ ناممکن بن کر پانی کا جمنا؛ دوم، welding کے بعد باقی flux اور mill scale؛ سوم، سروں کی کمزور sealing سے بننے والی capillary دراریں — capillary action نمک والا محلول اندر کھینچتی ہے جہاں سے نہ دھلا جا سके نہ دیکھا جا سके۔ شائع تطبیقی ہدایات دو ضوابط دیتی ہیں: sealed sections میں drainage holes اور inspection holes لازماً رکھے جائیں، drainage کی جگہ حقیقی installation attitude کے مطابق طے ہو؛ overlapping surfaces اور دراروں کی sealing ایسے elastic sealant سے ہو جو metallic layer کو گل نہ دے۔ اندرونی high humidity اور condensation والے حالات کا منطق ایک جیسا ہے، دیکھیں: اندرونی تیراکی کے تالاب کی عمارت کے سٹیل ڈھانچے کا اینٹی کروزن: chlorinated high humidity اور condensation ماحول میں سسٹم کا انتخاب؛ livestock کی عمارتوں میں ammonia corrosion اور high humidity سسٹمز کی مثالیں: livestock sheds کے سٹیل ڈھانچوں کا اینٹی کروزن: ammonia گیس والے نم ماحول کے لیے paints کا سسٹم۔
ساحلی اور بندرگاہ کی مشینوں پر کناروں کے مسائل اور بھی نمایاں۔ C5 اور C5-M سمندری فضا کے سسٹم کی منطق، UV اور biofouling کے combined اثرات پر ساٹ مضمون موجود ہے: آف شور انجینئرری C5-M اینٹی کروزن سسٹم: salt spray، UV اور biofouling کا combined تحفظ؛ port machinery کے لیے salt spray مزاحم topcoat کا انتخاب: پورٹ مشینری کا salt spray-resistant heavy-duty nano topcoat۔
آٹھ، وصولی: چار ریکارڈ، ایک بھی معاف نہیں
تجویز ہے کہ delivery acceptance کو چار جدولوں میں لکھا جائے: pre-treatment کا ریکارڈ، film thickness کا ریکارڈ، holiday detection اور adhesion کا ریکارڈ، اور paint-free zones و repairs کا ریکارڈ۔ پہلے تین عمومی معیارات کے تابع ہیں؛ چوتھا اس قسم کی مشینوں کا خصوصی ہے اور عمل میں اکثر حذف کر دیا جاتا ہے۔
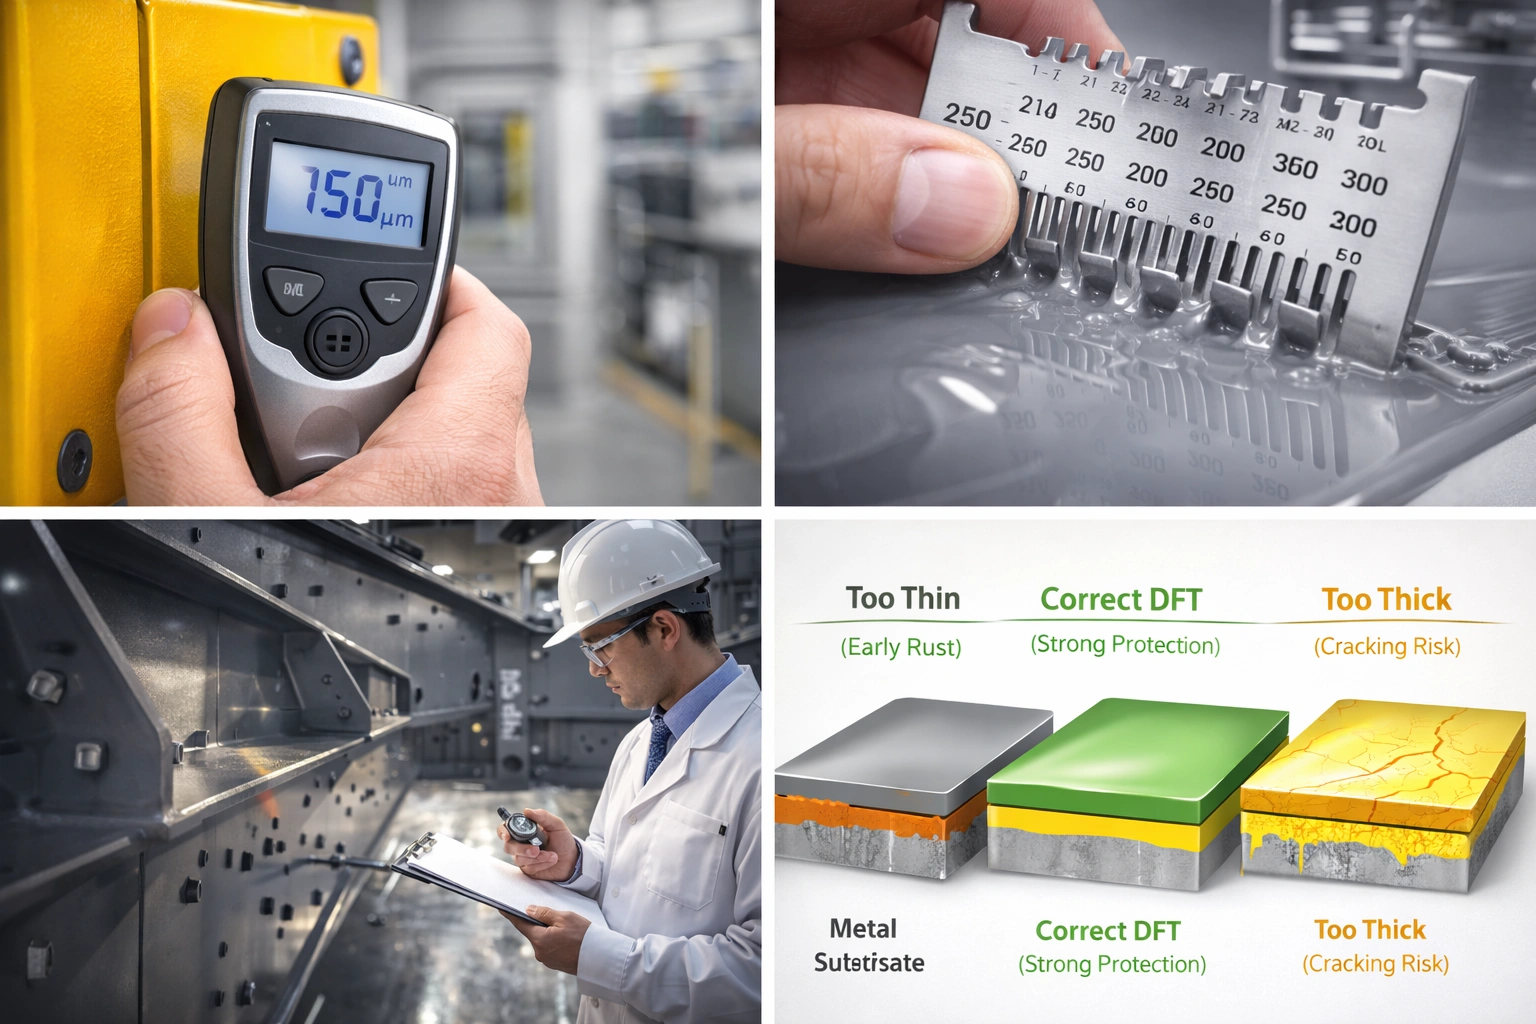
1. موٹائی: ISO 19840 کا 80/20 قاعدہ
ISO 19840:2012 کم از کم 40 μm NDFT رکھنے والے تحفظاتی سسٹمز پر لاگو ہے؛ قبولیت چار شرائط کے ساتھ ساتھ پوری ہونی چاہیے: ایک measurement area کی readings کا اوسط NDFT سے کم نہ ہو؛ کوئی بھی single reading NDFT کے 80% سے کم نہ ہو؛ 80% اور 100% کے درمیان readings کا تناسب 20% سے کم ہو؛ کوئی بھی reading specification کی دی ہوئی بالائی حد سے زیادہ نہ ہو۔ نقاط کی تعداد رقبے کے ساتھ بڑھتی ہے: ≤1 m² پر 5 نقاط، 1–3 m² پر 10، 3–10 m² پر 15، 10–30 m² پر 20، 30–100 m² پر 30، اس کے بعد ہر اضافی 100 m² پر 10 نقاط کا اضافہ۔ Blast شدہ کھردری سطح instrument کی reading کو بلند دکھاتی ہے، اس لیے ISO 8503-1 کی roughness درجہ بندی کے مطابق correction لگائی جائے: fine 10 μm، medium 25 μm، coarse 40 μm؛ اگر نامعلوم ہو اور bare sample موجود نہ ہو تو 25 μm لی جائے۔ Single reading limit سے باہر نکلے تو 10 mm کے دائرے میں دوبارہ ناپ کیا جا سکتا ہے اور پاس ہونے پر اصل قدر کی جگہ لے لیتا ہے۔ دھیان رہے کہ یہ IMO ballast tank پرفارمنس اسٹینڈرڈ کے 90/10 قاعدے سے مختلف ہے (اس latter میں 90% readings NDFT سے کم نہ ہوں، باقی 10% کم از کم 0.9 NDFT، اور NDFT کا ہدف 320 μm)؛ maritime یا offshore کی terms والے منصوبوں میں پہلے پہچان لیں کہ کون سا پیمانہ لگ رہا ہے۔
ساٹ پر NDFT کی پیمائش کے instruments اور reading corrections پر الگ تفصیل موجود ہے: کوٹنگ کی surface preparation میں Sa2.5 اور blast کے درجات۔
2. Holiday detection اور adhesion
Pinhole (holiday) کی جانچ coating کی موٹائی کے مطابق seç جاتی ہے: thin films پر low-voltage wet sponge (شائع مواد میں عموماً 90 V کے درجے)، thick سسٹمز پر high-voltage spark tester؛ voltage instrument کے manufacturer کے formula اور coating کی موٹائی سے طے ہوتا ہے۔ adhesion کی وصولی pull-off طریقے سے، معیار ISO 4624 / GB/T 5210 (یا ASTM D4541)؛ عام heavy-duty specifications کم از کم 5 MPa کا فیصلہ دیتی ہیں، IMO ballast tank سسٹمز کے لیے شائع روایت: epoxy based پر 3.5 MPa سے زیادہ اور alternative سسٹمز پر 5.0 MPa سے زیادہ، ساتھ interface failure اور cohesive failure کے تناسب کی تمیز کے ساتھ۔ Failures کی نوعیت کے بغیر صرف اعداد دیکھنا گمراہ کن نتیجہ دیتا ہے؛ تفصیل: اینٹی کروزن کوٹنگزز کی adhesion وصولی: pull-off test میں عددی فیصلے اور failure کی شکلیں۔
3. Paint-free zones اور repairs کا ریکارڈ: یہ ورق اکثر بچت ہو جاتا ہے
تجویز کردہ اندراج کے عناصر: paint-free areas کی نقشہ بندی اور numbering، assembly سے پہلے re-check کا نتیجہ (کیا پن آزادانہ گزر سکتا ہے؟ friction surfaces کی حفاظت کی حالت)، ہر repair کا مقام اور حاصل کردہ cleanliness کا درجہ، overlap کی چوڑائی (عام شرط 50 mm سے کم نہیں) اور feather edge کی چوڑائی (کم از کم 30 mm)، repair کے بعد NDFT اور adhesion کی دوبارہ پیمائش کے اعداد۔ اگر مشین کی factory delivery اور annual inspection کے ریکارڈ میں یہ ورق محفوظ رہے تو بعد میں حادثے کی وجہ اور quality کے دعوویں کے تکنیکی تنازعے بہت کم رہ جاتے ہیں۔
نہ، لیبارٹری تصدیق: salt spray کے گھنٹوں کو خدمت کی عمر سے براہ راست نہ جوڑیں
Salt spray test ایک accelerated موازنے کا ذریعہ ہے؛ فضائی نمائش کی عمر کے ساتھ اس کا کوئی مستحکم linear تعلق نہیں۔ ISO 9227 کا neutral salt spray (NSS) 35 ℃ پر 5% NaCl کی شرایط میں کیا جاتا ہے؛ ISO 12944-6 اور -9 scratch (scribe) سے corrosion creep کی چوڑائی کو فیصلہ کن پیمانہ بناتے ہیں؛ شائع نقل میں عام تقاضا C3 اور C4 پر scratch سے ایک طرف creep 2.0 mm سے زیادہ نہیں، C5 اور CX پر 2.5 mm سے زیادہ نہیں۔

| تصدیقی عنوان | C3 | C4 | C5 | CX |
|---|---|---|---|---|
| NSS neutral salt spray کی مدت h | 240 | 480 | 720 | 720–1 440 |
| condensation test کی مدت h | 240 | 480 | 720 | 720–1 440 |
| cyclic ageing (ISO 12944-9) | درکار نہیں | اختیاری | 2 520 (35 cycles) | 4 200 (58 cycles) |
| scratch corrosion creep کا ضابطہ mm | ≤2.0 | ≤2.0 | ≤2.5 | ≤2.5 |
| عام specimen کے اندازه mm | 150 × 100 × 3 یا 150 × 75 × 3 (IMO کے mock tank specimen کے لیے 200 × 400 × 3) | |||
شائع نقل کے مطابق cyclic ageing کے ہر cycle میں 72 گھنٹے ہوتے ہیں: salt spray 24 h، condensation 24 h، کم درجہ حرارت -20 ℃ پر 12 h، اور UV 12 h۔ ایسی multi-factor cycling اکیلے salt spray کے مقابلے میں حقیقی ناکامی کے mechanisms کے زیادہ قریب ہے، بالخصوص کناروں اور repair کے overlap والے مقامات پر blistering کے لیے۔ MEWP اور بسکٹ کے لیے مشورہ: تصدیق کا عنوان "سسٹم + pre-treatment + کناروں کی تیاری" کا combined نمونہ رکھا جائے، صرف flat panel نہیں؛ specimen میں R 2 mm radius کے ساتھ ایک cutting edge اور ایک fillet weld شامل ہو، تب ملنے والا موازنہ مشین کی حقیقی ناکامی سے مربوط ہوگا۔ NSS کے readings کی قرائت: Neutral salt spray test NSS کا فیصلہ: GB/T 1771، ISO 9227 اور ASTM B117 میں قرائت کے طریقے۔
دہ، سائٹ پر application، مقامی repairs اور waterborne نظام کی compliance
1. Application کی کھڑکی اور ماحول کے ریکارڈ
Airless spraying سائٹ اور workshop میں repairs کا مرکزی طریقہ ہے۔ پیرامیٹرز کی عام حدیں: ایک تہہ wet film 60–120 μm، nozzle کا قطر اور دباؤ product کی technical data sheet کے مطابق، two-component material کو mechanical mixing کے بعد 15 min کی induction دینا، pot life (عام طور پر 45 min کے درجے) گزر جانے پر material discard، thinner کی مقدار 5% سے کم رکھنا تاکہ sagging اور dry spray سے بچا جائے؛ intercoat interval product کی ہدایت سے، شائع عام تحریر: پرائمر کم از کم 4 h اور زیادہ سے زیادہ 24 h، مڈ کوٹ کم از کم 6 h اور زیادہ سے زیادہ 7 d۔ خشک ہونے کا فیصلہ 25 ℃ کے حوالے سے: touch dry تقریباً 30 min، دباؤ کے نشان پر rebound نہ آنا تقریباً 24 h، مکمل curing 7 d۔ کم درجہ حرارت میں paint اور substrate دونوں کو ساتھ گرم کیا جائے اور فرق 2 ℃ سے کم رکھا جائے، ورنہ سائے دار سطحوں پر dew بن جائے گا۔ waterborne نظام کی application کے parameters اور flash rust کے کنٹرول پر الگ تحریر ہے: construction machinery کے لیے waterborne two-component polyurethane (2K WPU) paint کے airless spray کے معیاری parameters۔
2. کرایے کے بیڑے کے لیے مقامی repairs کا راستہ
بیڑے کی repairs کی ٹپکل پابندی: مشین زیادہ دیر تک روکی نہیں جا سکتی۔ پورے رقبے کا blast ممکن نہیں، صرف مقامی treatment۔ قابلِ عمل راستہ: "grinding سے feather edge بنانا → مقامی blast کر کے Sa 2½ یا کم از کم St 3 تک → اصل سسٹم کی تہیں layer by layer → overlap پر ramp → NDFT اور adhesion کی دوبارہ پیمائش"۔ اگر flash rust کا رقبہ 5% سے تجاوز کر جائے تو blast cleaning لوٹائی جائے؛ repair کے بعد adhesion کی شائع شدہ فیصلہ کن قدر کم از کم 5 MPa یا اصل سسٹم کے برابر۔ اگر ابتدائی اور مرمتی سسٹم ہم آہنگ نہ ہوں (مثلاً پرانی alkyd paint کے اوپر براہ راست epoxy) تو پہلے intercoat compatibility کا چھوٹا sample trial لازمی، ورنہ پورے batch کے rework کا خطرہ رہتا ہے۔
3. VOC اور مضر ااجزاء کی مقادیر کی compliance کی شرائط
صناعی تحفظاتی paints پر چین میںلازمی (mandatory) قومی معیار GB 30981-2020 "صناعی تحفظاتی paints میں مضر ااجزاء کی حدیں" لاگو ہے؛ شائع مواد کی نقل میں تفصیل: solvent-based metal substrate protective primer پر VOC کی حد پرانی 650 g/L سے تنگ ہو کر 500 g/L، port machinery کے face coat پر 700 g/L سے 500 g/L، waterborne machinery paints کی VOC حد 250 g/L، solvent-free پر 100 g/L؛ benzene کا content 0.3% سے زیادہ نہیں، toluene اور xylene کے مجموعی percent کی حد 35% کے درجے میں، polycyclic aromatic hydrocarbons 500 mg/kg سے کم، چار اقسام کے phthalates کا مجموعہ 0.1% سے زیادہ نہیں، نیز lead، cadmium، chromium اور mercury جیسے heavy metals پر نیا لازمی کنٹرول۔ green product کی assessment (GB/T 35602-2017) waterborne industrial paints کے لیے مزید سخت حد 200 g/L سے کم تجویز کرتی ہے۔ یہ سب second-hand نقل ہے؛ حتمی حدود product کی category، application کی حالت اور معیار کے اصل متن سے طے ہوں؛ برآمد ہونے والی مشینوں کے لیے منزل کیpaints VOC قوانین الگ سے check کریں۔ پس منظر کے لیے: waterborne اور solvent-based paints کا انتخاب: performance، لاگت اور compliance کے فیصلے کا ڈھانچہ۔
گیارہ، اہم اعداد و ضوابط کا خلاصہ
- کاربن سٹیل کے موٹائی کا نقصان: C3 میں 25–50 μm/a، C4 میں 50–80 μm/a، C5 میں 80–200 μm/a، CX میں 200 μm/a سے زیادہ (ISO 12944-2 کی شائع روایت)۔
- زنک کے موٹائی کا نقصان: C3 میں 0.7–2.1 μm/a، C4 میں 2.1–4.2 μm/a، C5 میں 4.2–8.4 μm/a؛ زنک کی تبدیلی: 1 μm ≈ 7.14 g/m²۔
- دیرپائی کے درجے: ≤7 سال / 7–15 سال / 15–25 سال / 25 سال سے زیادہ؛ پہلی مرمت کا فیصلہ تقریباً 10% رقبے پر مقررہ corrosion rating تک پہنچنا (ISO 12944-1:2017)۔
- NDFT کے حوالے: C4 دیگر پرائمر درمیانی دیرپائی 200 μm، زیادہ دیرپائی 240 μm؛ C5 زنک والٹ پرائمر زیادہ دیرپائی 240 μm (جدول 3)۔
- موٹائی کی وصولی: اوسط NDFT سے کم نہ ہو، single point کم از کم 80% NDFT، 80% سے 100% کے درمیان readings کا تناسب 20% سے کم، اور لاگو ہونے کی نچلی حد NDFT 40 μm (ISO 19840:2012)۔
- roughness کی correction: fine 10 μm / medium 25 μm / coarse 40 μm، نامعلوم ہو تو 25 μm۔
- pre-treatment کے ضوابط: Sa 2½ پر باقی dappled spot رقبہ 5% سے زیادہ نہیں؛ پروفائل Rz عام طور پر 40–75 μm؛ soluble نمکیات NaCl کے طور پر 50 mg/m² سے کم، high-performance سسٹمز میں 20–30 mg/m²۔
- application کا ماحول: substrate کی temperature dew point سے 3 ℃ سے زیادہ، relative humidity 85% سے کم، Sa 2½ کے بعد 4 h (ساحلی علاقوں میں 2 h) کے اندر پرائمر مکمل۔
- tolerance کا ضابطہ: Ø30–40 mm کے H7 سوراخ کی tolerance band +0.025 mm؛ heavy-duty کوٹنگ کی ایک خشک تہہ 60–120 μm اس کے 2–5 گنا بنتی ہے، اس لیے پن کے سوراخ کوٹنگ سے پاک۔
- رگڑ والی سطحوں کا ضابطہ: blast (shot) کے بعد inorganic zinc-rich paint پر شائع نقل میں μ کے اعداد 0.45 / 0.55 سے گر کر 0.35 / 0.40؛ galvanized سطح پر صرف 0.17۔
- galvanizing کا ضابطہ: 6 mm سے زیادہ موٹے plate پر local 70 μm، اوسط 85 μm (EN ISO 1461 / GB/T 13912-2020)؛ reactive steel پر coating 200–300 μm تک پہنچ سکتی ہے۔
- duplex نظام کا فائدہ: شائع نقل میں ہم موٹائی single نظام کی عمر کا 1.5–2.5 گنا (کسی ایک معیار کی شق نہیں)۔
- لیبارٹری کے ضوابط: scratch corrosion creep C3 / C4 میں 2.0 mm سے زیادہ نہیں، C5 / CX میں 2.5 mm سے زیادہ نہیں؛ cyclic ageing کا ہر cycle 72 h۔
- مشینری کے ضوابط: ریلنگ کم از کم 1 100 mm، ٹو بورڈ کم از کم 150 mm، ہوا کی رفتار 12.5 m/s پر الارم، ہائیڈرالک لائنز پر 2 گنا کام کے دباؤ کا proof test، insulation resistance کم از کم 1 MΩ (EN 280 سلسلے کی شائع نقل)۔
بارہ، عام سوالات FAQ
سوال 1: کیا صرف "C4 سسٹم" لکھ کر خریداری کا تکنیکی معاہدہ بنایا جا سکتا ہے؟
مشورہ نہیں۔ "C4 سسٹم" کے ایک جملے میں کم از کم چار متغیر چھوٹ جاتے ہیں: دیرپائی کا درجہ (ایک ہی درجے میں 200 μm اور 280 μm کی لاگت میں نمایاں فرق)، پرائمر کی قسم (زنک کی موجودگی NDFT بدل دیتی ہے)، علاقوں کا فرق (شاسی کے نمک جمع کرنے والے سطح اور بوم کے نمائش والے سطح کا درجہ ایک نہیں)، اور کوٹنگ سے پاک سطحوں کی فہرست۔ قابلِ تطبیق تحریر چھ کالموں والا ایک جدول ہے: "علاقہ—درجہ—عمر—NDFT—pre-treatment—paint-free نقشہ"، اور ساتھ قبولیت کے طریقے (ISO 19840 اور ISO 4624) اور sampling نقاط کی تعداد بھی اسی جدول میں لکھی جائے۔
سوال 2: پن کے سوراخ پر کوٹنگ چڑھ چکی ہو تو reaming سے اصلاح ممکن ہے؟
کی جا سکتی ہے، مگر بطور formal rework procedure اور بےقاعدہ field cutting کے بغیر۔ Boring سے coating کی سرحدیں سوراخ کے اندر رہ جاتی ہیں، ننگی دھات سامنے آتی ہے اور crevice corrosion کا نقطہ آغاز بنتا ہے، ساتھ اصل fit کی clearance بدل جاتی ہے۔ تجویز کردہ ترتیب: پہلے حقیقی clearance اور coating buildup کی پیمائش تاکہ یہ طے ہو کہ cleaning اور ہلکی grinding سے بحالی ممکن ہے یا نہیں؛ اگر boring لازمی ہو تو boring کے بعد کے اندازه کو inspection ریکارڈ میں لکھیں، سوراخ کے منہ پر edge pre-coating اور sealing کریں، اور اگلی maintenance میں اس مقام کو اہم معائنہ نکتہ قرار دیں۔
سوال 3: رگڑ والی سطح پر anticorrosive paint آنے سے slip resistance coefficient کتنا گرता ہے؟
گراوٹ paint، NDFT، zinc dust کی مقدار اور curing کی حالت پر منحصر ہے، اور شائع روایات باہم متضاد: ایک نقل "blast کے بعد inorganic zinc-rich paint 0.35 / 0.40" دیتی ہے، دوسری "0.45–0.55 (NDFT 50–75 μm، zinc dust کم از کم 80%، curing 24 h سے زیادہ)"۔ لہٰذا قابلِ عمل طریقہ: ایک جیسے material، ایک جیسے procedure اور اسی batch کے specimens سے پیمائش، یہ یقینی بناتے ہوئے کہ اوسط design قدر سے کم نہ ہو اور کوئی بھی specimen design قدر کے 85% سے کم نہ ہو۔ friction surface کی تیاری کے بعد painting کر دی جائے مگر μ کی دوبارہ جانچ نہ ہو — یہی وجہ ہے کہ یہ مسئلہ بار بار سامنے آتا ہے۔
سوال 4: galvanized اجزاء پر دوبارہ face coat لگانا چاہیے یا نہیں؟
خدمت کی عمر اور مقام دیکھیں۔ C3 کے اندرونی ماحول یا اندرونِ گودام کھڑی مشینوں پر hot-dip galvanizing کی اکیلی تہہ عموماً کافی رہتی ہے؛ C4 اور اس سے اوپر کے ساحلی، de-icing salt یا کیمیکل والے ماحول میں duplex نظام کا فائدہ شائع مواد میں 1.5–2.5 گنا لکھا جاتا ہے — لگانے کے قابل۔ شرط یہ کہ پہلے ISO 8501-3 کے مطابق galvanized substrate کی حالت ریکارڈ ہو، اور adhesion کے لیے sweep blasting، conversion treatment یا epoxy wash primer میں سے کوئی ایک ضرور ہو؛ ساتھ ہی reactive steel پر 200–300 μm جیسی موٹے coating کی صورت میں fit والے مقامات پر machining allowance رکھیں، اور کناروں کے zinc کے اضافے (drips) پہلے grind کر لیں۔
سوال 5: کیا NDFT جتنی زیادہ اتنی محفوظ؟ کیا بالائی حد کا مسئلہ بھی ہے؟
ہاں، exceed کرنے کے مسائل ہیں۔ اول: intercoat اور کل موٹائی product کے مقررہ upper limits سے تجاوز sagging، solvent کے قید ہونے اور ادھوری curing لاتا ہے؛ موٹی film کے اندر بند solvent باہر نہ نکل پائے تو pinholes اور blisters بنتے ہیں۔ دوم: متحرک اور fit والی سطحوں پر موٹائی براہ راست اندازه بدل دیتی ہے (جدول 5 دیکھیں)۔ سوم: قبولیت کی بالائی حد بھی سخت پابندی ہے — ISO 19840 واضح کرتا ہے کہ کوئی بھی reading specification کی حد سے زیادہ نہ ہو۔ مناسب طریقہ: NDFT اور 80/20 قاعدے کے مطابق موٹائی "درست" رکھنا، "بھرپور" نہیں؛ بچت والی رقم pre-treatment اور stripe coat پر لگانی چاہیے۔
سوال 6: سائٹ پر صرف St 3 تک ممکن ہو تو heavy-duty سسٹم کی ضرورت پوری ہوتی ہے؟
اصل ڈیزائن میں Sa 2½ والے سسٹم کے لیے St 3 صرف مقامی repairs کے لیے ہے، اور درج ذیل طریقوں سے نقصان بھرنا ہوگا: تمام ڈھیلے زنگ اور پرانی paint ہٹا کر feather edge بنانا، overlap کم از کم 50 mm، سطح کی حساسیت کم رکھنے والی conversion type یا rust-tolerant primer کو بنیاد بنانا، repair کے بعد اسی ضابطے سے adhesion اور NDFT کی دوبارہ پیمائش۔ اگر flash rust کا رقبہ 5% سے زیادہ ہو تو blast cleaning کی طرف لوٹنا چاہیے، ورنہ repair کی عمر اکثر ارد گرد کی اصل کوٹنگ سے کم نکلتی ہے اور "patch پرانی paint سے پہلے خراب" کا چکر بن جاتا ہے۔
سوال 7: کیا salt spray کے 720 h کو "15 سال weathering" لکھا جا سکتا ہے؟
براہ راست تبدیلی ممکن نہیں۔ NSS کے گھنٹوں اور فضائی نمائش کی عمر کے درمیان کوئی universal linear تعلق نہیں؛ 720 h محض ایک مخصوص ماحولی درجے میں سسٹم کی laboratory حد ہے (شائع نقل میں یہ C5 کے ساتھ بنتی ہے)۔ معاہدے میں دو شرائط رکھنا زیادہ محفوظ: سسٹم کسی مخصوص ISO 12944-5 سسٹم اور NDFT پر پورا اترے اور ISO 12944-6 (یا -9) کے laboratory تصدیقی tests سے گزرے؛ ساتھ ہی declared design durability کو ISO 12944-1 کے درجوں کی زبان میں لکھیں (مثلاً درمیانی دیرپائی 7–15 سال) اور واضح کریں کہ یہ عمر درست ماحولی درجے کی تمیز اور مناسب maintenance پر مبنی ہے۔ tests کی قرائت کے لیے ساٹ کا NSS فیصلہ والی تحریر دیکھیں۔
سوال 8: MEWP اور بسکٹ کی painting میں کون سے فیصلے paint فریق کے حوالے اور کون سے OEM کو لوٹنا چاہیے؟
تقسیم کی لکیر: "کیا functional surface چھیڑی جا رہی ہے"۔ تحفظی سطحوں کے لیے سسٹم کا انتخاب، NDFT کا کنٹرول، pre-treatment اور acceptance — paint فریق اور coating contractor تکنیکی معاہدے کے مطابق کر سکتے ہیں؛ paint-free surfaces کی فہرست، رگڑ والی سطحوں اور μ کی دوبارہ جانچ، پن اور thread والے اجزاء کے fit، وائر رسّیوں اور فریکشن وہیلز کی lubrication کے طریقے، اور electrical bonding کی surface پر current کی شرائط — یہ سب OEM یا اصل designer کی تصدیق کے بعد ہی بدلے جا سکتے ہیں۔ مرمت کے دوران ان میں سے کسی بھی شق کو چھونا ہو تو change request اور پیمائش کے ریکارڈ محفوظ رکھیں، اور منسلک دستاویزات (manual کے ساتھ) میں اسے مکمل طور پر قلمبند کریں تاکہ سالانہ inspection کے نتیجے سے تضاد نہ پیدا ہو۔
تیرہ، حوالہ جات اور روایات کی وضاحت
- ISO 12944-1:2017، ISO 12944-2:2017، ISO 12944-5:2018، ISO 12944-6:2018، ISO 12944-9:2018 — سٹیل ڈھانچوں کے تحفظاتی کوٹنگ سسٹمز کے سلسلہ کی معیارات: عمومی اصول، ماحولی درجہ بندی، سسٹمز، laboratory پرفارمنس tests اور آف شور کی تخصیص۔
- GB/T 30790 سلسلہ (مثلاً GB/T 30790.2-2014) — ISO 12944 کا چین میں اپنایا گیا ورژن، 1998 کی ISO پر مبنی؛ موجودہ ISO اشاعتوں سے زمانی فرق موجود ہے۔
- ISO 19840:2012 — کھردری سطحوں پر dry film thickness کی پیمائش اور قبولیت کے اصول (80/20 قاعدہ، sampling نقاط کی تعداد، roughness کی corrections)۔
- ISO 8501-1 / GB/T 8923.1-2011، ISO 8501-3، ISO 8502-3، ISO 8502-6 اور -9، ISO 8503 سلسلہ — cleanliness کے درجے، substrate کی حالت، دھول، soluble نمکیات اور roughness۔
- EN ISO 1461:2022، GB/T 13912-2020، EN ISO 14713-2، ASTM A123، EN ISO 9224 — hot-dip galvanized کوٹنگ کی موٹائیاں، reactive steel کی تقسیم اور coating کی عمر کا تخمینہ۔
- EN 280-1:2022 (اور EN 280 سلسلہ)، GB/T 19155-2017، EN 60204-1، ISO 5817، EN 1993 — موبائل ایلیویٹنگ ورک پلیٹ فارمز اور اونچائی والے جھولتے پلیٹ فارمز کے ڈیزائن، ڈھانچے اور برقی تقاضے۔
- JGJ 82، GB 50205-2020، JGJ/T 251-2011، GB/T 13288 — سٹیل ڈھانچوں میں ہائی اسٹرینتھ بولٹ کے joins، قبولیت اور corrosion protection کے تکنیکی ضوابط۔
- GB 30981-2020، GB/T 35602-2017، GBZ 2.1-2019 — صناعی تحفظاتی paints میں مضر مواد کی حدیں، green product کی assessment اور پیشہ ورانہ نمائش کی حدیں۔
- IMO کا "Performance Standard for Protective Coatings for All Types of Ships' Seawater Ballast Tanks and Double Sides of Bulk Carriers" (PSPC) — 15 سال کا ہدف lifetime، NDFT 320 μm اور 90/10 قاعدہ، کناروں پر R 2 mm جیسی شرائط۔
وضاحتِ روایات: اس مضمون کی اعدادی معلومات تین طبقات میں مختلف حیثیت رکھتی ہیں۔ پہلا، معیار کی شقوں کے فریم سے براہ راست لیے گئے quantitative عنصروں (corrosion rate کی ranges، NDFT کے درجے، 80/20 قاعدہ، galvanizing کی موٹائیں، μ کی جدولیں، VOC کی حدود) کو شائع ذرائع سے معیار بنایا گیا ہے؛ متعدد ذرائع کی باہمی تصدیق کے باوجود معاہدے یا certification کے لیے موجودہ معیار کے رسمی متن سےcross-check لازمی ہے۔ دوسرا، third-party testing اداروں اور certification اداروں کی نقل کردہ test کی مدتیں، load کے multipliers اور ریلنگ کے اندازه versions اور روایات کے اختلاف رکھتے ہیں (مضمون میں موقع پر نشاندہی کی گئی ہے)؛ انہیں اکیلے design input بنانا مناسب نہیں۔ تیسرا، "duplex نظام کی عمر 1.5–2.5 گنا" یا "surface preparation کا حصہ تقریباً 60%" جیسی industry کی تجرباتی نقل بات چیت اور ترجیحات کے ترتیب کے لیے مفید ہے، بیرونی دعووں کے لیے درست نہیں۔ یہ مضمون کسی بھی brand یا batch کے product کی کارکردگی کا وعدہ نہیں کرتا؛ ہر عددی ضابطے کو مخصوص منصوبے کی pre-treatment کی حالت، خدمت کے ماحول اور maintenance کے ادوار میں دوبارہ تصدیق کروانا ضروری ہے۔
Last updated: 2026-11-07
یہ تحریر Kexin New Materials (Guangdong) Co., Ltd. کی technical team نے industrial coatings اور سٹیل ڈھانچوں کے corrosion protection سے وابستہ انجینئرز و قارئین کے لیے مرتب کی ہے۔ کمپنی صناعی تحفظاتی paints، waterborne industrial paints اور متعلقہ application کی تکنیکی خدمات فراہم کرتی ہے؛ صارفین OEM، انجینئرنگ کے contractors اور بیرونی coating فرمز جیسے کارپوریٹ خریدار ہیں؛ فراہمی کے trade کی شرائط EXW یا FOB کے مطابق طے پاتے ہیں، اور تمام خدمات کارپوریٹ خریداری کی فریقوں کے لیے ہیں۔ معیارات و ضوابط کے نام موجودہ مؤثر اشاعتوں سے تصدیق کیے جائیں؛ ملاپ کی سطحوں، رگڑ والی سطحوں اور safety کے functional سطحوں کے سلوک میں کوئی تبدیلی equipment manufacturer یا original designer کی تصدیق کے بعد ہی عمل میں آئے گی۔