
이동식 고소 작업대(MEWP, Mobile Elevating Work Platform)와 곤돌라(매달식 작업발판, suspended access platform)은 승무원 난간이 달린 작업판을 유압 또는 권상 방식으로 승강·이동시키는 장비로, 하중을 받는 구조는 통상 암(붐), 선회 테이블, 섀시, 현가 기구, 작업대 골조로 구성된다. 이 강구조의 방식 도장은 방식면·결합면·검사면이라는 세 가지 표면 제약이 동시에 걸리기 때문에, "어디는 두께를 제한하고 어디는 도장하지 않는가"가 코팅 시스템 선정 자체보다 먼저 결정되는 경우가 많다.본 문서는 ISO 12944 시리즈, EN ISO 1461과 GB/T 13912, ISO 19840, EN 280과 GB/T 19155 등 공개 자료 기준으로 환경 등급, 건조도막두께, 표면 처리, 무도장 구역 설정, 듀플렉스(용융아연도금 + 도장) 노선, 검수 기록을 실행 가능한 판단 기준으로 정리하여 장비 제조사, 임대 장비 정비 담당, 도장 외주가 기술 협정과 공정 문서에 그대로 반영할 수 있도록 한다.
먼저 실제로 일어났던 보수 사례를 하나 보자. 암형 이동식 고소 작업대 한 대가 해안 공장에서 사용 4년째를 맞았을 때, 같은 장비에서 성격이 서로 다른 세 가지 문제가 나타났다. 텔레스코픽 암 하부 플랜지의 슬라이딩 패드(마모 가이드) 접촉부 코팅이 마모로 뚫려 띠 모양의 녹자국이 드러났고, 선회 테이블과 암 경첩의 핀 보어는 앞선 보수 때 후막 에폭시를 두 도막 덧칠한 탓에 조립할 때 핀이 들어가지 않아 현장에서 리머로 보어를 확장할 수밖에 없었으며, 아웃트리거 실린더 외통 코팅은 온전했지만 실린더 입구 시일과 슬라이딩면이 만나는 환형 밴드에서 블리스터(부풀음)와 박리가 발생했다. 세 고장의 공통 원인은 "도료 성능이 나빴다"가 아니라, 건축 강구조의 "도막이 두꺼울수록 안전하다"는 습관을 결합면과 운동면이 있는 기계에 그대로 옮겨 붙인 데 있었다.
1. 대상부터 구분하라: 이 장비의 강구조는 일반 건축 강구조가 아니다
건축·교량 강구조 도장의 목표는 비교적 단일하다. 규정된 환경 등급과 내구 연한 안에서 부식을 억제하는 것이다. 고소 작업대와 곤돌라에는 제약이 하나 더 붙는다. 사람을 태우는 운동 기구라는 점이다. 코팅의 존재 여부와 두께는 결합 치수, 마찰 특성, 도전·절연 상태, 그리고 검사자가 결함을 눈으로 확인할 수 있는지 여부를 직접 바꾼다.
1. 세 종류의 표면이 한 대의 장비 안에서 서로 충돌한다
- 방식면: 암 외측면, 선회 테이블 상면, 섀시 상부 커버플레이트, 작업대 골조와 난간 포스트. 이 면들은 ISO 12944 시리즈로 시스템을 선정하고 도막두께를 관리한다는 점에서 일반 강구조와 같은 논리가 적용된다.
- 결합면: 핀과 핀 보어, 경첩 부싱, 텔레스코픽 암 슬라이딩 패드 접촉면, 아웃트리거 실린더 가이드 부시, 고력볼트 마찰접합면, 나사 구멍과 카펜(스냅링) 홈. 코팅은 여기서 "덧입혀진 치수"가 되어 공차대를 깎고, 미끄럼계수를 낮추고, 마찰쌍의 마모 방식을 바꾼다.
- 검사면: 와이어로프, 체인, 용접부, 경첩 핀 노출부, 안전락과 마찰 휠 접촉면, 구조물 내부 공동의 관찰 공. 이 면들은 금속 본색이나 피복이 낮은 상태를 유지해야 한다. 코팅은 절사·균열·변형을 가려서 주기별로 내리는 폐기 판정에 직접 영향을 주기 때문이다.
실무에서의 처리 순서는 다음과 같아야 한다. 먼저 도면과 기술 협정에 결합면과 검사면의 무도장 경계를 표시하고, 나머지 표면에 대해 시스템과 도막두께를 정한다. 순서를 거꾸로 하면 "도장 두껍게 할수록 검수는 잘 통과하고, 조립할수록 공정이 힘겨워지는" 악순환에 빠진다.
2. 정비 창과 재작업 비용이 작은 결함을 키운다
이런 장비는 통상 임대 현장이나 공사가 밀집된 현장에서 연속으로 사용되며, 도장에 내줄 수 있는 창은 대개 연간 검사, 유압 부품 교체, 구조물 비파괴 검사와 같은 시점에 잡힌다. 국부 보수는 현장에서 끝내야 하는데, 현장에서 Sa 2½급 샌드블라스트(이송재 분사) 청소로 처리할 수 있는 면적은 대체로 한정되어 있어 대부분 St 3급 수동·동력공구 청소 수준에 머문다. 다시 말해 초기 도장 때 고른 시스템이 3–5년 뒤에 같은 체계 안에서 국부 수리가 가능한지를 결정한다. 초기에 층간 재도장 인터벌이 좁고 플래시 러스트(조기 재부식)에 민감한 제품을 쓰면, 보수 때는 "전체 박리 후 재도장"으로 흐르기 쉽다.
3. 규격이 비워 둔 자리: 장비 규격은 구조 안전을 다루고, 도장 요건은 기술 협정에 쓴다
고소 작업 곤돌라 쪽의 현행 중국 국가표준은 GB/T 19155-2017(매달식 작업발판·곤돌라 국가표준, 2017-07-12 발표, 2018-08-01 시행, GB/T 19155-2003을 대체, 중국 표준 분류번호 J80, 국제 표준 분류번호 53.020.99, 소관 부서는 중국기계공업연합회)이다. 이 규격은 용어와 정의, 형식과 주요 파라미터, 일반 기술요건, 구조, 안정성과 기계 설계 계산, 현가 플랫폼, 승강 기구, 현가 장치, 전기·제어 시스템, 시험 방법, 검수 규칙, 마킹과 동봉 문서를 다루지만, 공개된 목차에는 코팅 건조도막두께나 방식 시스템에 대한 규정이 들어 있지 않다. 이동식 고소 작업대 쪽의 EU 조화규격은 EN 280 시리즈이며(신판은 EN 280-1:2022로 설계 계산, 안정성 준칙, 구조, 안전, 점검과 시험을 다룬다), 제3자 인증기관이 공개적으로 재인용한 일반적인 판정 기준에는 다음이 포함된다. 주요 구조 부재 정적 시험은 정격 하중의 1.5배, 동적 시험은 1.25배로 가중, 작업대 난간 높이는 1 100 mm 이상, 중간 레일 간격은 550 mm 이하, 킥보드(발판 막이판) 높이는 150 mm 이상, 풍속 12.5 m/s 도달 시 경보 또는 동작 차단, 유압 배관과 피팅은 작동 압력의 2배 내압, 전기 시스템은 EN 60204-1 적용, 절연 저항은 1 MΩ 이상. 기관별 공개 재인용 사이에는 정적·동적 하중 배수의 대응 관계에서 자료 간 차이가 있으므로, 현행 규격 원문이 우선이다.
결론은 매우 실무적이다. 방식 요건은 장비 규격에 적히지 않았다고 사라지지 않는다. 구매 기술 협정, 기업 표준, 도장 공정 문서를 통해 반드시 도면 위로 내려와야 한다. 협정에 무도장 면 목록과 도막두께 상한을 누가 적어 넣느냐가 조립과 검수의 주도권을 결정한다.
2. 환경 등급: 부식 등급을 판정하기 전에 시스템을 논하지 마라
ISO 12944-2:2017은 저탄소 강과 아연의 첫해 질량 손실 또는 두께 손실로 대기 부식 등급을 정의한다. 2017판에서는 기존 C5-I와 C5-M을 C5로 병합하고 극한 오프쇼어 등급 CX를 신설했다. 아래 표는 공개 자료 기준으로 정리한 일반적인 대조표이다.
| 등급 | 부식 정도 | 저탄소 강 두께 손실 μm/a | 아연층 두께 손실 μm/a | 저탄소 강 첫해 질량 손실 g/m² | 전형적 환경 예시 |
|---|---|---|---|---|---|
| C1 | 매우 낮음 | ≤1.3 | ≤0.1 | ≤10 | 난방되고 공기가 깨끗한 실내 |
| C2 | 낮음 | 1.3–25 | 0.1–0.7 | 10–200 | 난방 없는 실내, 농촌 대기 |
| C3 | 중간 | 25–50 | 0.7–2.1 | 200–400 | 도시와 일반 공업 대기, 저염분 해안 |
| C4 | 높음 | 50–80 | 2.1–4.2 | 400–650 | 중간 염도 해안, 공업 지구, 화학 공장 |
| C5 | 매우 높음 | 80–200 | 4.2–8.4 | 650–1500 | 고다습 고오염 공업 지구, 고염도 해안(구 C5-I와 C5-M 병합) |
| CX | 극단 | >200 | >8.4 | 1 500–5 500 | 오프쇼어 플랫폼, 해상 구조물 대기 구역(시스템은 ISO 12944-9 참조) |
1. 한 대의 장비가 종종 두 등급에 동시에 걸쳐 있다
장비 전체를 단일 등급으로 설계하지는 않는다. 상부 암 외측면은 햇빛과 빗물 세월에 노출되어 대기 노출의 일반 조건에 가깝지만, 섀시 하부 커버플레이트, 추(밸러스트) 장착면, 휠 하우스 내측은 진흙물과 제빙 염화물이 장기간 고여 미세 환경의 부식성이 명목 등급보다 높다. 곤돌라의 현가 기구 받침대와 지붕 추 프레임은 연중 가림이 없는 반면, 작업대 골조는 실내 회전 창고에 보관된다. ISO 12944의 공개 실시 권고도 교량 음면, 수영장 지붕 같은 국부 미세 환경의 부식 속도가 주 구조물보다 2–3 등급 높을 수 있어 별도 평가가 필요하다고 지적한다. 따라서 계약서에 "C4 시스템" 한 줄만 적지 말고 "구역—등급" 두 장의 목록으로 기술 협정에 옮기는 것을 권한다.
| 부위 | 노출 특성 | 권장 판정 등급 | 추가 제약 |
|---|---|---|---|
| 암 외측면, 선회 테이블, 작업대 골조 노출품 | 대기 노출, 자외선, 건습 반복 | C3–C4 | 상도는 분필화에 견디는 제품이어야 하고 에폭시 중도는 반드시 상도로 피복 |
| 섀시 하부 플랜지, 휠 하우스 내측, 추 장착면 | 진흙물, 제빙 염화물, 기계적 충격 | C4–C5 | 바닥은 탄성 후막 또는 아스팔트계 봉합으로 마감하며 석재 충돌까지 함께 고려 |
| 해안 5 km 이내 공장, 부두, 해상 풍력 현장에서 쓰는 기종 | 해염 에어로졸 침적이 뚜렷 | C5 | 모서리·용접부 사전도장(스트라이프 코트)과 전기도막검층을 강화 |
| 곤돌라 현가 기구, 지붕 지지대, 와이어로프 노출부 | 가림 없음, 염분과 결로의 반복 | C4–C5 | 와이어로프와 마찰 휠은 무도장으로 유지(제5장 참조) |
| 실내 회전 창고에 장기 보관되는 가위식(시저) 기종 | 항온항습·건조, 간헐적 결로 | C2–C3 | 전체 재도장보다 충돌 부위 수리가 중점 |
2. 중국 채택 판본의 연대 차이를 주의하라
ISO 12944 시리즈의 중국 대응은 GB/T 30790 시리즈다(예: GB/T 30790.2-2014 환경 분류, GB/T 30790.5 보호 도료 시스템, GB/T 30790.6 시험실 성능 시험 방법). 채택 판본은 1998판 ISO를 기반으로 하는데, 국제 규격은 이미 2017—2018년에 개정을 마쳤다. C5-I와 C5-M 병합, CX 신설, 내구 등급 조정, 그리고 권장 명목 건조도막두께의 전반적인 인하가 그것이다. 중국 프로젝트에서 GB/T 30790를 인용할 때는 기술 협정에 인용한 ISO 판본(예: ISO 12944-5:2018)을 함께 명시하여 두 개의 기준이 서로 어긋나지 않게 하라.
3. 내구 등급과 명목 건조도막두께: 연한이 1차 제약이다
ISO 12944-1:2017은 내구도를 3등급에서 4등급으로 확장했다. 저내구 ≤7년, 중내구 7–15년, 고내구 15–25년, 매우 높음 내구 >25년이다. 그리고 최초 정비의 판정 기준을 "약 10% 면적이 규정된 부식 등급에 도달"으로 강화했는데, 전체 면적의 부식이 아니다. 내구 등급과 환경 등급이 함께 권장 시스템의 명목 건조도막두께(NDFT)를 결정한다. 아래 표는 공개 자료로 정리한 대조표로, 여러 출처의 수치가 비교적 잘 일치하지만 모두 공개 정보의 재인용이므로 계약 용도에서는 현행 규격 원문을 확인해야 한다.
| 환경 등급 | 하도 종류 | 저내구 ≤7년 | 중내구 7–15년 | 고내구 15–25년 | 매우 높음 내구 >25년 |
|---|---|---|---|---|---|
| C3 | 기타 하도 | 120 | 160 | 200 | 240 |
| C3 | 아연 함유 하도 | — | — | 160 | 200 |
| C4 | 기타 하도 | 160 | 200 | 240 | 280 |
| C4 | 아연 함유 하도 | 120 | 160 | 200 | 240 |
| C5 | 기타 하도 | 200 | 240 | 280 | 320 |
| C5 | 아연 함유 하도 | 160 | 200 | 240 | 280 |
| CX | — | ISO 12944-9:2018 오프쇼어 시스템의 특별 규정으로 이관 | |||
두 가지를 환기한다. 첫째, 2017—2018 개정으로 같은 환경 등급·내구 연한에서 권장 NDFT가 전반적으로 약 40–60 μm 낮아졌다. 즉 "도막은 얇아지되 시스템과 표면 처리는 더 엄격해졌다"는 뜻이므로, 구판 두께만 옮겨 적으면서 전처리를 헐겁게 해서는 안 된다. 둘째, NDFT는 방식면(표 1의 노출면)의 목표치이지 결합면의 허용치가 아니다. 결합면의 도막두께 상한은 별도로 규정해야 하며, 이것이 바로 제5장의 주제다. 도막두께와 내구 연한의 시스템 논리는 사이트 내부 글 강구조 일반 방식 시스템: 하도·중도·상도 3층 체계와 도막두께 논리를 참고하고, 교량과 가혹 조건 강구조의 표기법은 교량 강구조 방식 도장 규범을 참고한다.
4. 표면 처리: 청정도, 소지 조도, 먼지, 염분 네 관문
방식면의 실패는 대부분 코팅 자체에서 일어나지 않고 코팅과 모재의 계면에서 일어난다. 고소 작업대와 곤돌라에는 요건이 하나 더 붙는다. 현장이나 보수 공위에서는 고등급 분사 청소를 전량 달성하기 어려우므로, "어디는 반드시 Sa 2½, 어디는 St 3 허용"을 미리 적어 두어야 한다.

| 항목 | 일반 판정 기준 | 방법 또는 규격 | 비고 |
|---|---|---|---|
| 청정도 등급 | 방식면 Sa 2½(잔류 얼룩 면적 ≤5%); CX 또는 용사면 Sa 3; 보수 국부 St 3 | ISO 8501-1 / GB/T 8923.1-2011 | 용접부, 내측 모서리, 부식 구멍은 불량 구역으로 등급을 별도 산정 |
| 소지 조도(앵커 패턴) | 중방식은 통상 Rz 40–75 μm; 선박·해양 시스템 30–75 μm | ISO 8503 시리즈 / GB/T 13288 | 너무 깊으면 봉우리에서 도막이 얇아지고, 너무 얕으면 부착 부족 |
| 먼지 등급 | 중방식은 1급 요구, 3종 이상 입자는 잔류 불허 | ISO 8502-3 / GB/T 18570.3 | 점착테이프 전사법으로 비교 판정 |
| 수용성 염분 | NaCl 기준으로 ≤50 mg/m²가 일반 상한, 고성능 시스템은 ≤20–30 mg/m² | ISO 8502-9 현장법 / ISO 8502-6 실험실법 | ISO/TR 15235의 공개 권고치는 30 mg/m²; 해안·제빙 염화물 조건은 필수 검사 |
| 환경 조건 | 모재 온도가 이슬점보다 3 ℃ 이상 높고 상대습도 ≤85% | 시공 규범 일반 조항 | 2시간마다 1회 기록, 급변 시 재측정 |
| 도장 기한 | Sa 2½ 후 4시간 안에 하도 완료, 해안·고다습에서는 2시간으로 단축 | 기업 공정 문서의 일반 표기 | 플래시 러스트 발생 시 재작업 처리 |
| 모서리 처리 | 자유 변 라운드 반경 2 mm 이상 또는 동등한 반복 연마 | IMO 발라스트 탱크 도장 성능 표준의 공개 요건 | 뾰족한 모서리는 도막두께가 배로 부족해진다 |
1. 플래시 러스트(재부식)와 탈염의 처리 순서
분사 청소 후 첫 하도까지의 사이에서 맨 강은 고다습 환경이면 2–3주 안에 재부식된다. 산세 처리 부품의 보관 기간은 통상 1개월을 넘기지 못하고, 연마면은 24시간 안에 도장하는 것을 권한다. 재부식이 일어났을 때 면적이 5% 이하면 고운 사포로 눈을 내고 담수로 닦은 뒤 표면 건조하여 재도장할 수 있고, 5%를 넘으면 다시 분사 청소해야 한다. 담수 세척으로 탈염한다면 반드시 고압 수세와 충분한 건조를 병행해야 한다. 그렇지 않으면 모세 틈에 물을 남기는 셈이라 오히려 새로운 블리스터 원인을 만든다. 사이트 내부에 녹이 남은 모재의 처리를 다룬 별도 글이 있다: 녹슨 강재의 표면 처리와 전환형 도료의 적용 한계.
2. 전처리 품질이 코팅 수명에 주는 비중
공개 자료에서 자주 인용되는 경험적 판단은 이렇다. 코팅 시스템의 사용 성능에서 표면 처리 기여 약 60%, 도료 자체 약 30%, 시공 요인 약 10%이며, 처리 등급이 한 단계 내려갈 때마다 장기 보수 빈도가 뚜렷이 늘어난다는 것이다. 이 비례는 2차 재인용이므로 규격 조항처럼 인용할 수 없다. 다만 발주자에게 "비용은 상도 브랜드가 아니라 전처리에 먼저 써야 한다"고 설명하는 정도로는 대개 충분하다.
5. 암, 경첩, 슬라이딩면: 무도장과 두께 제한의 판단 기준
이 장이 본 문서를 일반적인 강구조 방식 글과 갈라 놓는 지점이다. 어떤 면을 도장할 것인지, 얼마나 두껍게 칠할 것인지는 세 가지 판단 기준으로 정한다. 치수 기준(코팅이 결합 공차를 깎는지), 역학 기준(코팅이 마찰이나 하중 전달 경로를 바꾸는지), 기능 기준(코팅이 도전·절연·운동·검사를 방해하는지)이다.
| 부위 | 지배 기준 | 처분 권고 | 정량 근거 |
|---|---|---|---|
| 핀과 경첩 보어 | 치수 | 보어 내부와 축 외주는 무도장으로 두고, 조립 후 노출된 단면만 봉합 | Ø30–40 mm의 H7 보어 공차대는 +0.025 mm에 불과한데, 한 도막의 중방식 건조도막은 통상 60–120 μm로 이미 공차대의 2–5배 |
| 고력볼트 마찰접합면 | 역학 | 설계 문서 규정에 따라 처리하며, 도장 전 반드시 미끄럼계수를 재측정 | 공개 정보의 재인용인 JGJ 82 표값: 샌드블라스트(샷) 0.45 / 0.55, 분사 후 무기아연 도장 시 0.35 / 0.40으로 저하, 아연도금면 0.17 |
| 텔레스코픽 암 슬라이딩 패드 접촉면 | 역학 + 마모 | 슬라이딩면에는 후막 도장을 하지 않고 내마모 패드(마모 가이드) 또는 내마모 분체 코팅으로 대응 | 코팅이 닳아 뚫리면 모재와 국부 갈바닉 쌍을 이뤄, 마모 띠를 따라 줄무늬 부식이 확장된다 |
| 실린더 가이드부와 시일 접촉면 | 기능 | 실린더 입구의 환형 밴드는 무도장으로 두고, 도장 전에 마스킹 플러그로 보호 | 코팅 파편이 시트 립에 끼면 피스톤 로드 도금을 긁어 손상을 낸다 |
| 나사 구멍, 카펜 홈, 나사 부품 | 치수 | 무도장 또는 코팅 보상을 위한 공차 여유를 사전 확보 | 코팅 보상량은 통상 0.2–0.4 mm급(공개 자료 기준)이며 체결품 공급업체와 합의가 필요 |
| 와이어로프, 체인, 안전락 마찰 휠 | 기능(검사 가능성) | 피막형 도료 금지, 제조사 규정에 따라 침투형 로프 그리즈 사용 | 절사와 변형은 육안으로 식별 가능해야 하며, 도료는 결함을 가리고 로프 직경까지 바꾼다 |
| 전기 접지면과 접지 볼트 | 기능(도전) | 접지면은 무도장 또는 도장 후 파막(도막 제거) | 절연형 기종은 도전성 코팅이 암 본체의 절연 상태까지 바꾸므로 제조사 기술 문서를 기준으로 한다 |
1. 핀 보어: 한 도막이 공차대 전체를 없앤다
경첩 구조에는 H7/g6 계열의 유격 맞물림, 곧 핀과 보어의 클리어런스가 일반적이다. Ø30–40 mm를 예로 들면 H7 보어의 공차대는 +0.025 mm / 0으로, 한 변 여유가 25 μm뿐이다. 그런데 중방식 시스템의 한 도막 건조두께는 통상 60–120 μm다(표 3의 C4 중내구·고내구 시스템 참고, 총 NDFT 200–240 μm는 대개 2–3 도막으로 구성). 보수 때 "김에" 핀 보어까지 두 도막 덧칠하면 보어 내부의 누적 증후가 100 μm급에 달해 핀 압입이 반드시 지나치게 빡빡해지고, 현장에서는 리머로 보어를 확장하거나 연마기로 축을 갈아버린다. 이 한 걸음이 사실상 원 시스템의 봉합 경계를 깨뜨리고, 확장으로 드러난 맨 금속 위에 부식 시작점을 남긴다.
올바른 표기는 도면에 무도장 원을 직접 표시하는 것이다. 보어와 축은 가장자리까지만 칠하고, 조립이 끝난 뒤 노출된 단면을 국부 봉합한다(도장 가능면과 도장 불가면은 기술 협정의 도해를 기준으로 한다). 그리고 "핀 보어의 덧도장은 설계 확인을 거쳐야 한다"를 보수 공정에 적어 둔다. 같은 논리는 섀시 부품과 프레임의 무도장 구역에도 적용된다. 사이트 내부 글 프레임·섀시 부품의 무도장 구역: 접지 도전, 접촉면, 전착 도막두께의 한계에서는 차량 전장품과 조립 관점을 더 자세히 다루었다.
2. 마찰면: 도장하면 미끄럼계수가 떨어진다
마찰형 고력볼트 접합은 판면 마찰력으로 하중을 전달하며, 고력볼트 마찰접합 미끄럼계수(μ)는 처리 공정과 직결된다. 공개 정보의 재인용인 JGJ 82 표값은 다음과 같은 대조를 준다. 3번 강과 16Mn 강의 샌드블라스트(샷)면은 0.45 / 0.55, 분사 후 무기아연 도장을 하면 0.35 / 0.40으로 내려가고, 분사 후 붉은 녹이 나도록 둔 경우에도 0.45 / 0.55이며, 와이어 브러시로 뜬 녹만 제거했거나 무처리 깨끗한 압연면은 0.30 / 0.35, 냉간성형 박벽 부재의 아연도금면은 0.17에 불과하다. 일부 공개 자료는 "분사 후 무기아연 도장은 0.45–0.55로 볼 수 있다"(조건은 건조도막 50–75 μm, 아연 분말 함량 80% 이상, 충분한 양생 24시간 이상)라는 높은 값을 따로 제시하므로 두 기준 사이에 자료 간 차이가 있다. 공학적 결론은 하나뿐이다. μ값은 동일 재질·동일 공정·동일 배치로 만든 시험편의 실측으로만 확정해야 하며 표값만 믿어서는 안 된다. 검수 로트와 시험편 조수에 대한 공개 기준은 2 000 t마다 또는 표면 처리 공정마다 1개 로트, 로트당 3조이며, 판정 요건은 시험편 평균값이 설계값 이상이고 어느 한 시험편도 설계값의 85% 이상이어야 한다.
고소 작업대에 주는 의미는 이렇다. 암과 선회 테이블의 하중 접속을 마찰형으로 설계했다면, 도장 공정은 마찰면 보호와 μ값 재검증 사이에 순서를 반드시 정해 두어야 한다. 시공 중에 마찰면에 표시를 하거나 기름이 묻히는 일은 엄금하고, 설치 시 마찰면은 건조하게 유지하며 우천 작업은 금지한다. 사전 장력과 토크의 관리 기준은 편차 ±10%, 접합부 토크계수 평균 0.110–0.150, 표준편차 0.010 이하다. 사이트 내부에 이미 주제별 글이 있다: 고력볼트 마찰면에 도장할 수 있는가: 코팅 미끄럼계수 산정과 재검증.
3. 텔레스코픽 암 슬라이딩면과 마모 가이드
텔레스코픽 암의 슬라이딩 쌍은 고분자 슬라이드 플레이트나 내마모 패드를 쓰며, 맞물림 틈 자체가 마모를 감당하기 위해 두어진다. 유기 코팅은 여기서 내마모 방안이 아니다. 코팅은 반복 접촉에서 먼저 닳아 뚫리고, 마모 띠와 주변 온전한 코팅 사이에 전위차가 생겨 줄무늬 부식이 마모 띠를 따라 확장하며, 동시에 생긴 마모 가루가 맞물림면에 끼인다. 표면 내마모성을 끌어올려야 한다면 내마모 분체 코팅 또는 표면 처리 노선으로 가야지, 방식 도막두께를 키우는 방법이 아니다. 내마모 분체 코팅: 경질 충진재, 마모 기전과 용도 선정을 참고하고, 건설기계 공정의 후막·속건·내후성 세 가지 저울질에 대한 논의는 건설기계 도료——후막/속건/내후성의 삼각 균형을 참고한다.
4. 나사, 카펜 홈, 실링면
암나사 내부의 코팅은 유효 나사 맞물림 직경을 줄여서, 심하면 너트가 끝까지 조여지지 않거나 "허수 토크"를 부른다. 숫나사 부품의 경우 업계의 공개 방법은 도금과 도장 전에 코팅 보상을 위한 공차 여유를 두는 것이며, 규모는 통상 0.2–0.4 mm다. 고소 작업대와 곤돌라에서는 잔피치 나사 구멍, 조정 나사봉, 볼스크류 부위에 피막이 생기면 수평 조정과 안전 리미트의 기능 판정에 직접 영향이 간다. 따라서 권고는 다음과 같다. 나사 부품은 코팅이 완료된 제품을 우선하고(공급업체의 공정 증명서로 확인), 현장 덧칠은 지양한다. 현장 덧칠이 불가피하면 노출 단면에 한정하고, 하중 전달에 관여하지 않는 나사 구간임을 기록에 명시한다.
6. 용융아연도금과 듀플렉스 시스템: 섀시와 구조 부재의 주류 노선
섀시, 추(밸러스트) 프레임, 곤돌라 현가 기구처럼 형상이 복잡하고 물량이 많은 용접부는, 현장 도장보다 용융아연도금이 모서리와 내부 공동의 피복을 보장하기 쉽다. EN ISO 1461(GB/T 13912-2020이 대응 규격)은 "국부 두께 + 평균 두께"의 이중 지표로 관리하는데, 평균값만 제시하는 규격과 구별되는 지점이 여기 있다.
| 강재 공칭 두께 | 국부 두께 하한 μm | 평균 두께 하한 μm | 도금층 기준 질량 g/m² |
|---|---|---|---|
| >6 mm | 70 | 85 | 505 / 610 |
| >3 mm ~ 6 mm | 55 | 70 | 395 / 505 |
| 1.5 mm ~ 3 mm | 45 | 55 | 325 / 395 |
| <1.5 mm | 35 | 45 | 250 / 325 |
| 단조품 ≥6 mm / <6 mm | 70 / 60 | 80 / 70 | 505 / 575 및 395 / 505 |
| 원심처리품(나사 부품 등) >6 mm / 3–6 mm / <3 mm | 45 / 35 / 25 | 55 / 45 / 35 | 아연층 환산 1 μm ≈ 7.14 g/m² |
EN ISO 9224의 공개 환산 기준으로 아연의 대기 중 연 두께 손실은 C1의 0.1–0.7 μm/a에서 C5의 4.2–8.4 μm/a까지다. 여기서 추정하면 C4 환경(2.1–4.2 μm/a)에서 평균 85 μm 아연층의 단층 도금 소모 연한 규모는 약 20–40년이다. 다만 실제 수명은 미세 환경, 쌓인 먼지의 함유 수분, 모서리의 무도금 철 노출 영향이 크다. 공개 자료는 통상 "용융아연도금 + 상도"의 듀플렉스 시스템 수명 증대를 같은 두께 단일 시스템의 1.5–2.5배로 적어 둔다. 이 배수는 하나의 규격 조항에서 나온 값이 아니라 업계의 공개 재인용이므로, 인용할 때 기준 범위를 함께 밝혀야 한다.
1. 규소·인 함량과 "과두께 회백색 도금층"
강재의 화학 성분이 도금 두께를 좌우한다. 공개 자료가 주는 판단 기준은 다음과 같다. 규소가 0.03–0.12% 구간이거나 0.25% 이상이고 인이 0.02% 이상이면 "활성강" 구간(Sandelin 구간)에 들어가 도금층이 200–300 μm까지 자라 회백색 무광이 되고, 모서리는 취해질 수 있다. EN ISO 14713-2는 Si + 2.5 P 값으로 분류한다. 0.04% 미만은 A급(도금층이 정상적으로 광택), 0.14–0.25%는 C급(두껍지만 사용 가능), 그 사이는 예측이 불가능한 B급이다. 구매 측에 주는 의미는 이렇다. 용융아연도금품의 도금 두께는 도면에만 적어서는 안 되고 재질 증명서에 Si와 P 함량을 함께 반영해야 한다. 도금층이 지나치게 두꺼우면 이후 도장의 계면 상태와 결합 치수를 바꾸므로, 암 경첩 같은 부위는 보수하거나 가공 여유를 미리 두어야 한다. 용융아연도금품의 중량 증가는 통상 3–6%, 극단적인 경우 15%에 달해 장비 전체의 추와 안정 모멘트 계산에 영향을 준다.
2. 아연도금면에 직접 도장할 때의 부착 전제
갓 도금한 면에는 일반 에폭시를 바로 올릴 수 없다. 공개된 방법은 세 가지다. 스위프 블라스트(Sa 1급의 가벼운 분사)로 조도를 높이거나, 인산염 또는 크롬산염계 전환 처리를 하거나, 에폭시 식각 프라이머(wash primer) 시스템을 쓴다. 도금면에 도장하기 전에는 ISO 8501-3에 따라 모재 상태를 등급으로 기록해야 한다. 도금 후에 다시 분사해야 한다면 아연층과 철층 경계의 합금층이 취성이어서 분사 압력이 크면 손상이 생긴다. 장기 내구도를 노리는 구조물에는 용사 아연(알루미늄)을 금속층으로 삼고 그 위에 실러로 봉합하는 노선도 쓸 수 있으며, 기전과 시스템 조합은 용사 아연·알루미늄 금속 코팅: 중방식의 음극 보호 기전과 ISO 시스템을 참고한다.
7. 용접부, 모서리, 중공 단면과 물 고임 부위
후막 시스템은 뾰족한 모서리에서 표면장력이 도료를 "끌어가는" 현상 때문에 실측 모서리 두께가 평면의 절반 이하로 떨어지기 쉽다. 그래서 모서리·용접부 사전도장(스트라이프 코트)은 시스템의 구성 공정이지 선택 공정이 아니다. 권장 표기는 다음과 같다. 모든 자유 변, 절단 변, 용접부, 볼트 헤드, 중공 단면의 끝부는 먼저 브러시로 한 도막 사전도장하여 원래 시스템보다 두께를 약 20% 더한 뒤, 평면 에어리스 스프레이로 넘어간다.
중공 단면(암의 박스 빔, 곤돌라 작업대 프레임, 현가 기구의 각관)은 세 가지 위험을 중점적으로 처리해야 한다. 첫째, 내부 청소와 검사가 불가능한 물 고임. 둘째, 용접 후에 남은 플럭스와 산화 스케일. 셋째, 끝단 봉합 불량이 만드는 모세 틈——모세현상이 염분을 함유한 수용액을 빨아들여 내부에 가두기 때문에 도막도 점검도 닿지 않는다. 공개 실시 권고는 두 가지 판단 기준을 제시한다. 폐쇄 단면에는 배수구와 점검구를 두되 배수구 위치는 실제 설치 자세를 기준으로 정할 것, 맞닿는 면과 틈의 실링은 금속층을 녹이지 않는 탄성 실런트를 선택할 것. 실내 고다습 결로 조건의 처리 논리와 통하므로 실내 수영장동 강구조 방식: 염소·고다습과 결로 환경의 시스템 설계를 참고하고, 축사의 암모니아 부식과 고다습 시스템 사례는 축사 강구조 방식: 암모니아·고다습 환경과 도료 시스템을 참고한다.
해안·부두 기종은 모서리 문제가 더 두드러진다. C5와 C5-M 해양 대기의 시스템 발상, 자외선과 생물 오손의 복합 효과는 사이트 내부에 별도 글이 있다: 해양 공사의 C5-M 방식 시스템: 염무·자외선·생물 오손의 복합 보호. 부두 설비의 내염 상도 선택은 항만기계 내염 중방식 나노 상도를 참고한다.
8. 검수: 네 장의 기록, 한 장도 생략하면 안 된다
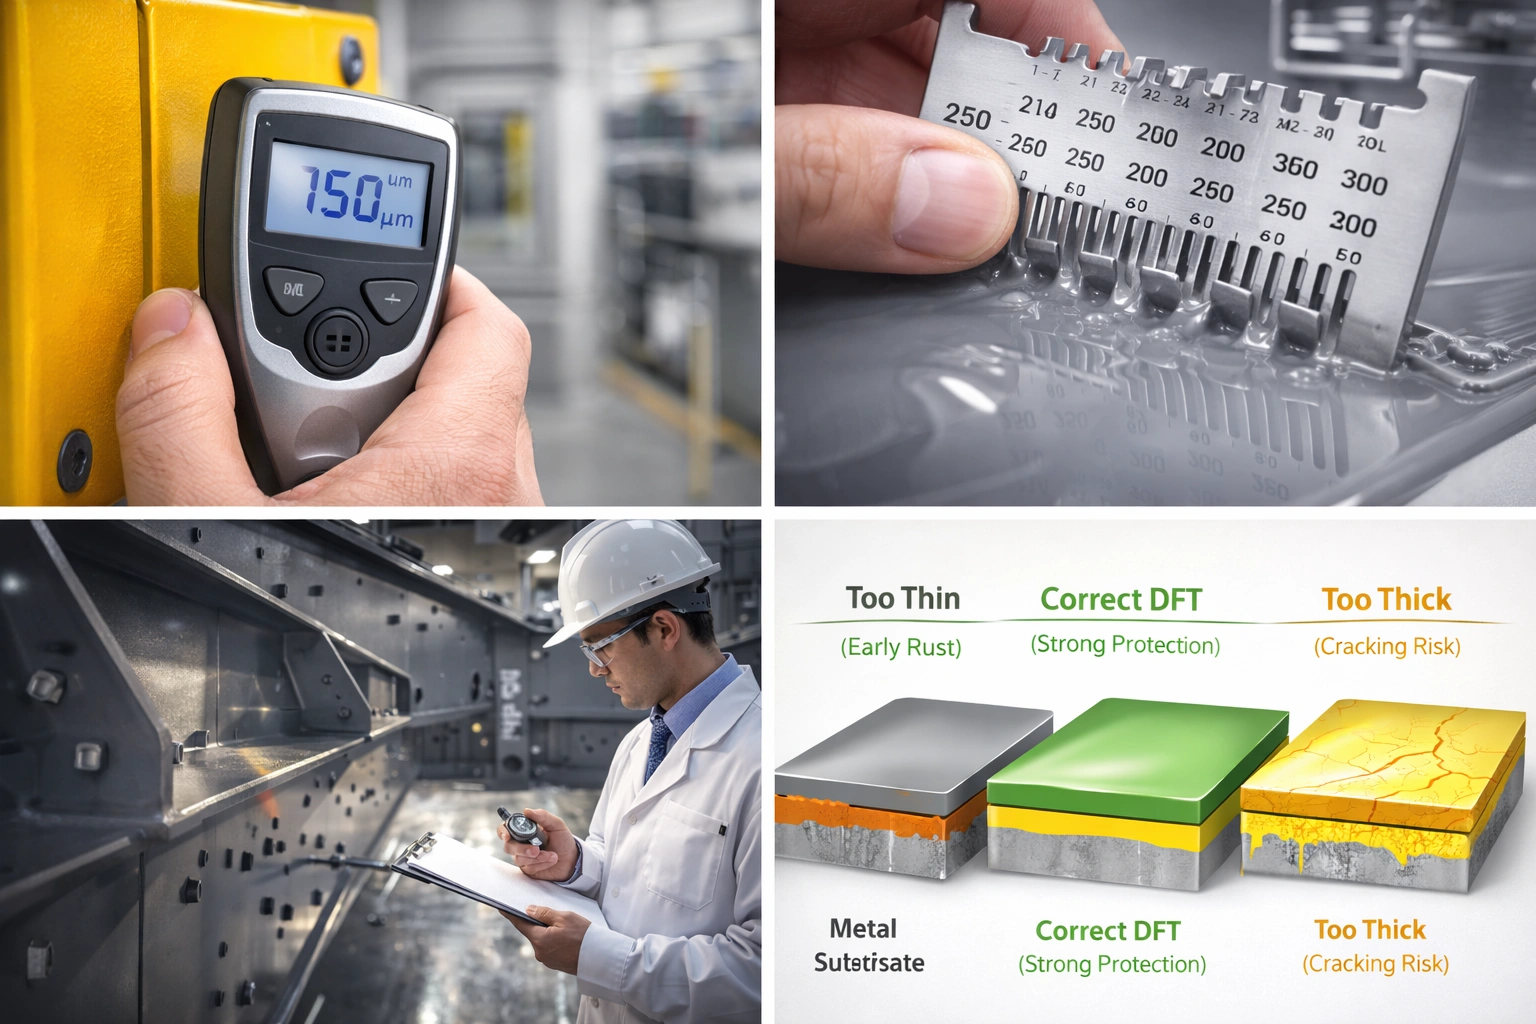
납품 검수는 네 장의 기록표로 정리할 것을 권한다. 전처리 기록, 도막두께 기록, 도막 결함 검출과 부착강도 기록, 무도장 구역과 보수 기록이다. 앞의 세 장은 일반 규격 근거가 있지만, 네 번째 장은 이 유형 장비에 고유한 것으로 실무에서 가장 자주 빠진다.
1. 도막두께: ISO 19840의 80/20 규칙
ISO 19840:2012는 명목 건조도막두께 40 μm 이상인 보호 시스템에 적용된다. 검수는 네 조건을 동시에 만족해야 한다. 한 검사 구역 측정값의 평균이 NDFT 이상, 어느 한 지점의 값도 NDFT의 80% 이상, 80%와 100% 사이 구간의 값 비중이 20% 미만, 어느 값도 규범이 정한 상한을 넘지 않을 것. 측정 지점 수는 구역 면적에 따라 늘린다. ≤1 m²는 5점, 1–3 m²는 10점, 3–10 m²는 15점, 10–30 m²는 20점, 30–100 m²는 30점이며 이후 100 m²이 늘 때마다 10점을 추가한다. 분사한 거친 면은 계기 값을 높게 나오게 하므로 ISO 8503-1의 조도 등급에 따른 보정이 필요하다. 세밀 10 μm, 중간 25 μm, 거친 40 μm이고, 조도를 알 수 없고 맨 강재 시험판이 없으면 25 μm를 적용한다. 한 지점 값이 기준을 넘으면 10 mm 이내에서 재측정할 수 있고, 재측정이 합격하면 원래 값을 대체한다. 이 규칙은 IMO 발라스트 탱크 도장 성능 표준이 쓰는 90/10 규칙과 다르다. 후자는 측정점의 90%가 NDFT 이상, 나머지 10%가 0.9배 NDFT 이상이어야 하고 NDFT 목표는 320 μm이므로, 해사·해양 기준의 물량을 받을 때는 어느 자를 대고 있는지 확인해야 한다.
도막두께 측정의 계기와 값 보정은 사이트 내부 글에 별도로 정리했다: 도장 표면 처리 Sa 2½와 분사 청소 등급.
2. 도막 결함(휴홀·기공) 검출과 부착강도
휴홀(무도장 부위)과 기공 검출은 코팅 두께에 따라 방법을 택한다. 박막은 저압 습포법(공개 자료에서 통상 90 V급)을 쓸 수 있고, 후막 시스템은 고압 전기도막검층으로 전환하여 전압은 계기 제조사가 제시한 계산식과 코팅 두께로 설정한다. 부착강도 검수는 인발시험(pull-off)으로 하며 방법은 ISO 4624 / GB/T 5210(또는 ASTM D4541)이다. 일반적인 중방식 규범은 5 MPa 이상을 판정 기준으로 주고, IMO 발라스트 탱크 시스템의 공개 기준은 에폭시계 3.5 MPa 초과, 대체 시스템 5.0 MPa 초과이며 계면 파괴와 응집 파괴의 비율까지 구분한다. 판정은 파괴 양상을 반드시 함께 보아야 하며 수치만 보면 오해를 부르는 결론이 나온다. 상세는 방식 코팅 부착강도 검수: 인발시험의 수치 판정과 파괴 양상을 참고한다.
3. 무도장 구역과 보수 기록: 가장 자주 빠지는 한 장
권장 기록 요소는 다음과 같다. 무도장 면의 도해와 번호, 조립 전 재확인 결과(핀이 자유롭게 삽입되는지, 마찰면 보호 조치의 상태), 각 보수 부위의 위치와 도달한 청소 등급, 보수 겹침 폭(통상 50 mm 이상을 요구)과 깃털형 가장자리의 폭(30 mm 이상), 보수 후 도막두께와 부착강도 재측정값. 장비 출고와 연간 검사 기록에 이 한 장을 남기면, 나중에 사고 원인 규명이나 품질 클레임에서 기술적 다툼이 훨씬 줄어든다.
9. 시험실 검증: 염무 시간수를 곧바로 사용 연한으로 바꾸지 마라
염무 시험은 가속 비교 수단일 뿐, 대기 노출 연한과의 안정된 선형 환산 관계가 없다. ISO 9227의 중성염무(NSS)는 35 ℃, 5% NaCl 조건에서 수행하고, ISO 12944-6과 -9는 스크라이브(긋기)의 부식 확산 폭을 판정 기준으로 쓴다. 공개 재인용상 일반적인 요구는 C3와 C4가 한쪽 확산 2.0 mm 이하, C5와 CX가 2.5 mm 이하다.

| 검증 항목 | C3 | C4 | C5 | CX |
|---|---|---|---|---|
| 중성염무 NSS 시간 h | 240 | 480 | 720 | 720–1 440 |
| 응축수 시험 시간 h | 240 | 480 | 720 | 720–1 440 |
| 순환 가속 내후 시험(ISO 12944-9) | 요구 없음 | 선택 | 2 520(35 주기) | 4 200(58 주기) |
| 스크라이브 부식 확산 판정 mm | ≤2.0 | ≤2.0 | ≤2.5 | ≤2.5 |
| 시험편 치수 mm | 150 × 100 × 3 또는 150 × 75 × 3(IMO 모의 탱크 시험편은 200 × 400 × 3) | |||
공개 재인용상 순환 시험의 한 주기는 72 h이고 구성은 염무 24 h, 결로 24 h, 저온 -20 ℃ 12 h, 자외선 12 h다. 이런 다인자 순환 시험은 단일 염무보다 실제 고장 양상에 더 가까우며, 특히 모서리와 보수 겹침 부위의 블리스터가 그렇다. 고소 작업대와 곤돌라에서는 검증 대상을 "시스템 + 전처리 + 모서리 처리"의 조합으로 정하고 평판만 시험하지 말 것을 권한다. 시험판에는 R 2 mm 라운드가 있는 절단 변 하나와 필로그 하나를 포함해야 장비의 실제 고장과 연관된 비교가 나온다. 염무 판독법은 중성염무 시험(NSS) 판정: GB/T 1771, ISO 9227과 ASTM B117의 판독법을 참고한다.
10. 현장 시공, 국부 보수, 수성 전환의 규제 대응
1. 시공 창과 환경 기록
현장과 공장 보수에서는 에어리스 스프레이가 주류 방식이다. 일반적인 파라미터 구간은 다음과 같다. 한 도막 습윤두께 60–120 μm, 노즐 구경과 압력은 제품 기술 데이터시트로 설정, 2액형 도료는 기계 교반 후 15 min 숙성, 가사시간(통상 45 min 수준) 초과 시 폐기, 희석제 첨가는 5% 이내로 제한하여 처짐과 건식 분무를 방지한다. 도장 간격은 제품 규정에 따르며 공개 자료의 일반 표기는 하도 4시간 이상 24시간 이하, 중도 6시간 이상 7일 이하다. 건조 판정은 25 ℃를 기준으로 한다. 손끝에 묻어나지 않는 정도 약 30 min, 눌러 생긴 자리에 점착이 남지 않음 약 24 h, 완전 양생 7 d. 저온 환경에서는 도료와 모재를 함께 가열하여 온도차를 2 ℃ 이내로 유지해야 한다. 그렇지 않으면 그늘진 면에 결로가 생긴다. 수성 시스템의 시공 파라미터와 플래시 러스트 제어는 별도 글로 정리했다: 건설기계 수성 2액형 폴리우레탄 도료(2K WPU) 에어리스 표준 파라미터.
2. 임대 함대의 국부 보수 노선
함대 보수의 전형적 제약은 가동을 오래 멈출 수 없다는 점이다. 전체 분사는 불가능하고 국부 처리만 가능하다. 실행 가능한 노선은 "연마로 깃털형(페더) 가장자리 만들기 → Sa 2½ 또는 최소 St 3까지 분사 보강 → 원 시스템대로 층층이 보수 → 겹침부는 기울기 처리 → 도막두께와 부착강도 재측정"이다. 재부식 면적이 5%를 넘으면 다시 분사 청소해야 하며, 보수 후 부착강도의 공개 판정 기준은 5 MPa 이상 또는 원 시스템과 동일값이다. 초기 도장 시스템과 보수 시스템이 맞지 않으면(예를 들어 알키드 구도장 위에 바로 에폭시를 피복하는 경우) 먼저 층간 적합성 소규모 시험을 해 대량 재작업을 피해야 한다.
3. VOC와 유해물질 제한량의 규제 기준
산업용 보호 도료는 중국에서 강제 국가표준 GB 30981-2020《산업용 보호 도료의 유해물질 제한량》으로 관리된다. 공개 자료로 정리한 재인용 기준에는 다음이 포함된다. 용제형 금속모재 보호 하도의 VOC 제한량은 구판 650 g/L에서 500 g/L로 강화, 항만기계용 상도는 700 g/L에서 500 g/L로 강화, 수성 기계설비용 도료의 VOC 제한량 250 g/L, 무용제 도료 100 g/L. 벤젠 함량 0.3% 이하, 톨루엔과 자일렌 합계는 35% 수준으로 제한, 다환방향족탄화수소(PAH) 500 mg/kg 이하,네 가지 프탈레이트 에스테르 합계 0.1% 이하, 그리고 납·카드뮴·크롬·수은 등 중금속의 강제 관리가 신설되었다. 녹색제품 평가(GB/T 35602-2017)는 수성 산업 도료에 200 g/L 이하의 더 엄격한 제한량을 요구한다. 위 수치는 모두 2차 재인용이며, 구체적 제한량은 제품 분류, 시공 상태, 규격 원문에 따라 집행한다. 수출 기종은 목적지의 도료 VOC 법규로 별도 대조가 필요하다. 관련 배경은 수성 도료와 유성 도료의 선택: 성능·비용·규제 대응의 의사결정 프레임을 참고한다.
11. 주요 데이터와 판단 기준 일람
- 저탄소 강 두께 손실: C3 25–50 μm/a, C4 50–80 μm/a, C5 80–200 μm/a, CX는 200 μm/a 초과(ISO 12944-2 공개 기준).
- 아연층 두께 손실: C3 0.7–2.1 μm/a, C4 2.1–4.2 μm/a, C5 4.2–8.4 μm/a; 아연층 환산 1 μm ≈ 7.14 g/m².
- 내구 등급: ≤7년 / 7–15년 / 15–25년 / 25년 초과. 최초 정비 판정 기준은 약 10% 면적이 규정 부식 등급에 도달(ISO 12944-1:2017).
- NDFT 참고: C4 기타 하도는 중내구 200 μm·고내구 240 μm, C5 아연 함유 하도는 고내구 240 μm(표 3).
- 도막두께 검수: 평균값은 NDFT 이상, 단점은 80% NDFT 이상, 80%–100% 구간 측정값 비중은 20% 미만, 적용 하한 NDFT는 40 μm(ISO 19840:2012).
- 조도 보정: 세밀 10 μm / 중간 25 μm / 거친 40 μm, 알 수 없으면 25 μm 적용.
- 전처리 기준: Sa 2½ 잔류 얼룩 면적 5% 이하; 소지 조도 Rz 통상 40–75 μm; 수용성 염분 NaCl 기준 50 mg/m² 이하, 고성능 시스템 20–30 mg/m².
- 시공 환경: 모재 온도가 이슬점보다 3 ℃ 이상, 상대습도 85% 이하, Sa 2½ 후 4시간(해안 2시간) 안에 하도 완료.
- 공차 기준: Ø30–40 mm의 H7 보어 공차대 +0.025 mm; 한 도막 중방식 건조도막 60–120 μm는 이미 2–5배이므로 핀 보어는 무도장.
- 마찰면 기준: 샌드블라스트 후 무기아연 도장 시 공개 재인용의 μ값은 0.45 / 0.55에서 0.35 / 0.40으로 저하; 아연도금면은 0.17에 불과.
- 용융아연도금 기준: 강판 두께 6 mm 초과 시 국부 70 μm, 평균 85 μm(EN ISO 1461 / GB/T 13912-2020); 활성강은 도금층이 200–300 μm까지 자랄 수 있음.
- 듀플렉스 시스템 증대: 같은 두께 단일 시스템 수명의 1.5–2.5배(공개 재인용, 단일 규격 조항 아님).
- 시험실 기준: 스크라이브 부식 확산은 C3 / C4 2.0 mm 이하, C5 / CX 2.5 mm 이하; 순환 시험은 주기당 72 h.
- 장비 측 기준: 난간 1 100 mm 이상, 킥보드 150 mm 이상, 풍속 12.5 m/s 경보, 유압 배관 작동 압력 2배 내압, 절연 저항 1 MΩ 이상(EN 280 시리즈 공개 재인용 기준).
12. 자주 묻는 질문(FAQ)
Q1: 구매 기술 협정에 그냥 "C4 시스템"이라고 적어도 되는가?
권하지 않는다. "C4 시스템" 한 줄은 최소 네 가지 변수를 빠뜨린다. 내구 연한 등급(같은 등급에서도 200 μm와 280 μm의 원가 차는 크다), 하도 종류(아연 함유 여부가 NDFT를 직접 바꾼다), 구역 차이(섀시의 염분 고임면과 암의 노출면은 등급이 다르다), 그리고 무도장 면 목록이다. 실행 가능한 표기는 "구역—등급—연한—NDFT—전처리—무도장 도해" 6열의 한 장 표이고, 검수 방법(ISO 19840과 ISO 4624)과 측정 지점 수를 같은 표에 적어 넣는 것이다.
Q2: 핀 보어를 이미 덧칠했는데, 리밍(reaming)으로 구제할 수 있는가?
가능하지만 현장에서 대충 깎지 말고 보수 절차에 따라야 한다. 리밍은 코팅 경계를 보어 안에 남기고 맨 금속을 드러내어 틈 부식의 시작점을 만들며, 기존의 맞물림 클리어런스도 바꾼다. 권장 처분 순서는 이렇다. 먼저 실측 클리어런스와 보어 안의 코팅 누적 두께를 재어 세척과 가벼운 연마로 회복 가능한지 판단한다. 반드시 리밍해야 한다면 리밍 후 치수를 검수 기록에 적고, 이어서 보어 입구에 모서리·용접부 사전도장과 실링을 하며, 다음 정비 때 이 부위를 중점 점검 항목으로 올린다.
Q3: 마찰면에 방청 도료를 뿌리면 미끄럼계수는 얼마나 떨어지는가?
떨어지는 폭은 도료, 건조도막두께, 아연 분말 함량, 양생 상태에 따라 다르고 공개 자료 기준 사이에도 자료가 서로 다르다. 한 재인용값은 "분사 후 무기아연 도장 시 0.35 / 0.40"을 주고, 다른 쪽은 "0.45–0.55(건조도막 50–75 μm, 아연 분말 80% 이상, 양생 24시간 이상)"를 준다. 따라서 실행 가능한 방법은 동일 재질·동일 공정·동일 배치 시험편으로 실측하여 평균값이 설계값 이상이고 어느 한 시험편도 설계값의 85% 이상임을 확인하는 것이다. 도장 공정을 마찰면 처리 뒤에 배치하고 재검증을 생략한 것이 이 문제가 반복되는 원인이다.
Q4: 용융아연도금품에 상도를 또 해야 하는가?
사용 연한과 부위를 보고 판단한다. C3 실내거나 실내 회전 창고에 보관하는 기종은 용융아연도금 단층으로 대개 충분하다. C4 이상 해안, 제빙 염화물, 화학 분위기에서는 듀플렉스 시스템의 증대 효과가 공개 자료에 1.5–2.5배로 적혀 있어 투자할 만하다. 단 전제가 있다. 도금면은 먼저 ISO 8501-3으로 모재 상태를 기록하고, 스위프 분사·전환 처리·에폭시 식각 프라이머 중 하나로 부착을 확보해야 한다. 그리고 도금층이 지나치게 두꺼운 경우(활성강 200–300 μm)에는 결합면에 가공 여유를 두고, 모서리의 도금 돌기는 먼저 연마한다.
Q5: 도막두께는 두꺼울수록 안전하며 상한 문제는 없는가?
과잉 문제가 있다. 첫째, 층간과 총두께가 제품 규정한 상한을 넘으면 처짐, 용제 잔류, 양생 불량을 부르고 후막 내부의 용제가 빠져나가지 못해 기공과 블리스터가 생긴다. 둘째, 운동면과 결합면의 두께는 치수를 직접 바꾼다(표 5 참조). 셋째, 검수 상한도 까다로운 지표여서 ISO 19840은 어느 값도 규범 상한을 넘지 못하게 명시한다. 합리적인 방법은 NDFT와 80/20 규칙으로 두께를 "정확하게" 맞추는 것이고 "잔뜩" 올리는 것이 아니다. 아낀 예산은 전처리와 모서리·용접부 사전도장에 투입하라.
Q6: 현장에서 St 3밖에 못 하는데 중방식 시스템 요건을 채울 수 있는가?
원래 Sa 2½로 설계된 시스템에서 St 3은 국부 보수에만 쓰고, 다음 방식으로 보완해야 한다. 뜬 녹층과 구도장을 전부 제거하고 깃털형 가장자리를 만들 것, 겹침 폭은 50 mm 이상일 것, 표면 처리 민감도가 낮은 전환형 또는 녹 남은 면용 도료를 하도로 우선 선택할 것, 보수 후에는 같은 판정 기준으로 부착강도와 도막두께를 재측정할 것. 재부식 면적이 5%를 넘으면 분사 청수로 되돌아가야 한다. 그렇지 않으면 보수 부위의 수명이 주변의 원도장보다 짧아져 "짜집기가 원도장보다 먼저 망하는" 순환에 빠진다.
Q7: 염무 720 h를 "내후 15년"으로 적을 수 있는가?
직접 환산할 수 없다. 염무 시간수와 대기 노출 연한에는 보편적인 선형 관계가 없고, 720 h는 특정 환경 등급에서 시스템이 넘어야 하는 시험실 문턱(공개 재인용으로는 C5에 해당)일 뿐이다. 계약에서는 두 문장을 병렬로 쓰는 것이 더 튼튼하다. 시스템이 어느 ISO 12944-5 조합과 NDFT를 충족하고 ISO 12944-6(또는 -9)의 시험실 검증을 통과한다는 한 문장, 그리고 설계 내구도를 ISO 12944-1 등급으로 표기(예: 중내구 7–15년)하되 그 연한이 환경 등급의 정확한 판정과 정비 이행에 근거한다는 한 문장이다. 시험 판정의 읽는 기준은 사이트 내부의 NSS 판독 전문 글을 참고한다.
Q8: 고소 작업대와 곤돌라 도장, 언제 도료 측에 맡기고 언제 반드시 제조사로 돌려야 하는가?
분계선은 "기능면을 건드리는가"이다. 방식면의 시스템 선택, 도막두께 관리, 전처리, 검수는 도료 측과 도장 외주가 기술 협정에 따라 처리하면 된다. 반면 무도장 면 목록, 마찰면과 μ값 재검증, 핀과 나사 부품의 결합 치수, 와이어로프와 마찰 휠의 윤활 방식, 전기 접지면의 도전 요건은 장비 제조사 또는 원 설계자의 확인 이후에야 변경할 수 있다. 보수 중 위 항목에 손이 가면 변경 신청과 실측 기록을 보존하고 동봉 문서까지 기록이 이어지도록 마감하여 연간 검사 결론과 충돌하지 않게 하라.
13. 참고 자료와 기준 범위 설명
- ISO 12944-1:2017, ISO 12944-2:2017, ISO 12944-5:2018, ISO 12944-6:2018, ISO 12944-9:2018——강구조 보호 도료 시스템 시리즈의 총칙, 환경 분류, 시스템, 시험실 성능 시험, 오프쇼어 특별 규정.
- GB/T 30790 시리즈(예: GB/T 30790.2-2014)——ISO 12944의 중국 채택 판본으로 1998판 ISO 기반. 현행 ISO 판과 연대 차이가 있다.
- ISO 19840:2012——거친 표면에서 건조도막두께의 측정과 검수 준칙(80/20 규칙, 샘플링 지점 수, 조도 보정치).
- ISO 8501-1 / GB/T 8923.1-2011, ISO 8501-3, ISO 8502-3, ISO 8502-6과 -9, ISO 8503 시리즈——청정도 등급, 모재 상태, 먼지, 수용성 염분, 소지 조도.
- EN ISO 1461:2022, GB/T 13912-2020, EN ISO 14713-2, ASTM A123, EN ISO 9224——용융아연도금층 두께, 활성강 분류, 도금층 수명 추정.
- EN 280-1:2022(및 EN 280 시리즈), GB/T 19155-2017, EN 60204-1, ISO 5817, EN 1993——이동식 고소 작업대와 고소 작업 곤돌라의 설계·구조·전기 요건.
- JGJ 82, GB 50205-2020, JGJ/T 251-2011, GB/T 13288——강구조 고력볼트 접합, 검수, 방식 도장 기술 규칙.
- GB 30981-2020, GB/T 35602-2017, GBZ 2.1-2019——산업용 보호 도료 유해물질 제한량, 녹색제품 평가, 작업장 유해인자 직업접촉 한계.
- IMO《모든 유형 선박 전용 해수 발라스트 탱크 및 벌크선 이중현측 구획 보호 도장 성능 표준》(PSPC)——목표 수명 15년, NDFT 320 μm와 90/10 규칙, 모서리 라운드 R 2 mm 등 요건.
기준 범위 설명:본 문서의 데이터는 세 종류로 나누어 받아들여야 한다. 첫째, 규격 조항 체계에서 직접 가져온 정량 항목(부식 속도 구간, NDFT 등급, 80/20 규칙, 아연도금 두께, μ값 표, VOC 제한량)은 공개 자료 기준으로 정리한 것으로 여러 출처가 서로 뒷받침하지만, 계약과 인증 용도에서는 반드시 현행 규격의 정식 원문을 확인해야 한다. 둘째, 제3자 시험기관과 인증기관이 재인용한 시험 시간, 가중 배수, 난간 치수는 판본과 기준 사이에 자료 간 차이가 있어(본문에서 그 자리에 밝히았다) 단독으로 설계 입력으로 삼기 어렵다. 셋째, "듀플렉스 시스템 수명 1.5–2.5배", "표면 처리 기여 약 60%" 등은 업계 경험의 재인용으로, 소통과 의사결정 순위를 정하는 데는 쓸 수 있으나 대외 공언의 근거로는 쓸 수 없다. 본 문서는 어떤 브랜드·로트 제품의 성능도 보증하지 않으며, 모든 수치 판정 기준은 실제 프로젝트의 전처리 조건, 사용 환경, 유지보수 주기에서 다시 확인해야 한다.
Last updated: 2026-11-07
이 글은 Kexin New Materials (Guangdong) Co., Ltd. 기술 팀이 산업용 도료와 강구조 방식 분야의 실무 독자를 위해 정리한 것이다. 회사는 산업용 방식 도료, 수성 산업용 도료와 일관 도장 기술 서비스를 취급하며, 장비 제조사·시공 업체·도장 외주 등 기업 고객을 대상으로 한다. 공급 거래 조건은 EXW 또는 FOB 기준으로 체결하며, 거래 상대는 기업 구매자로 한정된다. 본문에 나온 규격과 규범 명칭은 현행 유효 판본이 우선이며, 결합면·마찰면·안전 기능면의 처분 변경은 장비 제조사 또는 원 설계자의 확인 후에만 시행해야 한다.