
Als Mobiler Höhenzugang / selbstfahrende Hubarbeitsbühne (MEWP, Mobile Elevating Work Platform) und angehängte Arbeitsplattform / Plattformleiter (Gondel, Suspended Access Equipment) bezeichnet man Hebe- oder Fahrgeräte mit besetzter, abgesturzsicherter Arbeitsplattform; die tragende Struktur besteht üblicherweise aus Ausleger, Drehkranz, Fahrwerk, Aufhängevorrichtung und Plattformrahmen. Der Korrosionsschutz dieser Stahlkonstruktionen unterliegt gleichzeitig drei Oberflächenzwängen – Schutzflächen, Passungsflächen und Prüfflächen –, weshalb „wo die Schichtdicke begrenzt ist und wo Beschichtung entfällt" meist noch vorrangiger ist als die Wahl des Beschichtungssystems selbst. Dieser Beitrag fasst – nach öffentlich zugänglichen Quellen zu den Normenreihen ISO 12944, EN ISO 1461 und GB/T 13912, ISO 19840, EN 280 und GB/T 19155 – die Umweltklassifizierung, die Trockenschichtdicke, die Oberflächenvorbereitung, die Abgrenzung beschichtungsfreier Zonen, den Duplex-Weg und die Abnahmeprotokolle zu ausführbaren Kriterien zusammen, die Maschinenhersteller, die Instandhaltung von Mietflotten und Beschichtungs-Dienstleister unmittelbar in technischen Liefervereinbarungen und Arbeitsanweisungen verankern können.
Zunächst ein reales Instandsetzungsbeispiel. Ein Ausleger-Steiger (Hubarbeitsbühne mit Teleskopausleger) befand sich im vierten Dienstjahr auf einem Küsten-Betriebsgelände, als an ein und demselben Gerät drei grundverschiedene Probleme auftraten: Im Kontaktbereich der Gleitkufen auf der Unterseite des Teleskopauslegers war die Beschichtung durchgerieben, zurück blieben bandförmige Rostspuren; die Bolzenbohrung der Drehkranz-Ausleger-Verbindung war beim letzten Instandsetzungszyklus mit zwei Lagen Dickstoff-Epoxidharz überarbeitet worden, sodass sich der Bolzen nicht mehr einpressen ließ und die Montage vor Ort aufbohren musste; die Außenrohrbeschichtung des Abstützzylinders war intakt, doch in der Ringzone zwischen Zylindermundungs-Dichtung und Gleitfläche traten Blasenbildung und Ablösung auf. Der gemeinsame Nenner war nicht „ein schlechter Lack", sondern die Angewohnheit aus dem Bau-Stahlbau – „je dicker die Schicht, desto sicherer" –, die unkritisch auf eine Maschine mit Passungsflächen und Bewegungsflächen übertragen wurde.
I. Erst einmal die Objekte unterscheiden: Diese Stahlkonstruktion ist kein gewöhnlicher Bau-Stahlbau
Das Beschichtungsziel von Gebäude- und Brücken-Stahlkonstruktionen ist vergleichsweise einfach: Rost innerhalb der festgelegten Korrosivitätskategorie und der geplanten Nutzungsdauer zurückdrängen. Bei Hubarbeitsbühnen und Gondeln kommt eine weitere Bindung hinzu – es sind bewegte, Personen tragende Strukturen; die Anwesenheit oder Dicke einer Beschichtung verändert unmittelbar Passungsmaße, Reibverhalten, leitenden und isolierenden Zustand sowie die Frage, ob ein Prüfer einen Fehler überhaupt sehen kann.
1. Drei Oberflächenarten kollidieren auf derselben Maschine
- Schutzflächen: Außenflächen des Auslegers, Drehkranz-Ebenen, obere Abdeckplatten des Fahrwerks, Plattformrahmen und Geländerpfosten. Für diese Flächen werden System und Schichtdicke nach der Normenreihe ISO 12944 festgelegt – die Logik ist identisch zum üblichen Stahlbau.
- Passungsflächen: Bolzen und Gelenkbohrungen, Gelenkbuchsen, Kontaktflächen der Teleskopausleger-Gleitbahnen, Führungshülsen der Abstützzylinder, Reibflächen hochfester Schraubenverbindungen (HV-Schrauben), Gewindelöcher und Sprengring-Nuten. Eine Beschichtung ist hier eine „zusätzliche Abmessung": Sie zehrt das Toleranzfeld auf, senkt den Gleitreibbeiwert μ und verändert das Verschleißverhalten des Reibpaares.
- Prüfflächen: Drahtseile, Ketten, Schweißnähte, freiliegende Bolzenabschnitte an Gelenken, Anpressstellen von Fangvorrichtungs-Reibrädern und Inspektionsöffnungen in Hohlprofilen. Diese Flächen müssen Metallblankheit oder geringe Deckung bewahren, denn eine Beschichtung verdeckt Drahtbrüche, Risse und Verformungen und beeinträchtigt damit direkt die turnusmäßigen Aussonderungsentscheidungen.
Die praktikable Reihenfolge lautet: Zunächst werden die beschichtungsfreien Begrenzungen der Passungs- und Prüfflächen auf den Zeichnungen und in der technischen Liefervereinbarung festgelegt, danach werden System und Schichtdicke für alle übrigen Flächen bestimmt. Umgekehrt entsteht der Teufelskreis aus „dicker sprühen – besser abnehmen – mühsamer montieren".
2. Wartungsfenster und Nacharbeitskosten vergrößern kleine Fehler
Diese Geräte laufen typischerweise im Mietbetrieb oder auf intensiv genutzten Baustellen praktisch durch; das freischaufelbare Beschichtungsfenster fällt meist in denselben Zeitraum wie Jahresprüfung, Hydraulikteil-Tausch und zerstörungsfreie Prüfung der Strukturteile. Lokale Nacharbeit geschieht vor Ort, und die Fläche, die im Feld realistisch auf Sa 2½ gestrahlt werden kann, ist meist begrenzt – häufig wird nur St 3 mit Hand- und Maschinenwerkzeugen erreicht. Das heißt: Das bei der Erstbeschichtung gewählte System entscheidet darüber, ob drei bis fünf Jahre später lokale Reparaturen innerhalb desselben Systems möglich sind. Wurde bei der Erstbeschichtung ein Produkt mit schmalem Überarbeitungs- bzw. Überbrückungsfenster und Empfindlichkeit gegen Flattrost (Flash Rust) gewählt, eskaliert die Nacharbeit leicht zu „fläche komplett abschaben und neu machen".
3. Die Normen lassen eine Lücke: Geräte-Normen regeln die Struktursicherheit, Beschichtungsanforderungen gehören in die technische Vereinbarung
Auf der Seite der angehängten Arbeitsplattformen (Gondeln) ist die geltende chinesische nationale Norm GB/T 19155-2017 als Norm für angehängte Arbeitsplattformen (Gondeln) für Arbeiten in der Höhe (ausgegeben am 2017-07-12, wirksam seit 2018-08-01, ersetzt GB/T 19155-2003; chinesische Normklassifikationsnummer J80, ICS 53.020.99, zuständige Behörde: Chinesischer Maschinenbau-Verband). Die Norm behandelt Termini und Definitionen, Bauformen und Hauptparameter, allgemeine technische Forderungen, Konstruktion, Standsicherheit und mechanische Berechnung, die Plattform, Hubwerke, Aufhängevorrichtungen, elektrische und Steuerungs-Ausrüstung, Prüfverfahren, Abnahmeregeln, Kennzeichnung und Begleitpapiere – in öffentlich einsehbaren Inhaltsverzeichnissen ist jedoch weder eine nominale Trockenschichtdicke noch ein Korrosionsschutz-System festgelegt. Auf der Seite der Hubarbeitsbühnen (MEWP) sind die harmonisierten europäischen Normen die EN-280-Reihe (neue Ausgabe EN 280-1:2022, abdeckend Berechnungen, Standsicherheitskriterien, Konstruktion, Sicherheit, Prüfungen und Versuche); von Drittzertifizierern öffentlich wiedergegebene, gängige Kriterien umfassen: statische Prüfung tragender Strukturteile mit dem 1,5-Fachen der Nennlast, dynamische Prüfung mit dem 1,25-Fachen, Geländerhöhe nicht unter 1 100 mm, Zwischenholm-Abstand nicht über 550 mm, Fußleistenhöhe nicht unter 150 mm, Alarm oder Abschaltung bei 12,5 m/s Windgeschwindigkeit, Druckprüfung der Hydraulikleitungen und -verschraubungen mit dem 2-Fachen des Arbeitsdrucks, Elektrik nach EN 60204-1 mit Isolationswiderstand nicht unter 1 MΩ. Die öffentlichen Wiedergaben verschiedener Zertifizierungsstellen weichen bei der Zuordnung der statischen und dynamischen Lastfaktoren voneinander ab; maßgeblich ist die jeweils geltende Normtext-Fassung samt Konstruktionsunterlagen.
Die Schlussfolgerung ist pragmatisch: Korrosionsschutz-Anforderungen bestehen nicht weniger, weil die Geräte-Norm schweigt – sie müssen über die Einkaufs-Vereinbarung, unternehmenseigene Normen und Beschichtungs-Arbeitsanweisungen auf die Zeichnungen gelangen. Wer den Katalog der beschichtungsfreien Flächen und die Obergrenzen der Schichtdicke in die Vereinbarung schreibt, behält bei Montage und Abnahme die Initiative.
II. Umweltklassifizierung: Keine Systemdiskussion vor der Korrosivitätskategorie
ISO 12944-2:2017 definiert die atmosphärische Korrosivität über den Massenverlust im ersten Jahr bzw. den Dickenverlust von unlegiertem Baustahl und Zink und führte in der Ausgabe 2017 die früheren Kategorien C5-I und C5-M zu C5 zusammen, ergänzt um die extreme Offshore-Kategorie CX. Die folgende Tabelle ist eine nach öffentlich zugänglichen Quellen erstellte gängige Übersicht.
| Klasse | Korrosionsgrad | Dickenverlust unlegierter Baustahl μm/a | Dickenverlust Zinkschicht μm/a | Massenverlust unlegierten Baustahls im ersten Jahr g/m² | Typische Umgebung |
|---|---|---|---|---|---|
| C1 | sehr niedrig | ≤ 1,3 | ≤ 0,1 | ≤ 10 | beheizte, saubere Innenräume |
| C2 | niedrig | 1,3–25 | 0,1–0,7 | 10–200 | unbeheizte Innenräume, Landatmosphäre |
| C3 | mittel | 25–50 | 0,7–2,1 | 200–400 | Stadt- und allgemeine Industrieanatmosphäre, Küste mit niedrigem Salzgehalt |
| C4 | hoch | 50–80 | 2,1–4,2 | 400–650 | Küste mit mittlerem Salzgehalt, Industriegebiete, Chemiewerke |
| C5 | sehr hoch | 80–200 | 4,2–8,4 | 650–1500 | Industriegebiete mit hoher Feuchte und Belastung, Küste mit hohem Salzgehalt (ehemals C5-I und C5-M zusammengelegt) |
| CX | extrem | >200 | >8,4 | 1 500–5 500 | Offshore-Plattformen, Atmosphärenzone von Meeresbauwerken (Systeme nach ISO 12944-9) |
1. Ein und dasselbe Gerät fällt häufig in zwei Klassen zugleich
Die Maschine wird nicht nach einer einzigen Klasse ausgelegt: Die Außenseiten des Oberauslegers sind Sonne und Regen ausgesetzt und entsprechen weitgehend dem üblichen Fall der Atmosphärenexposition; Unterseite der Abdeckplatte des Fahrwerks, Aufnahme des Ballasts und Innenseiten der Achsträger sammeln ganzjährig Schmutzwasser und Tauusalz an, und ihr Mikromilieu kann deutlich aggressiver sein als die nominelle Klasse; die Auflager und Dach-Lastgestelle der Gondel-Aufhängevorrichtung sind ungeschützt, der Plattformrahmen dagegen steht im Innenlager. Die öffentliche Umsetzungspraxis zu ISO 12944 weist zudem darauf hin, dass die Korrosionsrate lokaler Mikromilieus – Nordseiten von Brücken, Hallendächer von Schwimmbädern – die der Haupttragkonstruktion um 2–3 Klassen übertreffen kann, was separat zu bewerten ist. Empfohlen wird daher, die technische Vereinbarung nach zwei Listen „Bereich – Klasse" zu schreiben und nicht mit dem einzelnen Satz „C4-System" im Vertrag auszukommen.
| Position | Expositionsmerkmal | empfohlene Klasse | Zusätzliche Bedingungen |
|---|---|---|---|
| Ausleger-Außenseiten, Drehkranz, exponierte Plattformrahmen-Teile | Atmosphäre, UV, Wechselspiel trocken/feucht | C3–C4 | Decklack kreidungsbeständig, Epoxid-Intermediate muss überarbeitet werden |
| Untergurt des Fahrwerks, Achsträger-Innenseiten, Ballast-Aufnahmen | Schmutzwasser, Tausalz, mechanische Stöße | C4–C5 | elastische Dickfilm- oder bituminöse Unterbodenversiegelung, steinschlaggerecht |
| Werksmaschinen im Küstenumfeld bis 5 km, Hafen- und Windpark-Einsatz | deutlicher Seesalz-Aerosol-Aufall | C5 | verstärkter Kantenvoranstrich und Funkenprüfung |
| Aufhängevorrichtung der Gondel, Dachgestelle, freiliegende Seilabschnitte | ungeschützt, Wechsel aus Salznebel und Kondensat | C4–C5 | Drahtseile und Reibräder bleiben beschichtungsfrei (siehe Kapitel V) |
| Scherenhubarbeitsbühnen mit Standzeit im Innenumschlagslager | temperierte trockene Luft, gelegentliche Kondensation | C2–C3 | Schwerpunkt bei punkteller Ausbesserung, nicht bei Flächenneubeschichtung |
2. Der Datumsunterschied der chinesischen Übernahmen ist zu beachten
Der ISO-12944-Reihe entspricht in China die GB/T-30790-Reihe (z. B. GB/T 30790.2-2014 Umweltklassifizierung, GB/T 30790.5 Schutzsystems, GB/T 30790.6 Laborprüfungen); die übernommenen Fassungen beruhen auf dem ISO-Stand 1998, während die internationalen Normen 2017—2018 überarbeitet wurden: C5-I und C5-M zusammengelegt, CX neu eingeführt, die Nutzungsdauer-Stufen angepasst und die empfohlenen nominalen Trockenschichtdicken generell abgesenkt. Verweist ein inländisches Projekt auf GB/T 30790, sollte in der technischen Vereinbarung zugleich die referierte ISO-Ausgabe genannt werden (z. B. ISO 12944-5:2018), damit nicht zwei Maßstäbe gegeneinander laufen.
III. Nutzungsdauer-Stufen und nominale Trockenschichtdicke: Die Jahre sind die primäre Vorgabe
ISO 12944-1:2017 erweiterte die Nutzungsdauer von drei auf vier Stufen: geringe Dauerhaftigkeit ≤ 7 Jahre, mittlere 7–15 Jahre, hohe 15–25 Jahre, sehr hohe >25 Jahre; das Kriterium für die erste Instandsetzung wurde auf „etwa 10 % der Fläche erreichen den festgelegten Rostgrad" verschärft, nicht mehr die Gesamtfläche. Umweltklasse und Dauerhaftigkeitsstufe bestimmen gemeinsam die nominale Trockenschichtdicke (NDFT) des empfohlenen Systems. Die folgende Tabelle ist eine öffentlich zusammengestellte Übersicht; mehrere Quellen stimmen in den Werten gut überein, doch liegt hier durchweg eine Wiedergabe in offener Literatur vor – für Vertragszwecke ist der geltende Normtext zu prüfen.
| Umweltklasse | Grundierungstyp | geringe Dauerhaftigkeit ≤ 7 Jahre | mittlere Dauerhaftigkeit 7–15 Jahre | hohe Dauerhaftigkeit 15–25 Jahre | sehr hohe Dauerhaftigkeit >25 Jahre |
|---|---|---|---|---|---|
| C3 | Sonstige Grundierung | 120 | 160 | 200 | 240 |
| C3 | Zinkreiche Grundierung | — | — | 160 | 200 |
| C4 | Sonstige Grundierung | 160 | 200 | 240 | 280 |
| C4 | Zinkreiche Grundierung | 120 | 160 | 200 | 240 |
| C5 | Sonstige Grundierung | 200 | 240 | 280 | 320 |
| C5 | Zinkreiche Grundierung | 160 | 200 | 240 | 280 |
| CX | — | Übergang zu den besonderen Offshore-Regelungen von ISO 12944-9:2018 | |||
Zwei Hinweise: Erstens haben die Revisionen 2017—2018 die empfohlene NDFT bei gleicher Umweltklasse und Laufzeit um etwa 40–60 μm abgesenkt – das bedeutet „dünnere Schicht, aber strengeres System und strengere Oberflächenvorbereitung"; es darf nicht nur die alte Dicke übernommen und die Vorbehandlung gelockert werden. Zweitens ist die NDFT ein Zielwert für die Schutzflächen (exponierte Flächen aus Tabelle 1), kein zulässiger Wert für Passungsflächen – deren Schichtdicken-Obergrenze muss separat festgelegt werden, was Thema von Kapitel V ist. Zum Zusammenspiel von Schichtdicke und Nutzungsdauer siehe auf dieser Seite: Korrosionsschutz-Systeme für Stahltragwerke: Grund-, Zwischen- und Deckschicht und die Logik der Schichtdicken; die Spezifikationspraxis für Brücken- und schwer belastete Stahlbauten steht unter Beschichtungsnorm für den Korrosionsschutz von Brücken-Stahlkonstruktionen.
IV. Oberflächenvorbereitung: Reinheit, Prüfprofil, Staub und Salze – vier Prüfschritte
Die meisten Ausfälle von Schutzflächen entstehen nicht im Beschichtungsvolumen, sondern an der Grenzfläche zwischen Beschichtung und Substrat. Bei Hubarbeitsbühnen und Gondeln kommt eine weitere Forderung hinzu: Auf der Baustelle oder im Nacharbeitsplatz ist eine Hochgrad-Strahlreinigung kaum flächig zu erreichen, daher ist vorab festzuschreiben, „wo Sa 2½ verpflichtend und wo St 3 zulässig ist".

| Prüfgröße | Gängiges Kriterium | Verfahren oder Norm | Erläuterung |
|---|---|---|---|
| Reinheitsgrad | Schutzflächen Sa 2½ (verbleibende Fleckenfläche ≤ 5 %); CX- oder thermisch gespritzte Flächen Sa 3; lokale Nacharbeit St 3 | ISO 8501-1 / GB/T 8923.1-2011 | Schweißnähte, Innenecken und Lochfraßstellen werden nach Vergleichsprofilen eingestuft |
| Rauhtiefe / Prüfprofil | Schwerkorrosionsschutz üblich Rz 40–75 μm; Schiffs- und Offshore-Systeme 30–75 μm | ISO-8503-Reihe / GB/T 13288 | Zu tief dünn auf den Erhöhungen, zu flach zu wenig Haftung |
| Staubgrad | Schwerkorrosionsschutz Grad 1; Partikel der Klasse 3 und darüber dürfen nicht verbleiben | ISO 8502-3 / GB/T 18570.3 | Vergleich mit Klebefolien-Abdruck |
| Lösliche Salze | in NaCl-Äquivalent ≤ 50 mg/m² als übliche Obergrenze, Hochleistungs-Systeme ≤ 20–30 mg/m² | ISO 8502-9 (Feldmethode) / ISO 8502-6 (Labormethode) | ISO/TR 15235 nennt öffentlich 30 mg/m²; Küsten- und Tausalz-Einsatz ist verpflichtend zu prüfen |
| Klimabedingungen | Substrattemperatur mindestens 3 °C über Taupunkt, relative Feuchte ≤ 85 % | Allgemeine Regel von Verlegevorschriften | Alle 2 h aufzeichnen, bei sprunghafter Änderung nachmessen |
| Zeitfenster | Grundierung innerhalb von 4 h nach Sa 2½, an der Küste oder bei hoher Feuchte auf 2 h verkürzt | Übliche Festlegung in Betriebs-Arbeitsanweisungen | Flattrost erfordert Nacharbeit |
| Kantenvorbereitung | Freie Kanten mit Verrundungsradius nicht unter 2 mm oder gleichwertigem mehrfachem Anschliff | Öffentlich zugängliche Forderung der IMO-Ballasttank-Beschichtungsleistungsanforderung | An scharfen Kanten fehlt die Schichtdicke oft um ein Mehrfaches |
1. Reihenfolge bei Flattrost und Salzreduzierung
Zwischen Strahlreinigung und erster Grundierung rostet blanker Stahl in hoher Feuchte binnen 2–3 Wochen wieder an; gebeizte Teile sollten nicht länger als einen Monat gelagert, geschliffene Flächen innerhalb von 24 h beschichtet werden. Bei Rückrostung bis 5 % Fläche genügt mattierendes Anschleifen mit feinem Sand, Abwaschen mit Süßwasser, Antrocknen und Überarbeiten; über 5 % ist neu zu strahlen. Erfolgt die Salzreduktion per Süßwasser-Hochdruckspülung, müssen gründliche Nachspülung und vollständige Trocknung sichergestellt sein, sonst bleibt Wasser in Kapillarspalten zurück und schafft neue Blasenquellen. Ein separater Beitrag auf dieser Seite behandelt verrostete Untergründe: Oberflächenvorbereitung an verrostetem Stahl und die Grenzen von Rostumwandlern.
2. Das Gewicht der Vorbehandlung für die Beschichtungslebensdauer
Die in öffentlich zugänglicher Literatur häufig zitierte Faustregel besagt: Etwa 60 % der Lebensdauer eines Beschichtungssystems entfallen auf die Oberflächenvorbereitung, rund 30 % auf das Beschichtungsmaterial selbst und etwa 10 % auf die Verarbeitung; mit jeder Stufe geringerer Vorbereitung steigt die langfristige Instandhaltungsfrequenz deutlich. Dieses Verhältnis ist eine indirekte Wiedergabe und darf nicht als Normforderung zitiert werden; um den Auftraggeber davon zu überzeugen, „das Geld zuerst in die Vorbehandlung und nicht in die Decklackmarke zu legen", genügt es in der Regel aber.
V. Ausleger, Gelenke und Gleitflächen: Kriterien für beschichtungsfreie Zonen und Schichtdicken-Obergrenzen
Dieses Kapitel markiert die Trennlinie zwischen diesem Beitrag und gewöhnlichen Artikeln zum Stahlbau-Korrosionsschutz. Ob eine Fläche zu beschichten ist und wie dick, entscheidet sich nach drei Kriterien: dem Dimensionskriterium (zehrt die Beschichtung das Passungsspiel auf), dem mechanischen Kriterium (verändert sie Reib- oder Kraftführungspfad) und dem Funktionskriterium (stört sie Leitfähigkeit, Isolierung, Bewegung oder Prüfung).
| Position | Dominierendes Kriterium | Empfohlene Behandlung | Quantitative Grundlage |
|---|---|---|---|
| Bolzen und Gelenkbohrungen | Dimension | Bohrung innen und Bolzen-Außendurchmesser beschichtungsfrei; nach der Montage nur die freiliegenden Stirnflächen versiegeln | Das Toleranzfeld einer H7-Bohrung Ø30–40 mm beträgt nur +0,025 mm; eine einzelne Lage Schwerkorrosionsschutz liegt häufig bei 60–120 μm, also beim 2–5-Fachen des Toleranzfeldes |
| Reibflächen HV-Schraubenverbindungen | Mechanik | entsprechend statischer Auslegung behandeln; vor der Beschichtung ist der Gleitreibbeiwert neu zu bestimmen | Öffentlich wiedergegebene JGJ-82-Tafelwerte: gestrahlte Flächen (Schrot oder Kugel) 0,45 / 0,55, nach dem Strahlen mit anorganischer Zinkstaubgrundierung auf 0,35 / 0,40 abgesenkt, verzinkte Flächen 0,17 |
| Kontaktflächen der Teleskopausleger-Gleitbahnen | Mechanik + Verschleiß | Gleitflächen ohne Dickfilm-Beschichtung, stattdessen verschleißfeste Gleitkufen oder verschleißfeste Pulverbeschichtung | Ist die Beschichtung durchgerieben, entsteht mit dem Grundwerkstoff ein lokales galvanisches Element; die bandförmige Aufreibzone breitet sich aus |
| Zylinder-Mündungs-Dichtung und Kontaktfläche der Abstützzylinder | Funktion | Ringzone an der Zylindermündung beschichtungsfrei, vor dem Spritzen mit Schutzpfropfen abdecken | eingedickelte Beschichtungsfragmente in der Dichtlippe ritzen die Kolbenstangen-Beschichtung an |
| Gewindelöcher, Sprengring-Nuten, Gewindeteile | Dimension | beschichtungsfrei oder beschichtungskompensierendes Toleranzfeld von vornherein vorsehen | Die Beschichtungs-Kompensationsmaße liegen üblicherweise in der Größenordnung 0,2–0,4 mm (öffentlich genannt) und sind mit dem Lieferanten der Verbindungselemente abzustimmen |
| Drahtseile, Ketten, Reibräder der Fangvorrichtung | Funktion (Prüfbarkeit) | filmbildende Farben verboten; nur eindringfähiges Seilfett nach Herstellervorgabe | Drahtbrüche und Verformungen müssen sichtbar bleiben; Farbe überdeckt Fehler und verändert den Seildurchmesser |
| Elektro-Kontaktflächen und Erdungsschrauben | Funktion (Leitfähigkeit) | Kontaktflächen beschichtungsfrei oder nach der Beschichtung lokal durchschlagend entlacken | Bei isolierten Maschinen verändert leitfähige Beschichtung auch den Isolationszustand des Auslegers; maßgeblich sind die technischen Unterlagen des Maschinenherstellers |
1. Gelenkbohrungen: Eine einzige Schicht kann das gesamte Toleranzfeld aufzehren
Gelenkkonstruktionen nutzen häufig Spielpassungen wie H7/g6. Am Beispiel Ø30–40 mm beträgt das Toleranzfeld der H7-Bohrung +0,025 mm / 0, also nur 25 μm einseitig. Die Trockenschichtdicke einzelner Lagen im Schwerkorrosionsschutz liegt dagegen häufig bei 60–120 μm (vergleiche Tabelle 3: Das C4-System hoher Dauerhaftigkeit mit NDFT 200–240 μm besteht typischerweise aus 2–3 Lagen). Werden bei der Nacharbeit „beiläufig" zwei Lagen auch in die Bolzenbohrung gesetzt, summiert sich die Wanddicke auf den hundert-Mikrometer-Bereich, der Bolzen lässt sich nicht mehr einpressen – vor Ort wird dann aufgeweitet oder die Welle angeschliffen. Dieser Schritt zerstört die geschlossene Randzone des ursprünglichen Systems und verlegt den Roststartpunkt auf das blank gelegte Metall der Aufweitung.
Richtig ist, den beschichtungsfreien Kreis unmittelbar auf der Zeichnung anzugeben: Bohrung und Bolzen bis zur Kante beschichten, nach der Montage die freiliegenden Stirnflächen lokal versiegeln (beschichtbare und nicht beschichtbare Flächen gemäß der Darstellung in der technischen Liefervereinbarung), und „Nachbeschichtungen der Bolzenbohrung nur nach Freigabe durch die Konstruktion" in die Instandsetzungs-Arbeitsanweisung schreiben. Dieselbe Logik gilt für beschichtungsfreie Zonen an Fahrwerks- und Rahmenteilen; der Beitrag Beschichtungsfreie Zonen an Längsträgern und Fahrwerksteilen von Nutzfahrzeugen: Kontaktstelle, Reibfläche und Schichtdicke der Kataphorese vertieft das aus Sicht der Fahrzeugelektrik und -montage.
2. Reibflächen: Beschichtung senkt den Gleitreibbeiwert
Reibschlussige HV-Schraubenverbindungen (hochfeste Schrauben, HV-Schrauben) übertragen die Kraft über die Plattengleitreibung; der Gleitreibbeiwert μ hängt unmittelbar mit dem Vorbereitungszustand zusammen. Die öffentlich wiedergegebenen JGJ-82-Tafelwerte zeigen folgendes Bild: strahlreine (kugelgestrahlte) Flächen der Stahlsorten 3 und 16Mn bei 0,45 / 0,55; nach dem Strahlen mit anorganischer Zinkstaubgrundierung auf 0,35 / 0,40 abgesenkt; nach dem Strahlen mit angewitterter Rotrostschicht weiterhin 0,45 / 0,55; mit Drahtbürste entrostete oder unbehandelte walzhautglatte Flächen 0,30 / 0,35; verzinkte Flächen kaltgeformter Dünnwandprofile nur 0,17. Ein Teil der öffentlichen Literatur nennt für „anorganische Zinkstaubgrundierung nach dem Strahlen" abweichend den höheren Bereich 0,45–0,55 (mit den Randbedingungen Trockenschichtdicke 50–75 μm, Zinkstaubgehalt nicht unter 80 %, vollständige Aushärtung mindestens 24 h); die Quellen weichen voneinander ab. Die ingenieurmäßige Konsequenz bleibt eine einzige: μ ist an Probekörpern aus gleichem Werkstoff, gleicher Prozedur und gleicher Charge messtechnisch zu belegen, nicht aus Tabellenwerten abzuleiten. Der öffentlichen Zählweise zufolge gelten je 2 000 t oder je Oberflächenbehandlungs-Variante ein Prüflos und je Los drei Probekörpergruppen; zu urteilen ist, dass der Mittelwert die Bemessung erreicht und keine einzelne Probe unter 85 % des Bemessungswerts fällt.
Für Hubarbeitsbühnen bedeutet das: Sind tragende Verbindungen von Ausleger und Drehkranz als reibschlüssige Verbindungen mit HV-Schrauben ausgelegt, muss die Beschichtungsreihenfolge sorgfältig zwischen Reibflächenschutz und μ-Nachweis platziert werden; auf den Reibflächen sind Kennzeichnungen und Ölverschmutzung strikt verboten, beim Einbau müssen die Reibflächen trocken bleiben, und bei Regen ist die Arbeit einzustellen. Die Kontrollgrößen für Vorspannkraft und Drehmoment lauten: Abweichung ± 10 %, mittlerer Drehmoment-Koeffizient des Verbindungselements 0,110–0,150, Standardabweichung höchstens 0,010. Siehe auch den Beitrag auf dieser Seite: Dürfen Reibflächen von HV-Schrauben beschichtet werden? – Wertnahme des Gleitreibbeiwerts unter Beschichtung und Wiederholungsprüfung.
3. Gleitbahnen des Teleskopauslegers und Verschleißteile
Die Gleitpaare des Teleskopauslegers arbeiten meist mit Kunststoff-Gleitbahnen oder Verschleißleisten, und das Passungsspiel ist ohnehin als Verschleißreserve ausgelegt. Organische Beschichtungen sind hier keine Verschleißlösung: Sie reiben unter zyklischer Kontaktierung zuerst durch, die Durchreibzonen bilden mit der umgebenden intakten Beschichtung ein Lokalelement, die Streifenrostung wandert entlang der Durchreibzone, und Abriebpartikel setzen sich im Passungsspiel fest. Soll die Flächenhärte steigen, führt der Weg über verschleißfeste Pulverbeschichtung oder Oberflächenhärtung, nicht über größere Schutzschichtdicke. Zu vergleichen sind Verschleißfeste Pulverbeschichtung: harte Füllstoffe, Verschleißmechanismen und Einsatzauswahl sowie die Diskussion des Zielkonflikts Dickfilm / Schnelltrocknung / Bewitterungsbeständigkeit bei Baumaschinen: Baumaschinen-Beschichtungen – die Drei-Ziele-Balance aus dick, schnell und witterungsfest.
4. Gewinde, Sprengring-Nuten und Dichtflächen
Eine Beschichtung auf Innengewinden verkleinert den wirksamen Flankendurchmesser und führt im Extremfall dazu, dass die Mutter nicht anliegt oder ein „Scheinmoment" vorgetäuscht wird; bei Außengewindeteilen ist es öffentlich übliche Praxis, das Beschichtungs-Kompensationsmaß schon vor dem Galvanisieren und Beschichten vorzusehen, typisch in der Größenordnung 0,2–0,4 mm. Bei Hubarbeitsbühnen und Gondeln betreffen feingewindige Löcher, Einstellschrauben und Spindeln direkt die Nivellierung und die Sicherheitsendschalter-Funktion; verfilmen sie, kippt die Funktionsbewertung. Empfohlen wird daher: Gewindeteile bevorzugt als beschichtete Fertigteile beschaffen (mit Prozessnachweis des Lieferanten); eine Nachbeschichtung vor Ort bleibt auf freiliegende Köpfe beschränkt, und der nicht tragende Gewindeabschnitt ist im Protokoll zu kennzeichnen.
VI. Feuerverzinken und Duplex-System: der gängige Weg für Fahrwerk und Strukturteile
Für Fahrwerksrahmen, Ballastgestelle und Aufhängevorrichtungen von Gondeln – komplexe, serienmäßige Schweißkonstruktionen – sichert das Feuerverzinken die Rand- und Hohlraumabdeckung besser als eine Vor-Ort-Beschichtung. EN ISO 1461 (entsprechende chinesische Norm GB/T 13912-2020) steuert über die Doppelkenngröße „lokale Schichtdicke + mittlere Schichtdicke"; das unterscheidet sie von Normen, die nur den Mittelwert vorgeben.
| Nenndicke des Stahls | Untergrenze lokale Schichtdicke μm | Untergrenze mittlere Schichtdicke μm | Vergleichsmasse der Schicht g/m² |
|---|---|---|---|
| >6 mm | 70 | 85 | 505 / 610 |
| >3 mm bis 6 mm | 55 | 70 | 395 / 505 |
| 1,5 mm bis 3 mm | 45 | 55 | 325 / 395 |
| <1,5 mm | 35 | 45 | 250 / 325 |
| Gussstücke ≥6 mm / <6 mm | 70 / 60 | 80 / 70 | 505 / 575 und 395 / 505 |
| Zentrifugierte Teile (Gewindeteile usw.) >6 mm / 3–6 mm / <3 mm | 45 / 35 / 25 | 55 / 45 / 35 | Umrechnung der Zinkschicht: 1 μm ≈ 7,14 g/m² |
Nach der öffentlich wiedergegebenen Umrechnungslogik von EN ISO 9224 reicht der jährliche Dickenverlust von Zink in Atmosphäre von 0,1–0,7 μm/a in C1 bis 4,2–8,4 μm/a in C5. Hochgerechnet liegt die Verbrauchsgrenze einer 85 μm mittleren Zinkschicht in C4 (2,1–4,2 μm/a) in der Größenordnung von 20–40 Jahren; die tatsächliche Standzeit hängt stark von Mikroklima, schmutz- und feuchtesammelnden Ablagerungen und freiliegenden Kanten ab. Die offene Literatur beziffert den Lebensdauerzuwachs einer Duplex-Kombination (Verzinken + Überbeschichtung) übereinstimmend auf das 1,5–2,5-Fache der Lebensdauer eines gleich dicken Einzelfilmsystems; dieser Faktor ist eine in offener Literatur wiedergegebene Erfahrung, keine Forderung eines einzelnen Normtextes, und ist bei Verweisen mit Quellenangabe zu verwenden.
1. Silizium-, Phosphorgehalt und die „dickgraue Zinkschicht"
Die Chemie des Stahls steuert die Schichtdicke der Feuerverzinkung. Die öffentlich genannte Regel: Liegt Silizium zwischen 0,03–0,12 % oder über 0,25 % und Phosphor über 0,02 %, tritt der Werkstoff in den „reaktiven" (Sandelin-)Bereich ein – die Schicht kann auf 200–300 μm anwachsen, wird mattgrau und kann an Kanten verspröden. EN ISO 14713-2 klassifiziert über Si + 2,5 P: unter 0,04 % Kategorie A (normale, glänzende Schicht), 0,14–0,25 % Kategorie C (dick, aber verwendbar), dazwischen die schwer vorhersagbare Kategorie B. Für den Einkauf folgt daraus: Die Zinkschichtdicke darf nicht nur auf der Zeichnung stehen, Si und P müssen auch im Werkstoffzeugnis erscheinen; eine zu dicke Schicht verändert den Grenzflächenzustand der Folgebeschichtung und die Passungsmaße, Gelenkstellen des Auslegers sind dann nachzuarbeiten oder mit spanender Bearbeitung zu überlassen. Die Massezunahme durch Feuerverzinken beträgt üblicherweise 3–6 %, in Extremfällen bis 15 % – das ist bei Ballastierung und Kippsicherheitsnachweis der Gesamtmaschine zu berücksichtigen.
2. Die Haftungs-Voraussetzung beim Beschichten auf Zink
Frisch verzinkte Flächen vertragen keinen üblichen Epoxid-Deckauftrag ohne Vorbereitung. öffentlich bekannt sind drei Wege: Sweep-Strahlen (leichtes Anstrahlen auf Sa 1) zur Rauigkeitserhöhung, Umwandlungsschichten auf Phosphat- oder Chromatbasis oder ein Epoxid-Ätzgrund-System (Wash Primer); der Untergrundzustand ist vor der Beschichtung nach ISO 8501-3 zu klassifizieren und zu protokollieren. Muss nach dem Verzinken nochmals gestrahlt werden, ist Vorsicht geboten: Die Legierungsschichten an der Zink/Eisen-Grenzfläche sind spröde und werden bei zu hohem Druck beschädigt. Für langlebige Konstruktionen ist alternativ der Weg über thermisch gespritztes Zink (bzw. Aluminium) mit Versiegelung gangbar; Mechanismus und Systeme beschreibt Thermisch gespritzte Zink-Aluminium-Beschichtungen: kathodischer Schutzmechanismus und ISO-Schutzsysteme.
VII. Schweißnähte, Kanten, Hohlprofile und Wasseransammlungen
Dickstoff-Systeme werden an scharfen Kanten durch die Oberflächenspannung gewissermaßen „abgezogen"; gemessene Kantenschichtdicken erreichen oft nur die Hälfte des Flächenwerts oder weniger. Der Voranstrich von Kanten und Schweißnähten (Stripe-Coat) ist daher Bestandteil des Systems, keine Wahlposition. Empfohlene Formulierung: Alle freien Kanten, Schnittkanten, Schweißnähte, Schraubenköpfe und Enden von Hohlprofilen zuerst ein- bis mehrfach im Pinselaufstrich grundieren, dabei etwa 20 % über die Systemdicke hinaus, anschließend die Flächen spritzen.
Bei Hohlprofilen (Kastenquerschnitte des Auslegers, Gondel-Plattformrahmen, Quadratrohre der Aufhängevorrichtung) sind drei Risiken zu beherrschen: erstens Wasser im Innern, das weder gereinigt noch kontrolliert werden kann; zweitens Flussmittel- und Zunderreste nach dem Schweißen; drittens kapillare Spalte durch unzureichende Endversiegelung – die Kapillarwirkung saugt salzhaltige Lösung an und benetzt die Innenwand, ohne dass sie sich prüfen lässt. Die öffentliche Umsetzungspraxis nennt zwei Kriterien: Geschlossene Querschnitte sind mit Ablauf- und Inspektionsöffnungen zuversehen, deren Lage sich nach der realen Einbaulage richtet; die Abdichtung von Überlappungsflächen und Spalten erfolgt mit elastischen Dichtstoffen, die die Metallschicht nicht anlösen. Die Logik ist dieselbe wie bei der inneren Feuchte- und Tauproblematik beheizter Hallen; dazu siehe Korrosionsschutz von Stahlkonstruktionen in Schwimmhallen: Systeme für chloridangereifte Feuchte- und Taunebel-Umgebung sowie Korrosionsschutz in Stallgebäuden: Ammoniak, hohe Feuchte und Beschichtungssysteme.
An Küsten- und Hafenmaschinen sind die Kantenprobleme noch ausgeprägter. Die Systemlogik für C5- und C5-M-Meeresatmosphäre, die Kombinationswirkung von UV und biologischem Bewuchs behandelt ein eigener Beitrag: Offshore-Korrosionsschutz C5-M: kombinierter Schutz gegen Salzsprühnebel, UV und Biofouling; die Wahl salznebelbeständiger Decklacke für Hafenanlagen unter Nanodecklack für salznebelbeständige Schwerkorrosionsschutzbeschichtung von Hafenmaschinen.
VIII. Abnahme: Vier Protokolle – keines darf fehlen
Empfohlen wird, die Abnahme in vier Protokolle zu gliedern: Vorbehandlungsprotokoll, Schichtdickenprotokoll, Poren- und Haftfestigkeitsprotokoll sowie Protokoll der beschichtungsfreien Zonen und Ausbesserungen. Die ersten drei folgen allgemeinen Normen; das vierte ist für diese Geräteklassen spezifisch und wird in der Praxis am häufigsten übergangen.
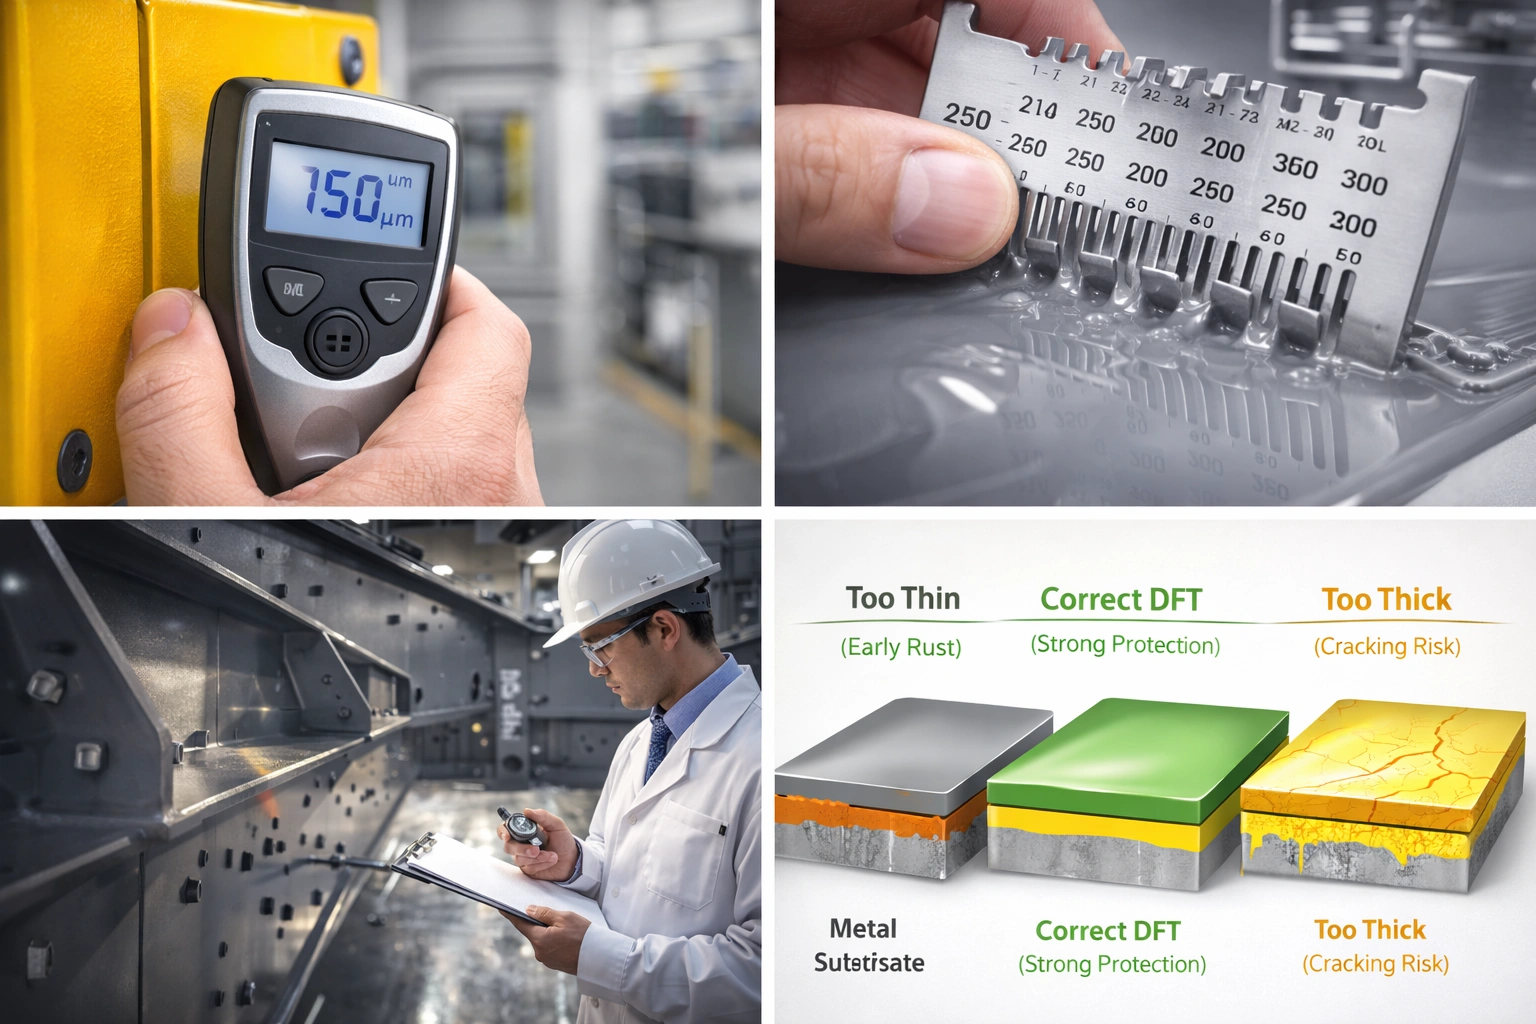
1. Schichtdicke: die 80/20-Regel nach ISO 19840
ISO 19840:2012 gilt für Schutzsysteme mit einer nominalen Trockenschichtdicke ab 40 μm. Die Abnahme verlangt die gleichzeitige Erfüllung von vier Bedingungen: der Mittelwert der Messwerte eines Prüfbereichs liegt nicht unter der NDFT; kein Einzelmesswert liegt unter 80 % der NDFT; der Anteil der Messwerte zwischen 80 % und 100 % bleibt unter 20 %; kein Messwert überschreitet die in der Ausschreibung genannte Obergrenze. Die Zahl der Messpunkte wächst mit der Fläche: bis 1 m² 5 Punkte, 1–3 m² 10 Punkte, 3–10 m² 15 Punkte, 10–30 m² 20 Punkte, 30–100 m² 30 Punkte, danach je weitere 100 m² zehn Punkte zusätzlich. Die raue gestrahlte Fläche verfälscht die Messgeräte-Anzeige nach oben, daher ist nach den Rauheitsstufen der ISO 8503-1 zu korrigieren: fein 10 μm, mittel 25 μm, grob 40 μm; ohne Probe ungestrichener Bleche gilt im Zweifelsfall 25 μm. Überschießt ein Einzelmesswert die Grenze, darf im Umkreis von 10 mm nachgemessen werden; besteht die Nachmessung die Prüfung, ersetzt sie den Ausgangswert. Achtung: Das ist nicht die 90/10-Regel der IMO-Ballasttank-Leistungsanforderung (dort müssen 90 % der Messpunkte die NDFT erreichen, die verbleibenden 10 % mindestens das 0,9-Fache der NDFT, Ziel-NDFT 320 μm); bei maritimen oder Offshore-Aufträgen ist genau zu prüfen, welcher Maßstab angewendet wird.
Zu Messgeräten und Anzeigenkorrektur bei der Schichtdickenmessung siehe auf dieser Seite: Oberflächenvorbereitung Sa 2.5 und Strahlreinigungsgrade.
2. Poren- und Fehlstellenprüfung sowie Haftfestigkeit
Die Poren- und Fehlstellenprüfung wird nach der Schichtdicke gewählt: für Dünnschichtsysteme das Niederspannungsverfahren (in der öffentlichen Literatur gängig in der Größenordnung 90 V), für Dickstoffsysteme die Hochspannungsprüfung mit der vom Gerätehersteller in Abhängigkeit von der Schichtdicke vorgegebenen Formel. Die Haftfestigkeit wird im Ausreißversuch nach ISO 4624 / GB/T 5210 (oder ASTM D4541) abgenommen; gängige Schwerkorrosionsschutz-Ausschreibungen verlangen mindestens 5 MPa; für die IMO-Ballasttank-Systeme nennt die öffentliche Quelle über 3,5 MPa für Epoxidbasis-Systeme und über 5,0 MPa für Alternativen, wobei zwischen Haft- und Kohäsionsversagensanteilen unterschieden wird. Die Bewertung muss die Versagensart einbeziehen – nur auf die Zahl zu schauen, führt in die Irre; Details dazu in Haftfestigkeits-Abnahme von Korrosionsschutzbeschichtungen: numerische Kriterien und Versagensarten im Ausreißversuch nach ISO 4624 und GB/T 5210.
3. Protokoll über beschichtungsfreie Zonen und Ausbesserungen: der meistgesparte Teil
Zu empfehlen sind folgende Aufzeichnungselemente: Darstellung und Nummerierung der beschichtungsfreien Flächen, die Vor-Montage-Nachkontrolle (gängt der Bolzen frei durch, Zustand der Reibflächenschutzmaßnahmen), Ort und erreichter Reinheitsgrad jeder Ausbesserung, Überlappungsbreite der Reparatur (gängige Forderung mindestens 50 mm) und Breite des flach ausgeschliffenen Randes (Feathering) (mindestens 30 mm) sowie die nach der Ausbesserung gemessenen Schichtdicken- und Haftfestigkeitswerte. Lässt sich dieses Protokoll zu Auslieferung und Jahresprüfung in den Geräteunterlagen halten, schrumpfen die technischen Streitpunkte bei späterer Unfallursachung und Qualitätsgewährleistung erheblich.
IX. Laborprüfung: Salzsprüh-Stunden nicht zur Dienstjahreszahl umrechnen
Die Salzsprühprüfung ist ein beschleunigter Vergleich, zwischen ihren Stunden und der Freiluft-Dienstzeit existiert keine stabile lineare Umrechnung. Die Neutrale Salzsprühprüfung nach ISO 9227 arbeitet bei 35 °C mit 5 % NaCl; ISO 12944-6 und -9 bewerten die Korrosionsausbreitung beidseits einer angeritzten Linie, öffentlich wiedergegeben als höchstens 2,0 mm einseitige Ausbreitung für C3 und C4 sowie höchstens 2,5 mm für C5 und CX.

| Prüfgegenstand | C3 | C4 | C5 | CX |
|---|---|---|---|---|
| Neutrale Salzsprühprüfung NSS, Dauer h | 240 | 480 | 720 | 720–1 440 |
| Kondensationswasser-Prüfung, Dauer h | 240 | 480 | 720 | 720–1 440 |
| Zyklische Alterung (ISO 12944-9) | nicht gefordert | optional | 2 520 (35 Zyklen) | 4 200 (58 Zyklen) |
| Korrosionsausbreitung ab Ritzung, mm | ≤ 2,0 | ≤ 2,0 | ≤ 2,5 | ≤ 2,5 |
| Typische Prüfplattenabmessung mm | 150 × 100 × 3 oder 150 × 75 × 3 (IMO-Simulationskammer-Prüfplatten 200 × 400 × 3) | |||
Die öffentlich wiedergegebenen Zyklen der zyklischen Alterung dauern je Zyklus 72 h und setzen sich zusammen aus 24 h Salzsprühnebel, 24 h Kondensation, 12 h Tieftemperatur bei -20 °C und 12 h UV. Solche Mehrfaktor-Zyklusprüfungen kommen den realen Schadensbildern näher als einfaches Salzsprühen, insbesondere der Blasenbildung an Kanten und Reparaturüberlappungen. Für Hubarbeitsbühnen und Gondeln sollte die Verifikation am Verbund „System + Vorbehandlung + Kantenausbildung" erfolgen, nicht an der ebenen Platte allein: Die Prüfplatte soll eine Schnittkante mit Verrundung R 2 mm sowie eine Kehlnaht enthalten, damit der Vergleich etwas über das reale Bauteilversagen aussagt. Zur Auswertung von Salzsprühbildern siehe Neutrale Salzsprühprüfung NSS: Bewertungspraxis nach GB/T 1771, ISO 9227 und ASTM B117.
X. Ausführung auf der Baustelle, lokale Instandsetzung und Wasserverdüstungs-Konformität
1. Ausführungsfenster und Klima-Protokoll
Airless-Spritzen ist das beherrschende Verfahren auf der Baustelle und in der Werkstatt-Nacharbeit. Übliche Kennwerte: Nasse Schicht je Lage 60–120 μm, Düsendurchmesser und Druck nach dem technischen Merkblatt des Produkts, 2-Komponenten-Lacke nach mechanischem Anmischen 15 min Reifezeit, Verwerfen nach Überschreiten der Topfzeit (gängig in der Größenordnung 45 min), Verdünnungszugabe unter 5 % gegen Läuferbildung und Trockenversprühen; die Überarbeitungsintervalle nach Produktvorgabe – öffentlich gängige Festlegung: Grundierung frühestens nach 4 h, spätestens nach 24 h; Zwischenbeschichtung frühestens nach 6 h, spätestens nach 7 d. Die Trocknungskriterien bei 25 °C als Referenz: staubtrocken/fingertrocken nach etwa 30 min, druckfest ohne Rückklebung nach etwa 24 h, vollständige Aushärtung 7 d. Bei Kälte sind Beschichtungsstoff und Substrat gemeinsam aufzuwärmen und die Differenz unter 2 °C zu halten, sonst kondensiert es auf der Schattenseite. Zu Verarbeitungsparametern und Flattrrost-Beherrschung wasserbasierter Systeme existiert ein eigener Beitrag: Standard-Parameter für die Airless-Verarbeitung wasserbasierter 2K-Polyurethan-Lacke (2K WPU) für Arbeitsmaschinen.
2. Der lokale Instandsetzungsweg für Mietflotten
Typische Randbedingung der Flotteninstandsetzung: keine langen Stillstandzeiten – großflächiges Strahlen scheidet aus, es bleibt die lokale Behandlung. Der gangbare Pfad: „flach ausschleifen (Feathering) – lokal auf Sa 2½ oder zumindest St 3 bringen – lage-genau im Originalsystem ausbessern – Überlappungen flach überarbeiten – Schichtdicke und Haftfestigkeit nachmessen". Rostfläche über 5 % ist neu zu strahlen; die öffentlichen Abnahmekriterien für Haftfestigkeit nach Ausbesserung lauten mindestens 5 MPa oder gleichwertig zum Bestandssystem. Passen Erst- und Instandsetzungssystem nicht zusammen (etwa Epoxid direkt auf altem Alkydanstrich), ist zuerst ein Zwischenverträglichkeits-Ansatz im Kleintest zu fahren, um keine Flächenchargen zu riskieren.
3. VOC und Grenzwerte für Schadstoffe: der Konformitätsrahmen
Industrie-Schutzbeschichtungen unterliegen in China der verbindlichen nationalen Norm GB 30981-2020 (Grenzwerte für Schadstoffe in industriellen Schutzlacken); die nach öffentlich zugänglichen Quellen zusammengestellte Wiedergabe umfasst: lösemittelhaltige Grundierungen für Metallsubstrate von früher 650 g/L auf 500 g/L verschärft, Decklacke für Hafenmaschinen von 700 g/L auf 500 g/L, wasserbasierte Maschinenbeschichtungen 250 g/L, lösemittelfreie Systeme 100 g/L; Benzolgehalt höchstens 0,3 %, die Summe aus Toluol und Xylol in der Größenordnung 35 % begrenzt, polyzyklische aromatische Kohlenwasserstoffe höchstens 500 mg/kg, vier Phthalsäureester zusammen höchstens 0,1 %, zusätzlich neue verbindliche Grenzen für Schwermetalle wie Blei, Cadmium, Chrom und Quecksilber. Die Green-Product-Bewertung GB/T 35602-2017 verlangt für wasserbasierte Industrielacke den strengeren Wert von höchstens 200 g/L. Alles Genannte ist indirekte Wiedergabe; die konkreten Grenzwerte richten sich nach Produktkategorie, Applikationszustand und dem geltenden Normtext; Exportgeräte sind zusätzlich nach den VOC-Vorschriften des Zielmarkts zu prüfen. Hintergrund siehe Wasserbasierte oder lösemittelhaltige Beschichtung: der Entscheidungsrahmen aus Leistung, Kosten und Konformität.
XI. Wichtige Kennwerte und Kriterien im Überblick
- Dickenverlust unlegierten Baustahls: C3 25–50 μm/a, C4 50–80 μm/a, C5 80–200 μm/a, CX über 200 μm/a (ISO 12944-2, öffentlich genannte Angaben).
- Zinkschicht-Verlustrate: C3 0,7–2,1 μm/a, C4 2,1–4,2 μm/a, C5 4,2–8,4 μm/a; Umrechnung der Zinkschicht 1 μm ≈ 7,14 g/m².
- Dauerhaftigkeitsstufen: ≤ 7 Jahre / 7–15 Jahre / 15–25 Jahre / über 25 Jahre; Kriterium der ersten Instandsetzung: rund 10 % der Fläche erreichen den festgelegten Rostgrad (ISO 12944-1:2017).
- NDFT-Referenz: C4 sonstige Grundierung mittlere Dauerhaftigkeit 200 μm, hohe 240 μm; C5 zinkreiche Grundierung hohe Dauerhaftigkeit 240 μm (Tabelle 3).
- Schichtdicken-Abnahme: Mittelwert mindestens NDFT, Einzelwert mindestens 80 % NDFT, Anteil der Messwerte zwischen 80 % und 100 % unter 20 %, Anwendungsbereich ab NDFT 40 μm (ISO 19840:2012).
- Rauheitskorrektur: fein 10 μm / mittel 25 μm / grob 40 μm; im Zweifel 25 μm.
- Vorbehandlungs-Kriterien: Sa 2½ mit Rest-Fleckenfläche höchstens 5 %; Prüfprofil Rz gängig 40–75 μm; lösliche Salze in NaCl-Äquivalent höchstens 50 mg/m², Hochleistungs-Systeme 20–30 mg/m².
- Ausführungsklima: Substrat mindestens 3 °C über Taupunkt, relative Feuchte höchstens 85 %, Grundierung innerhalb von 4 h nach Sa 2½ (an der Küste innerhalb von 2 h).
- Toleranz-Kriterium: H7-Bohrung Ø30–40 mm mit Toleranzfeld +0,025 mm; eine Lage Schwerkorrosionsschutz-Trockenfilm von 60–120 μm erreicht bereits das 2–5-Fache – deshalb Bolzenbohrungen beschichtungsfrei.
- Reibflächen-Kriterium: öffentlich wiedergegebene μ-Werte fallen nach Strahlen mit anorganischer Zinkstaubgrundierung von 0,45 / 0,55 auf 0,35 / 0,40; verzinkte Flächen nur 0,17.
- Verzinkungs-Kriterium: bei Plattendicke über 6 mm lokal 70 μm, mittel 85 μm (EN ISO 1461 / GB/T 13912-2020); im „reaktiven" Bereich können 200–300 μm entstehen.
- Duplex-Zuwachs: öffentlich wiedergegeben als das 1,5–2,5-Fache der Lebensdauer des gleich dicken Einzelfilmsystems (keine normative Festlegung).
- Labor-Kriterien: Korrosionsausbreitung ab Ritzung C3 / C4 höchstens 2,0 mm, C5 / CX höchstens 2,5 mm; zyklische Alterung je Zyklus 72 h.
- Geräte-seitige Kriterien: Geländer mindestens 1 100 mm, Fußleiste mindestens 150 mm, Alarm bei 12,5 m/s Windgeschwindigkeit, Hydraulikleitung auf das 2-Fache des Arbeitsdrucks geprüft, Isolationswiderstand mindestens 1 MΩ (EN 280, öffentlich wiedergegeben).
XII. Häufige Fragen (FAQ)
Q1: Kann man die Einkaufs-Vereinbarung einfach mit „C4-System" ausschreiben?
Nicht empfohlen. Ein Satz „C4-System" unterschlägt mindestens vier Variablen: die Nutzungsdauer-Stufe (derselben Klasse unterscheiden sich 200 μm und 280 μm deutlich im Preis), der Grundierungstyp (zinkreich oder nicht verschiebt die NDFT direkt), die Bereichsunterschiede (salzansammelnde Fahrwerkszonen und exponierte Auslegerflächen fallen nicht in dieselbe Klasse) und die Liste der beschichtungsfreien Flächen. Die ausführbare Form ist eine Tabelle mit den sechs Spalten „Bereich – Klasse – Nutzungsdauer – NDFT – Vorbehandlung – beschichtungsfreie Darstellung", in die auch die Abnahmeverfahren (ISO 19840 und ISO 4624) und die Zahl der Probenahmepunkte gehören.
Q2: Die Bolzenbohrung wurde bereits nachbeschichtet – lässt sich durch Aufbohren retten?
Machbar, aber als dokumentierter Instandsetzungsschritt, nicht als beliebiger Feldschnitt. Das Aufweiten lässt Beschichtungsränder im Bohrungsinnern, legt Blankmetall frei und schafft einen Spaltkorrosions-Startpunkt; zugleich ändert es das ursprüngliche Passungsspiel. Empfohlene Reihenfolge: zuerst Ist-Spiel und Beschichtungsaufbau messen und prüfen, ob Reinigen und leichtes Nachschleifen genügen; muss doch aufgeweitet werden, das Aufmaß im Prüfprotokoll vermerken, anschließend die Bohrungsöffnung mit Kantenvoranstrich und Versiegelung behandeln und diese Stelle im nächsten Wartungszyklus als Schwerpunktposition aufnehmen.
Q3: Wenn Rostschutzfarbe auf die Reibfläche kommt – wie stark sinkt der Gleitreibbeiwert?
Das hängt von Beschichtungsstoff, Trockenschichtdicke, Zinkstaubgehalt und Aushärtezustand ab, und die Quellen weichen voneinander ab: eine Wiedergabe nennt „0,35 / 0,40 für anorganische Zinkstaubgrundierung nach dem Strahlen", eine andere „0,45–0,55 (Trockenschicht 50–75 μm, Zinkstaubgehalt mindestens 80 %, Aushärtung mindestens 24 h)". Ausführbar ist daher nur: Messung an Probekörpern aus gleichem Werkstoff, gleicher Prozedur, gleicher Charge, mit der Vorgabe, dass der Mittelwert den Bemessungswert erreicht und keine einzelne Probe unter 85 % des Bemessungswerts fällt. Dass die Beschichtung nach der Reibflächenbehandlung eingereiht, aber nicht nachgeprüft wurde, ist der Grund, warum dieses Problem immer wieder auftritt.
Q4: Verzinkte Teile zusätzlich deckbeschichten oder nicht?
Antwort von Nutzungsdauer und Position abhängig. Für C3-Innenräume oder Maschinen im Innenumschlag-Lager genügt meist die Feuerverzinkung allein; ab C4 an der Küste, mit Tausalz oder Chemieatmosphäre lohnt der Duplex-Weg, dessen Lebensdauerzugewinn öffentlich mit dem 1,5–2,5-Fachen angegeben wird. Voraussetzung: Der Untergrundzustand der Zinkfläche wird nach ISO 8501-3 protokolliert und die Haftung über Sweep-Strahlen, Umwandlungsbeschichtung oder Epoxid-Ätzgrund gesichert; zugleich ist zu beachten, dass bei zu dicken Schichten (reaktiver Stahl, 200–300 μm) an Passungsflächen spanende Reserven vorzusehen sind und Zinknasen an Kanten vorzubeschleifen sind.
Q5: Ist dicker immer sicherer – gibt es Obergrenzenprobleme?
Ja, Obergrenzenprobleme. Erstens erzeugen Lage- und Gesamt-Dicken über der Produkt-Obergrenze Läufer, Einschluss von Lösemittel und unvollständige Härtung; entweichendes Lösemittel aus der Dickenschicht hinterlässt Poren und Blasen. Zweitens verändern Schichtdicken auf Bewegungs- und Passungsflächen unmittelbar die Maße (siehe Tabelle 5). Drittens ist die Abnahme-Obergrenze selbst eine harte Forderung – ISO 19840 verlangt, dass kein Messwert die ausgeschriebene Obergrenze überschreitet. Sinnvoll ist, die Dicke nach NDFT und 80/20-Regel „genau" statt „reichlich" zu fahren und das gesparte Budget in Vorbehandlung und Kantenvoranstrich zu investieren.
Q6: Auf der Baustelle ist nur St 3 erreichbar – genügt das dem Schwerkorrosionsschutz?
Für ein ursprünglich auf Sa 2½ ausgelegtes System ist St 3 nur für lokale Ausbesserungen zulässig, und zwar mit Kompensation: loser Rost und Altanstrich vollständig entfernen und ins Schleiffeder überführen, Überlappungsbreite mindestens 50 mm, als Reparaturbasis bevorzugt wenig oberflächensensitive Umwandlungs- oder Überrostungs-Produkte, nach der Ausbesserung Haftfestigkeit und Schichtdicke nach demselben Kriterium nachmessen. Übersteigt die Rückrostungsfläche 5 %, ist wieder zu strahlen – sonst hält die Reparatur erfahrungsgemäß kürzer als der umgebende Originalfilm und der „Flicken fault vor dem Anstrich"-Kreislauf beginnt.
Q7: Darf man 720 h Salzsprühnebel als „15 Jahre Bewitterungsbeständigkeit" ausschreiben?
Nein, eine direkte Umrechnung existiert nicht. Zwischen Salzsprühstunden und Freiluft-Dienstjahren besteht keine allgemeingültige lineare Beziehung; 720 h sind eine Labor-Hürde für ein System in einer bestimmten Korrosivitätskategorie (öffentlich C5 zugeordnet). Vertragssicherer ist die zweigilige Formulierung: Das System erfüllt ein definiertes ISO-12944-5-System einschließlich NDFT und besteht die Laborverifikation nach ISO 12944-6 (oder -9); gleichzeitig wird die geplante Nutzungsdauer nach der ISO-12944-1-Stufe erklärt (z. B. mittlere Dauerhaftigkeit 7–15 Jahre), mit dem Hinweis, dass diese Jahre die korrekt bestimmte Umweltklasse und planmäßige Instandsetzung voraussetzen. Zur Leseweise der Prüfbilder siehe den NSS-Bewertungsbeitrag auf dieser Seite.
Q8: Wann übernimmt bei Hubarbeitsbühne und Gondel der Beschichtungsstoff-Lieferant, wann muss der Maschinenhersteller entscheiden?
Die Grenze lautet: werden Funktionsflächen berührt? Systemwahl, Schichtdickensteuerung, Vorbehandlung und Abnahme der Schutzflächen können Rohstoff-Lieferant und Beschichtungs-Dienstleister nach technischer Vereinbarung erledigen; die Liste der beschichtungsfreien Flächen, Reibflächen samt μ-Nachweis, Passungsmaße von Bolzen und Gewindeteilen, die Schmierung von Seilen und Reibrädern sowie die Leitfähigkeitsanforderungen der Elektro-Kontaktflächen dürfen nur mit Bestätigung des Maschinenherstellers oder der ursprünglichen Planung geändert werden. Bei Instandsetzungen mit Bezug auf einen dieser Punkte sind Änderungsantrag und Messprotokoll aufzubewahren und in den Begleitpapieren zu dokumentieren, damit keine Kollision mit dem Jahresprüf-Befund entsteht.
XIII. Referenzen und Datenbasis
- ISO 12944-1:2017, ISO 12944-2:2017, ISO 12944-5:2018, ISO 12944-6:2018, ISO 12944-9:2018 – Grundregeln, Umweltklassifizierung, Schutzsysteme, Laborprüfungen und Offshore-Besonderheiten der Normenreihe Schutzlackierungen von Stahlbauten gegen Korrosion.
- GB/T-30790-Reihe (z. B. GB/T 30790.2-2014) – chinesische Übernahme von ISO 12944 auf Basis des ISO-Stands 1998, mit Datumsdifferenz zur heutigen ISO-Fassung.
- ISO 19840:2012 – Messung und Annahme der Trockenschichtdicke auf rauen Oberflächen (80/20-Regel, Zahl der Messpunkte, Rauheitskorrekturwerte).
- ISO 8501-1 / GB/T 8923.1-2011, ISO 8501-3, ISO 8502-3, ISO 8502-6 und -9, ISO-8503-Reihe – Reinheitsgrade, Untergrundzustand, Staubgrad, lösliche Salze und Prüfprofil.
- EN ISO 1461:2022, GB/T 13912-2020, EN ISO 14713-2, ASTM A123, EN ISO 9224 – Schichtdicken der Feuerverzinkung, Klassifizierung reaktiver Stähle und Abschätzung der Zinkschicht-Lebensdauer.
- EN 280-1:2022 (und EN-280-Reihe), GB/T 19155-2017, EN 60204-1, ISO 5817, EN 1993 – Auslegung, Konstruktion und elektrische Anforderungen von Hubarbeitsbühnen und angehängten Arbeitsplattformen (Gondeln).
- JGJ 82, GB 50205-2020, JGJ/T 251-2011, GB/T 13288 – hochfeste Schraubenverbindungen, Abnahme und Korrosionsschutz-Regelwerke für Stahlbau.
- GB 30981-2020, GB/T 35602-2017, GBZ 2.1-2019 – Schadstoffgrenzen für Industrieschutzlacke, Green-Product-Bewertung und Grenzwerte am Arbeitsplatz.
- IMO-Leistungsanforderung für Beschichtungen von Seewasser-Ballasttanks aller Schiffstypen und Seitenräumen von Massengutschiffen (PSPC) – Ziellebensdauer 15 Jahre, NDFT 320 μm, 90/10-Regel, Kantenverrundung R 2 mm und verwandte Forderungen.
Hinweis zur Datenbasis: Die Zahlen dieses Textes sind in drei Kategorien zu unterscheiden. Erstens: Direkt aus dem Normrahmen abgeleitete Größen (Korrosionsraten-Bereiche, NDFT-Stufen, 80/20-Regel, Verzinkungsdicken, μ-Tafelwerte, VOC-Grenzwerte) wurden nach öffentlich zugänglichen Quellen zusammengestellt und von mehreren Quellen gegeneinander bestätigt; für Vertrags- und Zertifizierungszwecke ist stets der geltende amtliche Normtext zu prüfen – maßgeblich ist die jeweils geltende Normtext-Fassung. Zweitens: Prüfzeiten, Lastfaktoren und Geländermaße, die von Prüflaboren und Zertifizierungsstellen öffentlich wiedergegeben werden, bestehen in versionierten und voneinander abweichenden Fassungen (im Text jeweils lokal gekennzeichnet) und taugen nicht als alleinige Konstruktionsgrundlage. Drittens: Aussagen wie „Duplex-Lebensdauer das 1,5–2,5-Fache" oder „Vorbehandlung trägt etwa 60 %" sind erfahrungsbasierte Branchenwiedergaben – brauchbar für Kommunikation und Priorisierung, unbrauchbar als Außenwerbung. Dieser Text gibt keinerlei Leistungszusage gegenüber irgendeiner Marke oder Charge; alle numerischen Kriterien sind im konkreten Projekt je nach Vorbedingungen, Einsatzumgebung und Wartungsrhythmus neu zu bestätigen.
Last updated: 2026-11-07
Zusammengestellt vom Technik-Team der Kexin New Materials (Guangdong) Co., Ltd. für fachliche Leser aus Industrie-Lackierung und Korrosionsschutz von Stahlkonstruktionen. Das Unternehmen liefert Korrosionsschutz-Beschichtungen, wasserbasierte Industrielacke und begleitende Beschichtungsdienstleistungen an Unternehmenskunden – Hersteller von Komplettmaschinen, Bau- und Errichtungsunternehmen sowie Beschichtungs-Dienstleister; Liefer- und Handelsbedingungen werden nach EXW oder FOB vereinbart, adressiert sind ausschließlich gewerbliche Einkäufer. Für Normen- und Regelwerksnamen gilt die jeweils rechtsgültige Fassung; Änderungen an Passungsflächen, Reibflächen und sicherheitsrelevanten Funktionsflächen sind erst nach Bestätigung durch den Gerätehersteller bzw. die ursprüngliche Planung umzusetzen.