
A plataforma de trabalho elevatória móvel (PLEM, em inglês MEWP) e a plataforma de trabalho suspensa para trabalhos em altura (gôndola) são equipamentos dotados de plataforma com guarda-corpo, eleváveis ou deslocáveis, cuja estrutura de sustentação é normalmente composta por braço, mesa giratória, chassi, mecanismo de suspensão e ossatura da plataforma; neste tipo de estrutura de aço a pintura anticorrosiva fica simultaneamente subordinada a três categorias de superfícies — superfície de proteção anticorrosiva, superfície de ajuste e superfície inspecionável —, por isso «onde limitar a espessura e onde não pintar» costuma ser uma decisão mais preliminar do que a escolha do próprio ciclo de pintura. Este artigo, tomando como base os textos públicos de ISO 12944 (série), EN ISO 1461 e GB/T 13912, ISO 19840, EN 280 e GB/T 19155, converte a classificação ambiental, as espessuras de filme seco, o preparo de superfície, a demarcação das zonas isentas, as rotas dúplex e os registros de aceitação em critérios executáveis, para uso em acordos técnicos e documentos de processo por fabricantes de máquinas completas, equipes de manutenção de frotas de locação e pintores terceirizados.
Vejamos primeiro um cenário real de retrabalho. Uma plataforma elevatória de lança articulada em serviço há 4 anos numa área industrial costeira apresentou, na mesma máquina, três problemas de natureza diferente: na zona de contato dos patins da aba inferior do braço telescópico o revestimento foi completamente removido pelo desgaste, deixando faixas de oxidação à vista; nos furos de pino da articulação entre a mesa giratória e o braço tinham sido aplicadas, na última intervenção de reparo, duas demãos a mais de epóxi de alta espessura e, na montagem, os pinos não entravam, tendo a equipe de campo alargado os furos com um alesador; nos corpos externos dos cilindros dos estabilizadores o revestimento estava íntegro, mas na faixa anelar entre a vedação da boca do cilindro e a superfície de deslizamento surgiram bolhas e destacamento. A causa comum das três falhas não foi «a tinta é ruim», e sim a transposição direta, para uma máquina com superfícies de ajuste e superfícies em movimento, do hábito típico das estruturas de construção civil, segundo o qual «quanto mais espesso o filme, mais seguro».
1. Antes de tudo, distinguir o objeto: o aço destes equipamentos não é aço de construção civil
Nas estruturas de aço de edifícios e pontes o objetivo da pintura é relativamente direto: inibir a corrosão dentro da classe ambiental e da vida útil prescritas. Para PLEM e gôndolas acrescenta-se um vínculo — são mecanismos que transportam pessoas, e a presença ou a espessura do revestimento altera diretamente as cotas de ajuste, o comportamento de atrito, o estado de condução e de isolamento elétrico e a capacidade de o inspetor enxergar os defeitos.
1. Três categorias de superfícies que conflitam na mesma máquina
- Superfícies de proteção anticorrosiva: laterais externas do braço, planos da mesa giratória, cobertura superior do chassi, ossatura da plataforma e montantes do guarda-corpo. Nestas superfícies o ciclo e a espessura são definidos pela série ISO 12944, com a mesma lógica das estruturas de aço comuns.
- Superfícies de ajuste: pinos e furos de pino, buchas dos pontos de articulação, superfícies de contato dos patins do braço telescópico, guias dos cilindros dos estabilizadores, superfícies de atrito das ligações de alta resistência por atrito, furos roscados e canais de anéis de retenção. Aqui o revestimento é «cota adicionada»: consome o campo de tolerância, reduz o coeficiente de escorregamento μ e muda o regime de desgaste do par de atrito.
- Superfícies inspecionáveis: cabos de aço, correntes, cordões de solda, trechos expostos dos pinos de articulação, superfícies de contato dos dispositivos de travamento de segurança e das rodas de fricção, orifícios de observação das cavidades internas dos componentes estruturais. Estas superfícies precisam permanecer em metal nu ou com baixa cobertura: o revestimento ocultaria rompimento de fios, trincas e deformações, afetando diretamente as decisões de sucateamento tomadas por intervalo de inspeção.
A ordem prática correta é esta: primeiro demarcar no desenho e no acordo técnico os limites das zonas isentas de pintura nas superfícies de ajuste e nas superfícies inspecionáveis; depois definir ciclos e espessuras para as demais superfícies. Fazer o contrário produz o círculo vicioso em que «quanto mais espessa a projeção e mais bonita a aceitação, mais difícil fica a montagem».
2. As janelas de manutenção e o custo do retrabalho amplificam pequenos defeitos
Estes equipamentos costumam operar de forma contínua, em locação ou em canteiros de alta intensidade de uso, e as janelas disponíveis para pintura caem no mesmo período da inspeção anual, da troca de componentes hidráulicos e do ensaio não destrutivo das peças estruturais. O retoque local precisa ser feito em campo, onde a área efetivamente levada ao grau de jateamento abrasivo Sa 2½ costuma ser limitada e, na maioria dos casos, atinge-se apenas o nível St 3 de limpeza manual e com ferramentas mecânicas. Ou seja: o ciclo escolhido na aplicação original decide se, 3–5 anos depois, será possível fazer um retoque local dentro do mesmo sistema; se a aplicação original usar um produto com janela de repintura estreita entre demãos e sensível à ferrugem instantânea, o reparo degenera facilmente para «remover e refazer painéis inteiros».
3. O espaço deixado pelas normas: a norma de máquina cuida da segurança estrutural e os requisitos de pintura vão para o acordo técnico
No lado das plataformas de trabalho suspensas (gôndolas) para trabalhos em altura, a norma nacional chinesa vigente é a GB/T 19155-2017 para equipamentos suspensos de acesso utilizados em trabalhos em altura (publicada em 2017-07-12, em vigor desde 2018-08-01, em substituição à GB/T 19155-2003; classificação nacional chinesa J80, classificação internacional ISO 53.020.99, órgão supervisor: a Federação Chinesa da Indústria de Máquinas). A norma abrange termos e definições, tipos e parâmetros principais, requisitos gerais, estrutura, estabilidade e cálculo mecânico de projeto, plataforma suspensa, mecanismo de elevação, dispositivo de suspensão, sistema elétrico e de controle, métodos de ensaio, regras de inspeção, marcação e documentação de acompanhamento; porém, no índice do texto publicado não consta qualquer prescrição sobre espessura nominal de filme seco ou ciclo anticorrosivo. No lado das plataformas de trabalho elevatórias móveis, a norma harmonizada europeia é a série EN 280 (a nova edição EN 280-1:2022 cobre cálculo de projeto, critérios de estabilidade, estrutura, segurança, inspeção e ensaios); os critérios comumente reproduzidos de material publicado por organismos terceiros de certificação incluem: ensaio estático dos componentes estruturais principais com 1,5 vez a carga nominal, ensaio dinâmico com 1,25 vez, altura do guarda-corpo da plataforma não inferior a 1.100 mm, espaçamento do trilho intermediário não superior a 550 mm, altura do rodapé não inferior a 150 mm, alarme ou corte quando a velocidade do vento atinge 12,5 m/s, tubulações e conexões hidráulicas ensaiadas a 2 vezes a pressão de trabalho, sistema elétrico conforme EN 60204-1 e resistência de isolamento não inferior a 1 MΩ. Há divergências entre as fontes publicadas de diferentes organismos de certificação quanto à correspondência entre os multiplicadores de carga estática e dinâmica: vale a redação vigente da norma e o dossier de cálculo de projeto.
A conclusão é bem prática: os requisitos de proteção anticorrosiva não deixam de existir porque a norma da máquina não os escreve; eles precisam chegar ao desenho por meio do acordo técnico de compra, da norma empresarial e do documento de processo de pintura. Quem lista no acordo as superfícies isentas e os limites máximos de espessura de filme seco é quem tem o controle da montagem e da aceitação.
2. Classificação ambiental: não fale de ciclo de pintura antes de definir o grau de corrosividade
A ISO 12944-2:2017 define as classes de corrosividade atmosférica pela perda de massa no primeiro ano ou pela perda de espessura do aço de baixo carbono e do zinco e, na edição de 2017, fundiu as antigas C5-I e C5-M em C5, acrescentando a classe extrema offshore CX. A tabela a seguir é uma consolidação segundo fontes públicas.
| Classe | Grau de corrosividade | Perda de espessura do aço de baixo carbono μm/a | Perda de espessura do zinco μm/a | Perda de massa do aço de baixo carbono no 1.º ano g/m² | Exemplos típicos de ambiente |
|---|---|---|---|---|---|
| C1 | muito baixo | ≤1,3 | ≤0,1 | ≤10 | Interiores aquecidos com ar limpo |
| C2 | baixo | 1,3–25 | 0,1–0,7 | 10–200 | Interiores não aquecidos, atmosfera rural |
| C3 | médio | 25–50 | 0,7–2,1 | 200–400 | Atmosfera urbana e industrial moderada, zonas costeiras de baixa salinidade |
| C4 | alto | 50–80 | 2,1–4,2 | 400–650 | Zonas costeiras de salinidade média, áreas industriais, plantas químicas |
| C5 | muito alto | 80–200 | 4,2–8,4 | 650–1500 | Áreas industriais de alta umidade e alta poluição, zonas costeiras de alta salinidade (antigas C5-I e C5-M fundidas) |
| CX | extremo | >200 | >8,4 | 1.500–5.500 | Plataformas offshore, zona atmosférica de estruturas marítimas (ciclos conforme ISO 12944-9) |
1. Frequentemente a mesma máquina cai em duas classes ao mesmo tempo
A máquina como um todo não é projetada para uma única classe: as faces externas do braço superior recebem sol e chuva, o caso corrente de exposição atmosférica; a aba inferior do chassi, as faces de fixação dos contrapesos e a parte interna das berenças acumulam lama e sais de degelo, e o microambiente ali é mais corrosivo que a classe nominal; o mecanismo de suspensão da gôndola e o esqueleto de contrapesos sobre a cobertura ficam permanentemente sem proteção, enquanto a ossatura da plataforma permanece estacionada em armazém interno. As orientações públicas de implementação da ISO 12944 também alertam que a taxa de corrosão de microambientes locais, como a face sombreada de pontes e a cobertura de piscinas, pode ser 2–3 classes superior à da estrutura principal, exigindo avaliação separada. Por isso recomenda-se redigir o acordo técnico com duas listas «zona — classe», e não com uma única frase «ciclo C4» no contrato.
| Posição | Características de exposição | Classe recomendada | Restrições adicionais |
|---|---|---|---|
| Laterais externas do braço, mesa giratória e componentes expostos da ossatura da plataforma | Exposição atmosférica, radiação UV, ciclos úmido-seco | C3–C4 | O top coat deve resistir à gessagem; o intermediário epóxi precisa obrigatoriamente de acabamento de cobertura |
| Aba inferior do chassi, parte interna das berenças e face de fixação dos contrapesos | Lama e água, sais de degelo, choques mecânicos | C4–C5 | Filme espesso elastomérico ou selante asfáltico na parte inferior, compatível com impacto de pedras projetadas |
| Máquinas empregadas em áreas industriais a menos de 5 km do litoral, terminais portuários e parques eólicos offshore | Deposição acentuada de aerossol salino marinho | C5 | Reforçar a pré-aplicação em arestas e cordões de solda (stripe coat) e a detecção de falhas por alta tensão |
| Mecanismo de suspensão da gôndola, suportes de cobertura e trechos expostos de cabos de aço | Sem proteção, alternância entre névoa salina e condensação | C4–C5 | Cabos de aço e rodas de fricção devem permanecer isentos de pintura (ver seção 5) |
| Plataformas tesoura estacionadas por longo período em armazéns internos de rotação | Temperatura constante e seca, condensação ocasional | C2–C3 | O foco é o retoque de impactos, e não a repintura de áreas inteiras |
2. Atenção ao desnível de datas entre a norma ISO e a versão chinesa adotada
A série ISO 12944 corresponde na China à série GB/T 30790 (por exemplo, GB/T 30790.2-2014 sobre classificação do ambiente, GB/T 30790.5 sobre sistemas de pintura de proteção e GB/T 30790.6 sobre métodos de ensaio de desempenho em laboratório); a versão adotada baseia-se na ISO de 1998, enquanto a norma internacional foi revisada em 2017–2018: fusão de C5-I e C5-M, criação da classe CX, ajuste das faixas de durabilidade e redução geral das espessuras nominais de filme seco recomendadas. Nos projetos que citam a GB/T 30790, recomenda-se registrar no acordo técnico também a edição da ISO referenciada (por exemplo, ISO 12944-5:2018), para evitar que duas réguas diferentes sejam usadas ao mesmo tempo.
3. Faixas de durabilidade e espessura nominal de filme seco: a vida útil é o vínculo primário
A ISO 12944-1:2017 ampliou a durabilidade de 3 para 4 faixas: durabilidade baixa ≤7 anos, durabilidade média 7–15 anos, durabilidade alta 15–25 anos e durabilidade muito alta >25 anos, e endureceu o critério da primeira manutenção para «cerca de 10% da superfície atingindo a avaliação de corrosão prescrita», e não a área inteira corroída. A faixa de vida útil e a classe de corrosividade determinam em conjunto a espessura nominal de filme seco (NDFT) recomendada. A tabela a seguir é uma consolidação segundo fontes públicas; os valores reportados por diversas fontes são consistentes entre si, mas todos constituem reprodução de material publicado, e para uso contratual convém consultar a redação vigente da norma.
| Classe de corrosividade | Tipo de primer | Durabilidade baixa ≤7 anos | Durabilidade média 7–15 anos | Durabilidade alta 15–25 anos | Durabilidade muito alta >25 anos |
|---|---|---|---|---|---|
| C3 | Outros primers | 120 | 160 | 200 | 240 |
| C3 | Primer com zinco | — | — | 160 | 200 |
| C4 | Outros primers | 160 | 200 | 240 | 280 |
| C4 | Primer com zinco | 120 | 160 | 200 | 240 |
| C5 | Outros primers | 200 | 240 | 280 | 320 |
| C5 | Primer com zinco | 160 | 200 | 240 | 280 |
| CX | — | Migrar para as disposições específicas dos sistemas offshore da ISO 12944-9:2018 | |||
Dois alertas. Primeiro, a revisão de 2017–2018 reduziu a NDFT recomendada em cerca de 40–60 μm para a mesma classe e a mesma vida útil, o que significa «filme mais fino, porém ciclo e preparo de superfície mais rigorosos»; copiar apenas as espessuras da edição antiga relaxando o pré-tratamento é o caminho errado. Segundo, a NDFT é o valor-alvo das superfícies de proteção anticorrosiva (as superfícies expostas da Tabela 1), e não o valor permitido nas superfícies de ajuste — o limite de espessura nestas deve ser prescrito à parte, e é esse o tema da seção 5. Sobre a lógica entre espessura e vida útil, veja no mesmo site ciclo genérico de proteção anticorrosiva para estruturas de aço: sistema primer–intermediário–acabamento e a lógica das espessuras; para pontes e estruturas de severa solicitação, norma de pintura anticorrosiva de estruturas metálicas de pontes.
4. Preparo de superfície: quatro controles — grau de limpeza, perfil de superfície, poeira e sais
A maioria das falhas nas superfícies de proteção anticorrosiva não ocorre no corpo do revestimento, e sim na interface entre o revestimento e o substrato. Para PLEM e gôndolas há um vínculo adicional: em campo ou no posto de reparo é difícil alcançar jateamento de alto grau em toda a área, portanto «onde Sa 2½ é obrigatório e onde St 3 é aceitável» deve estar escrito antes.

| Item | Critério usual | Método ou norma | Observação |
|---|---|---|---|
| Grau de limpeza | Superfícies anticorrosivas Sa 2½ (área residual de manchas ≤5%); CX ou superfícies para metalização Sa 3; retoque local St 3 | ISO 8501-1 / GB/T 8923.1-2011 | Cordões de solda, cantos internos e alvéolos de corrosão pontual são classificados pelas áreas de pior caso |
| Profundidade do perfil de superfície | Em alta durabilidade Rz 40–75 μm é o mais comum; sistemas navais e offshore 30–75 μm | série ISO 8503 / GB/T 13288 | Perfil muito profundo deixa as cristas com filme fino; perfil muito raso não ancora o revestimento |
| Grau de poeira | Alta durabilidade exige classe 1, sem partículas de tipo 3 ou superior | ISO 8502-3 / GB/T 18570.3 | Comparação por impressão com fita adesiva |
| Sais solúveis | Até 50 mg/m² expressos em NaCl é o limite comum; sistemas de alto desempenho adotam ≤20–30 mg/m² | método de campo ISO 8502-9 / método de laboratório ISO 8502-6 | O texto público da ISO/TR 15235 sugere 30 mg/m²; obrigatório em zona costeira e com sais de degelo |
| Condições ambientais | Temperatura do substrato pelo menos 3 °C acima do ponto de orvalho, umidade relativa ≤85% | cláusulas gerais das especificações de aplicação | Registrar a cada 2 h; remedir em caso de variação brusca |
| Prazo entre jateamento e primer | Primer aplicado em até 4 h após Sa 2½, reduzido a 2 h em zona costeira ou alta umidade | redação comum em documentos de processo empresariais | Aparecendo ferrugem instantânea, o preparo deve ser refeito |
| Tratamento de arestas | Raio de arredondamento das bordas livres não inferior a 2 mm ou desbaste múltiplo equivalente | Requisitos públicos do padrão IMO de desempenho de pintura de tanques de lastro | Nas arestas vivas a espessura do filme fica várias vezes abaixo do nominal |
1. Ferrugem de retorno (ferrugem instantânea) e remoção de sais: a ordem dos tratamentos
Entre o jateamento abrasivo e a primeira demão de primer, o aço nu em ambiente úmido já retorna à oxidação em 2–3 semanas; componentes limpos por decapagem ácida costumam ter prazo de armazenagem não superior a 1 mês, e superfícies desbastadas com disco abrasivo devem ser pintadas em até 24 h. Quando a ferrugem de retorno aparece, áreas de até 5% podem ser lixadas com grão fino, lavadas com água doce, secas à superfície e então pintadas; acima de 5% exige-se novo jateamento. Se for feito enxágue com água doce para reduzir o teor de sais, é obrigatório associar lavagem a alta pressão e secagem completa, pois água retida em frestas capilares cria novas fontes de bolhas. No mesmo site há um artigo específico sobre o tratamento de substratos com óxido: preparo de superfície de perfis de aço com corrosão e os limites das tintas de conversão.
2. O peso da qualidade do pré-tratamento sobre a vida do revestimento
O julgamento empírico frequentemente reproduzido em fontes públicas é: no desempenho em serviço de um sistema de pintura, o preparo de superfície responde por cerca de 60%, o produto em si por cerca de 30% e a aplicação por cerca de 10%; cada degrau a menos no grau de preparo eleva de forma visível a frequência de manutenção de longo prazo. Essa proporção vem de reprodução indireta e não pode ser citada como cláusula normativa, mas costuma bastar para fundamentar a decisão de que «o dinheiro deve primeiro ir para o pré-tratamento, e não para a marca do top coat».
5. Braços, articulações e superfícies de deslizamento: critérios para isentar de pintura ou limitar a espessura
Este capítulo é o que distingue este texto de um artigo comum de proteção anticorrosiva de estruturas de aço. Para decidir se uma superfície deve ou não ser pintada, e com que espessura, usam-se três critérios: critério dimensional (o revestimento consome a tolerância de ajuste?), critério mecânico (o revestimento altera o atrito ou a trajetória de cargas?) e critério funcional (o revestimento prejudica condução, isolamento, movimento ou inspeção?).
| Posição | Critério dominante | Recomendação de tratamento | Base quantitativa |
|---|---|---|---|
| Pinos e furos de articulação | dimensional | Furo interno e superfície externa do pino isentos de pintura; após a montagem, selar apenas as faces frontais expostas | A faixa de tolerância do furo H7 em Ø30–40 mm é de apenas +0,025 mm, e uma única demão de alta durabilidade costuma deixar 60–120 μm de filme seco, ou seja, 2–5 vezes o campo de tolerância |
| Superfícies de atrito de ligações de alta resistência por atrito | mecânico | Tratar conforme o documento de projeto; o coeficiente de escorregamento μ deve ser remedido antes da pintura | Valores da tabela JGJ 82 reproduzidos de material publicado: jateado com granalha ou esfera 0,45 / 0,55; após jateamento com silicato de zinco inorgânico cai para 0,35 / 0,40; superfície galvanizada 0,17 |
| Superfícies de contato dos patins do braço telescópico | mecânico + desgaste | Sem revestimento espesso na superfície de deslizamento; usar patins de baixo atrito ou revestimento em pó resistente ao desgaste | Depois que o revestimento é removido pelo desgaste forma-se um par galvânico local com o substrato, e a faixa de corrosão avança em sulcos |
| Boca de cilindro e superfície de contato da vedação | funcional | Faixa anelar da boca do cilindro isenta de pintura, protegida com calços antes da projeção | Fragmentos de revestimento alojados no lábio da vedação riscam o revestimento da haste do pistão |
| Furos roscados, canais de anéis de retenção e elementos roscados | dimensional | Isentar de pintura ou prever a compensação de tolerância para o revestimento | A compensação típica do revestimento está na ordem de 0,2–0,4 mm (segundo fontes públicas) e precisa ser acordada com o fornecedor dos fixadores |
| Cabos de aço, correntes e rodas de fricção dos dispositivos de travamento | funcional (inspecionabilidade) | Proibir revestimentos filmógenos; usar graxa de impregnação para cabos conforme a prescrição do fabricante | Rompimento de fios e deformações precisam ser visíveis a olho nu; a tinta mascara o defeito e altera o diâmetro do cabo |
| Superfícies de equipotencial (aterramento) e parafusos de terra | funcional (condução) | Superfície de contato elétrico isenta de pintura, ou ruptura do filme após a pintura | Em máquinas isolantes, o revestimento condutivo também altera o estado de isolamento da lança; vale o documento técnico do fabricante da máquina |
1. Furo de pino: uma única espessura de filme consome o campo de tolerância inteiro
Articulações usam com frequência ajustes com folga da família H7/g6. Para Ø30–40 mm, o campo de tolerância do furo H7 é +0,025 mm / 0, isto é, apenas 25 μm de folga no raio. Ora, uma única demão de um ciclo de alta durabilidade costuma deixar 60–120 μm de filme seco (veja a Tabela 3: sistemas C4 de durabilidade alta têm NDFT total de 200–240 μm normalmente composto por 2–3 demãos). Se na repintura de manutenção «aproveitarem» para dar duas demãos também no furo do pino, o acúmulo interno chega à ordem de centenas de micrômetros, o pino passa a exigir força de prensagem excessiva e o recurso de campo é alargar o furo com alesador ou retificar o pino com disco — na prática isso rompe a fronteira de fechamento do ciclo original e deixa o ponto inicial de corrosão no metal nu exposto pelo alargamento.
A redação correta é marcar diretamente no desenho o círculo de isenção: furo e pino pintados apenas até a borda e, após a montagem, selar localmente as faces frontais expostas (as faces pintáveis e não pintáveis conforme a figura do acordo técnico), registrando no processo de reparo que «qualquer repintura do furo do pino exige confirmação de projeto». A mesma lógica vale para as zonas isentas de componentes do chassi e do quadro estrutural: o artigo zonas isentas de pintura em chassis e componentes do quadro: continuidade de aterramento, superfícies de assentamento e limites da espessura da eletrodeposição desenvolve o tema sob o ângulo da montagem elétrica e mecânica do conjunto.
2. Superfícies de atrito: pintar derruba o coeficiente de escorregamento
A ligação de alta resistência por atrito transmite esforço pelo atrito entre as faces das placas, e o coeficiente de escorregamento μ está diretamente ligado ao processo de tratamento. Os valores da tabela JGJ 82, reproduzidos de material publicado, dão a seguinte comparação: aço-carbono estrutural tipo 3 e aço 16Mn com superfície jateada com granalha ou esfera = 0,45 / 0,55; jateada e com tinta de silicato de zinco inorgânica = 0,35 / 0,40; jateada e com ferrugem de retorno avermelhada ainda = 0,45 / 0,55; com escova de aço apenas removendo a oxidação solta, ou superfície laminada a quente limpa sem tratamento = 0,30 / 0,35; e a superfície galvanizada de perfis formados a frio de parede fina chega a apenas 0,17. Há divergências entre as fontes: parte da bibliografia pública admite 0,45–0,55 para o silicato de zinco inorgânico aplicado após jateamento, condicionada a filme seco de 50–75 μm, teor de pó de zinco não inferior a 80% e cura completa por pelo menos 24 h. A conclusão de engenharia é uma só: o valor de μ deve ser obtido por medição em corpos de prova do mesmo material, mesmo processo e mesmo lote, e não por leitura de tabela. As orientações públicas sobre lote de inspeção e número de grupos de corpos de prova indicam um lote por 2.000 t ou por processo de preparo de superfície, com 3 grupos por lote; o critério exige que a média dos corpos de prova não seja inferior ao valor de projeto e que nenhum corpo de prova fique abaixo de 85% do valor de projeto.
Implicação para as PLEM: se as ligações estruturais entre braço e mesa giratória forem projetadas como ligações por atrito, a sequência de produção precisa organizar a proteção das superfícies de atrito e a remedição de μ; durante a aplicação é proibido fazer marcas ou contaminar com óleo as superfícies de atrito, e na montagem elas devem estar secas, sem execução sob chuva. Os controles de força de aperto e de torque são desvio de ±10% e coeficiente de torque médio do conjunto de ligação de 0,110–0,150 com desvio padrão não superior a 0,010. O tema já tem artigo no site: é possível pintar as superfícies de atrito de parafusos de alta resistência? valores adotados e remedição do coeficiente de escorregamento.
3. Superfícies de deslizamento do braço telescópico e componentes de resistência ao desgaste
Nos braços telescópicos os pares de deslizamento usam geralmente patins de polímero de alto peso molecular ou pastilhas de desgaste, e a própria folga de ajuste existe para acomodar o desgaste. O revestimento orgânico não é aqui uma solução antidesgaste: sob contato repetido ele é o primeiro a ser removido, e a faixa desnudada cria diferença de potencial em relação ao revestimento íntegro vizinho, fazendo a corrosão avançar em sulcos ao mesmo tempo que os detritos de desgaste se alojam na superfície de ajuste. Quando for preciso elevar a resistência ao desgaste da superfície, o caminho é o revestimento em pó resistente ao desgaste ou um tratamento de superfície, e não o aumento da espessura do filme anticorrosivo. Consulte revestimento em pó de alta resistência ao desgaste: cargas duras, mecanismos de desgaste e seleção por aplicação e também a discussão sobre o triângulo espessura/secagem rápida/resistência à intempérie em condições de obra: tintas para máquinas de construção — o equilíbrio entre filme espesso, secagem rápida e durabilidade à intempérie.
4. Roscas, canais de anéis de retenção e superfícies de vedação
O revestimento em roscas internas reduz o diâmetro efetivo de engrenamento e, em casos graves, faz a porca não assentar ou gera «falso torque»; nos elementos roscados externos, a prática pública do setor é prever a compensação de tolerância para o revestimento antes da galvanoplastia e da pintura, tipicamente na ordem de 0,2–0,4 mm. Em plataformas de trabalho elevatórias e gôndolas, furos roscados de passo fino, parafusos de regulagem e fusos revestidos afetam diretamente a função de nivelamento e os limites de segurança. Recomenda-se portanto: priorizar elementos roscados já revestidos de fábrica (com comprovação de processo do fornecedor) em vez de retoque em campo; o retoque em campo deve limitar-se às pontas expostas, registrando por escrito qual trecho de rosca não participa da solicitação mecânica.
6. Galvanização por imersão a quente e sistema dúplex: a rota dominante para chassis e componentes estruturais
Para componentes soldados de geometria complexa e grande volume, como chassi, estrutura de contrapeso e mecanismo de suspensão da gôndola, a galvanização por imersão a quente garante melhor do que a pintura em campo a cobertura de arestas e de cavidades internas. A EN ISO 1461 (equivalente à GB/T 13912-2020) controla a camada por dois indicadores — espessura local mais espessura média —, e é isso que a distingue das normas que prescrevem apenas o valor médio.
| Espessura nominal do aço | Limite inferior da espessura local μm | Limite inferior da espessura média μm | Massa de referência da camada g/m² |
|---|---|---|---|
| >6 mm | 70 | 85 | 505 / 610 |
| >3 mm a 6 mm | 55 | 70 | 395 / 505 |
| 1,5 mm a 3 mm | 45 | 55 | 325 / 395 |
| <1,5 mm | 35 | 45 | 250 / 325 |
| Fundição ≥6 mm / <6 mm | 70 / 60 | 80 / 70 | 505 / 575 e 395 / 505 |
| Peças centrifugadas (elementos roscados etc.) >6 mm / 3–6 mm / <3 mm | 45 / 35 / 25 | 55 / 45 / 35 | Conversão da camada de zinco: 1 μm ≈ 7,14 g/m² |
Pela conversão pública da EN ISO 9224, a perda anual de espessura do zinco em atmosfera vai de 0,1–0,7 μm/a em C1 a 4,2–8,4 μm/a em C5. Assim, uma camada média de zinco de 85 μm em ambiente C4 (2,1–4,2 μm/a) dá uma ordem de grandeza de 20–40 anos para o consumo do zinco nu; mas a vida real depende fortemente do microambiente, do acúmulo de poeira úmida e do metal exposto nas arestas, e as fontes públicas apresentam o ganho de vida do sistema dúplex (zinco mais pintura) como 1,5–2,5 vez o de um sistema único de mesma espessura. Esse multiplicador é reprodução de material publicado do setor e não provém de uma única cláusula normativa, de modo que a citação deve indicar a procedência do valor.
1. Teor de silício e fósforo e a «camada de zinco espessa acinzentada»
A composição química do aço influencia a espessura da camada. O critério reproduzido nas fontes públicas é: silício entre 0,03–0,12% ou acima de 0,25%, com fósforo acima de 0,02%, coloca o aço na faixa de «aço reativo» (intervalo de Sandelin), e a camada pode chegar a 200–300 μm, cinzenta e sem brilho, com fragilidade possível nas arestas. A EN ISO 14713-2 classifica pelo índice Si + 2,5 P: abaixo de 0,04% é classe A (camada normal e brilhante), 0,14–0,25% é classe C (espessa, porém utilizável) e o intervalo intermediário é a classe B, de comportamento imprevisível. Para quem compra: a espessura da camada de peças galvanizadas não pode estar apenas no desenho; o certificado de material precisa trazer Si e P. Camada excessivamente espessa altera o estado da interface para a pintura posterior e as cotas de ajuste, e pontos de articulação do braço exigem retrabalho ou sobre-espessura de usinagem. O aumento de massa na galvanização por imersão costuma ser de 3–6%, podendo chegar a 15% em casos extremos, o que afeta o cálculo de contrapeso e do momento de estabilidade da máquina.
2. Premissas de aderência para pintar diretamente sobre a galvanização
Camada de zinco nova não aceita epóxi comum diretamente. As três práticas públicas são: jateamento de escovação (leve raspagem ao nível Sa 1) para aumentar a rugosidade, tratamento de conversão fosfatado ou cromatado, ou uso de um sistema de wash primer (primer de mordançagem epóxi); antes de pintar uma superfície galvanizada, o estado do substrato também deve ser classificado e registrado conforme ISO 8501-3. Se for preciso rejatear após a galvanização, considere que as camadas ligas na interface zinco/ferro são frágeis e que pressão excessiva as danifica. Para estruturas de longa vida, a rota de metalização térmica de zinco (ou de liga zinco-alumínio) com selante também é aplicável; o mecanismo e o ciclo estão em revestimentos metálicos de zinco e alumínio por asperização térmica: mecanismo de proteção catódica em alta durabilidade e ciclos ISO.
7. Cordões de solda, arestas, seções ocos e pontos de acúmulo de água
Sistemas de alta espessura são «puxados» para longe das arestas vivas pela tensão superficial, e a espessura medida na aresta costuma ficar na metade da do plano ou menos; por isso a pré-aplicação em arestas e cordões de solda (stripe coat) faz parte do ciclo, e não é etapa opcional. Redação recomendada: em todas as bordas livres, bordas cortadas, cordões de solda, cabeças de parafuso e extremidades de seções ocos, aplicar primeiro uma demão com pincel, cerca de 20% acima da espessura do ciclo, e só então projetar as áreas planas.
Nas seções ocos (vigas-caixa do braço, quadros da plataforma da gôndola, tubos quadrados do mecanismo de suspensão) há três riscos a tratar: primeiro, a água que se acumula internamente sem possibilidade de limpeza ou inspeção; segundo, resíduos de fluxo de soldagem e carepa remanescentes após a soldagem; terceiro, as frestas capilares formadas por tampamento deficiente das extremidades — a ação capilar puxa soluções salinas para dentro e a corrosão avança na parede interna sem que se possa ver ou inspecionar. As recomendações públicas de execução dão dois critérios: seções fechadas devem ter orifícios de dreno e de inspeção, com a posição do dreno definida pela atitude real de montagem; a selagem de superfícies de sobreposição e de frestas deve usar selante elastomérico que não ataque as camadas metálicas. A lógica é a mesma dos ambientes internos de alta umidade com condensação: veja proteção anticorrosiva de estruturas metálicas de piscinas cobertas: projeto de ciclo para ambiente cloretado de alta umidade e condensação e o caso de corrosão por amônia em instalações agropecuárias em estruturas metálicas de construções agropecuárias: atmosfera amoniacal úmida e ciclo de pintura.
Em máquinas de zona costeira e portuárias o problema das arestas é ainda mais agudo. As fontes internas já tratam da lógica de ciclo para a atmosfera marinha C5 e C5-M e dos efeitos combinados de radiação UV e bioincrustação em proteção marinha C5-M: ação combinada de névoa salina, UV e bioincrustação, e da escolha do top coat resistente à névoa salina para equipamentos portuários em top coat nanométrico de alta durabilidade resistente à névoa salina para máquinas portuárias.
8. Aceitação: quatro registros, e nenhum pode ser omitido
Recomenda-se estruturar a aceitação da entrega em quatro tabelas: registro de pré-tratamento, registro de espessura de filme seco, registro de detecção de falhas e de aderência e registro de zonas isentas e de retoques. Os três primeiros têm normas gerais aplicáveis; o quarto é específico deste tipo de equipamento e é o que mais se omite na prática.
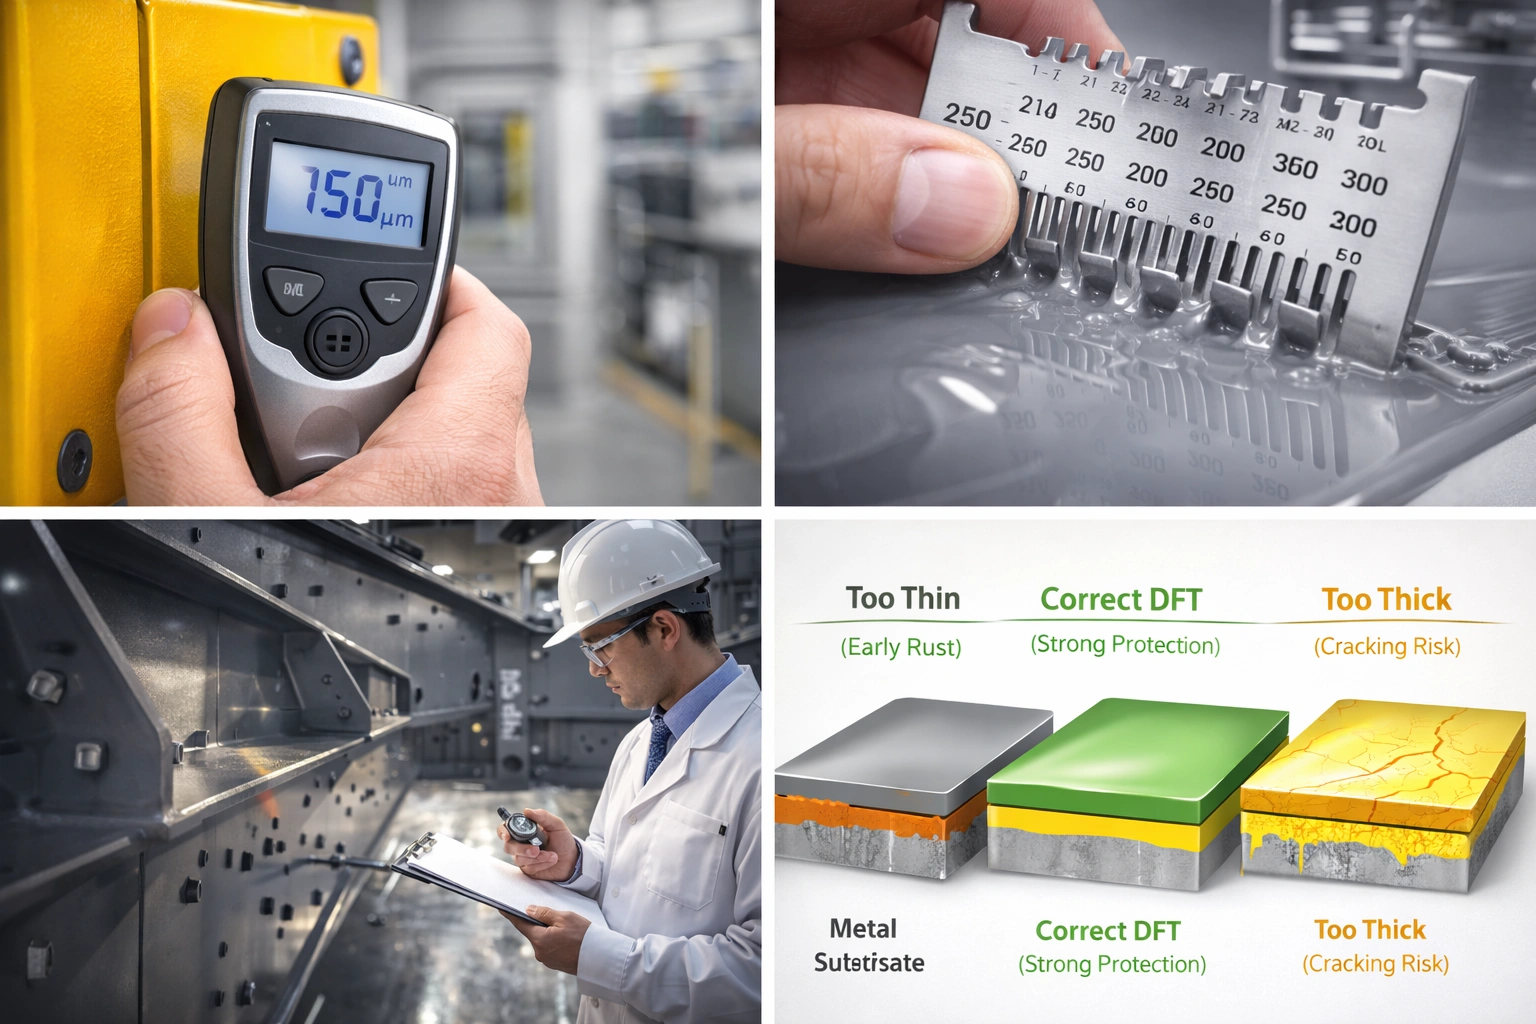
1. Espessura de filme seco: a regra 80/20 da ISO 19840
A ISO 19840:2012 aplica-se a sistemas de proteção com espessura nominal de filme seco não inferior a 40 μm, e a aceitação exige o cumprimento simultâneo de quatro condições: a média das leituras de uma zona de medição não inferior à NDFT; nenhuma leitura pontual abaixo de 80% da NDFT; menos de 20% das leituras situadas entre 80% e 100%; e nenhuma leitura acima do limite máximo dado pela especificação. O número de pontos cresce com a área da zona: ≤1 m² com 5 pontos, 1–3 m² com 10 pontos, 3–10 m² com 15 pontos, 10–30 m² com 20 pontos, 30–100 m² com 30 pontos e, a partir daí, mais 10 pontos para cada acréscimo de 100 m². Superfícies jateadas rugosas fazem o instrumento ler acima do real, daí a correção por classe de rugosidade conforme ISO 8503-1: fino 10 μm, médio 25 μm, grosso 40 μm; se a rugosidade for desconhecida e não houver amostra de substrato nu, adotar 25 μm. Quando um ponto individual ficar fora do critério, é permitido remedir numa vizinhança de 10 mm e, se a remedição for aprovada, substituir o valor. Atenção: isto difere da regra 90/10 do padrão IMO de desempenho de pintura de tanques de lastro (que exige 90% dos pontos não inferiores à NDFT e os 10% restantes não inferiores a 0,9 vez a NDFT, com NDFT-alvo de 320 μm); em projeto com escopo marítimo ou offshore, verifique com qual régua está trabalhando.
No mesmo site há desenvolvimento sobre instrumentos e correção de leituras de espessura: preparo de superfície para pintura Sa 2½ e graus de jateamento abrasivo.
2. Detecção de falhas e aderência
A detecção de falhas (poros) é escolhida pela espessura do revestimento: em filmes finos usa-se o método de pano úmido de baixa tensão (comumente da ordem de 90 V segundo fontes públicas); em sistemas espessos passa-se para a inspeção elétrica de alta tensão, com a tensão definida pela fórmula do fabricante do instrumento em função da espessura do filme. A aceitação de aderência é feita pelo ensaio de aderência por tração (pull-off), método ISO 4624 / GB/T 5210 (ou ASTM D4541); especificações de alta durabilidade comumente prescrevem não menos que 5 MPa, e o escopo público do padrão IMO para tanques de lastro dá acima de 3,5 MPa para sistemas epóxi e acima de 5,0 MPa para sistemas alternativos, discriminando a proporção entre ruptura na interface e ruptura coesiva. A interpretação deve sempre combinar o número e o modo de ruptura: olhar apenas o valor leva a conclusões enganosas; detalhes em aceitação da aderência de revestimentos anticorrosivos: critérios numéricos e tipos de ruptura no ensaio por tração.
3. Registro de zonas isentas e de retoques: o que mais se economiza
Elementos sugeridos para o registro: figuras e códigos das superfícies isentas, resultado da conferência antes da montagem (o pino entra livremente?, como está a proteção das superfícies de atrito?), posição de cada retoque e grau de limpeza ali alcançado, largura de sobreposição do reparo (requisito comum não inferior a 50 mm) e largura da borda em esmaecimento (não inferior a 30 mm), além das remedições de espessura de filme seco e de aderência após o reparo. Se esse registro for preservado entre a documentação de fábrica e as inspeções periódicas, as controvérsias técnicas sobre atribuição de causa de falha e reclamações de qualidade diminuem muito.
9. Verificação em laboratório: não converta horas de névoa salina em anos de serviço
O ensaio de névoa salina é um recurso de comparação acelerada, e não existe relação linear estável entre suas horas e a vida em exposição atmosférica. A névoa salina neutra da ISO 9227 é conduzida a 35 °C com solução de NaCl a 5%; a ISO 12944-6 e a ISO 12944-9 usam a largura de espalhamento de corrosão a partir do risco como critério, e o requisito mais reproduzido em fontes públicas é: espalhamento unilateral do risco não superior a 2,0 mm para C3 e C4, e não superior a 2,5 mm para C5 e CX.

| Item de verificação | C3 | C4 | C5 | CX |
|---|---|---|---|---|
| Duração do ensaio de névoa salina neutra (NSS) h | 240 | 480 | 720 | 720–1.440 |
| Duração do ensaio de condensação h | 240 | 480 | 720 | 720–1.440 |
| Envelhecimento cíclico (ISO 12944-9) | não exigido | opcional | 2.520 (35 ciclos) | 4.200 (58 ciclos) |
| Critério de espalhamento de corrosão no risco mm | ≤2,0 | ≤2,0 | ≤2,5 | ≤2,5 |
| Dimensões típicas dos painéis de ensaio mm | 150 × 100 × 3 ou 150 × 75 × 3 (no tanque simulado IMO, 200 × 400 × 3) | |||
As fontes públicas dão 72 h por ciclo de envelhecimento cíclico, compostas por 24 h de névoa salina, 24 h de condensação, 12 h a -20 °C e 12 h de radiação UV. Esse tipo de «ciclo multifsatorial» se aproxima mais do modo real de falha que a névoa salina isolada, especialmente no esmaecimento de arestas e nas sobreposições de reparo. Para PLEM e gôndolas, o objeto de verificação deve ser o conjunto «sistema + pré-tratamento + tratamento de arestas», e não apenas uma chapa plana: o corpo de prova deve incluir uma borda cortada com raio de 2 mm (R 2 mm) e um cordão de solda de filete, para que o resultado da comparação diga algo sobre a falha real do equipamento. A leitura dos resultados do ensaio está em interpretação do ensaio de névoa salina neutra NSS: métodos de leitura conforme GB/T 1771, ISO 9227 e ASTM B117.
10. Aplicação em campo, retoque local e conformidade dos sistemas à base de água
1. Janela de aplicação e registro das condições ambientais
A projeção sem ar (airless) é a modalidade dominante em campo e nas oficinas de reparo. Faixas comuns: filme úmido de 60–120 μm por demão, bico e pressão conforme a ficha de dados técnicos do produto, tintas bicomponentes maturadas 15 min após a mistura mecânica e descartadas depois do prazo de utilização (pot life, comumente da ordem de 45 min), diluição limitada a 5% para evitar escorrimento e projeção a seco; o intervalo entre demãos segue o prescrito pelo produto, com redação pública comum de pelo menos 4 h e não mais que 24 h para o primer e de pelo menos 6 h e não mais que 7 d para o intermediário. Os critérios de secagem tomam 25 °C como referência: seco ao toque sem adesividade em cerca de 30 min, sem pegajosidade residual sob marca de pressão em cerca de 24 h e cura completa em 7 d. Em baixa temperatura, aqueça tinta e substrato em conjunto e mantenha a diferença entre eles abaixo de 2 °C, caso contrário a face sombreada atinge o ponto de orvalho. Os parâmetros de aplicação e o controle da ferrugem instantânea em sistemas à base de água estão em parâmetros padrão de projeção sem ar para poliuretano bicomponente à base de água (2K WPU) em máquinas de construção.
2. Rota de retoque local para frotas de locação
A restrição típica do reparo de frota é não poder parar a máquina por muito tempo: sem jatear a área inteira, o tratamento é local. A rota viável é «desbastar em borda esmaecida → rejatear até Sa 2½ ou, no mínimo, atingir St 3 → recompor demão a demão o ciclo original → formar rampa nas sobreposições → remedir espessura de filme seco e aderência». Áreas com ferrugem de retorno acima de 5% exigem novo jateamento abrasivo; a aderência após o reparo, pelo critério público, deve ser não inferior a 5 MPa ou igual à do sistema original. Se o sistema da aplicação original e o do reparo forem incompatíveis (por exemplo, epóxi aplicado diretamente sobre alquídico antigo), faça antes a validação de compatibilidade entre camadas em pequeno corpo de prova, evitando retrabalho em série.
3. Escopo de conformidade para COV e limites de substâncias perigosas
As tintas de proteção industrial são controladas pela norma técnica obrigatória GB 30981-2020, sobre limites de substâncias perigosas em tintas de proteção industrial, e o escopo reproduzido de material publicado inclui: o limite de COV do primer de proteção para substrato metálico em base solvente foi apertado de 650 g/L na versão antiga para 500 g/L; o top coat para máquinas portuárias passou de 700 g/L para 500 g/L; as tintas para equipamentos mecânicos à base de água têm limite de 250 g/L e as tintas sem solvente, de 100 g/L; teor de benzeno não superior a 0,3%, soma de tolueno e xileno limitada a cerca de 35%, hidrocarbonetos aromáticos policíclicos não superiores a 500 mg/kg, soma dos quatro ftalatos não superior a 0,1%, além do controle obrigatório de metais pesados como chumbo, cádmio, cromo e mercúrio. A avaliação de produto verde (GB/T 35602-2017) exige limite ainda mais severo, não superior a 200 g/L, para tintas industriais à base de água. Tudo acima é reprodução indireta: os limites efetivos dependem da categoria do produto, do estado de aplicação e da redação vigente da norma, e máquinas de exportação precisam de verificação separada conforme a legislação de COV do país de destino. Contexto relacionado em tintas à base de água versus tintas em base solvente: desempenho, custo e conformidade na decisão de escolha.
11. Resumo dos dados e critérios principais
- Perda de espessura do aço de baixo carbono: C3 25–50 μm/a, C4 50–80 μm/a, C5 80–200 μm/a e CX acima de 200 μm/a (segundo fontes públicas da ISO 12944-2).
- Perda de espessura do zinco: C3 0,7–2,1 μm/a, C4 2,1–4,2 μm/a, C5 4,2–8,4 μm/a; conversão da camada de zinco 1 μm ≈ 7,14 g/m².
- Faixas de durabilidade: ≤7 anos / 7–15 anos / 15–25 anos / acima de 25 anos, com o critério da primeira manutenção em cerca de 10% da área atingindo a avaliação de corrosão prescrita (ISO 12944-1:2017).
- Referência de NDFT: C4 com outro primer 200 μm em durabilidade média e 240 μm em durabilidade alta; C5 com primer com zinco 240 μm em durabilidade alta (Tabela 3).
- Aceitação de espessura: média não inferior à NDFT, ponto individual não inferior a 80% da NDFT, menos de 20% das leituras na faixa entre 80% e 100% e NDFT mínima de aplicação de 40 μm (ISO 19840:2012).
- Correção de rugosidade: fino 10 μm / médio 25 μm / grosso 40 μm; valor desconhecido, adotar 25 μm.
- Critérios de pré-tratamento: Sa 2½ com área residual de manchas não superior a 5%; perfil de superfície Rz comumente 40–75 μm; sais solúveis não superiores a 50 mg/m² em NaCl, e 20–30 mg/m² em sistemas de alto desempenho.
- Ambiente de aplicação: substrato pelo menos 3 °C acima do ponto de orvalho, umidade relativa não superior a 85%, primer em até 4 h após Sa 2½ (2 h em zona costeira).
- Critério dimensional: o furo H7 em Ø30–40 mm tem campo de tolerância de +0,025 mm; uma demão de filme seco de alta durabilidade, 60–120 μm, já representa 2–5 vezes essa faixa, daí a isenção de pintura no furo do pino.
- Critério da superfície de atrito: jateamento seguido de silicato de zinco inorgânico derruba μ de 0,45 / 0,55 para 0,35 / 0,40, na reprodução de material publicado; na superfície galvanizada fica em apenas 0,17.
- Critério da galvanização: acima de 6 mm de espessura nominal, local 70 μm e média 85 μm (EN ISO 1461 / GB/T 13912-2020); em aço reativo a camada pode chegar a 200–300 μm.
- Ganho do sistema dúplex: reproduzido nas fontes como 1,5–2,5 vez a vida de um sistema único de mesma espessura (não provém de uma única cláusula normativa).
- Critérios de laboratório: espalhamento de corrosão no risco não superior a 2,0 mm para C3 / C4 e não superior a 2,5 mm para C5 / CX; envelhecimento cíclico de 72 h por ciclo.
- Critérios da norma de máquina: guarda-corpo não inferior a 1.100 mm, rodapé não inferior a 150 mm, alarme a 12,5 m/s de vento, tubulação hidráulica ensaiada a 2 vezes a pressão de trabalho, resistência de isolamento não inferior a 1 MΩ (reprodução de material publicado da série EN 280).
12. Perguntas frequentes (FAQ)
Q1: podemos escrever simplesmente «ciclo C4» no acordo técnico de compra?
Não é recomendável. Uma frase «ciclo C4» omite pelo menos quatro variáveis: a faixa de durabilidade (na mesma classe, 200 μm e 280 μm têm custo visivelmente diferente), o tipo de primer (com ou sem zinco altera diretamente a NDFT), a diferença por zona (a face do chassi que acumula sais e a face exposta do braço não pertencem à mesma classe) e a lista de superfícies isentas. A redação executável é uma tabela com seis colunas — «zona — classe — vida útil — NDFT — pré-tratamento — figura das isenções» —, incluindo nessa mesma tabela o método de aceitação (ISO 19840 e ISO 4624) e o número de pontos de amostragem.
Q2: o furo do pino já foi repintado; dá para salvar com alargamento?
Dá, mas como procedimento de retrabalho, e não como corte improvisado em campo. O alargamento deixa a fronteira do revestimento dentro do furo, expõe metal nu, cria um ponto inicial de corrosão em frestas e modifica a folga pino–furo original. A sequência recomendada é: medir a folga real e o acúmulo de revestimento, para avaliar se a situação se resolve com limpeza e leve retificação; quando o alargamento for inevitável, registrar a nova dimensão no registro de inspeção, em seguida fazer pré-aplicação em arestas e selagem na boca do furo e marcar essa posição como item prioritário na próxima manutenção.
Q3: se a superfície de atrito receber tinta antiferrugem, quanto cai o coeficiente de escorregamento?
A queda depende do produto, da espessura de filme seco, do teor de pó de zinco e do estado de cura, e há divergências entre as fontes: um conjunto de valores reproduzidos dá «jateamento mais silicato de zinco inorgânico = 0,35 / 0,40», outro dá «0,45–0,55 (filme seco de 50–75 μm, pó de zinco não inferior a 80%, cura de pelo menos 24 h)». Por isso o procedimento executável é medir em corpos de prova do mesmo material, mesmo processo e mesmo lote, assegurando média não inferior ao valor de projeto e nenhum corpo de prova abaixo de 85% do valor de projeto. Executar a pintura depois do tratamento da superfície de atrito, sem remedição, é a razão pela qual o problema volta sempre.
Q4: a peça galvanizada precisa de top coat?
Depende da vida útil pretendida e da posição. Em C3 interno, ou para máquinas estacionadas em armazém interno de rotação, a galvanização por imersão a quente isolada costuma ser suficiente; acima de C4, em zona costeira, com sais de degelo ou atmosfera química, o ganho do sistema dúplex é reproduzido nas fontes públicas como 1,5–2,5 vez, o que justifica o investimento. A condição é registrar o estado do substrato conforme ISO 8501-3 e aplicar jateamento de escovação, tratamento de conversão ou wash primer, o que for especificado, para garantir a aderência; note ainda que, quando a camada é muito espessa (aço reativo, 200–300 μm), as superfícies de ajuste precisam de sobre-espessura de usinagem, e os escorridos de zinco nas arestas devem ser desbastados antes.
Q5: mais espesso é mais seguro? existe problema de limite superior?
Existe problema de excesso. Primeiro, ultrapassar o limite máximo por demão ou do total prescrito pelo produto causa escorrimento, retenção de solvente e cura incompleta: o solvente preso dentro do filme espesso não escapa e gera poros e bolhas. Segundo, em superfícies em movimento e de ajuste a espessura altera diretamente a cota dimensional (ver Tabela 5). Terceiro, o teto da aceitação também é critério rígido: a ISO 19840 não permite que nenhuma leitura ultrapasse o limite dado pela especificação. O caminho razoável é «acertar» a espessura seguindo a NDFT e a regra 80/20, em vez de «encher», e investir a economia no pré-tratamento e na pré-aplicação em arestas e cordões de solda.
Q6: em campo só chegamos a St 3; isso atende um sistema de alta durabilidade?
Para um ciclo originalmente projetado para Sa 2½, o St 3 só serve em retoque local, e com as seguintes compensações: remover toda a oxidação solta e o revestimento antigo, deixando borda em esmaecimento, sobreposição não inferior a 50 mm, priorizar primer de conversão ou produtos para superfície com óxido, menos sensíveis ao grau de preparo, e remedir aderência e espessura de filme seco com o mesmo critério após o reparo. Se a área com ferrugem de retorno passar de 5%, volte ao jateamento abrasivo; caso contrário o reparo costuma durar menos que o revestimento ao redor, criando o ciclo «o remendo estraga antes da pintura original».
Q7: 720 h de névoa salina podem ser escritos como «15 anos de durabilidade à intempérie»?
Não dá para converter diretamente. Entre horas de névoa salina e anos de exposição atmosférica não existe relação linear universal; 720 h é apenas um degrau de laboratório para o sistema em certa classe de corrosividade (a reprodução de material publicado o associa a C5). A redação contratual mais prudente é pôr duas cláusulas lado a lado: o sistema atende a um ciclo e a uma NDFT da ISO 12944-5 e é aprovado nos ensaios de laboratório da ISO 12944-6 (ou da -9); e a durabilidade de projeto é expressa pela faixa da ISO 12944-1 (por exemplo, durabilidade média de 7–15 anos), com a ressalva de que essa vida útil assume classificação ambiental correta e manutenção em dia. A leitura dos ensaios de aceitação está no artigo de NSS do mesmo site.
Q8: na pintura de PLEM e gôndolas, o que se delega ao fornecedor de tinta e o que deve voltar ao fabricante da máquina?
A fronteira é «a decisão toca uma superfície funcional?». A escolha do ciclo para as superfícies de proteção anticorrosiva, o controle de espessura, o pré-tratamento e a aceitação podem ser conduzidos pelo fornecedor de tinta e pelo pintor terceirizado conforme o acordo técnico; já a lista de superfícies isentas, o tratamento das superfícies de atrito e a remedição de μ, as cotas de ajuste de pinos e elementos roscados, o modo de lubrificação de cabos de aço e rodas de fricção e os requisitos de condução das superfícies de aterramento só mudam com confirmação do fabricante da máquina ou do projetista original. Em um reparo que envolva qualquer um desses itens, mantenha a solicitação de mudança e o registro de medição, e feche o ciclo na documentação de acompanhamento, para não contradizer a conclusão da inspeção periódica.
13. Referências e nota sobre a procedência dos dados
- ISO 12944-1:2017, ISO 12944-2:2017, ISO 12944-5:2018, ISO 12944-6:2018 e ISO 12944-9:2018 — série sobre sistemas de pintura protetora para estruturas de aço: princípios gerais, classificação do ambiente, sistemas, desempenho em ensaios de laboratório e requisitos específicos offshore.
- Série GB/T 30790 (por exemplo, GB/T 30790.2-2014) — adoção nacional chinesa da série ISO 12944, baseada na edição de 1998 da ISO, com desnível de datas em relação às edições vigentes.
- ISO 19840:2012 — medição e critérios de aceitação da espessura de filme seco em superfícies rugosas (regra 80/20, número de pontos de amostragem e correções de rugosidade).
- ISO 8501-1 / GB/T 8923.1-2011, ISO 8501-3, ISO 8502-3, ISO 8502-6 e -9 e série ISO 8503 — graus de limpeza, estado do substrato, poeira, sais solúveis e rugosidade.
- EN ISO 1461:2022, GB/T 13912-2020, EN ISO 14713-2, ASTM A123 e EN ISO 9224 — espessura da camada de galvanização por imersão a quente, classificação do aço reativo e estimativa de vida da camada de zinco.
- EN 280-1:2022 (e série EN 280), GB/T 19155-2017, EN 60204-1, ISO 5817 e EN 1993 — requisitos de projeto, estrutura e sistema elétrico de plataformas de trabalho elevatórias móveis e de plataformas de trabalho suspensas (gôndolas).
- JGJ 82, GB 50205-2020, JGJ/T 251-2011 e GB/T 13288 — ligações de alta resistência por atrito em estruturas de aço, aceitação e regulamento técnico de proteção anticorrosiva.
- GB 30981-2020, GB/T 35602-2017 e GBZ 2.1-2019 — limites de substâncias perigosas em tintas de proteção industrial, avaliação de produto verde e limites de exposição ocupacional.
- Padrão de desempenho de pintura dos tanques de lastro de água do mar de todos os tipos de navios e dos espaços duplos laterais de graneleiros da IMO (PSPC) — vida útil-alvo de 15 anos, NDFT de 320 μm, regra 90/10 e arredondamento de arestas R 2 mm.
Nota sobre a procedência dos dados: os três tipos de números deste texto devem ser tratados de formas distintas. Primeiro, os itens quantitativos tomados diretamente da estrutura das normas (faixas de taxa de corrosão, degraus de NDFT, regra 80/20, espessuras da galvanização, tabela de μ e limites de COV) foram consolidados de canais públicos e se confirmam entre várias fontes, mas para efeito contratual ou de certificação é obrigatório conferir o texto oficial vigente da norma. Segundo, tempos de ensaio, multiplicadores de carga e dimensões de guarda-corpo reproduzidos por laboratórios de terceiros e organismos de certificação apresentam divergências entre as fontes quanto a edição e escopo (sinalizadas ao longo do texto) e não devem ser usados isoladamente como entrada de projeto. Terceiro, afirmações como «o sistema dúplex dura 1,5–2,5 vez mais» e «o preparo de superfície contribui com cerca de 60%» são reproduções empíricas do setor: servem para comunicação e ordenamento de decisões, não para alegações formais. Este texto não presta qualquer compromisso de desempenho em relação a marcas ou lotes de produto; todos os critérios numéricos precisam ser reconfirmados sob as condições reais de pré-tratamento, ambiente de serviço e intervalo de manutenção de cada projeto.
Last updated: 2026-11-07
Este texto foi organizado pela equipe técnica de Kexin New Materials (Guangdong) Co., Ltd. e se destina a leitores de engenharia das áreas de tintas industriais e proteção anticorrosiva de estruturas de aço. A empresa produz tintas industriais anticorrosivas, tintas industriais à base de água e presta assistência técnica a ciclos de pintura, atendendo fabricantes de máquinas completas, contratantes de obra e pintores terceirizados; os termos comerciais de fornecimento são fechados sob EXW ou FOB, e todos os clientes são compradores industriais. Os nomes de normas e especificações citados devem ser conferidos na edição vigente; mudanças de tratamento em superfícies de ajuste, superfícies de atrito e superfícies com função de segurança exigem confirmação prévia do fabricante do equipamento ou do projetista original.