
Las plataformas elevadoras móviles de personal (PEMP; en inglés MEWP, mobile elevating work platform) y las plataformas de trabajo suspendidas (góndolas) son equipos elevables que desplazan personas sobre una plataforma protegida por barandillas; su estructura portante suele estar formada por el brazo, la torreta de giro, el chasis, el mecanismo de suspensión y el armazón de la plataforma. El tratamiento anticorrosivo de ese acero queda condicionado por tres tipos de superficie simultáneos —superficies de protección, superficies de ajuste y superficies de inspección—, de modo que «dónde limitar el espesor y dónde no pintar» suele ser una decisión previa a la elección del propio sistema de pintura. Este artículo desarrolla, a partir de las versiones publicadas de la serie ISO 12944, EN ISO 1461 y GB/T 13912, ISO 19840, EN 280 y GB/T 19155, la clasificación del ambiente corrosivo, los espesores de película seca, la preparación de la superficie, la delimitación de las zonas sin pintura, la vía del sistema dúplex y los registros de aceptación, con criterios ejecutables para fabricantes de equipos, servicios de mantenimiento de flotas de alquiler y talleres de pintura subcontratados.
Conviene empezar por un caso real de reparación. Una plataforma elevadora de brazo desplegada en una planta costera presentó, al cuarto año de servicio, tres problemas de naturaleza distinta en el mismo equipo: en el ala inferior del brazo telescópico la pintura de la zona de los patines de deslizamiento se había desgastado y dejaba vetas de óxido; en el alojamiento del pasador de articulación entre torreta y brazo, la reparación anterior había añadido dos manos de epoxi de alto espesor y el pasador ya no entraba, de modo que en obra se recurrió a un escariado; el cilindro de los estabilizadores conservaba una película íntegra, pero aparecieron ampollas y desprendimientos en la banda anular donde el laberinto de la junta roza la superficie deslizante. Las tres causas apuntan a lo mismo: no es válido trasladar a una máquina con superficies de ajuste y en movimiento la lógica de «cuanto más grueso, más seguro» propia de la estructura de edificación.
Primero, identificar el objeto: el acero de estos equipos no es acero estructural de obra civil
El objetivo del pintado de estructuras de acero de edificios y puentes es bastante acotado: frenar la corrosión dentro de la clase ambiental y la vida útil especificadas. Las PEMP (plataformas elevadoras móviles de personal) y las góndolas (plataformas de trabajo suspendidas) añaden una restricción más: son mecanismos en movimiento que transportan personas, de modo que la presencia o el espesor del recubrimiento alteran directamente las dimensiones de ajuste, las características de fricción, el estado de conductividad y aislamiento, y la posibilidad del inspector de ver los defectos.
1. Tres tipos de superficie que entran en conflicto en un mismo equipo
- Superficie de protección anticorrosiva: laterales exteriores del brazo, meseta giratoria, tapa superior del chasis, bastidor de la plataforma y montantes de la barandilla. Estas superficies se pintan según la serie ISO 12944, controlando el espesor; la lógica coincide con la del acero estructural común.
- Superficies de ajuste: pasadores y sus alojamientos, casquillos de articulación, caras de contacto de los patines de deslizamiento del brazo telescópico, casquillos guía de los cilindros de los estabilizadores, caras de fricción de las uniones atornilladas de alta resistencia por fricción, orificios roscados y ranuras para anillos elásticos. Aquí el recubrimiento es una «dimensión añadida»: consume la banda de tolerancia, reduce el coeficiente de deslizamiento y cambia el modo de desgaste del par de fricción.
- Superficies de inspección: cables de acero, cadenas, cordones de soldadura, tramos expuestos de los pasadores de articulación, superficies de contacto del bloqueo de seguridad y de la rueda de fricción, y orificios de observación de las cavidades internas de los elementos estructurales. Estas superficies deben conservar el color metálico o un estado de baja cobertura; el recubrimiento oculta roturas de hilos, grietas y deformaciones, e incide directamente en los criterios de descarte que se toman por periodicidad.
El orden de actuación en la práctica debe ser: primero marcar en los planos y en el acuerdo técnico los límites de exención de pintura de las superficies de ajuste y de inspección, y después definir el sistema y el espesor para el resto. Hacerlo al revés produce el círculo vicioso de «cuanto más grueso el pintado, más lucido sale en la aceptación, y más cuesta montar».
2. Las ventanas de mantenimiento y el coste del retrabajo amplifican los defectos pequeños
Estos equipos suelen usarse de forma continua en obra de alquiler o de alta intensidad, y las ventanas disponibles para pintar coinciden con las de la inspección anual, el cambio de componentes hidráulicos y el ensayo no destructivo de elementos estructurales. El retrabajo localizado se ejecuta en obra, y el área que en obra puede llegar a un granallado grado Sa 2½ suele ser limitada; la mayoría solo alcanza St 3 con herramientas manuales y mecánicas. Es decir: el sistema elegido en el montaje inicial determina si a los 3–5 años se podrá hacer una reparación localizada dentro del mismo sistema; si el montaje inicial usó productos con una ventana de repintado estrecha entre capas y sensibles al herrumbrado repentino, al reparar es fácil acabar en «arrancar toda la zona y rehacerla».
3. Los estándares dejan un hueco: las normas de equipo regulan la seguridad estructural, y los requisitos de pintura se fijan en el acuerdo técnico
En el lado de las góndolas, la norma nacional china vigente es la GB/T 19155-2017 para plataformas de trabajo suspendidas usadas en trabajos en altura (publicada el 2017-07-12, en vigor desde el 2018-08-01, sustituye a la GB/T 19155-2003; clasificación china J80, clasificación internacional CII 53.020.99; el organismo supervisor es la Federación de la Industria de Maquinaria de China). La norma abarca términos y definiciones, tipos y parámetros principales, requisitos técnicos generales, estructura, estabilidad y cálculo de diseño mecánico, plataforma suspendida, mecanismo de elevación, dispositivo de suspensión, sistema eléctrico y de control, métodos de ensayo, reglas de inspección, marcado y documentación acompañante, pero en su índice público no fija el espesor nominal de película seca del recubrimiento ni el sistema anticorrosivo. En el lado de las PEMP, la norma armonizada europea es la serie EN 280 (la nueva edición es la EN 280-1:2022, que cubre cálculo de diseño, criterios de estabilidad, estructura, seguridad, inspección y ensayo); entre los criterios habituales que los organismos de certificación de terceros transcriben en fuentes públicas figuran: ensayo estático de los elementos estructurales principales con 1.5 veces la carga nominal, ensayo dinámico 1.25 veces, altura de la barandilla de la plataforma no inferior a 1 100 mm, separación entre listones intermedios no superior a 550 mm, altura del rodapié no inferior a 150 mm, alarma o corte de la acción cuando el viento alcanza 12.5 m/s, tuberías y racores hidráulicos resistentes a 2 veces la presión de trabajo, y sistema eléctrico según EN 60204-1 con resistencia de aislamiento no inferior a 1 MΩ. Las transcripciones públicas de distintos organismos de certificación presentan discrepancias en la correspondencia entre los múltiplos de carga estática y dinámica; prevalece el texto vigente de la norma y la documentación de diseño.
La conclusión es muy práctica: los requisitos de protección anticorrosiva no dejan de existir porque la norma de equipo no los escriba; deben llegar a los planos a través del acuerdo técnico de compra, la norma de empresa y los documentos de proceso de pintado. Quien redacte en el acuerdo el listado de superficies exentas y los límites de espesor tendrá la iniciativa en el montaje y en la aceptación.
Segundo, clasificación ambiental: no hables de sistema antes de determinar el grado de corrosión
La ISO 12944-2:2017 define los grados de corrosividad atmosférica mediante la pérdida de masa o de espesor en el primer año para acero de bajo carbono y zinc, y en su edición de 2017 unificó las antiguas C5-I y C5-M en una sola C5, a la vez que añadió el grado extremo CX para ambientes offshore. La tabla siguiente es una correspondencia habitual elaborada a partir de fuentes públicas.
| Grado | Grado de corrosión | Pérdida de espesor del acero de bajo carbono μm/a | Pérdida de espesor de la capa de zinc μm/a | Pérdida de masa en el primer año del acero de bajo carbono g/m² | Ejemplo de ambiente típico |
|---|---|---|---|---|---|
| C1 | Muy baja | ≤1,3 | ≤0,1 | ≤10 | Interiores calefaccionados con aire limpio |
| C2 | Baja | 1,3–25 | 0,1–0,7 | 10–200 | Interiores sin calefacción, atmósfera rural |
| C3 | Media | 25–50 | 0,7–2,1 | 200–400 | Atmósfera urbana e industrial general, costas de baja salinidad |
| C4 | Alta | 50–80 | 2,1–4,2 | 400–650 | Costas de salinidad media, zonas industriales, plantas químicas |
| C5 | Muy alta | 80–200 | 4,2–8,4 | 650–1500 | Zonas industriales de alta humedad y alta contaminación, costas de alta salinidad (unifican las antiguas C5-I y C5-M) |
| CX | Extremo | >200 | >8,4 | 1.500–5.500 | Plataformas offshore, zona atmosférica de estructuras marinas (sistema según ISO 12944-9) |
1. Un mismo equipo suele caer a la vez en dos grados
El conjunto no se diseña para un solo grado: el lateral exterior del brazo superior recibe sol y lluvia, cerca del caso habitual de exposición atmosférica; la tapa inferior del chasis, las superficies de montaje de los contrapesos y los interiores de las torretas de rueda acumulan barro, agua y sal de deshielo de forma permanente, de modo que la microzona es más corrosiva que el grado nominal; los soportes del mecanismo de suspensión de la góndola y el bastidor de contrapesos de cubierta permanecen todo el año sin protección, mientras que el bastidor de la plataforma se guarda en un almacén de rotación interior. Las recomendaciones de aplicación públicas de la ISO 12944 advierten también que la velocidad de corrosión de microzonas locales, como la cara a la sombra de un puente o la cubierta de una piscina, puede ser 2–3 grados superior a la de la estructura principal y exige una evaluación independiente. Por ello conviene redactar el acuerdo técnico con dos listas «zona—grado», en lugar de escribir en el contrato un simple «sistema C4».
| Posición | Característica de exposición | Grado de determinación recomendado | Restricción adicional |
|---|---|---|---|
| Lateral exterior del brazo, meseta giratoria y elementos expuestos del bastidor de la plataforma | Exposición atmosférica, UV, ciclos húmedo-seco | C3–C4 | La capa de acabado debe resistir la tiza; la capa intermedia epoxi debe ir rematada |
| Ala inferior del chasis, interior de torretas y superficies de montaje de contrapesos | Barro, agua, sal de deshielo, golpes mecánicos | C4–C5 | Fondo elástico de película gruesa o sellado asfáltico, cubriendo también el impacto de piedras |
| Modelos usados en plantas costeras a menos de 5 km, muelles y parques eólicos marinos | Deposición marcada de aerosol marino | C5 | Refuerza el preaplicado en aristas y la detección de poros por chispa |
| Mecanismo de suspensión de la góndola, soportes de cubierta y tramos expuestos del cable de acero | Sin protección, alternancia de niebla salina y condensación | C4–C5 | Cable de acero y rueda de fricción exentos de pintura (ver capítulo quinto) |
| Plataformas de tijera guardadas a largo plazo en almacén de rotación interior | Temperatura constante y seca, condensación ocasional | C2–C3 | El énfasis está en reparar golpes, no en repintar toda la superficie |
2. Hay que tener en cuenta el desfase temporal de la versión adoptada en China
A la serie ISO 12944 corresponde en China la serie GB/T 30790 (por ejemplo GB/T 30790.2-2014 sobre clasificación de ambientes, GB/T 30790.5 sobre sistemas de pintura de protección, GB/T 30790.6 sobre métodos de ensayo de rendimiento en laboratorio). La versión adoptada se basa en la ISO de 1998, mientras que la norma internacional se revisó en 2017—2018: unificó C5-I y C5-M, añadió CX, ajustó los tramos de durabilidad y rebajó de forma general el espesor nominal de película seca recomendado. Cuando un proyecto chino cita la GB/T 30790, conviene indicar en el acuerdo técnico también la versión ISO a la que se refiere (por ejemplo ISO 12944-5:2018), para evitar que dos reglas distintas entren en conflicto.
Tercero, tramos de durabilidad y espesor nominal de película seca: la vida útil es la restricción primordial
La ISO 12944-1:2017 amplía la durabilidad de 3 a 4 tramos: durabilidad baja ≤7 años, media 7–15 años, alta 15–25 años, muy alta >25 años; y endurece el criterio de la primera intervención de mantenimiento a «alrededor del 10 % de la superficie alcanza la clasificación de corrosión especificada», en lugar de que toda la superficie esté corroída. El tramo de años y la clase ambiental determinan conjuntamente el espesor nominal de película seca (NDFT) del sistema recomendado. La tabla siguiente recoge la correspondencia a partir de fuentes públicas; varias fuentes coinciden razonablemente en los valores, pero todas son de carácter transcriptivo, y para uso contractual conviene consultar el texto vigente de la norma.
| Clase ambiental | Tipo de imprimación | Durabilidad baja ≤7 años | Durabilidad media 7–15 años | Durabilidad alta 15–25 años | Durabilidad muy alta >25 años |
|---|---|---|---|---|---|
| C3 | Otra imprimación | 120 | 160 | 200 | 240 |
| C3 | Imprimación con zinc | — | — | 160 | 200 |
| C4 | Otra imprimación | 160 | 200 | 240 | 280 |
| C4 | Imprimación con zinc | 120 | 160 | 200 | 240 |
| C5 | Otra imprimación | 200 | 240 | 280 | 320 |
| C5 | Imprimación con zinc | 160 | 200 | 240 | 280 |
| CX | — | Pasa a la regulación específica de sistemas offshore de la ISO 12944-9:2018 | |||
Conviene recordar dos cosas. Primera: la revisión de 2017—2018 rebajó el NDFT recomendado en torno a 40–60 μm en la misma clase ambiental y años, lo que significa «película más delgada pero sistema y preparación de superficie más estrictos»; no se puede copiar solo el espesor de la versión antigua y aflojar el pretratamiento. Segunda: el NDFT es el objetivo de la superficie de protección anticorrosiva (las superficies expuestas de la Tabla 1), no el valor permitido de las superficies de ajuste — el límite de espesor de las superficies de ajuste debe especificarse aparte, y ese es el tema del capítulo quinto. Sobre la lógica de espesor y años, puede consultarse en el sitio el artículo sobre sistemas de protección anticorrosiva de acero estructural: sistema de tres capas imprimación—intermedia—acabado y lógica de espesores; la forma de redactarlo para puentes y acero de alta exigencia está en especificación de pintado anticorrosivo de estructuras de acero de puentes.
Cuarto, preparación de superficie: cuatro controles — limpieza, perfil, polvo y sales
La mayoría de los fallos de las superficies de protección no ocurren en el propio recubrimiento, sino en la interfaz entre el recubrimiento y el sustrato. Para PEMP y góndolas hay una exigencia adicional: en obra o en la estación de reparación es difícil llegar siempre a una limpieza por proyección de alto grado, así que hay que especificar por adelantado «dónde es obligatorio Sa 2½ y dónde se admite St 3».

| Concepto | Criterio habitual | Método o norma | Comentario |
|---|---|---|---|
| Grado de limpieza | Superficies de protección Sa 2½ (área de decoloración residual ≤5 %); CX o superficie de proyección térmica Sa 3; reparación localizada St 3 | ISO 8501-1 / GB/T 8923.1-2011 | Cordones, esquinas internas y picaduras se clasifican según la zona de peor condición |
| Profundidad de perfil de superficie | En anticorrosión pesada es habitual Rz 40–75 μm; en sistemas navales y offshore 30–75 μm | serie ISO 8503 / GB/T 13288 | Un perfil demasiado profundo deja los picos con poca película; demasiado poco, y la adherencia es insuficiente |
| Grado de polvo | La anticorrosión pesada exige grado 1; no se admiten residuos de partículas de clase 3 o superior | ISO 8502-3 / GB/T 18570.3 | Comparación por impronta con cinta adhesiva |
| Sales solubles | ≤50 mg/m² expresados como NaCl es el límite superior habitual; los sistemas de altas prestaciones toman ≤20–30 mg/m² | método en obra ISO 8502-9 / método de laboratorio ISO 8502-6 | La recomendación pública del ISO/TR 15235 sugiere 30 mg/m²; obligatorio verificarlo en ambientes costeros y con sal de deshielo |
| Condiciones ambientales | Temperatura del sustrato al menos 3 ℃ por encima del punto de rocío, humedad relativa ≤85 % | Cláusula general de la normativa de aplicación | Registrar cada 2 h; repetir la medición ante cambios bruscos |
| Plazo de pintado | Aplicar la imprimación en las 4 h siguientes a Sa 2½, reduciendo a 2 h en costa o alta humedad | Redacción habitual de documentos de proceso de empresa | Si aparece herrumbrado repentino, hay que retrabajarlo |
| Tratamiento de aristas | Redondeo de bordes libres con radio no inferior a 2 mm o desbaste equivalente en varias pasadas | Requisito público de la norma de desempeño de revestimientos de tanques de lastre de la IMO | En los cantos vivos el espesor puede quedar a la mitad o menos |
1. Orden de tratamiento del herrumbrado repentino (óxido relámpago) y de la desalinización
Entre la limpieza por proyección y la primera imprimación, el acero desnudo en un ambiente muy húmedo puede oxidarse en 2–3 semanas; las piezas limpiadas con ácido tienen un plazo de almacenamiento que no suele superar 1 mes, y para las superficies desbastadas a esmeril se recomienda pintar en menos de 24 h. Si aparece herrumbrado, con un área ≤5 % se puede raspar con abrasivo fino, lavar con agua dulce, dejar secar a tacto y volver a pintar; con más del 5 % hay que rehacer la limpieza por proyección. Si se usa agua dulce a presión para bajar las sales, debe ir acompañada de un lavado a alta presión y de un secado suficiente; de lo contrario queda agua en las grietas capilares y se crea una nueva fuente de ampollas. El sitio tiene un artículo dedicado al tratamiento de sustratos con óxido: preparación de superficie de acero con óxido y límites de las pinturas de conversión.
2. El peso de la calidad del pretratamiento en la vida útil del recubrimiento
La regla empírica que se cita habitualmente en fuentes públicas es que, del desempeño del sistema en servicio, la preparación de superficie aporta unos un 60 %, el producto de pintura en sí unos un 30 % y los factores de aplicación unos un 10 %; bajar un grado la preparación aumenta de forma notable la frecuencia de mantenimiento a largo plazo. Esta proporción proviene de transcripciones de segunda mano y no puede citarse como texto de norma, pero suele bastar para convencer al propietario de que «el dinero debe gastarse primero en el pretratamiento, no en la marca de la capa de acabado».
Quinto, brazo, articulaciones y superficies de deslizamiento: criterios para eximir de pintura y limitar el espesor
Este capítulo marca la diferencia entre este artículo y los artículos generales de anticorrosión de acero estructural. Para decidir si una superficie debe pintarse y con qué espesor se usan tres criterios: dimensional (¿el recubrimiento consume la tolerancia de ajuste?), mecánico (¿el recubrimiento altera la fricción o la trayectoria de carga?) y funcional (¿el recubrimiento impide la conductividad, el aislamiento, el movimiento o la inspección?).
| Posición | Criterio dominante | Recomendación de tratamiento | Base cuantitativa |
|---|---|---|---|
| Pasadores y alojamientos de articulación | Dimensional | Exentos de pintura el interior del alojamiento y la superficie exterior del pasador; tras el montaje, sellar solo la cara frontal expuesta | Un alojamiento H7 de Ø30–40 mm tiene una banda de tolerancia de solo +0,025 mm; una sola capa de anticorrosión pesada en seco suele ser 60–120 μm, ya 2–5 veces la banda de tolerancia |
| Caras de fricción de uniones atornilladas de alta resistencia por fricción | Mecánico | Tratar según la documentación de diseño; antes de pintar es obligatorio volver a medir el coeficiente de deslizamiento | Valores del JGJ 82 citados en fuentes públicas: granallado (proyectado) 0,45 / 0,55; granallado y luego pintura inorgánica de zinc reduce a 0,35 / 0,40; superficie galvanizada 0,17 |
| Caras de contacto de los patines de deslizamiento del brazo telescópico | Mecánico + desgaste | La superficie de deslizamiento no se pinta con película gruesa; usar patines resistentes al desgaste o recubrimiento en polvo resistente al desgaste | Al desgastarse el recubrimiento se forma un par galvánico local con el sustrato y la banda de desgaste se extiende en franjas |
| Boca de guía del cilindro y superficies de contacto del sello | Funcional | Banda anular de la boca del cilindro exenta de pintura; proteger con tapones antes de pintar | Los residuos de recubrimiento que se incrustan en el labio del sello rayan el cromado del vástago |
| Orificios roscados, ranuras para anillos elásticos y elementos roscados | Dimensional | Exentos de pintura o reservando una compensación de tolerancia por recubrimiento | La compensación por recubrimiento suele estar en el orden de 0,2–0,4 mm (dato público), a acordar con el proveedor de fijaciones |
| Cables de acero, cadenas y ruedas de fricción del bloqueo de seguridad | Funcional (inspeccionabilidad) | Prohibidas las pinturas filmógenas; usar grasa de impregnación para cables según la prescripción del fabricante | Roturas de hilos y deformaciones deben ser visibles a simple vista; la pintura oculta los defectos y cambia el diámetro del cable |
| Superficies de empalme eléctrico y pernos de puesta a tierra | Funcional (conductividad) | Superficies de contacto a tierra exentas de pintura, o romper la película tras pintar | En los modelos conductivos, el recubrimiento conductor altera además el estado de aislamiento del brazo; prevalece la documentación técnica del fabricante del equipo |
1. El alojamiento del pasador: un solo espesor puede comerse toda la banda de tolerancia
Las estructuras articuladas suelen usar ajustes con holgura tipo H7/g6. Tomando Ø30–40 mm, la banda de tolerancia del alojamiento H7 es +0,025 mm / 0, es decir solo 25 μm de margen por lado. En cambio una sola capa seca de un sistema de anticorrosión pesada suele ser 60–120 μm (ver el sistema C4 de durabilidad media-alta en la Tabla 3, cuyo NDFT total de 200–240 μm se compone normalmente de 2–3 capas). Si al reparar se «añaden» dos capas también en el alojamiento, el espesor acumulado interior puede alcanzar centenas de micras y el pasador entrará a presión en exceso; en obra suele corregirse abriendo el alojamiento con escariador o rectificando el pasador con esmeril — este paso rompe en realidad el cierre del sistema original y deja el punto de inicio de la corrosión en el metal desnudo que queda al aire.
La forma correcta es marcar en el plano directamente el círculo exento: alojamiento y pasador se pintan hasta el borde, y tras el montaje se hace un sellado local de la cara frontal expuesta (las superficies pintables y no pintables se definen en el esquema del acuerdo técnico), e incluir en el proceso de reparación que «retocar el alojamiento del pasador exige la confirmación del diseño». La misma lógica se aplica a las zonas exentas de los elementos del chasis y del bastidor; el artículo del sitio zonas exentas de pintado en bastidores y piezas de chasis: continuidad de masa, superficies de contacto y límites de espesor de la capa electrodepositada lo desarrolla con más detalle desde el punto de vista de la instalación eléctrica del vehículo y del montaje.
2. Caras de fricción: pintarlas reduce el coeficiente de deslizamiento
Las uniones atornilladas de alta resistencia por fricción transmiten la fuerza por el rozamiento de los cantos de contacto, y el coeficiente de deslizamiento μ está ligado directamente al procedimiento de tratamiento. Los valores del JGJ 82 citados en fuentes públicas dan la siguiente correspondencia: para acero 3 y acero 16Mn, las superficies granalladas (proyectadas) son 0,45 / 0,55; granallado y luego pintura inorgánica de zinc baja a 0,35 / 0,40; granallado con óxido rojo suelto sigue siendo 0,45 / 0,55; con cepillo de alambre para quitar el óxido suelto, o superficie laminada limpia sin tratar, 0,30 / 0,35; las superficies galvanizadas de perfiles finos conformados en frío solo llegan a 0,17. Algunas fuentes públicas dan además un valor alto, «granallado y luego pintura inorgánica de zinc puede tomarse 0,45–0,55» (con las condiciones de 50–75 μm en seco, contenido de polvo de zinc no inferior al 80 % y curado completo de más de 24 h); entre ambos conjuntos de datos existen discrepancias. La conclusión de ingeniería es una sola: el valor μ debe determinarse midiendo probetas del mismo material, mismo procedimiento y mismo lote, sin fiarse de la tabla. Los datos públicos sobre el lote de inspección y el número de juegos de probetas son uno cada 2.000 t o por cada procedimiento de tratamiento de superficie, con 3 juegos por lote; el criterio exige que el promedio de las probetas no sea inferior al valor de diseño y que ninguna probeta esté por debajo del 85 % del valor de diseño.
La implicación para las PEMP: si las uniones resistentes del brazo y la meseta giratoria se diseñan como tipo fricción, el orden de las operaciones de pintado debe coordinarse entre la protección de las caras de fricción y la re-verificación del valor μ; durante la aplicación está prohibido marcar o manchar de aceite las caras de fricción, y en el montaje deben permanecer secas, sin trabajar bajo la lluvia. Los criterios de control de la precarga y del par admiten una desviación de ±10 %, con un coeficiente de par medio del conjunto de unión de 0,110–0,150 y una desviación estándar no superior a 0,010. El sitio ya tiene un monográfico: ¿Se puede pintar la cara de fricción de un perno de alta resistencia?: valores y re-verificación del coeficiente de deslizamiento del recubrimiento.
3. Superficie de deslizamiento del brazo telescópico y piezas resistentes al desgaste
Los pares de deslizamiento del brazo telescópico usan en su mayoría patines poliméricos o insertos resistentes al desgaste, y el propio juego entre eje y alojamiento está pensado para absorber el desgaste. Un recubrimiento orgánico no es aquí una solución antidesgaste: el recubrimiento se desgasta primero bajo el contacto repetido, la banda desgastada y el recubrimiento íntegro circundante crean una diferencia de potencial, y la corrosión en forma de vetas se extiende por la banda desgastada, mientras que los residuos de desgaste se incrustan en la superficie de ajuste. Cuando hay que aumentar la resistencia al desgaste superficial, se debe optar por un recubrimiento en polvo resistente al desgaste o por una ruta de tratamiento de superficie, no por engrosar el espesor anticorrosivo. Puedes consultar recubrimiento en polvo resistente al desgaste: cargas duras, mecanismos de desgaste y selección por condición de servicio, así como la discusión sobre el equilibrio entre película gruesa, secado rápido y resistencia a la intemperie en condiciones de maquinaria de obra: pinturas para maquinaria de obra — el equilibrio entre película gruesa, secado rápido y resistencia a la intemperie.
4. Roscas, ranuras para anillos elásticos y superficies de sello
El recubrimiento en una rosca interior reduce el diámetro efectivo de acoplamiento y, en casos graves, hace que la tuerca no apriete del todo o dé un «par falso»; en los elementos de rosca exterior, la práctica pública del sector es reservar una compensación de tolerancia por recubrimiento antes del galvanizado y del pintado, del orden de 0,2–0,4 mm. En plataformas elevadoras y góndolas, en cuanto se forma película en los orificios roscados finos, los husillos de ajuste y los husillos de bola, afecta directamente al criterio de nivelación y de límite de seguridad. Por eso se recomienda: para los elementos roscados, preferir producto acabado con recubrimiento (según la certificación de proceso del proveedor) frente a retocar en obra; el retoque en obra se limita a los extremos expuestos y debe consignarse en el registro que los tramos de rosca no participantes en la resistencia no se han pintado.
Sexto, galvanizado por inmersión en caliente y sistema dúplex: la ruta mayoritaria para chasis y elementos estructurales
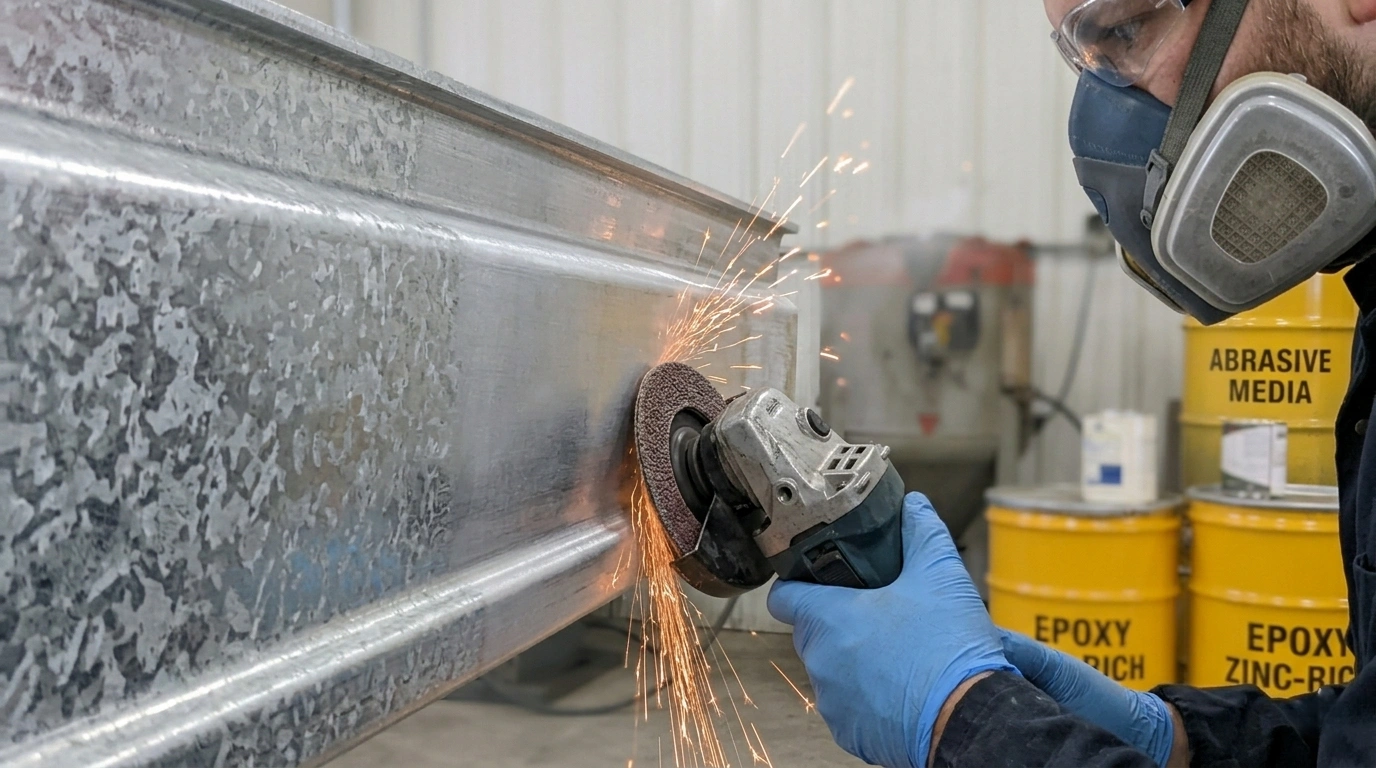
Para piezas soldadas complejas y de gran volumen como chasis, bastidores de contrapeso y mecanismos de suspensión de góndola, el galvanizado por inmersión en caliente garantiza la cobertura de aristas y cavidades internas de forma más fiable que el pintado en obra. La EN ISO 1461 (equivalente a la GB/T 13912-2020) controla con el doble indicador «espesor local + espesor medio», y eso la distingue de las normas que solo dan el valor medio.
| Espesor nominal del acero | Límite inferior del espesor local μm | Límite inferior del espesor medio μm | Masa de referencia de la capa g/m² |
|---|---|---|---|
| >6 mm | 70 | 85 | 505 / 610 |
| >3 mm hasta 6 mm | 55 | 70 | 395 / 505 |
| 1,5 mm hasta 3 mm | 45 | 55 | 325 / 395 |
| <1,5 mm | 35 | 45 | 250 / 325 |
| Fundición ≥6 mm / <6 mm | 70 / 60 | 80 / 70 | 505 / 575 y 395 / 505 |
| Piezas centrifugadas (roscas, etc.) >6 mm / 3–6 mm / <3 mm | 45 / 35 / 25 | 55 / 45 / 35 | Conversión de la capa de zinc 1 μm ≈ 7,14 g/m² |
Según los datos de conversión públicos de la EN ISO 9224, la pérdida anual de espesor del zinc en atmósfera va de 0,1–0,7 μm/a en C1 a 4,2–8,4 μm/a en C5. Con esto, en un ambiente C4 (2,1–4,2 μm/a) el límite anual de consumo del galvanizado desnudo de una capa media de 85 μm se sitúa en torno a 20–40 años; pero la vida real depende mucho de la microzona, del polvo acumulado con humedad y de las aristas con hierro a la vista, y las fuentes públicas suelen escribir que el sistema dúplex («galvanizado + capa de acabado») multiplica la vida por 1,5–2,5 frente a un sistema simple de igual espesor. Ese factor es una transcripción pública del sector, no proviene de un solo artículo de norma, y al citarlo hay que indicar la fuente.
1. Contenido de silicio y fósforo y el «galvanizado grueso grisáceo»
La composición química del acero influye en el espesor de la capa. El criterio que dan las fuentes públicas es: cuando el silicio está entre 0,03–0,12 % o por encima de 0,25 %, y el fósforo por encima de 0,02 %, el acero entra en la zona de «acero reactivo» (zona de Sandelin), y la capa puede crecer hasta 200–300 μm con aspecto grisáceo y sin brillo, posiblemente frágil en las aristas. La EN ISO 14713-2 clasifica por Si + 2,5 P: por debajo de 0,04 % es clase A (capa normal y brillante), 0,14–0,25 % es clase C (más gruesa pero utilizable), y el intermedio es una clase B impredecible. Para el comprador esto significa: el espesor de la capa galvanizada no puede escribirse solo en el plano, también debe reflejar el Si y el P en el certificado de material; una capa demasiado gruesa cambia el estado de la interfaz y las dimensiones de ajuste del pintado posterior, y en las articulaciones del brazo puede requerir retrabajo o un sobregrosor de mecanizado. El sobrepeso por galvanizado suele ser del 3–6 %, y en casos extremos llega al 15 %, lo que afecta al cálculo del contrapeso y del momento de estabilidad del conjunto.
2. Prerrequisitos de adherencia para pintar directamente sobre galvanizado
Una superficie galvanizada nueva no admite directamente una epoxi común. Las prácticas públicas son tres: granallado de barrido (un repaso ligero Sa 1) para aumentar la rugosidad, tratamiento de conversión tipo fosfatado o cromatado, o usar un sistema de imprimación de grabado epoxi (wash primer); antes de pintar una superficie galvanizada también hay que registrar el estado del sustrato según ISO 8501-3. Si tras el galvanizado vuelve a granallarse, ten en cuenta que la capa de aleación en la interfaz zinc-hierro es frágil y una presión excesiva la daña. Para estructuras de larga vida, la ruta de proyección térmica de zinc (o aluminio) como capa metálica y luego sellada también es válida; el mecanismo y el sistema se ven en recubrimientos metálicos de zinc y aluminio por proyección térmica: mecanismo de protección catódica en anticorrosión pesada y sistema según ISO.
Séptimo, cordones de soldadura, aristas, secciones huecas y zonas de acumulación de agua
Los sistemas de película gruesa, por tensión superficial, «retiran» la pintura de los cantos vivos; la medida en aristas suele dar apenas la mitad del espesor de la superficie plana o menos, de modo que el preaplicado en aristas y cordones de soldadura (stripe coat) es parte del sistema, no un paso opcional. La redacción recomendada: en todos los bordes libres, bordes de corte, cordones de soldadura, cabezas de pernos y extremos de secciones huecas, aplicar primero una capa a brocha, aumentando unos un 20 % el espesor del sistema, y luego proyectar las superficies planas.
Las secciones huecas (vigas de cajón del brazo, bastidor de la plataforma de la góndola, tubos cuadrados del mecanismo de suspensión) exigen tratar tres riesgos: primero, el agua acumulada en el interior que no se puede limpiar ni inspeccionar; segundo, el fundente y la calamina residuales tras la soldadura; tercero, las grietas capilares por un mal sellado de los extremos — la acción capilar absorbe disoluciones salinas y las lleva al interior de la pared sin que se puedan ver ni detectar. Las recomendaciones de implementación públicas dan dos criterios: las secciones cerradas deben tener orificios de drenaje y de observación, con el drenaje colocado según la posición real de montaje; el sellado de las superficies de solape y de las juntas debe usar un sellador elástico que no disuelva la capa metálica. La lógica es común a la de los casos de condensación por alta humedad interior; puede consultarse anticorrosión de estructuras de acero en pabellones de piscina cubiertos: diseño de sistema en atmósferas cloradas de alta humedad y condensación; y un ejemplo de corrosión por amoníaco y sistema de alta humedad en naves ganaderas en anticorrosión de estructuras de acero en naves ganaderas: atmósferas amoniacales de alta humedad y sistema de pintura.
En modelos costeros y portuarios el problema de las aristas es aún más marcado. El planteamiento del sistema para las atmósferas marinas C5 y C5-M, y los efectos combinados de la radiación UV y de la suciedad biológica, ya se tratan en el sitio: sistema de anticorrosión C5-M para ingeniería marina: protección combinada frente a niebla salina, UV y suciedad biológica; la elección de una capa de acabado resistente a la niebla salina para equipos portuarios está en capa de acabado nano de anticorrosión pesada resistente a la niebla salina para maquinaria portuaria.
Octavo, aceptación: cuatro registros, ninguno se puede omitir
Se recomienda redactar la aceptación de entrega como cuatro tablas: registro de pretratamiento, registro de espesor, registro de detección de poros y adherencia, y registro de zonas exentas y reparaciones. Las tres primeras tienen normas generales de referencia; la cuarta es específica de estos equipos y en la práctica se omite con frecuencia.
1. Espesor: la regla 80/20 de la ISO 19840
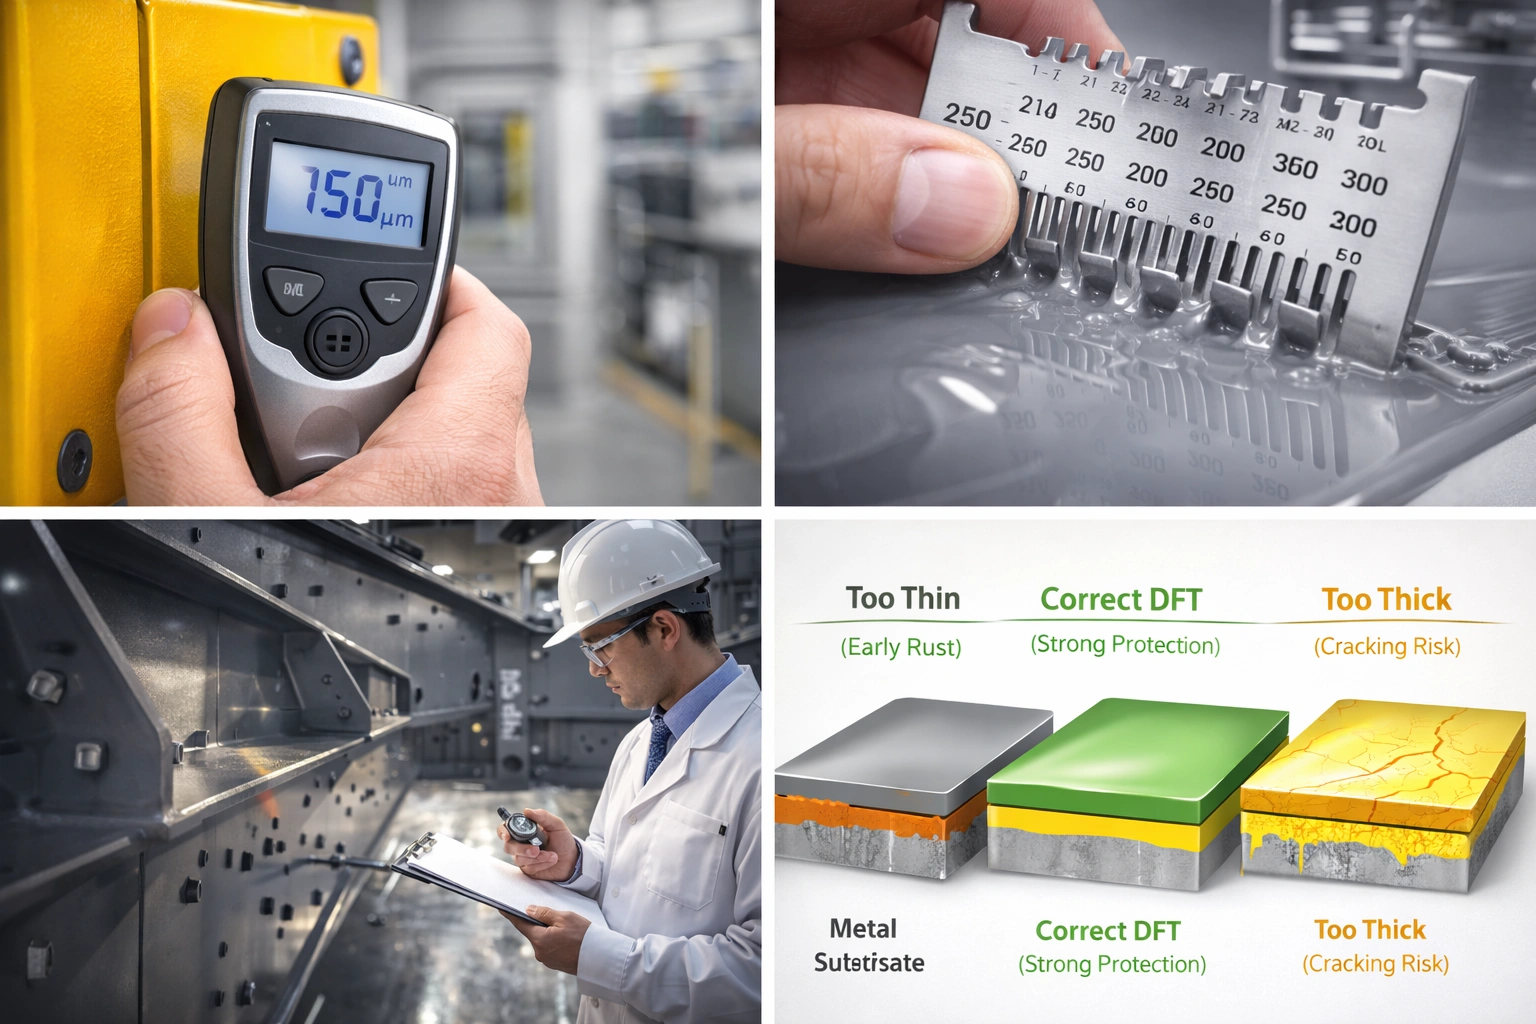
La ISO 19840:2012 se aplica a sistemas con espesor nominal de película seca no inferior a 40 μm, y la aceptación exige cumplir a la vez cuatro condiciones: la media de las lecturas de una zona de inspección no es inferior al NDFT; ninguna lectura individual está por debajo del 80 % del NDFT; la proporción de lecturas entre el 80 % y el 100 % es inferior al 20 %; y ninguna lectura supera el límite superior fijado en la especificación. El número de puntos aumenta con el área de la zona: ≤1 m² toma 5 puntos, 1–3 m² toma 10, 3–10 m² toma 15, 10–30 m² toma 20, 30–100 m² toma 30, y a partir de ahí 10 puntos más por cada 100 m² adicionales. La superficie rugosa del granallado hace que la lectura del instrumento sea alta, así que conviene corregirla por tramos de rugosidad según ISO 8503-1: fino 10 μm, medio 25 μm, grueso 40 μm, y si es desconocido y no hay muestra desnuda, tomar 25 μm. Si una lectura individual está fuera de tolerancia, se puede repetir la medición en un radio de 10 mm; si la repetida cumple, sustituye a la original. Ten en cuenta que esto difiere de la regla 90/10 que usa la norma de desempeño de revestimientos de tanques de lastre de la IMO (esta exige que el 90 % de los puntos no esté por debajo del NDFT y el 10 % restante no esté por debajo de 0,9 veces el NDFT, con un objetivo NDFT de 320 μm); en proyectos de criterio marino u offshore hay que dejar claro con qué regla se está midiendo.
El sitio desarrolla además los instrumentos y la corrección de lecturas de la medición de espesor: preparación de superficie Sa 2½ y grados de granallado.
2. Detección de poros y adherencia
La detección de poros o faltas (baja y alta tensión) se elige según el espesor del recubrimiento: para película fina vale el método de paño húmedo de baja tensión (del orden de 90 V en fuentes públicas); para sistemas de película gruesa se usa el ensayo de alta tensión, con el voltaje fijado por la fórmula del fabricante del instrumento y el espesor del recubrimiento. La aceptación de adherencia se hace por arrancamiento, con el método ISO 4624 / GB/T 5210 (o ASTM D4541); las especificaciones de anticorrosión pesada habituales dan un criterio no inferior a 5 MPa; el dato público del sistema de tanques de lastre de la IMO exige más de 3,5 MPa para sistemas epoxi y más de 5,0 MPa para sistemas alternativos, distinguiendo el porcentaje de fallo interfacial y cohesivo. La interpretación debe combinar el tipo de fallo; mirar solo el número lleva a conclusiones engañosas, y el detalle está en aceptación de adherencia de recubrimientos anticorrosivos: criterio numérico y tipo de fallo en el ensayo de arrancamiento.
3. Registro de zonas exentas y reparaciones: el que más se omite
Los elementos recomendados del registro incluyen: esquema y numeración de las superficies exentas, resultado de la comprobación previa al montaje (si el pasador entra libremente, estado de las protecciones de las caras de fricción), la posición y el grado de limpieza alcanzado de cada reparación, el ancho de solape de la reparación (requisito habitual no inferior a 50 mm) y el ancho del borde en degradación (no inferior a 30 mm), y el espesor y la adherencia medidos tras la reparación. Si entre los registros de salida de fábrica y de inspección anual del equipo se conserva esta hoja, las controversias técnicas sobre la atribución de un accidente o una reclamación de calidad se reducen mucho.
Noveno, verificación en laboratorio: no conviertas las horas de niebla salina directamente en años de servicio
El ensayo de niebla salina es un medio de comparación acelerada; no existe una relación lineal estable entre él y los años de exposición atmosférica. La niebla salina neutra de la ISO 9227 se realiza a 35 ℃ con NaCl al 5 %; la ISO 12944-6 y la -9 usan el ancho de propagación de la corrosión desde un rayado como criterio, y el requisito habitual que transcriben las fuentes públicas es que en C3 y C4 la propagación por un lado del rayado sea ≤2,0 mm, y en C5 y CX ≤2,5 mm.

| Proyecto de verificación | C3 | C4 | C5 | CX |
|---|---|---|---|---|
| Duración de niebla salina neutra NSS h | 240 | 480 | 720 | 720–1.440 |
| Duración de ensayo de agua condensada h | 240 | 480 | 720 | 720–1.440 |
| Envejecimiento cíclico (ISO 12944-9) | No requerido | Opcional | 2.520 (35 ciclos) | 4.200 (58 ciclos) |
| Criterio de propagación desde el rayado mm | ≤2,0 | ≤2,0 | ≤2,5 | ≤2,5 |
| Tamaño típico de la probeta mm | 150 × 100 × 3 o 150 × 75 × 3 (la probeta de cámara simulada de la IMO es 200 × 400 × 3) | |||
Las fuentes públicas indican que cada ciclo del envejecimiento cíclico dura 72 h, compuesto por 24 h de niebla salina, 24 h de condensación, 12 h a -20 ℃ (baja temperatura) y 12 h de UV. Este tipo de «ciclo multiefactor» se acerca más que la niebla salina simple a los modos reales de fallo, sobre todo en las ampollas de aristas y solapes de reparación. Para PEMP y góndolas, conviene fijar como objeto de verificación la combinación «sistema + pretratamiento + tratamiento de aristas», y no medir solo una placa plana: la probeta debe incluir un borde cortado con radio R 2 mm y un cordón de soldadura en ángulo; así el resultado de la comparación sí se relaciona con el fallo real del equipo. Cómo leer los resultados de niebla salina está en ensayo de niebla salina neutra NSS, criterio de valoración: métodos de lectura de GB/T 1771, ISO 9227 y ASTM B117.
Décimo, aplicación en obra, reparación localizada y cumplimiento de la conversión al agua
1. Ventana de aplicación y registro de condiciones ambientales
El proyección sin aire (airless) es el método principal en obra y en el taller para reparaciones. Los intervalos de parámetros habituales: 60–120 μm de película húmeda por capa, diámetro de boquilla y presión según la ficha de datos técnicos del producto, los productos bicomponente se dejan madurar 15 min tras el mezclado mecánico, se desecha al superar la vida útil de la mezcla (del orden de 45 min habitualmente), y la adición de disolvente se controla por debajo del 5 % para evitar el escurrido y el secado en vuelo; el intervalo entre capas según lo prescrito por el producto, con redacción pública habitual de imprimación no inferior a 4 h ni superior a 24 h, y capa intermedia no inferior a 6 h ni superior a 7 d. Los criterios de secado, tomando 25 ℃ como referencia: no pegajoso al tacto digital unos 30 min, sin rebote de la huella unos 24 h, curado completo 7 d. En ambientes fríos hay que calentar a la vez el producto y el sustrato manteniendo la diferencia dentro de 2 ℃, si no la cara a la sombra condensa. Los parámetros de aplicación y el control del herrumbrado repentino en sistemas al agua tienen otro artículo: parámetros estándar de proyección airless para pinturas de poliuretano bicomponente al agua (2K WPU) para maquinaria de obra.
2. Ruta de reparación localizada para flotas de alquiler
La restricción típica de la reparación en flota es no poder parar la máquina demasiado tiempo: no se puede granallar toda la pieza, solo tratar zonas. La ruta viable es «desbastar hasta dejar un borde en degradación → volver a granallar hasta Sa 2½ o al menos St 3 → retocar capa a capa según el sistema original → hacer una rampa en los solapes → volver a medir espesor y adherencia». Cuando el área oxidada supera el 5 % hay que rehacer la limpieza por proyección; la adherencia tras la reparación, según los criterios públicos, se toma no inferior a 5 MPa o igual al sistema original. Si el sistema del montaje inicial y el de la reparación no son compatibles (por ejemplo, una epoxi nueva sobre una alquídica vieja sin preparación), conviene hacer antes una pequeña muestra de compatibilidad entre capas para evitar retrabajos masivos.
3. Criterios de cumplimiento de VOC y límite de sustancias peligrosas
En China las pinturas de protección industrial se controlan por la norma nacional obligatoria GB 30981-2020 sobre el límite de sustancias peligrosas en pinturas de protección industrial; los datos de transcripción elaborados a partir de fuentes públicas incluyen: el límite de VOC de las imprimaciones de protección para sustratos metálicos en disolvente pasa de los 650 g/L de la versión anterior a 500 g/L, la capa de acabado para maquinaria portuaria pasa de 700 g/L a 500 g/L, el límite de VOC de las pinturas de maquinaria de equipo al agua es 250 g/L, y las pinturas sin disolvente 100 g/L; el contenido de benceno no superior al 0,3 %, el porcentaje conjunto de tolueno y xileno limitado del orden del 35 %, los hidrocarburos aromáticos policíclicos no superiores a 500 mg/kg, los cuatro ftalatos en conjunto, no superiores al 0,1 %, y se añade el control obligatorio de metales pesados como plomo, cadmio, cromo y mercurio. La evaluación de producto verde (GB/T 35602-2017) plantea un límite más estricto de no superior a 200 g/L para las pinturas industriales al agua. Todo lo anterior son transcripciones de segunda mano; los límites concretos se ejecutan según la categoría del producto, el estado de aplicación y el texto de la norma; los modelos de exportación deben verificarse además con la normativa de VOC del destino. El contexto relacionado puede verse en pinturas al agua frente a pinturas al disolvente: un marco de decisión sobre desempeño, coste y cumplimiento.
Undécimo, datos clave y criterios en un vistazo
- Pérdida de espesor del acero de bajo carbono: C3 25–50 μm/a, C4 50–80 μm/a, C5 80–200 μm/a, CX más de 200 μm/a (dato público de ISO 12944-2).
- Pérdida de espesor de la capa de zinc: C3 0,7–2,1 μm/a, C4 2,1–4,2 μm/a, C5 4,2–8,4 μm/a; conversión de la capa de zinc 1 μm ≈ 7,14 g/m².
- Tramos de durabilidad: ≤7 años / 7–15 años / 15–25 años / más de 25 años, y el criterio de la primera intervención es que alrededor del 10 % del área alcance la clasificación de corrosión especificada (ISO 12944-1:2017).
- Referencia de NDFT: C4 con otra imprimación, durabilidad media 200 μm y alta 240 μm; C5 con imprimación con zinc, alta durabilidad 240 μm (Tabla 3).
- Aceptación de espesor: media no inferior al NDFT, punto individual no inferior al 80 % del NDFT, proporción de lecturas entre el 80 % y el 100 % inferior al 20 %, y umbral de aplicación NDFT de 40 μm (ISO 19840:2012).
- Corrección por rugosidad: fino 10 μm / medio 25 μm / grueso 40 μm, y desconocido tomar 25 μm.
- Criterios de pretratamiento: Sa 2½ con decoloración residual ≤5 %; perfil Rz habitual 40–75 μm; sales solubles ≤50 mg/m² como NaCl, 20–30 mg/m² en sistemas de altas prestaciones.
- Condiciones de aplicación: temperatura del sustrato ≥3 ℃ por encima del punto de rocío, humedad relativa ≤85 %, y aplicar la imprimación en las 4 h tras Sa 2½ (2 h en costa).
- Criterio dimensional: un alojamiento H7 de Ø30–40 mm tiene banda de tolerancia +0,025 mm; una sola capa seca de anticorrosión pesada de 60–120 μm ya es 2–5 veces esa banda, de ahí que el alojamiento del pasador quede exento de pintura.
- Criterio de caras de fricción: granallado (proyectado) y luego pintura inorgánica de zinc; el valor μ según las fuentes públicas baja de 0,45 / 0,55 a 0,35 / 0,40; las superficies galvanizadas solo llegan a 0,17.
- Criterio de galvanizado: con espesor de chapa superior a 6 mm, local 70 μm y medio 85 μm (EN ISO 1461 / GB/T 13912-2020); el acero reactivo puede dar capas de 200–300 μm.
- Ganancia del sistema dúplex: las fuentes públicas la sitúan entre 1,5–2,5 veces la vida de un sistema simple de igual espesor (no es un solo artículo de norma).
- Criterios de laboratorio: propagación desde el rayado en C3 / C4 ≤2,0 mm, en C5 / CX ≤2,5 mm; envejecimiento cíclico de 72 h por ciclo.
- Criterios del lado del equipo: barandilla ≥1 100 mm, rodapié ≥150 mm, alarma a 12,5 m/s de viento, tubería hidráulica resistente a 2 veces la presión de trabajo, resistencia de aislamiento ≥1 MΩ (dato de transcripción pública de la serie EN 280).
Duodécimo, preguntas frecuentes (FAQ)
P1: ¿Se puede poner directamente «sistema C4» en el acuerdo técnico de compra?
No es recomendable. Un simple «sistema C4» omite al menos cuatro variables: el tramo de vida útil (dentro de la misma clase, la diferencia de coste entre 200 μm y 280 μm es notable), el tipo de imprimación (con zinc o no cambia directamente el NDFT), la diferencia por zonas (la superficie de acumulación de sales del chasis y la superficie expuesta del brazo no son del mismo grado) y el listado de superficies exentas. La forma ejecutable es una tabla de seis columnas «zona—grado—años—NDFT—pretratamiento—esquema de exención», e incluir en la misma tabla el método de aceptación (ISO 19840 e ISO 4624) y el número de puntos de muestreo.
P2: Ya se retocó pintura en el alojamiento del pasador, ¿puede corregirse escariándolo?
Se puede, pero siguiendo un procedimiento de reparación y no cortando a libre criterio en obra. Escariar deja el borde del recubrimiento dentro del alojamiento, expone metal desnudo y crea un punto de inicio de corrosión en rendijas, a la vez que cambia el ajuste original. La secuencia recomendada es: medir primero el juego real y el acumulado de recubrimiento, y ver si se recupera limpiando y rebajando ligeramente; si hay que escariar, consignar la cota resultante en el registro de inspección, luego sellar con preaplicado en aristas el borde del alojamiento, y en el siguiente mantenimiento marcar esta posición como punto de inspección prioritario.
P3: Si se roció una anticorrosiva sobre la cara de fricción, ¿cuánto baja el coeficiente de deslizamiento?
Depende del producto, del espesor en seco, del contenido de polvo de zinc y del estado de curado, y las fuentes públicas presentan discrepancias: un conjunto de transcripciones da «granallado y luego pintura inorgánica de zinc, 0,35 / 0,40», otro da «0,45–0,55 (espesor en seco 50–75 μm, polvo de zinc no inferior al 80 %, curado de más de 24 h)». Por tanto, lo ejecutable es medir con probetas del mismo material, procedimiento y lote, y asegurar que el promedio no esté por debajo del valor de diseño y que ninguna probeta baje del 85 % de este. Que la operación de pintado quede después del tratamiento de la cara de fricción y sin re-verificación es la causa de que este problema se repita.
P4: ¿Hace falta dar una capa de acabado sobre la pieza galvanizada?
Depende de los años de servicio y de la posición. En modelos guardados en interior C3 o en almacén de rotación interior, una sola capa de galvanizado por inmersión en caliente suele bastar; en costa C4 o superior, con sal de deshielo o atmósferas químicas, la ganancia del sistema dúplex se escribe en las fuentes públicas como 1,5–2,5 veces, y merece la inversión. El prerrequisito es registrar la superficie galvanizada según ISO 8501-3 y aplicar granallado de barrido, tratamiento de conversión o imprimación de grabado epoxi para garantizar la adherencia; además, si la capa es demasiado gruesa (acero reactivo, 200–300 μm), en las superficies de ajuste hay que reservar sobregrosor de mecanizado, y los resaltados de zinc en aristas se desbastan primero.
P5: ¿Cuanto más gruesa la película, más seguro? ¿Hay problema de límite superior?
Sí hay problema de exceso. Primero, superar el límite superior entre capas o del total prescrito por el producto trae escurrido, retención de disolvente y mal curado; el disolvente atrapado dentro de una película gruesa genera poros y ampollas. Segundo, el espesor en superficies de movimiento y de ajuste cambia directamente las dimensiones (ver Tabla 5). Tercero, el límite superior de aceptación también es un requisito duro: la ISO 19840 fija que ninguna lectura puede superar el límite superior de la especificación. Lo razonable es «hacer exacto» el espesor según el NDFT y la regla 80/20, no «hacerlo sobrado», y invertir el ahorro en pretratamiento y preaplicado en aristas.
P6: En obra solo se llega a St 3, ¿puede cumplir un sistema de anticorrosión pesada?
Frente a un sistema diseñado para Sa 2½, St 3 solo sirve para reparación localizada, y hay que compensarlo así: retirar todo el óxido suelto y la pintura vieja dejando borde en degradación, con un solape no inferior a 50 mm, eligiendo preferentemente como fondo una pintura de conversión o sobre-óxido poco sensible al tratamiento de superficie, y re-midir adherencia y espesor tras la reparación con el mismo criterio. Si el área oxidada supera el 5 %, se debe volver a la limpieza por proyección; de lo contrario la reparación suele durar menos que el recubrimiento circundante y entra en el círculo de «el parche se estropea antes que la pintura original».
P7: ¿Puede escribirse «resistencia a la intemperie 15 años» a partir de 720 h de niebla salina?
No se puede convertir directamente. Entre horas de niebla salina y años de exposición atmosférica no hay una relación lineal universal; 720 h es solo un umbral de laboratorio del sistema en una clase ambiental concreta (asociado a C5 en las transcripciones públicas). En un contrato es más sólido escribir dos cosas a la vez: que el sistema alcanza un sistema y NDFT de la ISO 12944-5 y supera la verificación de laboratorio de la ISO 12944-6 (o -9); y que la durabilidad de diseño se expresa por los tramos de la ISO 12944-1 (por ejemplo, durabilidad media 7–15 años), indicando que esos años dependen de haber juzgado bien la clase ambiental y de un mantenimiento adecuado. El criterio de lectura para la valoración de ensayos está en el artículo dedicado a la lectura del NSS en el sitio.
P8: En el pintado de PEMP y góndolas, ¿cuándo se delega en el proveedor de pintura y cuándo hay que volver al fabricante del equipo?
La línea divisoria es «si se toca una superficie funcional». La elección del sistema de las superficies de protección, el control del espesor, el pretratamiento y la aceptación pueden hacerlos el proveedor de pintura y el taller de pintado según el acuerdo técnico; pero el listado de superficies exentas, la re-verificación de las caras de fricción y del valor μ, las dimensiones de ajuste de pasadores y elementos roscados, el modo de lubricación de cables y ruedas de fricción, y los requisitos de conductividad de las superficies de empalme eléctrico, solo pueden cambiarse con la confirmación del fabricante del equipo o del diseño original. Si una reparación afecta a alguno de estos puntos, se recomienda conservar la solicitud de cambio y los registros medidos, y cerrarlos en la documentación acompañante, para no contradecir las conclusiones de la inspección anual.
Decimotercero, referencias y notas sobre las fuentes de cita
- ISO 12944-1:2017, ISO 12944-2:2017, ISO 12944-5:2018, ISO 12944-6:2018, ISO 12944-9:2018 — serie de sistemas de pinturas de protección para estructuras de acero: principios generales, clasificación de ambientes, sistemas, ensayo de rendimiento en laboratorio y apartado offshore.
- Serie GB/T 30790 (por ejemplo GB/T 30790.2-2014) — versión china adoptada de la ISO 12944, basada en la ISO de 1998, con desfase temporal frente a la versión ISO vigente.
- ISO 19840:2012 — medición y criterios de aceptación del espesor de película seca sobre superficies rugosas (regla 80/20, número de puntos de muestreo, corrección por rugosidad).
- ISO 8501-1 / GB/T 8923.1-2011, ISO 8501-3, ISO 8502-3, ISO 8502-6 y -9, serie ISO 8503 — grados de limpieza, estado del sustrato, polvo, sales solubles y rugosidad.
- EN ISO 1461:2022, GB/T 13912-2020, EN ISO 14713-2, ASTM A123, EN ISO 9224 — espesor del galvanizado por inmersión en caliente, clasificación de acero reactivo y estimación de la vida de la capa.
- EN 280-1:2022 (y serie EN 280), GB/T 19155-2017, EN 60204-1, ISO 5817, EN 1993 — requisitos de diseño, estructura y eléctricos para plataformas elevadoras móviles de personal y góndolas para trabajos en altura.
- JGJ 82, GB 50205-2020, JGJ/T 251-2011, GB/T 13288 — conexiones de uniones atornilladas de alta resistencia en estructuras de acero, aceptación y reglamento técnico de protección anticorrosiva.
- GB 30981-2020, GB/T 35602-2017, GBZ 2.1-2019 — límite de sustancias peligrosas en pinturas de protección industrial, evaluación de producto verde y límites de exposición laboral.
- Norma de desempeño de revestimientos para la protección de tanques de lastre de agua de mar y espacios laterales dobles de graneleros de todo tipo de la IMO (PSPC) — vida objetivo de 15 años, NDFT 320 μm y regla 90/10, redondeo de aristas R 2 mm, entre otros requisitos.
Nota metodológica sobre las fuentes de cita: En este artículo hay que distinguir tres tipos de datos. Primero, los términos cuantitativos tomados directamente del marco de los artículos de norma (intervalos de velocidad de corrosión, tramos de NDFT, regla 80/20, espesores de galvanizado, tabla de valores μ, límites de VOC) se han elaborado a partir de canales públicos y varias fuentes se confirman entre sí; sin embargo, para uso contractual o de certificación debe contrastarse el texto oficial vigente de la norma. Segundo, las duraciones de ensayo, los múltiplos de carga y las dimensiones de barandilla transcritos por laboratorios y organismos de certificación de terceros presentan discrepancias de versión y de criterio (ya señaladas en su sitio dentro del texto), y no deben tomarse de forma aislada como entrada de diseño. Tercero, afirmaciones como «la vida del sistema dúplex es 1,5–2,5 veces mayor» o «la preparación de superficie aporta unos un 60 %» son transcripciones de experiencia del sector: sirven para comunicar y priorizar decisiones, pero no para publicarlas como reclamo. Este artículo no asume ningún compromiso de desempeño sobre marcas ni lotes de producto; todos los criterios numéricos deben reconfirmarse en las condiciones concretas de pretratamiento, ambiente de servicio y ciclo de mantenimiento de cada proyecto.
Last updated: 2026-11-07
Este artículo ha sido elaborado por el equipo técnico de Kexin New Materials (Guangdong) Co., Ltd., dirigido a lectores de ingeniería en pinturas industriales y anticorrosión de estructuras de acero. La empresa se dedica a pinturas anticorrosivas industriales, pinturas industriales al agua y servicios técnicos de pintado de sistemas, con clientes empresariales como fabricantes de equipos, contratistas y talleres de pintado. Las condiciones comerciales de suministro se pactan según EXW o FOB, y los destinatarios son compradores empresariales. Los nombres de normas y especificaciones citados deben tomarse según su versión vigente; cualquier cambio en el tratamiento de superficies de ajuste, de fricción y funcionales relacionadas con la seguridad debe ejecutarse tras la confirmación del fabricante del equipo o del diseño original.