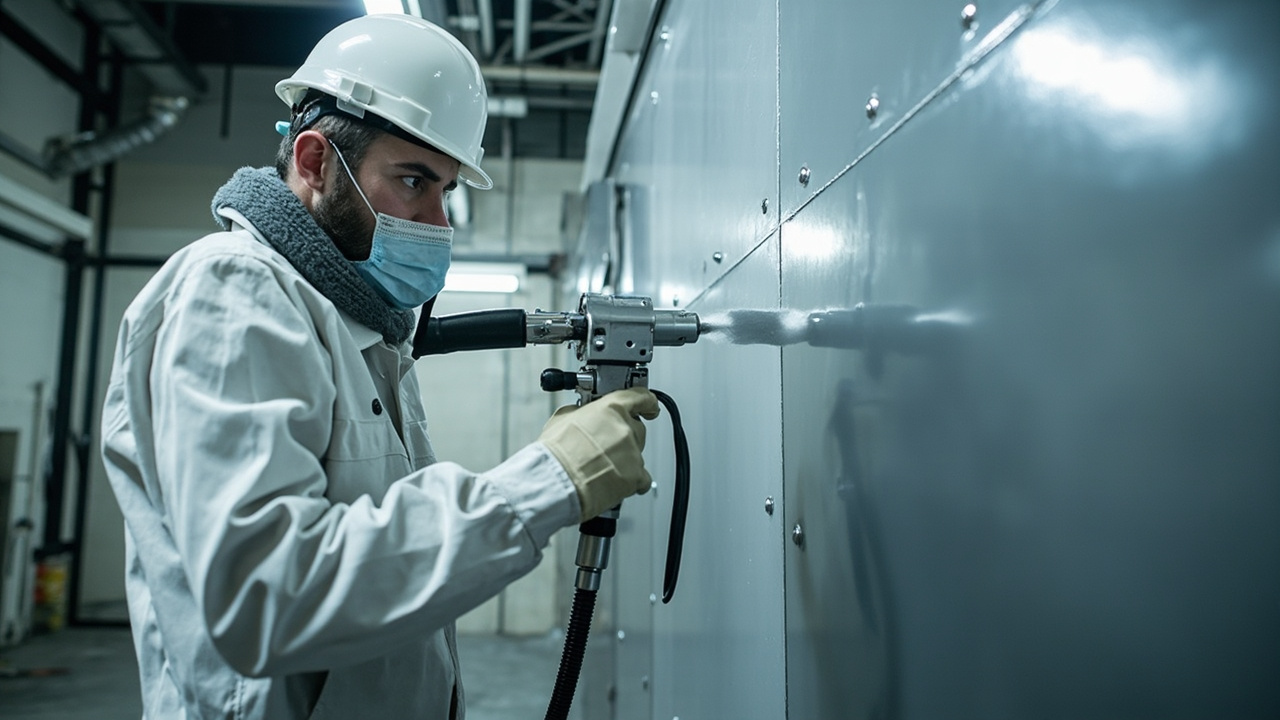
Di tapak salutan pelindung industri, apa yang menentukan jangka hayat anti-kakisan muktamad salutan selalunya bukan sahaja formulasi itu sendiri, tetapi lebih kepada "bagaimana ia disapu". Satu cat epoksi kaya zink primer yang sama, sama ada menggunakan berus, semburan udara atau semburan tanpa udara bertekanan tinggi, memberikan keseragaman ketebalan filem, kadar liang jarum, dan perbezaan daya lekatan antara lapisan dengan lapisan seterusnya yang sangat besar. Untuk objek bersalut luas seperti struktur keluli, tangki simpanan, jambatan, paip, semburan tanpa udara bertekanan tinggi (Airless Spray) telah menjadi kaedah pembinaan utama mutlak bagi cat industri kerana kelebihannya dalam kecekapan tinggi, boleh disalut tebal, dan mampu menyembur cat berpepejal tinggi kelikatan tinggi.
一、Pertama, bezakan tiga kaedah pembinaan: mengapa semburan tanpa udara adalah watak utama
Kaedah pembinaan biasa bagi cat industri termasuk berus, roller, semburan udara dan semburan tanpa udara bertekanan tinggi. Berus dan roller hanya sesuai untuk kawasan kecil, pembaikan atau sudut yang sukar disembur, struktur keluli luas hampir sepenuhnya bergantung kepada semburan. Semburan udara menggunakan udara termampat untuk mengatomkan cat, atomisasi halus dan kebolehhiasan baik, tetapi kadar penggunaan cat rendah, terlampau semburan teruk, pelarut meruap banyak, tidak sepandai semburan tanpa udara dari segi alam dan kecekapan. Semburan tanpa udara bertekanan tinggi pula menekan cat ke belasan hingga berpuluh MPa, melalui muncung lubang kecil disembur keluar pada kelajuan tinggi, bergantung kepada penyahmampatan tiba-tiba untuk pengatoman, tidak menggunakan udara termampat untuk pengatoman, oleh itu:
- Boleh menyembur cat kelikatan tinggi, pepejal tinggi (seperti cat epoksi kaya zink dengan pepejal isipadu 85 %), tanpa perlu dicairkan banyak;
- Satu lapisan boleh mencapai filem kering yang agak tebal, mengurangkan bilangan lapisan;
- Terlampau semburan sedikit, kadar penggunaan cat tinggi, kos menyeluruh rendah pada kerja luas;
- Sesuai untuk pembinaan tapak dan kilang, dipadankan dengan hos pemanas boleh selanjutnya menurunkan kelikatan, memperbaiki aliran rata.
Oleh sebab itu, sistem pelindung industri (cat epoksi kaya zink primer + cat epoksi pigmen besi tengah + cat epoksi poliuretana atas) secara meluas menyenaraikan semburan tanpa udara bertekanan tinggi sebagai kaedah pembinaan keutamaan, semburan udara kedua, berus dan roller hanya sebagai tambahan.
二、Parameter teras semburan tanpa udara: tekanan, muncung dan aliran
Kualiti semburan tanpa udara ditentukan oleh tiga parameter yang saling mengikat: tekanan pam (tekanan keluar cat), diameter lubang muncung (menentukan aliran dan saiz zarah atomisasi), sudut kipas muncung (menentukan lebar liputan satu lintas). Tekanan lebih tinggi, muncung lebih besar, ketebalan filem satu lintas lebih tebal, kecekapan lebih tinggi, tetapi risiko percikan dan titisan mengalir juga naik.
Untuk cat jenis epoksi, pengalaman matang industri memberi tingkap asas berikut: diameter lubang muncung 0.4–0.5 mm, tekanan semburan 20–25 MPa. Gabungan ini boleh, tanpa pencairan berlebihan, mengatomkan cat epoksi pepejal tinggi menjadi aliran kabus bentuk kipas yang seragam, satu lintas mendapat ketebalan filem sederhana. Jika tekanan terlalu rendah, pengatoman buruk, kulit oren jelas; tekanan terlalu besar pula menyebabkan lantunan terlampau semburan, ketebalan filem tidak terkawal. Sudut kipas muncung dipilih mengikut bentuk objek bersalut: plat rata besar guna kipas lebar (seperti label 40–50°), paip kompleks guna kipas sempit untuk menumpukan cat.
Perlu ditekankan, 0.4–0.5 mm adalah julat tipikal "jenis epoksi"; produk khusus masih mesti merujuk bahagian pembinaan TDS produk tersebut, kerana epoksi pepejal sangat tinggi (seperti cat epoksi kaya zink UHS dengan pepejal berat 95 ± 2 %) kelikatannya sangat tinggi, mungkin perlu muncung lebih besar atau dipadankan dengan pemanasan cat. Jadual parameter berikut merumuskan sempadan pembinaan sebenar produk berbeza dalam arkib.
三、Jadual keseluruhan parameter pembinaan: tanpa udara vs semburan udara, perbandingan pelbagai produk
Jadual berikut memaparkan secara terpusat parameter pembinaan yang boleh dirujuk secara terbuka dalam arkib, memudahkan semakan pantas di tapak. Semua nilai datang dari helaian data teknikal sepadan atau bahagian pembinaan standard negara.
| Item / Produk | Kaedah pembinaan disyorkan | Muncung / diameter lubang | Tekanan | Nisbah pencairan | Sumber |
|---|---|---|---|---|---|
| Jenis epoksi (asas umum) | Semburan tanpa udara bertekanan tinggi | 0.4–0.5 mm | 20–25 MPa | Usah dicairkan jika boleh | Menurut pengalaman pembinaan cat industri dan TDS |
| Semburan udara (umum) | Semburan udara | 1.5–2.0 mm | 0.3–0.4 MPa | Ikut kelikatan | Menurut parameter pembinaan cat industri |
| Cat anti-kakisan alkyd | Semburan tanpa udara | — | — | Cair 0–5 % | Menurut bahagian pembinaan GB/T 25251-2010 |
| Cat anti-kakisan alkyd | Semburan udara | — | — | Cair 10–15 % | Menurut bahagian pembinaan GB/T 25251-2010 |
| Cat anti-kakisan alkyd | Roller | — | — | Cair 5–10 % | Menurut bahagian pembinaan GB/T 25251-2010 |
| Cat epoksi poliuretana atas | Keutamaan semburan tanpa udara/udara | — | — | Hanya berus/roller kawasan kecil | Menurut rumusan parameter cat epoksi poliuretana atas |
| Epoxy.com #406 cat poliuretana atas | Semburan | — | — | EEP/MAK 9–10 % | Menurut Epoxy.com TDS |
Jadual ini menerangkan tiga perkara: pertama, "magnitud tekanan" semburan tanpa udara dan semburan udara adalah sama sekali berbeza—tanpa udara adalah tahap 20–25 MPa, semburan udara adalah tahap 0.3–0.4 MPa (iaitu kira-kira 3–4 bar), peralatan kedua tidak boleh diguna campur; kedua, diameter lubang muncung semburan udara (1.5–2.0 mm) jauh lebih besar daripada muncung tanpa udara (0.4–0.5 mm), kerana semburan udara bergantung aliran udara untuk pengatoman, perlu bukaan cat keluar besar, tanpa udara bergantung tekanan tinggi lubang kecil penyahmampatan untuk pengatoman, diameter lubang sangat kecil; ketiga, nisbah pencairan berbeza mengikut kaedah pembinaan, semburan tanpa udara hampir tidak dicairkan, semburan udara perlu dicairkan lebih, roller di tengah.
四、Kawalan ketebalan filem: dari penukaran filem basah ke DFT dan tingkap lulus
"Ketebalan filem" cat industri biasanya merujuk ketebalan filem kering DFT (Dry Film Thickness), dalam mikron (µm), ia adalah pembolehubah teras reka bentuk anti-kakisan. Di bawah sistem ISO 12944, gred kakisan berbeza (C2–CX) sepadan dengan keperluan jumlah ketebalan berbeza, manakala ketebalan cat satu lapisan ditentukan oleh pepejal isipadu dan ketebalan filem basah (WFT), hubungan:
DFT ≈ WFT × pepejal isipadu (perpuluhan)
Ambil Jotun Jotacote Universal N10 sebagai contoh, pepejal isipadunya 72 ± 2 %, menetapkan DFT 75–300 µm, sepadan WFT 105–415 µm, kadar sapuan teori 9.6–2.4 m²/L (menurut Jotun TDS). Di tapak dahulu guna kad filem basah ukur WFT semasa filem cat belum kering permukaan, kemudian guna rumus above untuk songsang dapat DFT, selepas itu guna alat ukur ketebalan filem kering magnetik/arus pusar semak semula DFT selepas pengerasan.
Tingkap DFT satu lapisan produk berbeza berbeza: Jotacote N10 adalah 75–300 µm; Jotun Barrier 80 UHS (cat epoksi kaya zink pepejal sangat tinggi) adalah 60–150 µm, kadar sapuan teori 14–5.6 m²/L; dalam cat epoksi poliuretana atas padanan, primer 70–80 µm (1 lapisan), cat pertengahan 100–150 µm (1–2 lapisan), cat atas 100–120 µm (2 lapisan) adalah skim tipikal. Ketebalan tidak cukup maka lapisan perisai nipis, mudah kakisan awal; ketebalan terlalu tebal maka tegasan dalam besar, mudah retak, titisan mengalir, mungkin juga melebihi had VOC satu lapisan dan kependaman pelarut. Oleh itu "kawal DFT mengikut WFT, terima pakai dengan alat ukur ketebalan" adalah peraturan besi tapak.
五、Selang pembinaan: mengapa lapisan depan cat epoksi poliuretana atas mesti mengeras
Dalam padanan berbilang lapisan, "selang pembinaan" (Overcoating Interval) merujuk tempoh tingkap masa lapisan depan mengeras ke tahap boleh disalut lapisan seterusnya. Ia dibahagi selang terpendek (lapisan depan belum keras hingga menggigit dasar, berkerut) dan selang terpanjang (lapisan depan sudah keras hingga perlu kasar untuk lekatan). Cat epoksi poliuretana atas adalah sistem dua komponen, mengandungi pengeras isocyanate, lapisan depannya (cat epoksi pigmen besi pertengahan atau cat epoksi primer) mesti capai tahap pengerasan ditetapkan barulah boleh disalut semula, jika tidak akan berlaku pengelupasan antara lapisan, buih.
Tingkap persekitaran yang diberi rumusan parameter cat epoksi poliuretana atas: suhu 5–35℃, kelembapan relatif ≤ 80 %, suhu substrat lebih 3℃ dari titik embun. Suhu kelembapan secara langsung menentukan kadar pengerasan—bila suhu rendah, kelembapan tinggi, pengerasan epoksi melambat, poliuretana sensitif pada air (isocyanate bertemu air hasilkan buih karbon dioksida), selang pembinaan terpendek terpaksa dipanjangkan; suhu substrat dalam 3℃ dari titik embun maka permukaan mudah embun, filem cat putih, kekuatan lekatan runtuh. Oleh itu tapak mesti ukur suhu substrat, suhu kelembapan udara dan kira titik embun, ketiga-tiga memenuhi barulah bina.
Selain itu, selang pembinaan terpanjang juga tidak boleh dilanjutkan tanpa had. Cat epoksi pertengahan jika dibiar lama, permukaan berhabuk atau tercemar, sebelum salut semula poliuretana perlu bersih malah gosok ringan. Bilangan jam selang cat semula khusus mesti merujuk jadual "masa cat semula" TDS produk, biasanya mengikut suhu beri nod 5℃, 10℃, 23℃, 40℃ dll tingkap boleh salut semula. Pelan pembinaan harus masukkan "menunggu pengerasan lapisan depan" ke dalam jadual, bukan ikut perasaan kejar kemajuan.
六、Nisbah pencairan: disiplin tapak kurang tambah adalah lebih baik
Pelarut dalam formulasi kilang sudah seimbang, tapak tambah air atau pelarut lagi akan ubah VOC, pepejal dan reologi, seterusnya pengaruhi DFT dan jangka hayat anti-kakisan. Data arkib memberi sempadan jelas:
- Cat anti-kakisan alkyd (GB/T 25251-2010): semburan tanpa udara cair 0–5 %, semburan udara 10–15 %, roller 5–10 %. Nampak semburan tanpa udara paling tidak perlu cair, selaras dengan kecekapan pengatoman tingginya.
- Cat epoksi poliuretana atas: keutamaan semburan tanpa udara/udara, berus roller hanya kawasan kecil, bermakna semburan normal asasnya tidak tambah pelarut.
- Cat poliuretana dua komponen Epoxy.com #406: cair guna EEP atau MAK, nisbah 9–10 % (menurut Epoxy.com TDS), termasuk jumlah larasan pembinaan dibenarkan formulasi.
Pemilihan pelarut juga kritikal: mesti serasi dengan sistem resin cat (epoksi guna pelarut epoksi, poliuretana guna ester/keton dan dilarang mengandung alkohol dan air), salah guna akan menyebabkan gel atau putih. Risiko lebih tersembunyi—pencairan berlebihan akan turunkan pepejal isipadu, secara tidak langsung naikkan VOC, di bawah peraturan yang menilai had mengikut "keadaan pembinaan" mungkin terus melebihi had. Oleh itu disiplin tapak: boleh guna semburan tanpa udara jangan cair; mesti cair pun ikut had atas TDS ketat, dan rekod jumlah tambahan untuk semakan.
七、Pemilihan peralatan dan perlindungan keselamatan: pautan tapak yang diabaikan
Peralatan semburan tanpa udara termasuk pam plunger atau pam diafragma, hos tekanan tinggi, pistol tanpa udara dan muncung, injap kawal tekanan. Perkara pemilihan: had atas tekanan pam harus lebih tinggi dari 20–25 MPa biasa, tinggalkan lebih; diameter dalam dan panjang hos sepadan aliran, terlalu panjang akan jatuh tekanan, pengatoman tak stabil; muncung perlu tahan haus (tungsten karbida), kerana serbuk zink dalam primer kaya zink haus sangat kuat. Pistol patut ada kunci selamat dan alat lepas tekanan, sebelum tukar muncung mesti lepas tekanan, elak tekanan tinggi cedera orang.
Aspek keselamatan, dua komponen poliuretana mengandungi pengeras isocyanate, titisan semburan boleh alahan dan tidak boleh balik, mesti pengudaraan paksa tambah perlindungan pernafasan (sekurang-kurangnya separuh topeng muka dengan penapis kompaun wap organik/partikel, disyorkan PAPR tiup elektrik), dan pakai cermin mata, sarung tangan nitril. Habuk zink dan pelarut cat epoksi kaya zink juga perlu perlindungan. Bilik sembur atau tapak pengudaraan tak cukup, jangan ganti perlindungan pernafasan dengan pengudaraan. Selain itu kawasan sembur larang api, anti-statik, tong kosong cat pelupusan patuh, semua asas tapak cat industri.
Kexin Materials (kexinMaterials) bila serah skim padanan, biasa beri "jadual parameter pembinaan" dan "produk TDS" sekali kepada pihak bina, tandakan jelas diameter lubang muncung, tekanan, tingkap ketebalan filem dan selang pembinaan setiap lapisan cat, dan di tapak pengesahan pertama (first-coat check) ukur sebenar WFT/DFT dan titik embun, elak kerana terapung parameter menyebabkan seluruh kumpulan buat semula. Untuk projek struktur keluli merentas wilayah, pelbagai pakej, cara "parameter di hadapan + terima pakai pertama" ini boleh turunkan kadar kecacatan antara lapisan dengan ketara.
八、Rentetkan parameter jadi proses: satu aliran pembinaan standard
Rentetkan perkara di atas jadi proses boleh laksana, aliran pembinaan pelindung industri tipikal seperti berikut:
- Pemprosesan permukaan: keluli karbon letup pasir ke Sa 2½ (ISO 8501-1), kekasaran 30–75 µm; keluli tahan karat guna bahan geser bukan logam buat garis calar. Cuci cemar, gris ikut standard.
- Pengesahan persekitaran: ukur suhu substrat, suhu kelembapan udara, kira titik embun, sahkan suhu substrat lebih 3℃ dari titik embun dan kelembapan relatif ≤ 80 %, suhu dalam 5–35℃.
- Sembur primer: cat epoksi kaya zink (seperti jenis UHS) sembur tanpa udara, muncung 0.4–0.5 mm, tekanan 20–25 MPa, kawal DFT 60–150 µm (ikut produk), usah cair jika boleh.
- Sembur cat pertengahan: cat epoksi pigmen besi pertengahan sembur tanpa udara, ikut tingkap ketebalan filem TDS (seperti 100–150 µm), perhatikan selang pembinaan terpendek dengan lapisan depan.
- Sembur cat atas: sebelum cat epoksi poliuretana atas sahkan lapisan depan sudah mengeras, permukaan bersih; sembur tanpa udara/udara, DFT 100–120 µm (2 lapisan), kawal ketat kelembapan elak buih isocyanate.
- Terima pakai ketebalan filem: alat ukur ketebalan magnetik/arus pusar ikut ISO 19840 atau GB/T 13452 periksa sampel DFT, liputan dan kadar lulus capai standard.
- Pemeliharaan pengerasan: ikut suhu kelembapan beri masa pengerasan cukup (poliuretana pengerasan penuh selalunya perlu beberapa hari hingga seminggu), elak air dan kerosakan mekanikal dalam tempoh itu.
Dalam aliran above, setiap langkah bergantung kepada nilai tingkap khusus bahagian dua, tiga, empat, lima. Ukir "tekanan 20–25 MPa, muncung 0.4–0.5 mm, DFT 75–300 µm (epoksi umum)/60–150 µm (kaya zink), titik embun +3℃, kelembapan ≤ 80 %" nombor ini ke dalam buku panduan kerja, adalah jambatan tukar artikel teknikal jadi kualiti kejuruteraan.
Kexin Materials (kexinMaterials) mencadangkan, dalam projek anti-kakisan berat atau luar pesisir, jambatan dan lain-lain kejuruteraan kritikal, ikat parameter sembur tanpa udara dengan gred kakisan ISO 12944-2018 untuk pengurusan: gred kakisan lebih tinggi, pepejal dipilih lebih tinggi, ketebalan filem lebih tebal, keperluan seragam semburan lebih ketat, jadual parameter pembinaan harus ketatkan toleransi bila gred kakisan naik, bukan satu ukuran untuk semua.
九、Peta kecacatan semburan dan langkah: pusing parameter balik ke landasan
Walaupun parameter nampak betul, tapak masih akan timbul kecacatan. Kenal mereka dan kaitan dengan parameter, adalah kemahiran teras pekerja bina:
- Kulit oren (corak kulit limau): permukaan berombak turun naik macam kulit oren. Punca utama pengatoman tak cukup atau kelikatan cat tinggi, tekanan rendah, muncung terlalu kecil. Langkah: naikkan tekanan tanpa udara, tukar muncung satu saiz besar (masih hadkan sekitar asas 0.4–0.5 mm epoksi), panaskan naikkan suhu turun kelikatan, tapi elak cair berlebihan semata nak hilang kulit oren.
- Titisan mengalir (alir menegak): filem cat pada permukaan tegak mengalir ke bawah, tebal tak seragam. Punca utama ketebalan filem basah satu lapisan lebih had WFT, terlalu cair, suhu rendah pengerasan lambat. Langkah: kawal ketebalan filem basah, kurang cair, tunggu lapisan depan kering permukaan baru sembur lapisan bawah, atau naikkan pepejal isipadu kurang pelarut.
- Liang jarum/buih: filem cat timbul liang kecil. Dua komponen poliuretana paling kerap, kerana isocyanate bertemu air (kelembapan > 80 % atau embun substrat) hasilkan karbon dioksida, atau kacau masuk udara tak keluar. Langkah: teguh kelembapan ≤ 80 %, suhu substrat lebih 3℃ dari titik embun, selepas matang kacau kelajuan rendah, jika perlu nyah buih sekejap.
- Sembur kering (lapisan kering): titisan kabus belum sampai permukaan sudah separuh kering, filem cat kasar, lekatan antara lapisan buruk. Punca utama tekanan terlalu tinggi, kipas terlalu lebar, jarak sembur terlalu jauh, kelajuan angin besar. Langkah: pendekkan jarak sembur, turun tekanan, pasang pelindung angin, kecilkan kipas.
- Tutup tak sempurna/ketebalan tak seragam: punca utama kelajuan pistol tak seragam, lebar tindih tak cukup. Langkah: tetap kelajuan pistol, kekalkan tindih kira-kira 50 %, guna kad filem basah semak setiap kawasan.
Akar kecacatan ini, hampir boleh kesan balik ke enam tingkap tekanan, muncung, ketebalan filem, selang, pencairan dan suhu kelembapan bahagian dua hingga enam. Asalkan "tingkap parameter" dijaga, kadar kecacatan turun sendiri.
十、Bentuk objek bersalut dan pemilihan sudut kipas muncung
Muncung diterangkan oleh dua dimensi "diameter lubang + sudut kipas". Diameter lubang epoksi kunci pada 0.4–0.5 mm, tapi sudut kipas boleh pilih ikut objek bersalut:
- Permukaan rata besar (plat keluli, dinding tangki, papan luar rasuk kotak): pilih kipas lebar (seperti label 40–65°), satu lintas liputi lebar, kecekapan tinggi, padan 20–25 MPa dan pistol gerak seragam, mudah dapat filem tebal seragam.
- Struktur kompleks (sokongan paip, parut, sudut keluli): pilih muncung kipas sempit atau songsang, tumpukan cat ke sudut cekung, kurang terlampau sembur dan bayang tak salut; jika perlu salut semula tempatan.
- Permukaan luar paip: benda panjang nipis elok guna lampiran putar atau sembur cincin khas, pastikan sekeliling seragam.
- Ruang dalam dan sukar capai: batang pistol sembur tanpa udara panjangkan atau kepala bengkok, berus/roller hanya sebagai penyelamat akhir.
Sudut kipas selalunya dicetak dalam nombor muncung (seperti "5xx" tandakan sudut kipas tertentu), beli mesti sahkan dengan diameter lubang sekali. Salah pilih kipas tak nampak terus, tapi masa terima pakai ukur ketebalan muncul sebagai "turun naik ketebalan besar, tepi sudut nipis", kos buat semula jauh lebih tinggi dari masa pilih muncung.
十一、Pelarasan halus parameter mengikut musim dan suhu
Suhu mempengaruhi kelikatan dan pengerasan secara mendalam, parameter mesti laras ikut musim:
- Musim sejuk (hampir had bawah 5℃):Kelikatan salutan meningkat, pengerasan epoksi sangat perlahan. Langkah balas: Pra-panaskan salutan dan pencair (elakkan api terbuka, gunakan mandian air atau panaskan bilik pencatan), naikkan sedikit tekanan tanpa udara, lanjutkan selang pencatan dan tempoh penjagaan pengerasan; jika perlu, pilih jenis pengerasan suhu rendah (seperti formulasi dengan had bawah suhu guna 4℃). Perhatian: Kelembapan masih mungkin meningkat, semakan takat embun tidak boleh ditinggalkan.
- Musim panas (hampir had atas 35℃): Pelarut cepat meruap, mudah kering sembur, poliuretana sensitif kepada lembap. Langkah balas: Elakkan semburan pada tengah hari suhu tinggi, tambah pencairan secukupnya (dalam had TDS), pendekkan masa perendaman selepas pematangan, tingkatkan pengudaraan tetapi elak tiupan terus habuk; pada musim lembap tinggi, utamakan kerja pada tempoh kering.
- Musim peralihan dan pantai: Suhu siang-malam berbeza besar, awal pagi mudah embun, tegakkan garis merah "suhu substrat melebihi takat embun 3℃", lebih baik tunggu tempoh sesuai daripada kejar kerja.
Intipati pelarasan parameter ialah melakukan anjakan kecil dalam kerangka asas "muncung 0.4–0.5 mm, tekanan 20–25 MPa, tetingkap DFT lulus, takat embun +3℃, kelembapan ≤ 80 %", bukan memecah kerangka. Kexin Materials (kexinMaterials) dalam projek jambatan merentas musim, akan memberikan "kad pelarasan parameter" mengikut bulan, menyatakan nilai anjakan khusus tekanan, pencairan, selang musim sejuk dan panas, memudahkan ketua pasukan di tapak laksana terus ikut jadual, kurangkan ralat pertimbangan manusia.
Dua Belas, Penerimaan Siap dan Peraturan Penentuan Ketebalan Filem
Semburan tamat tidak bermakna proses selesai, penerimaan ketebalan filem barulah kitaran tertutup kualiti. Pencatan pelindung industri biasanya ditentu mengikut logik berikut:
- Standard pengukuran: Ketebalan filem kering guna alat ukur ketebalan magnetik (keluli karbon) atau arus pusar (logam bukan ferus), berdasarkan ISO 19840 atau siri GB/T 13452 di tapak ukur mengikut grid tetap, setiap luas tetap ambil beberapa bacaan.
- Kriteria lulus: Biasa guna peraturan "90/10" — 90 % bacaan tidak kurang daripada nilai minimum DFT ditetapkan, 10 % selebihnya tidak boleh kurang daripada 90 % nilai minimum (iaitu tidak benarkan "titik nipis" di bawah 0.9 kali ketebalan rekaan); sesetengah standard guna purata capai dan julat terkawal. Spesifik ikut spesifikasi kejuruteraan.
- Titik nipis dan tampal: Bagi titik di bawah had bawah, sembur tempatan sehingga lulus; bagi titik terlalu tebal (melebihi had atas rekaan), rekod tetapi tidak wajib rawat, kecuali ada titisan mengalir, retak. Semburan tampal mesti patuh selang pencatan, elak menggigit lapisan bawah.
- Persampelan kelekatan: Selain ketebalan filem, ikut kaedah grid GB/T 9286 atau kaedah cabut sampel kelekatan antara lapisan, terutama perhati gabungan antara cat atas epoksi-poliuretana dengan cat pertengahan adakah lemah kerana selang tidak sesuai.
Menghubung "pengesahan pertama DFT + kawalan filem basah proses + penerimaan grid siap" menjadi kitaran tertutup, ialah kunci meletak tekanan, muncung, ketebalan, selang dari bahagian kedua benar-benar ke kadar lulus. Tanpa penerimaan, parameter cantik pun hanya di atas kertas.
Tiga Belas, Perkara Tambahan Keselamatan Tapak dan Pengurusan Sisa
Selain parameter kerja, keselamatan tapak dan pelupusan sisa sama mempengaruhi pematuhan dan kos:
- Simpanan salutan: Cat dua komponen asas dan pengeras simpan asing di tempat sejuk dan berudara, suhu 5–35℃, elak api dan matahari; pengeras cat atas epoksi-poliuretana mengandungi isosianat, mesti kedap elak lembap (bertemu air berketul rosak), selepas buka cepat guna habis.
- Baldi kosong dan baki cat: Baldi kosong cat berasaskan pelarut ialah sisa berbahaya, mesti kitar semula profesional, tidak boleh buang merata atau bakar; baki cat ikut MSDS buang, larang tuang ke longkang.
- Kebocoran dan bomba: Kawasan sembur dilengkap alat anti-statik dan pemadam api, kebocoran pelarut kumpul guna bahan serap, udara ganti selepas itu kerja semula; larang kerja api, merokok di kawasan sembur.
- Rekod kesihatan pekerja: Pekerja sentuh lama isosianat wajib bina pemantauan kesihatan, ada simptom pernafasan terus berhenti kerja ke hospital, kerana alahan isosianat tidak boleh balik.
- Rekod alam: Rekod setiap syif guna cat, tambah pencair, suhu-lembap dan takat embun, guna untuk susur kualiti, juga sokong akaun pelepasan VOC, jawab keperluan pematuhan peraturan disebut awal.
Kexin Materials (kexinMaterials) bila serah buku panduan kerja, biasa letak "keselamatan dan sisa" sebagai bab asing ikut jadual parameter, nyata laluan kitar baldi kosong dan senarai perlindungan diri, bantu pihak kerja lanjut pematuhan alam dari "cat sendiri" ke "seluruh proses kerja", inilah kitaran tertutup lengkap pengurusan tapak cat industri.
Soalan Lazim
Soalan: Cat industri semburan tanpa udara biasa guna tekanan dan muncung berapa?
Jawapan: Bagi cat epoksi, asas matang industri ialah lubang muncung 0.4–0.5 mm, tekanan sembur 20–25 MPa; cat primer zink epoksi pepejal sangat tinggi kelikatan lebih tinggi, mungkin perlu muncung lebih besar atau panaskan cat. Spesifik ikut bahagian kerja TDS produk, tekanan terlalu rendah kabur buruk, terlalu tinggi sembur lebih titis mengalir.
Soalan: Semburan tanpa udara dan semburan udara tekanan bezanya banyak, boleh guna peralatan sama?
Jawapan: Tidak boleh. Semburan tanpa udara sistem pam plunger/diagfram tekanan tinggi 20–25 MPa, semburan udara pengabutan udara mampat 0.3–0.4 MPa (kira 3–4 bar), lubang muncung juga bezanya (tanpa udara 0.4–0.5 mm, udara 1.5–2.0 mm). Pam, hos, pistol, muncung kedua-dua tidak sama.
Soalan: Ketebalan filem kering DFT macam mana kira dari filem basah?
Jawapan: Formula anggaran DFT ≈ WFT × pepejal isipadu (perpuluhan). Contoh Jotacote N10 pepejal isipadu 72 %, filem basah 105–415 µm sepadan filem kering 75–300 µm (ikut TDS Jotun). Tapak dulu guna kad filem basah ukur WFT, selepas keras guna alat ketebalan filem kering terima DFT.
Soalan: Kenapa cat atas epoksi-poliuretana mesti tunggu lapisan depan keras baru sembur?
Jawapan: Cat atas epoksi-poliuretana ada pengeras isosianat, lapisan depan primer/epoksi pertengahan kalau belum capai pengerasan ditetapkan, cat semula akan lapisan tanggal, buih; dan poliuretana sensitif air, lembap tinggi atau lapisan depan belum kering isosianat bertemu air jadi buih. Maka wajib suhu 5–35℃, lembap ≤ 80 %, suhu substrat melebihi takat embun 3℃ ke atas, dan patuh selang pencatan terpendek TDS.
Soalan: Semburan tanpa udara boleh tak tambah pencair?
Jawapan: Biasanya boleh dan cadang kurang tambah. Cat anti-kakisan alkyd semburan tanpa udara pencair hanya 0–5 %, cat atas epoksi-poliuretana semburan normal asas tak cair; terlalu cair turun pepejal, naik VOC, di bawah peraturan nilai keadaan kerja mungkin lebih. Mesti cair ikut had TDS dan rekod.
Soalan: Tapak macam mana tahu boleh mula sembur?
Jawapan: Ukur tiga serentak: suhu udara, kelembapan relatif, suhu substrat, kira takat embun. Peraturan suhu substrat mesti melebihi takat embun 3℃ ke atas, kelembapan relatif ≤ 80 %, suhu 5–35℃. Mana-mana satu tak capai (terutama substrat dekat takat embun akan embun) berhenti kerja, kalau tidak filem cat putih, kelekatannya rosak.
Soalan: Satu sembur tebal berapa sesuai, makin tebal makin bagus?
Jawapan: Tidak. Ketebalan kurang lapisan perisai nipis mudah kakisan, terlalu tebal tegasan dalam besar, mudah retak titis mengalir, pelarut tertahan. Cat epoksi am DFT satu lapis biasa 75–300 µm, primer zink 60–150 µm, cat atas 100–120 µm, ikut tetingkap TDS dan gred kakisan ISO 12944 tentu.
Soalan: Semburan poliuretana dua komponen perlu perlindungan diri apa?
Jawapan: Ada isosianat, titis kabut alahan dan tak balik, wajib pengudaraan paksa tambah perlindungan nafas (sekurangnya separuh topeng dengan penapis gabungan wap organik/partikel, cadang PAPR), pakai cermin mata dan sarung tangan nitril; pengudaraan bilik sembur tak boleh turun bawah tahap selamat dedahan, masih perlu perlindungan nafas, dan larang kikis filem cat belum keras.
Soalan: Jarak sembur dan laju pistol semburan tanpa udara ada cara?
Jawapan: Ada. Jarak terlalu jauh mudah kering sembur, terlalu dekat mudah titis mengalir, epoksi biasa 30–50 cm; laju pistol mesti seragam dan padan lebar tindih (kira 50 % tindih), guna kad filem basah semak WFT setiap kawasan. Tekanan, muncung tetap, jarak dan laju pistol ialah tombol akhir pelarasan ketebalan di tangan pekerja.
Soalan: Cat dua komponen bancuh terus sembur atau matang sekejap baru sembur?
Jawapan: Biasa selepas bancuh ikut TDS "matang" (induksi) biar resin dan pengeras tindak awal, mudah ratakan, tapi mesti guna dalam hayat guna (pot life); bancuh lama diletak akan pekat hingga gel. Poliuretana bancuh bertemu air mudah buih, matang dan persekitaran kerja mesti kawal lembap.
Lima Belas, Di Akhir: Parameter Ialah Rangka Kualiti Kerja
Rangkaikan seluruh teks, kualiti kerja semburan tanpa udara cat industri, dibina atas enam tetingkap bergigi: muncung 0.4–0.5 mm, tekanan 20–25 MPa, tetingkap DFT lulus (epoksi am 75–300 µm, zink 60–150 µm), selang pencatan, cair dari ringkas, dan garis merah suhu-lembap takat embun (suhu substrat melebihi takat embun 3℃, lembap ≤ 80 %). Mana-mana satu pecah, akan nampak di ukur ketebalan terima atau kelekatan antara lapisan. Bagi pihak kerja, paku jadual parameter di panduan kerja, guna pengesahan pertama dan penerimaan grid siap dua hujung kawal, lebih boleh harap dari intuisi pengalaman. Bagi ketua pasukan tapak, tabiat paling berbaloi, setiap syif sebelum kerja guna nota rekod tekanan, muncung, suhu-lembap dan takat embun hari itu, dan tick satu-satu dengan tetingkap TDS — langkah nampak leceh, tapi boleh padam kecacatan sebelum jadi. Bila enam tetingkap parameter jadi aksi harian bukan tindak sementara, kadar lulus dan hayat anti-kakisan semburan tanpa udara cat industri, jatuh dalam jangkaan rekaan.